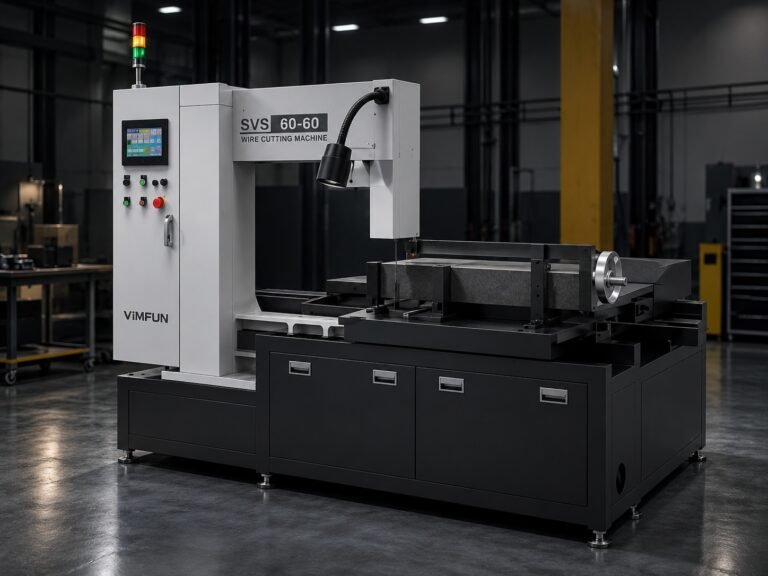
Wenn Ihnen gesagt wurde, dass eine Drahtsäge ±0,01 mm bei Graphit einhalten kann, fordern Sie die Daten an. Nach unserer Erfahrung mit den Maschinen SV60-60 und SH60-60 bei isotropem und feinkörnigem Graphit liegt die nachhaltige Produktionstoleranz beim Drahtsägen bei ±0,03 mm — zuverlässig, über eine volle Schicht, ohne jeden Schnitt überwachen zu müssen. Das ist eine reale Zahl, die durch Prozessvalidierung gestützt wird, keine Spezifikationsblatt-Anspruch.
Die Frage ist nicht nur “Wie genau kann man werden?”. Es ist “Wie genau brauchen Sie es, und was kostet Sie das Erreichen in Bezug auf Durchsatz, Drahtverbrauch und Prozesskomplexität?” Diese beiden Fragen haben unterschiedliche Antworten, je nachdem, ob Sie Graphitboote für die Halbleiterindustrie, Erodier-Elektroden oder Komponenten für Industrieöfen schneiden. Dieser Artikel beleuchtet jede Genauigkeitsdimension, die Parameter, die sie steuern, und die ehrlichen Kompromisse bei jeder Präzisionsstufe.
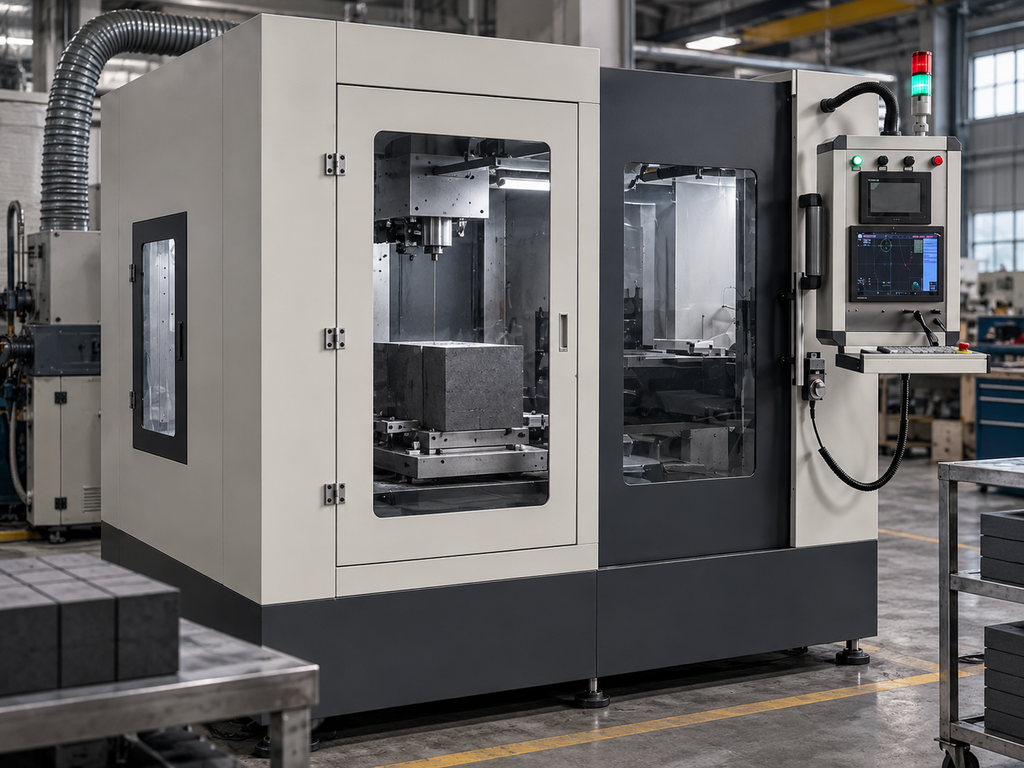
Die Drahtsägen SV60-60 und SH60-60 von VIMFUN sind die Maschinen, um die sich dieser Artikel dreht. Beide sind speziell für Graphit konfiguriert: vertikale oder horizontale Ausrichtung, 0,6–1,0 mm Diamantdraht, Trockenschnitt (kein Kühlmittel) und ein Drahtspannungsbereich von 150–200 N, der die Maßhaltigkeit Charge für Charge unter Kontrolle hält.
Definition von hochpräziser Graphitschneidetechnik
Hochpräzise Graphitschneidetechnik ist nicht durch eine einzelne Zahl definiert. Käufer und Verfahrenstechniker verwenden den Begriff vage, und diese Mehrdeutigkeit führt zu unvereinbaren Erwartungen auf beiden Seiten einer Kaufentscheidung. Bevor eine Toleranzanforderung spezifiziert wird, ist es hilfreich, sich darauf zu einigen, welche Art von Genauigkeit tatsächlich gemeint ist.
Es gibt drei verschiedene Dimensionen:
Maßgenauigkeit — die absolute Größentoleranz für Länge, Breite oder Dicke. Das ist es, was die meisten Leute meinen, wenn sie “±X mm” sagen. Es gibt an, wie nah die tatsächliche Schnittgröße an der Nenngröße ist.
Formgenauigkeit (geometrische Genauigkeit) — Ebenheit, Parallelität, Rechtwinkligkeit. Ein Teil kann zwar maßlich innerhalb der Spezifikation liegen, aber immer noch außerhalb der Toleranz für die Ebenheit sein, wenn die Schnittfläche gewölbt ist oder wenn zwei gegenüberliegende Flächen nicht parallel zueinander sind.
Oberflächengenauigkeit — Oberflächenrauheit (Ra) und Kantenintegrität. Graphit ist spröde; Kantenabsplitterungen und Mikrorisse sind reale Ausfallmodi, die Maßtoleranzspezifikationen nicht erfassen.
Drahtsägen adressiert alle drei, was einer der Gründe ist, warum es sich für die hochpräzise Graphitschneidetechnik in anspruchsvollen Anwendungen zur bevorzugten Methode entwickelt hat. Für eine breitere Betrachtung, wie das Drahtschneiden im Vergleich zu anderen Methoden abschneidet, siehe unseren Leitfaden zu Präzisionsgraphitschneiden und den Vergleich von graphite machining alternatives.
Drei praktische Genauigkeitsstufen
Basierend auf den Anwendungsanforderungen unserer installierten Basis lässt sich das Graphitschneiden in drei Stufen unterteilen:
| Stufe | Toleranz | Typische Anwendung |
|---|---|---|
| Halbleiterqualität | ±0,01 mm | Graphitboote, Suszeptorringe für epitaktische Abscheidung |
| Erodierqualität | ±0,05 mm | Erodier-Elektroden, Präzisionsformteile |
| Industriequalität | ±0,1 mm | Ofenteile, Strukturgraphit, Wärmemanagementblöcke |
Drahtsägen mit der VIMFUN SV60-60 erreichen ±0,03 mm in der nachhaltigen Produktion — was in dieser Tabelle zwischen Halbleiterqualität und Erodierqualität liegt. ±0,01 mm zu erreichen erfordert einen nachgeschalteten Endbearbeitungsschritt (typischerweise Präzisionsschleifen). Der Versuch, dies allein auf der Drahtsäge ohne Nachbearbeitung zu erreichen, führt zu Inkonsistenzen.
Was steuert die Genauigkeit beim Hochpräzisions-Graphitschneiden?
Vier Faktoren bestimmen das Maßergebnis auf einer Drahtsäge. Wenn einer davon fehlt, wird Ihre Toleranzspezifikation zu einer theoretischen Übung.
Mechanisches Grundsystem
Die Positioniergenauigkeit der Maschine selbst setzt die Basis. Die Vorschubachsen benötigen eine Wiederholgenauigkeit im Submikrometerbereich; jedes Spiel im Führungssystem oder in der Drahtbefestigung zeigt sich direkt als Maßstreuung. Die VIMFUN SV60-60 ist für eine nachhaltige Produktionstoleranz von ±0,03 mm ausgelegt — das bedeutet, die mechanische Basis ist mit ausreichend Spielraum enger als die veröffentlichte Spezifikation, um normale Prozessschwankungen auszugleichen.
Eine Sache, die leicht unterschätzt wird: thermische Ausdehnung im Schneidrahmen. Während eines langen Produktionslaufs kann die Rahmentemperatur um einige Grad schwanken. In diesen Größenordnungen wird die thermische Ausdehnung der Werkstückaufnahme selbst zu einem nicht unerheblichen Faktor für Maßfehler. Dies ist einer der Gründe, warum wir empfehlen, die Maschine vor Beginn einer Charge mit engen Toleranzen thermisch stabilisieren zu lassen — eine Wartezeit von 20 Minuten spart viel Nacharbeit.
Drahtgeschwindigkeit: 40–70 m/s
Die Drahtgeschwindigkeit beeinflusst sowohl die Materialabtragsrate als auch die Oberflächenqualität. Am unteren Ende des Bereichs (40–45 m/s) erzielen Sie einen aggressiveren Schnitt, aber eine rauere Oberfläche und mehr Kantenabsplitterungen bei feinkörnigem Graphit. Am oberen Ende (65–70 m/s) verbessert sich die Oberflächenqualität merklich und die Kantenschärfe ist besser, aber Sie belasten den Draht auch stärker während seiner Lebensdauer.
Für hochpräzises Graphitschneiden beginnen wir im Allgemeinen bei etwa 55–60 m/s für isotropen Graphit und passen von dort aus je nach Materialgüte an. Ohne Qualifizierung direkt auf 70 m/s bei einem neuen Material zu springen, ist die Art von Abkürzung, die um 3 Uhr morgens eine fehlerhafte Charge erzeugt.
Vorschubgeschwindigkeit: 50–100 mm/min
Die Vorschubgeschwindigkeit ist der direkteste Genauigkeitshebel, der dem Bediener zur Verfügung steht. Langsamere Vorschübe bedeuten mehr Drahtkontaktzeit pro Dickeneinheit, feinere Oberfläche und weniger seitliche Kraft auf den Draht — all das verbessert die Maßhaltigkeit.
Die praktische Untergrenze von etwa 50 mm/min wird durch die Produktivität bestimmt. Darunter macht man nicht genug Fortschritt, um die Maschinenzeit zu rechtfertigen. Die Obergrenze von 100 mm/min ist dort, wo die Drahtbiegung signifikant genug wird, um die Maßhaltigkeit bei dünnen Schnitten zu beeinträchtigen. Für Arbeiten mit engen Toleranzen (Ziel: ±0,03 mm nachhaltig) ist 60–75 mm/min bei den meisten isotropen Graphitsorten der Sweet Spot.
Drahtspannung: 150–200 N
Dies ist der Parameter, der meiner Erfahrung nach am wenigsten Beachtung findet und die meisten Probleme verursacht. Die Spannung kontrolliert die Drahtdurchbiegung unter Schnittlast. Zu niedrig, und der Draht biegt sich seitlich – Ihre Schnittfläche kippt, Ihre Maßhaltigkeit verschlechtert sich, und Sie können nicht herausfinden, warum, weil das Symptom wie ein Kalibrierungsproblem aussieht. Zu hoch, und Sie beschleunigen die Drahtermüdung. Die Nennlebensdauer des Drahtes von ca. 7 Tagen bei 8 Stunden/Tag (ca. 56 Betriebsstunden) setzt voraus, dass die Spannung im Fenster von 150–200 N bleibt.
Trockenschnittstrategie
Graphit wird auf der SV60-60 und SH60-60 trocken geschnitten – kein flüssiges Kühlmittel. Dies ist eine bewusste Prozesswahl, keine Einschränkung. Flüssiges Kühlmittel würde den Graphit kontaminieren, bei porösen Qualitäten eine Absorption verursachen und Probleme bei der Entsorgung von Graphitschlamm schaffen. Der Kompromiss ist die Staubbewältigung: Trockenschnitt erzeugt feine Graphitpartikel, die ein spezielles Absaugsystem erfordern.
Teams, die versuchen, den Schritt der Staubabsaugung zu überspringen, um Einrichtungszeit zu sparen, stellen schnell fest, dass sich angesammelter Staub in der Maschine auf die Drahtführung auswirkt und die Führungsverschleiß beschleunigen kann. Das ist ein behebbares Problem, aber es ist nicht kostenlos – und es untergräbt direkt die Prozessdisziplin, auf der die hochpräzise Graphitschneidetechnik beruht.
Mehrdimensionale Genauigkeit: Größe, Form und Oberfläche
Hochgenauer Graphitschnitt bedeutet, alle drei Dimensionen gleichzeitig zu kontrollieren – nicht nur eine Maßzahl zu treffen.
Maßgenauigkeit (Größe)
Bei Länge, Breite und Dicke hält die VIMFUN SV60-60 ±0,03 mm in sustained production on isostatic and fine-grain graphite. This applies to cuts from thin wafer slices through thick block sections. The key requirement is that workpiece fixturing is rigid — graphite is light, but vibration from an undersized fixture shows up in dimensional scatter.
Form Accuracy (Flatness and Parallelism)
Wire saws produce flat, parallel cut faces as a natural consequence of the process geometry. The wire moves in a single plane; if the workpiece feed is perpendicular to that plane, the resulting cut faces are parallel to each other and perpendicular to the feed direction.
Für Graphitschneiden mit geringem Schnittspalt applications where thin slices are being cut from valuable blocks, this inherent flatness is particularly important: a bowed slice cannot be corrected without additional machining, which defeats the purpose of minimizing kerf loss in the first place.
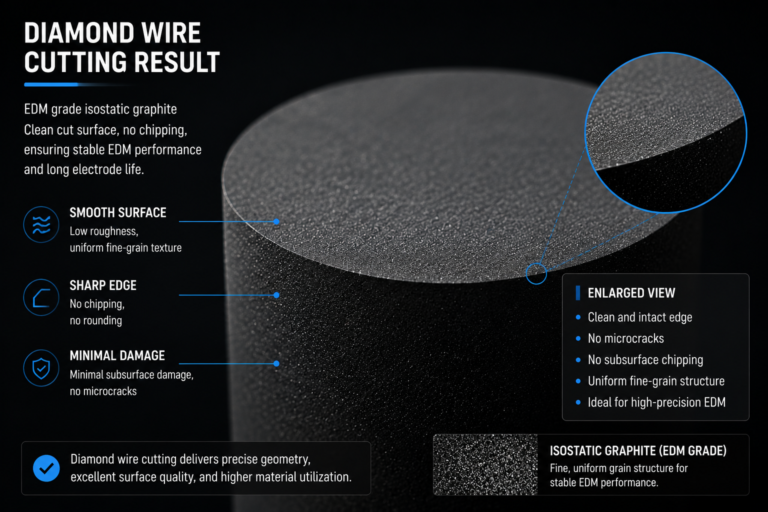
Practical flatness and parallelism on wire-sawn graphite: flat, uniform faces with no edge chipping — consistent across the cut surface without post-processing.
Surface Quality (Ra and Edge Integrity)
Surface roughness on wire-sawn graphite depends on wire diameter, speed, and feed rate. With 0.6–0.8 mm wire at 55–65 m/s and moderate feed, the resulting surface is smooth and uniform, without the edge microcracks that ID saws and abrasive band saws tend to leave on brittle graphite grades.
Edge chipping — the failure mode where corners and edges break away during or after cutting — is essentially eliminated at the recommended parameters. This matters most for semiconductor graphite boats, where edge integrity affects how the boat handles wafer loading without generating particles.
Wire diameter selection has a direct effect on surface quality and is worth discussing explicitly. A 0.6 mm wire produces a narrower kerf (less material loss) and a finer surface finish, but it is more sensitive to tension and feed rate variation — the tolerance window for correct process setup is narrower. A 1.0 mm wire is more forgiving, tolerates slightly faster feed, and is better suited to larger workpieces where stiffness helps maintain wire tracking. For high accuracy graphite cutting where surface quality is the priority, 0.6–0.8 mm is the typical selection range. For applications where throughput matters more than ultimate surface quality, 0.8–1.0 mm makes more sense.
Eine erwähnenswerte Einschränkung: Die Oberflächenrauheit allein durch Drahtsägen liegt typischerweise nicht auf dem Niveau, das für polierte optische Oberflächen oder Präzisionskontaktflächen erforderlich ist. Wenn nach dem Schneiden ein sehr niedriger Ra-Wert erforderlich ist, ist immer noch ein Läpp- oder Schleifschritt erforderlich. Drahtsägen kommt dem nahe; es ersetzt nicht die Oberflächenbearbeitung für Graphitkomponenten mit den höchsten Spezifikationen. Dies ist eine ehrliche Einschränkung für jeden hochpräzisen Graphitschneideprozess, und jeder Anbieter, der etwas anderes behauptet, sollte nach Ra-Daten über eine Produktionscharge gefragt werden.
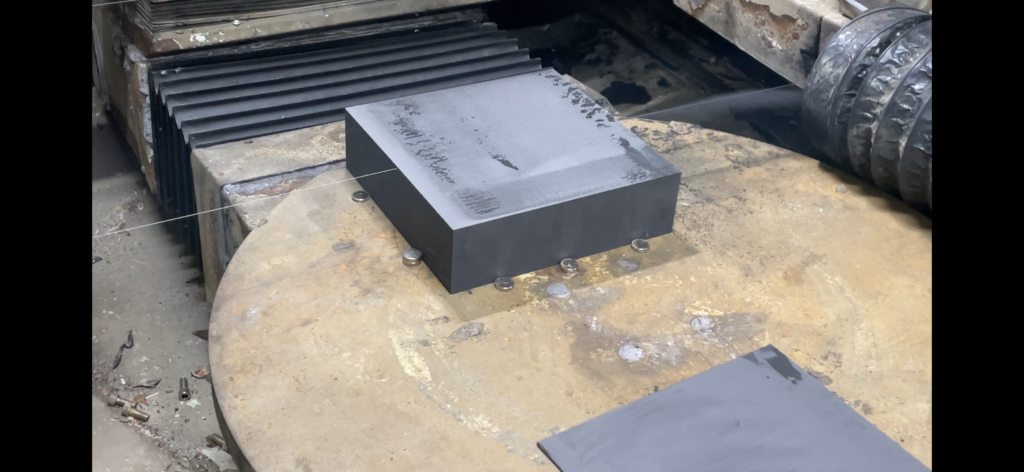
4. Maintaining Accuracy in High Accuracy Graphite Cutting Across Long Runs
One-off accuracy is relatively straightforward. Sustained accuracy across a production batch of 50 or 500 pieces is the harder problem, and it’s where equipment quality and process discipline separate the workable approaches from the ones that fail in production.
Wire Diameter Wear and Compensation
Diamond wire wears over its service life. As the wire diameter decreases, kerf width decreases — which sounds like it would improve material yield, but actually introduces a dimensional drift if the wire compensation isn’t tracked. A wire that started at 0.8 mm and has worn to 0.72 mm will produce parts that are systematically different from the specification if no compensation is applied.
The VIMFUN SV60-60 tracks wire wear and allows offset compensation. The wire’s service life is approximately 7 days at 8 hours/day — after which replacement is required regardless of apparent condition, because fatigue accumulation in the wire core isn’t visible. Teams that try to extend wire life beyond this window to save consumable cost typically discover the problem in a batch of out-of-spec parts, not before.
Batch-to-Batch Consistency
The factors that affect batch consistency are: wire condition (age, accumulated wear), fixture condition (clamping force, thermal state), and room temperature if ambient swings are large. In a controlled production environment, these are manageable. In an uncontrolled one, dimensional scatter of ±0.05 mm or worse becomes common even on a machine capable of ±0.03 mm.
Wiederholgenauigkeit – die Fähigkeit, mit einem neuen Draht die gleiche Dimensionsausgabe für eine neue Charge zu erzielen – ist dort, wo sich die Maschinenqualität zeigt. Auf der SV60-60 ist die Positionsgenauigkeit so eng, dass die Chargen-zu-Chargen-Dimensionsvariation bei der hochpräzisen Graphitschneidetechnik von den Prozesseingaben (Drahtzustand, Spannvorrichtung) dominiert wird und nicht von der Maschinenvariation.
Fixture Design Is Underrated
The workpiece fixture doesn’t move — but its design directly affects the cut. Graphite is soft enough that clamping pressure can cause micro-distortion in the workpiece, particularly in thin sections. If the part is distorted in the fixture during cutting and then springs back when unclamped, what measured as in-tolerance on the machine can come out of tolerance in inspection. This is one of those issues that bites teams who adapt fixtures from harder materials without rechecking clamp force limits.
For repeated production runs of the same graphite component, investing in a custom fixture that correctly distributes clamping load pays back quickly. It’s the kind of detail that doesn’t appear in machine specifications but has a measurable effect on sustained dimensional output. The applications engineering team at VIMFUN typically reviews customer fixture designs before first production runs — and this is not a formality.
5. Application Requirements: Where High Accuracy Graphite Cutting Matters Most
Different applications demand different things from a cutting process. A tolerance requirement that is critical for one application is irrelevant for another — and understanding this drives better equipment selection decisions.
Wo steht jede Anwendung im Verhältnis zu verwandten Seiten
| Anwendung | Toleranzbedarf | Haupteinschränkung | Verwandte Seite |
|---|---|---|---|
| Graphit-Boote für Halbleiter | ±0,01–0,03 mm | Kantenintegrität, Partikelbildung | Graphit-Bootschneiden |
| EDM-Elektroden | ±0,05 mm | Geometrie-Genauigkeit, Oberflächengüte für EDM-Funkenabstand | Schneiden von EDM-Graphitelektroden |
| Industrielle Ofenteile | ±0,1 mm | Durchsatz, Kosten, Materialausnutzung | Allgemeine Schneidseiten |
| Dünne Scheiben / Wafer | ±0,03 mm + Ebenheit | Schnittspaltverlust, Ebenheit | Graphitschneiden mit geringem Schnittspalt |
Graphit-Boote für Halbleiter – Höchste Präzision
Schneiden von Graphit-Booten für Halbleiteranwendungen steht an der Spitze der Genauigkeitspyramide. Boote, die in CVD-, Epitaxie- und Diffusionsöfen verwendet werden, müssen enge Schlitzabmessungen einhalten, um Wafer ohne seitliches Spiel aufzunehmen, und gleichzeitig die Kantenintegrität aufrechterhalten, um die Partikelbildung in der Prozesskammer zu verhindern.
Das Drahtsägen mit der SV60-60 erzeugt die flachen, spänefreien Oberflächen, die diese Teile erfordern. Die Maßhaltigkeit von ±0,03 mm auf der Drahtsäge, gefolgt von Präzisionsschleifen, wo ±0,01 mm erforderlich sind, ist der zweistufige Prozess, den die meisten qualifizierten Hersteller anwenden.
EDM-Elektroden – Geometrie und Oberfläche sind entscheidend
Schneiden von EDM-Graphitelektroden arbeitet in den meisten Fällen mit einer Toleranz von ±0,05 mm. Die Geometrie der Elektrode bestimmt direkt die Form, die in das Werkstück eingebrannt wird – eine verdrehte oder verbogene Elektrodenoberfläche erzeugt einen verzerrten Hohlraum. Das Drahtsägen ist hier gut geeignet, da die entstehenden Flächen eben und die Schnittwinkel kontrolliert sind.
Die Oberflächenrauheit ist ebenfalls wichtig für EDM: Eine glattere Elektrodenoberfläche erzeugt einen vorhersagbareren Funkenabstand. Drahtgesägte Graphitoberflächen sind für die meisten EDM-Anwendungen ohne zusätzliches Schleifen geeignet.
Industrielle Graphitkomponenten
Am industriellen Ende – Ofenteile, Hitzeschilde, Strukturblöcke – lockert sich die Toleranzanforderung auf ±0,1 mm oder mehr. Hier verschiebt sich der wirtschaftliche Treiber: Durchsatz und Materialausnutzung sind wichtiger als maßliche Perfektion. Drahtsägen wird immer noch verwendet, um Graphitschneiden mit geringem Schnittspalt die Materialausbeute aus teurem Graphitmaterial zu maximieren, aber die Genauigkeitsanforderungen sind nachsichtiger.
Die Ökonomie der Genauigkeit: Wenn enger nicht besser ist
An jeder Toleranzstufe bei der hochpräzisen Graphitschneidetechnik ist eine Kostenkurve angehängt. Die Beziehung ist nicht linear: von ±0,1 mm auf ±0,05 mm zu gehen, kostet eine moderate Erhöhung. Von ±0,05 mm auf ±0,01 mm zu gehen, kostet eine große Erhöhung. Unter ±0,01 mm zu gehen, kostet eine enorme Erhöhung, die die meisten Anwendungen nicht rechtfertigen können.
Die Kostenkomponenten enger Toleranzen
Throughput. Slower feed rates for tighter tolerances reduce parts-per-hour. At 60 mm/min vs. 100 mm/min, you’re accepting 40% lower throughput on the same machine.
Wire consumption. Tighter tolerance work often requires more conservative wire replacement intervals to avoid dimensional drift from wear. Wire is a significant consumable cost.
Process engineering time. Getting to ±0.03 mm consistently requires process qualification: parameter development, fixture design, thermal management. That work is real and front-loaded.
Downstream operations. Reaching ±0.01 mm typically requires wire sawing followed by precision grinding. Two-operation cost vs. one-operation cost.
When ±0.03 mm Is the Right Answer
For most EDM electrode applications and a significant portion of semiconductor graphite boat roughing, ±0.03 mm wire-saw output eliminates the need for a subsequent grinding step. That’s the economic argument for the SV60-60 in these applications: it delivers enough accuracy to be a complete operation rather than a pre-processing step.
If your application genuinely requires ±0.01 mm with no exceptions, plan for a two-step process. If it requires ±0.05 mm, you may be able to run faster and get better throughput than a ±0.03 mm target would allow. Use the tolerance requirement the part actually needs — not the tightest number that sounds impressive in a spec document.
Comparing wire sawing to other methods at various tolerance tiers is covered in more detail at graphite machining alternatives.
7. FAQ
Q: What is the achievable tolerance for high accuracy graphite cutting with a wire saw?
With VIMFUN SV60-60 or SH60-60 machines, sustained production tolerance on isostatic and fine-grain graphite is ±0.03 mm. This applies to dimensional accuracy (length, width, thickness). Reaching ±0.01 mm requires a downstream precision grinding step after wire cutting.
Q: Does high accuracy graphite cutting require coolant?
No. The SV60-60 and SH60-60 cut graphite dry — no liquid coolant. Graphite absorbs liquid and dry cutting avoids contamination. The requirement is a dedicated dust extraction system to handle fine graphite particulate.
Q: How does wire tension affect cutting accuracy in high accuracy graphite cutting?
Wire tension directly controls wire bow under cutting load. At the correct range (150–200 N on the SV60-60/SH60-60), lateral deflection is minimal and dimensional output is consistent. Too low tension causes wire bow that appears as a dimensional or form error — often mistaken for a calibration problem.
Q: How long does diamond wire last in graphite cutting applications?
Wire service life is approximately 7 days at 8 hours per day on graphite with recommended parameters. Beyond this, fatigue accumulation in the wire core creates a fracture risk, even if the wire appears undamaged. Wire replacement at the scheduled interval is part of maintaining consistent high accuracy graphite cutting results.
Q: Is the VIMFUN SV60-60 or SH60-60 better for semiconductor graphite components?
Both machines are configured for graphite and deliver the same ±0.03 mm accuracy. The SV60-60 handles vertical feed orientation, which suits taller workpieces and certain block geometries. The SH60-60 uses a horizontal feed orientation. Selection depends on workpiece shape and fixturing preferences. Contact VIMFUN at daria@endlesswiresaw.com for an application-specific recommendation.
Request a Cutting Accuracy Trial
If you have a graphite component that requires tolerance verification before committing to a production process, VIMFUN offers cutting trials on the SV60-60 and SH60-60. Send your material grade, dimensions, and tolerance requirement to daria@endlesswiresaw.com — the applications team will confirm feasibility and define trial parameters.
About VIMFUN
VIMFUN specializes in endless diamond wire cutting for graphite, advanced ceramics, optical glass, semiconductor materials, and other hard/brittle materials. Machines include the SV60-60 and SH60-60 for graphite applications. Learn more at graphitecutting.com.
About the Author
Written by the VIMFUN Applications Engineering Team — specialists in precision cutting process development for semiconductor, EDM, and industrial graphite applications.