Corte de planchas y placas
Avance el cabezal de corte hacia abajo a través del bloque para separar planchas o seccionar piezas.

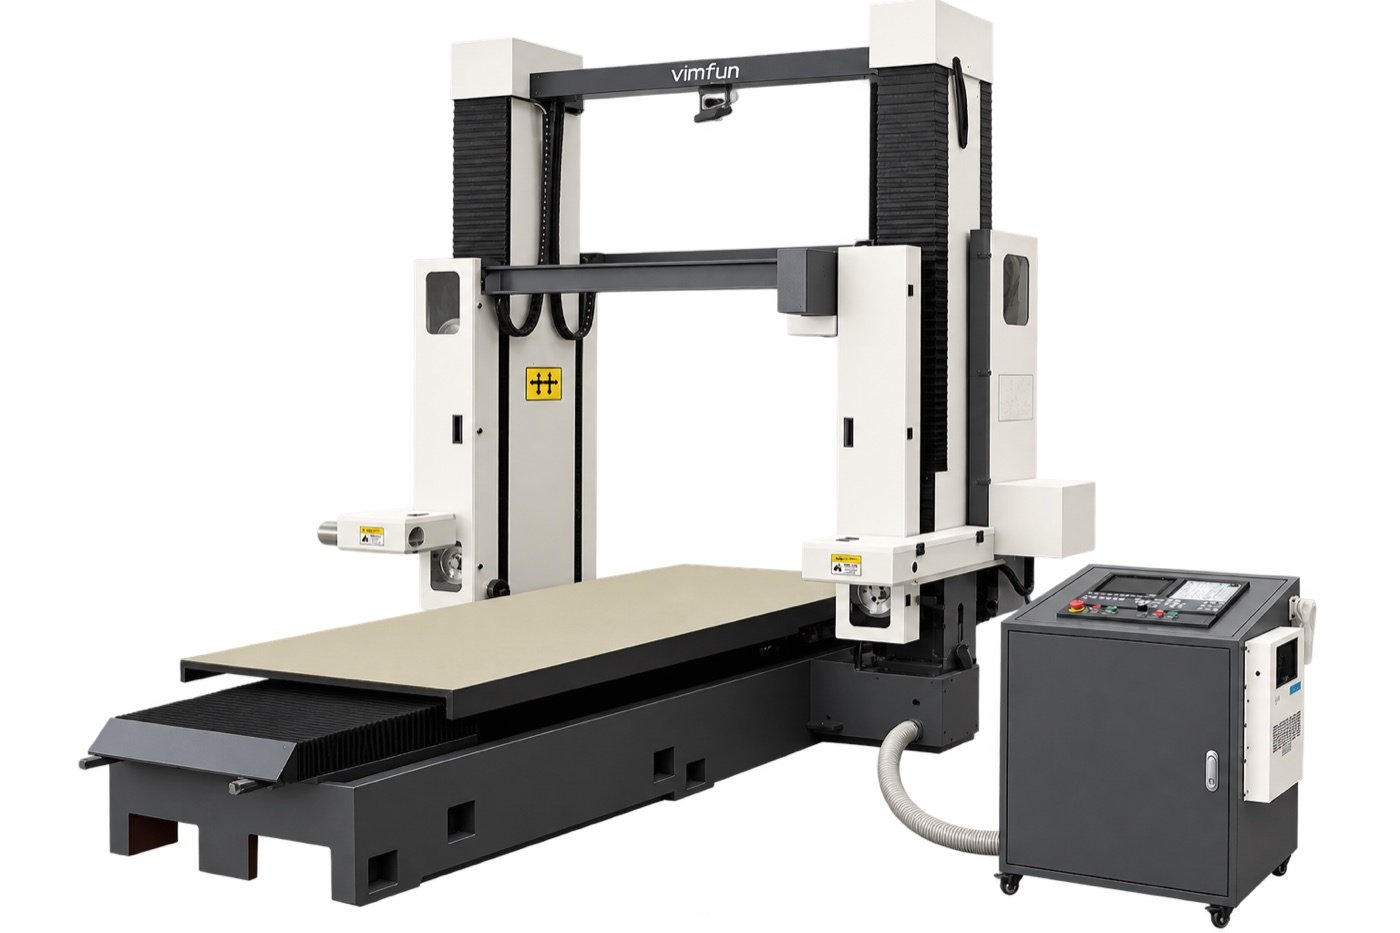
The SHG series cuts large graphite blocks into slabs, plates and profiled blanks. Separate horizontal and vertical cutting heads travel above a low, stationary table, so the block can stay in the same setup when switching cutting directions.
Choose from four standard models by the required cutting mode and full block dimensions. Standard capacity reaches 3,300 mm in a single mode and 2,500 mm in combined mode.
Use the SHG as a graphite block slabbing machine for straight cuts. Compare the working envelopes for horizontal and vertical graphite cutting before choosing a model.
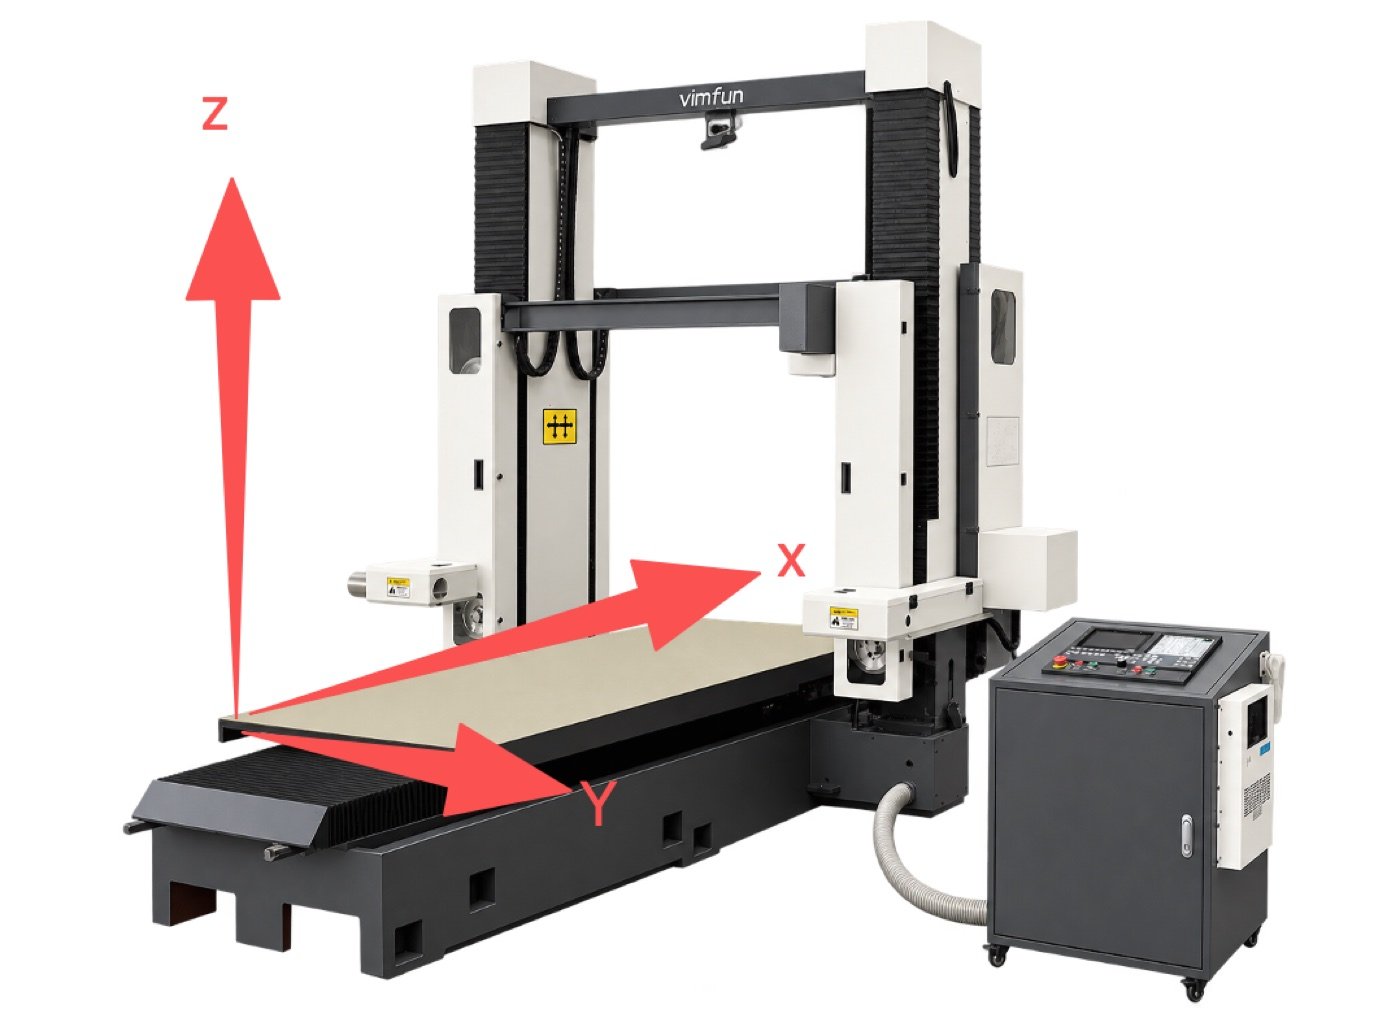
The SHG holds the graphite block stationary on a low table. Two independent cutting assemblies move on the gantry, each with its own closed-loop cutting wire. The numbers in the schematic match the component list below.
| Axis | Arrow in schematic | What moves | Función |
|---|---|---|---|
| X | Front to back, along the block length | Cutting assemblies travel front to back along the block length; both units share this longitudinal travel. | Squaring, trimming and long straight cuts. |
| Y | Left to right, across the block width (along the beam) | Cutting assemblies move across the width of the workpiece. | Positioning the cut across the width of the block. |
| Z | Vertical | Vertical travel of the cutting assembly. | Top-down feed for slabbing and separating sections. |
| X + Z | Coordinated motion | Both axes move at the same time under CNC control. | Cortes de contorno programados para desbastes conformados. |
Comparta el dibujo del perfil para que Vimfun pueda confirmar la viabilidad y el espacio libre del utillaje.
m/s. Qué tan rápido circula el hilo en bucle cerrado alrededor de su bucle. Lo establece el accionamiento del hilo.
Rango de la máquina: 0–50 m/s. Ventana inicial para grafito isostático y de grano fino: 30–40 m/s.
mm/min. Qué tan rápido el movimiento CNC avanza el conjunto de corte en relación con el bloque, que es la velocidad a la que el corte progresa a través del grafito.
Rango de la máquina: X 0,01–3000 mm/min; Y y Z 0,01–5000 mm/min. Ventana inicial para grafito isostático y de grano fino: 50–100 mm/min.
La velocidad del hilo es el movimiento de la propia herramienta de corte. El avance es el movimiento de los ejes. En la ventana inicial, el hilo viaja aproximadamente de 18.000 a 48.000 veces más por minuto de lo que avanza el cabezal. Aumentar la velocidad del hilo no avanza el corte, y aumentar el avance no hace que el hilo funcione más rápido. Ajuste ambos durante la puesta en marcha para el grado y el tamaño de sección reales.
La longitud en modo único coincide con el recorrido X del modelo. Cuando las unidades horizontal y vertical trabajan en la misma configuración, ambos conjuntos comparten la misma carrera X en lugar de tener cada uno la carrera completa. Por lo tanto, el bloque debe caber en un envolvente más corto. En los modelos estándar, la longitud en modo combinado es de 600 a 800 mm inferior a la longitud en modo único.
Un bloque de 2.400 × 1.400 × 1.200 mm que requiere ambas direcciones pone el SHG300-170 en la lista corta. Su longitud y anchura en modo combinado coinciden con el tamaño nominal del bloque. Confirme la altura utilizable, las dimensiones reales del material y el espacio libre de soporte antes de seleccionarlo. El SHG330-120 tiene una anchura en modo combinado de 1.200 mm, por lo que este bloque excede su límite de anchura.
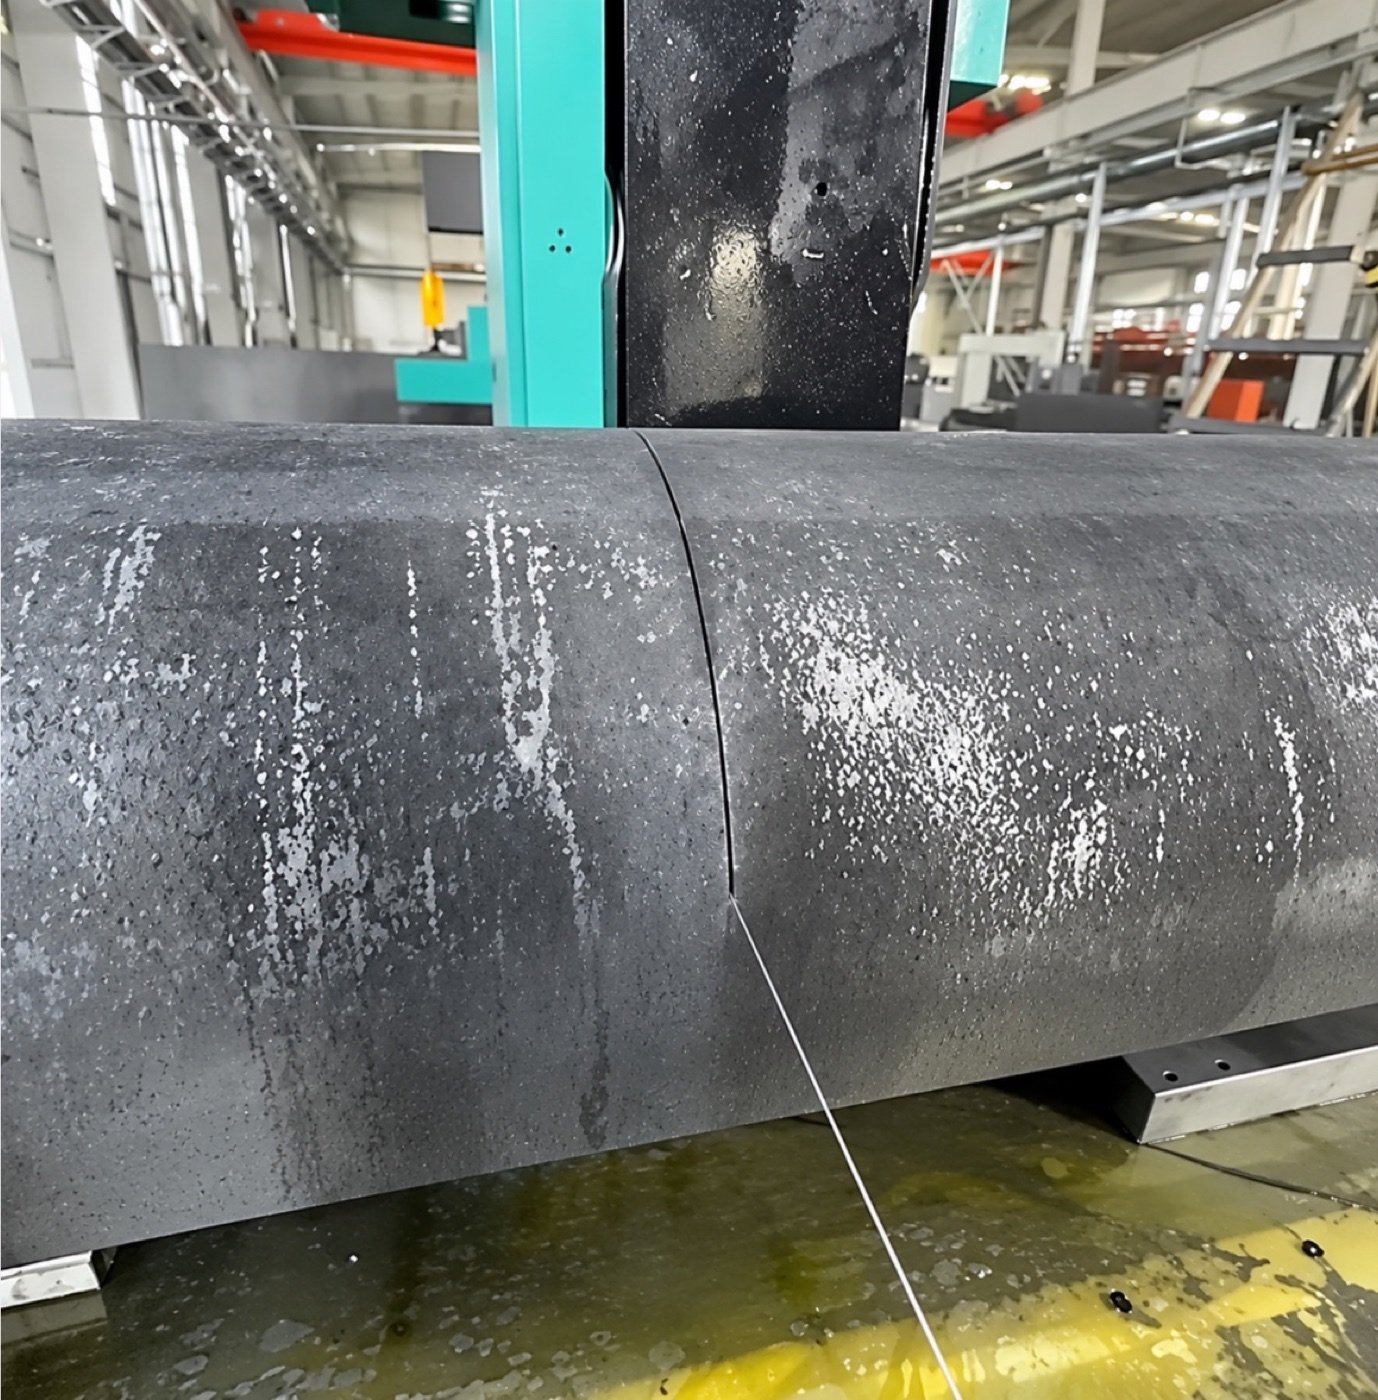
Localice el bloque desde un punto de referencia estable, verifique el soporte debajo de la sección a cortar y deje espacio para la extracción de polvo y el manejo antes de la primera pasada.
Estas imágenes provienen de la recomendación de equipos SHG. Úselas con la tabla de capacidad al verificar la operación prevista.
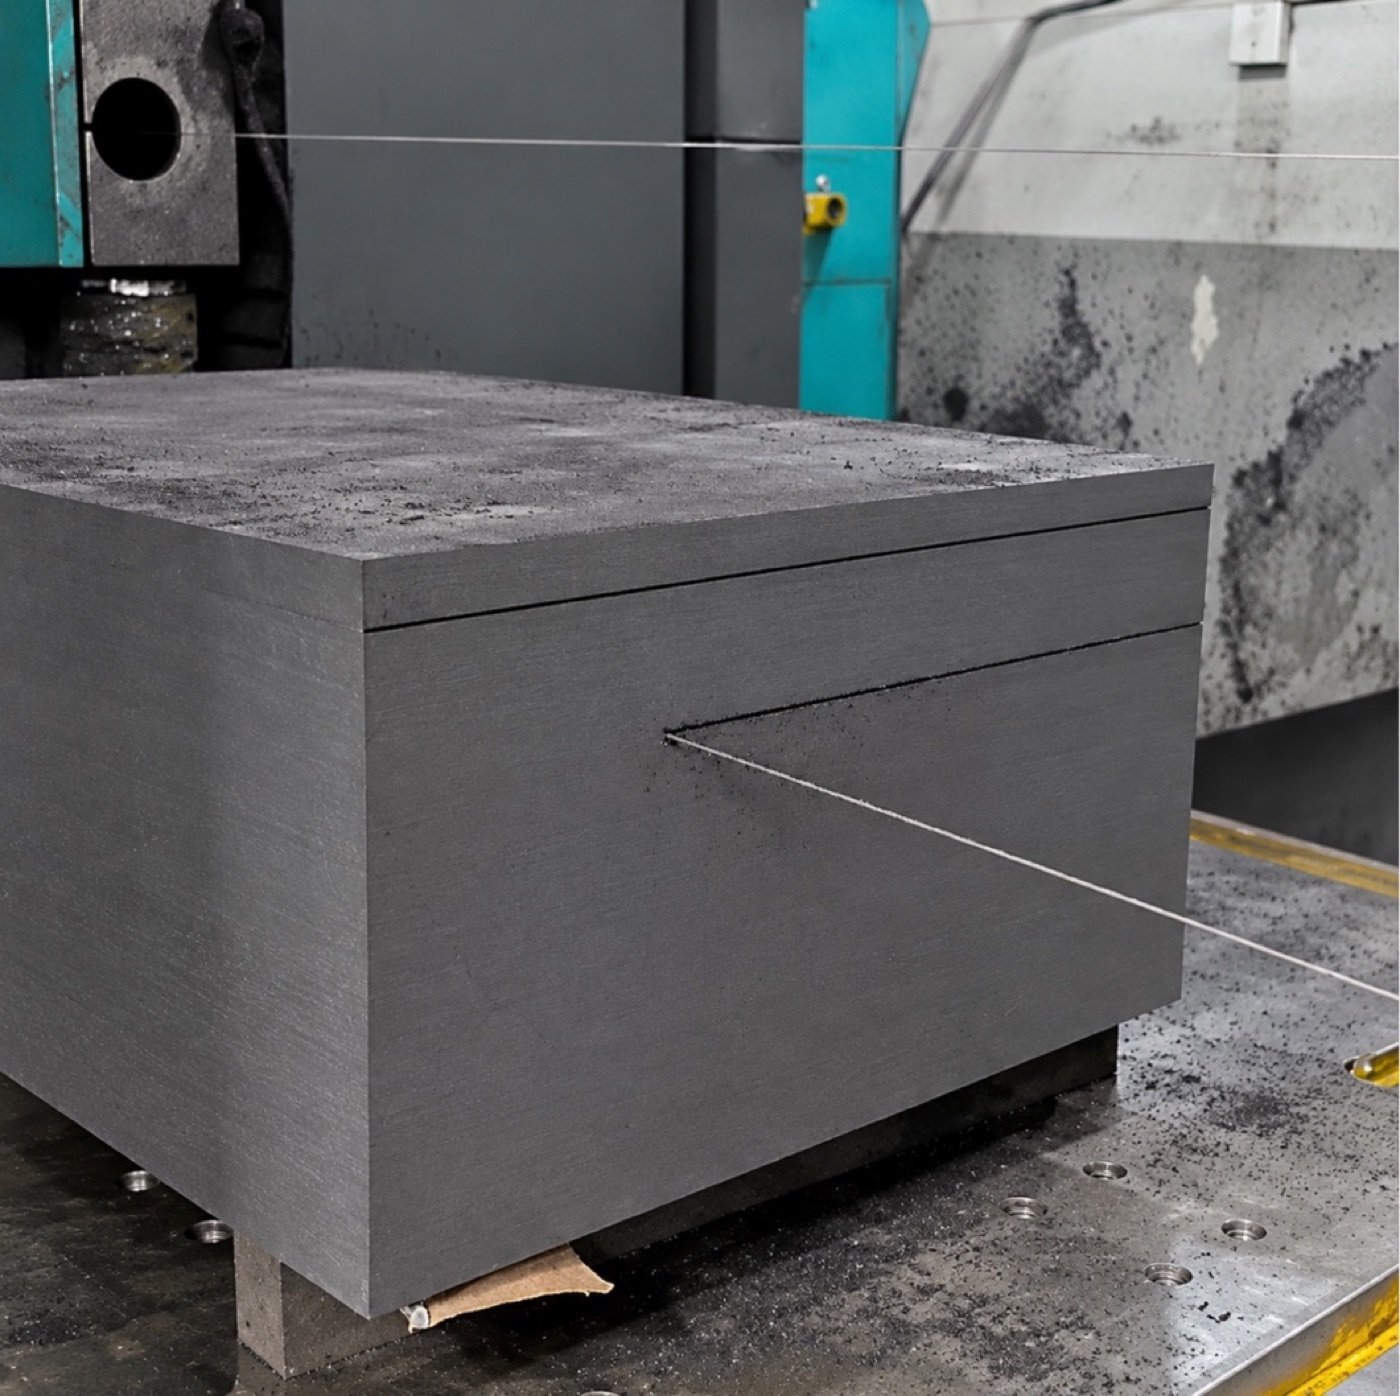
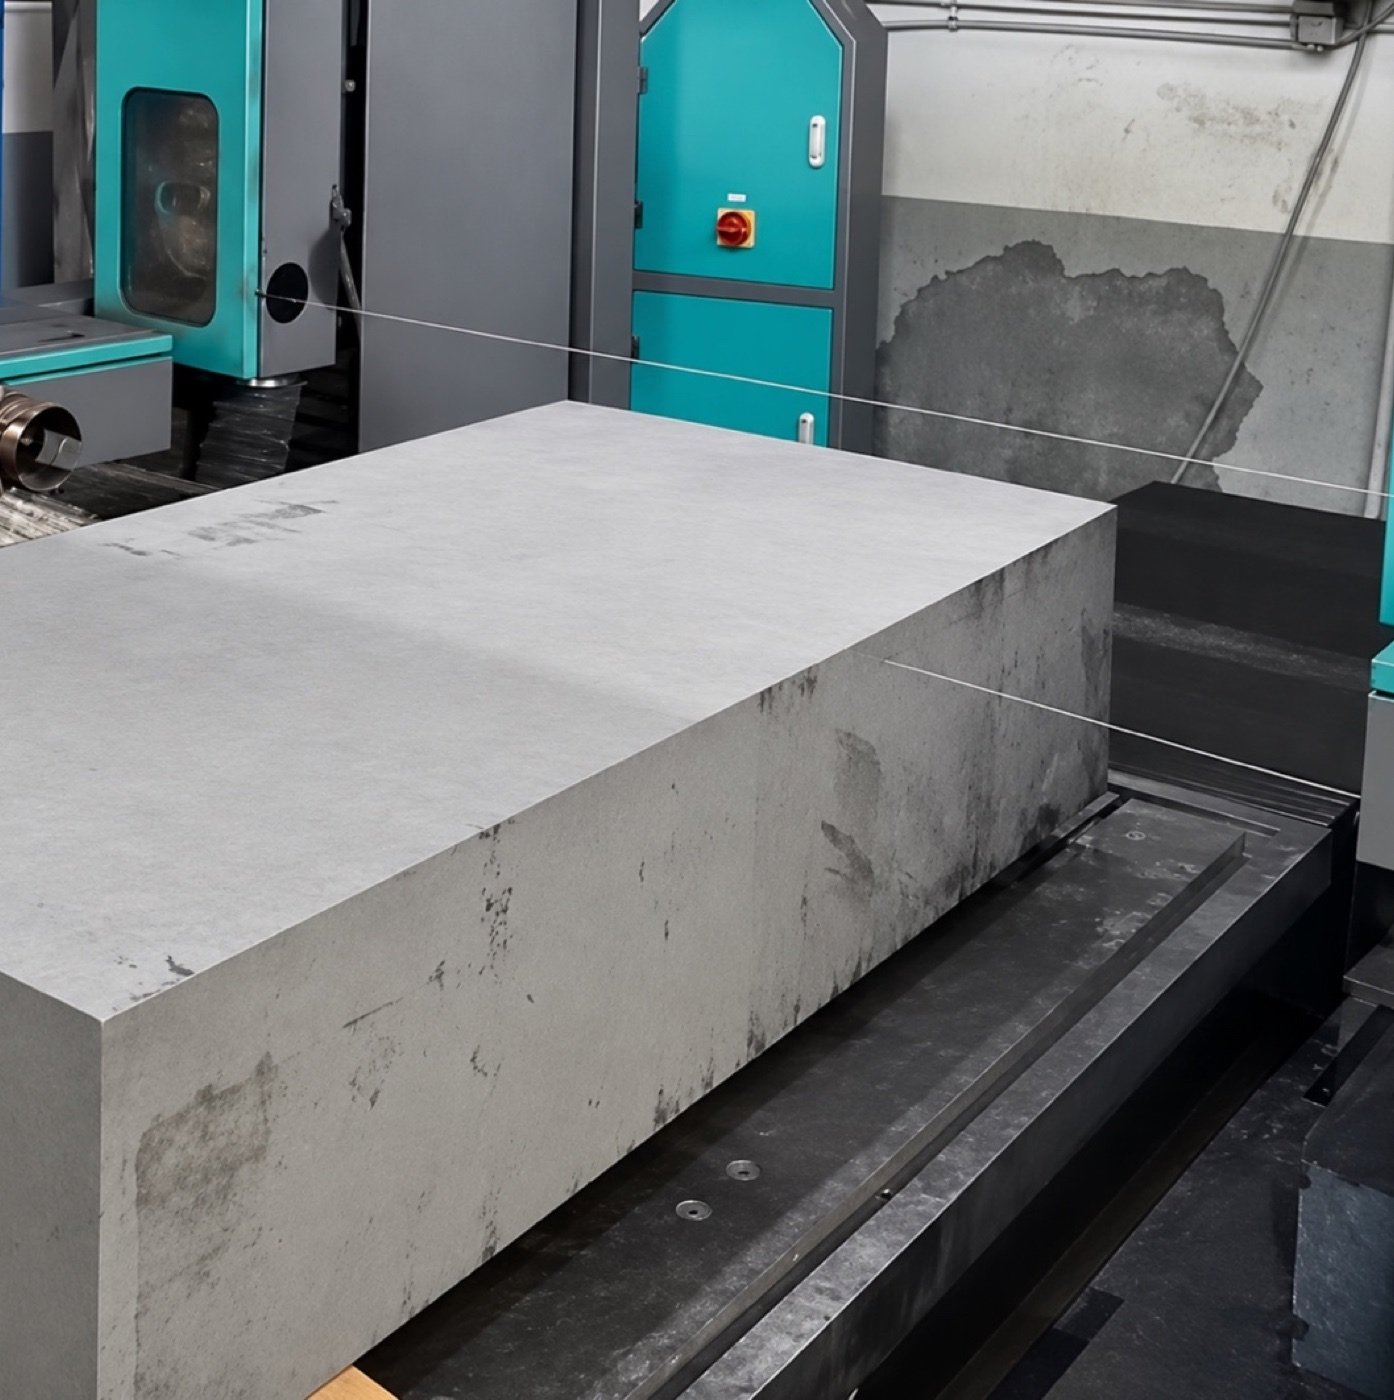
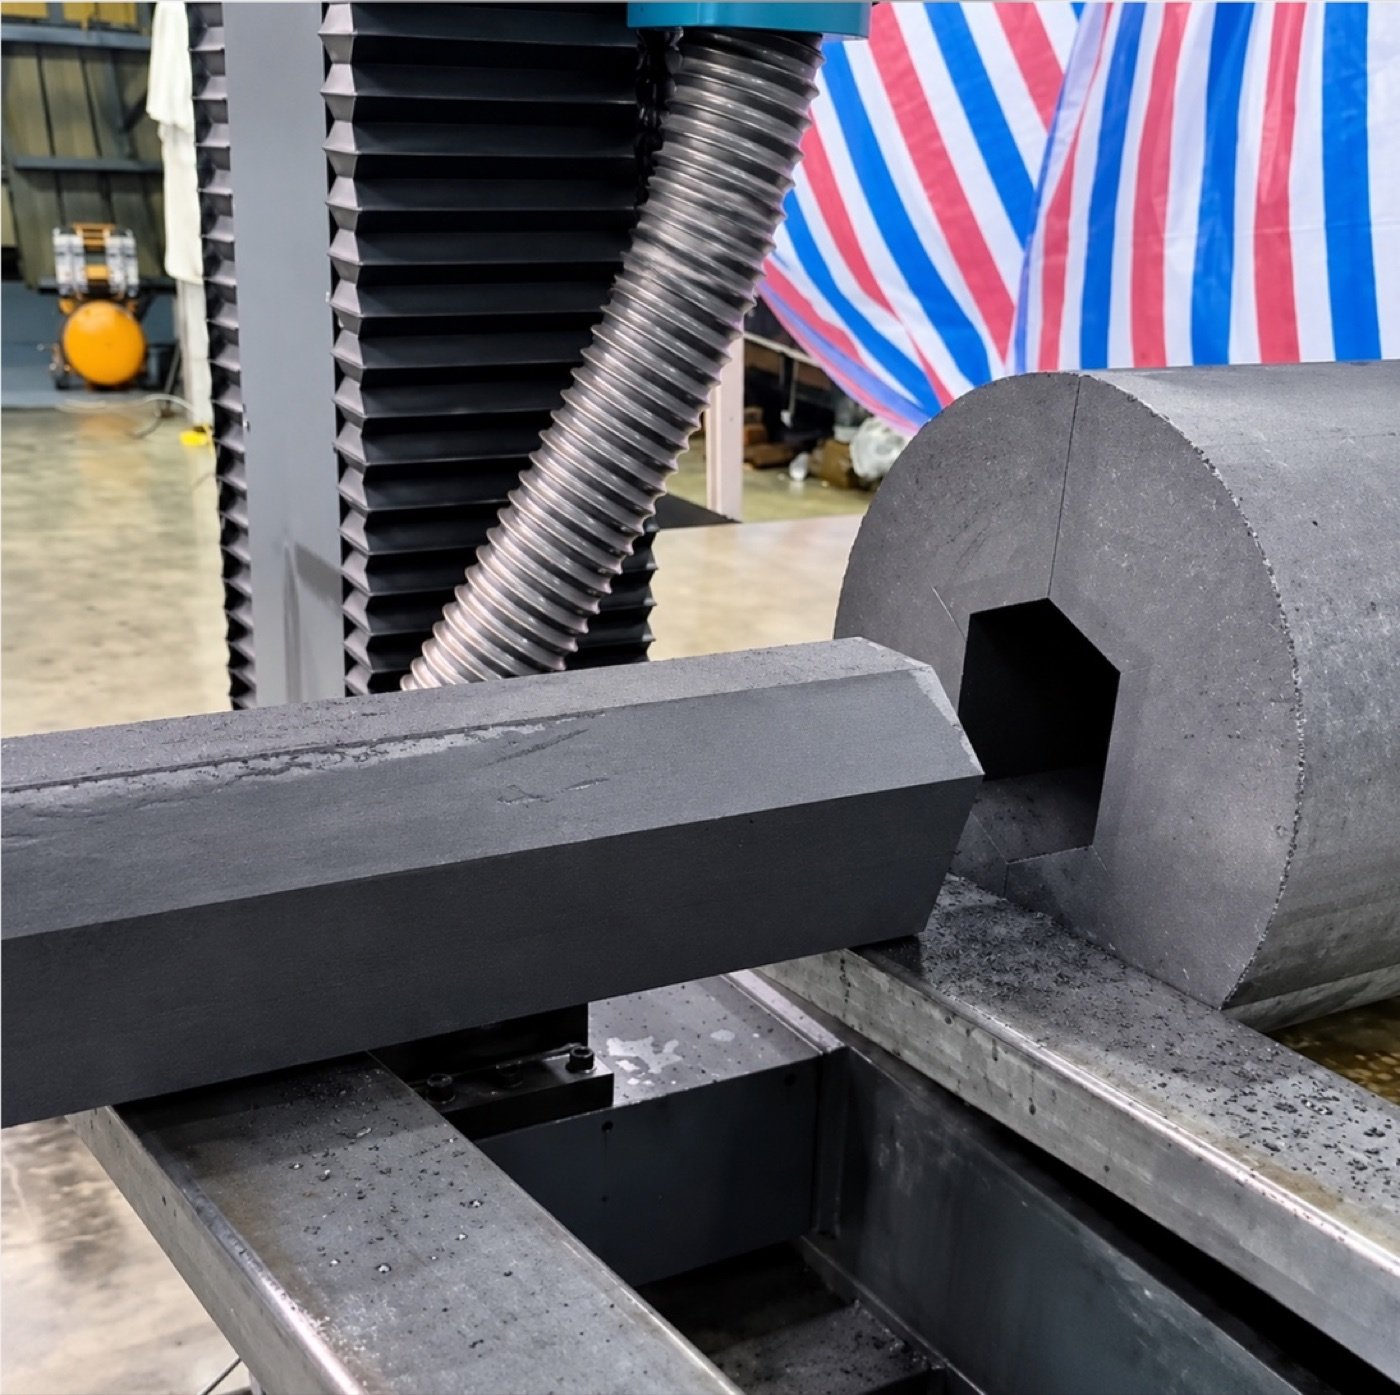
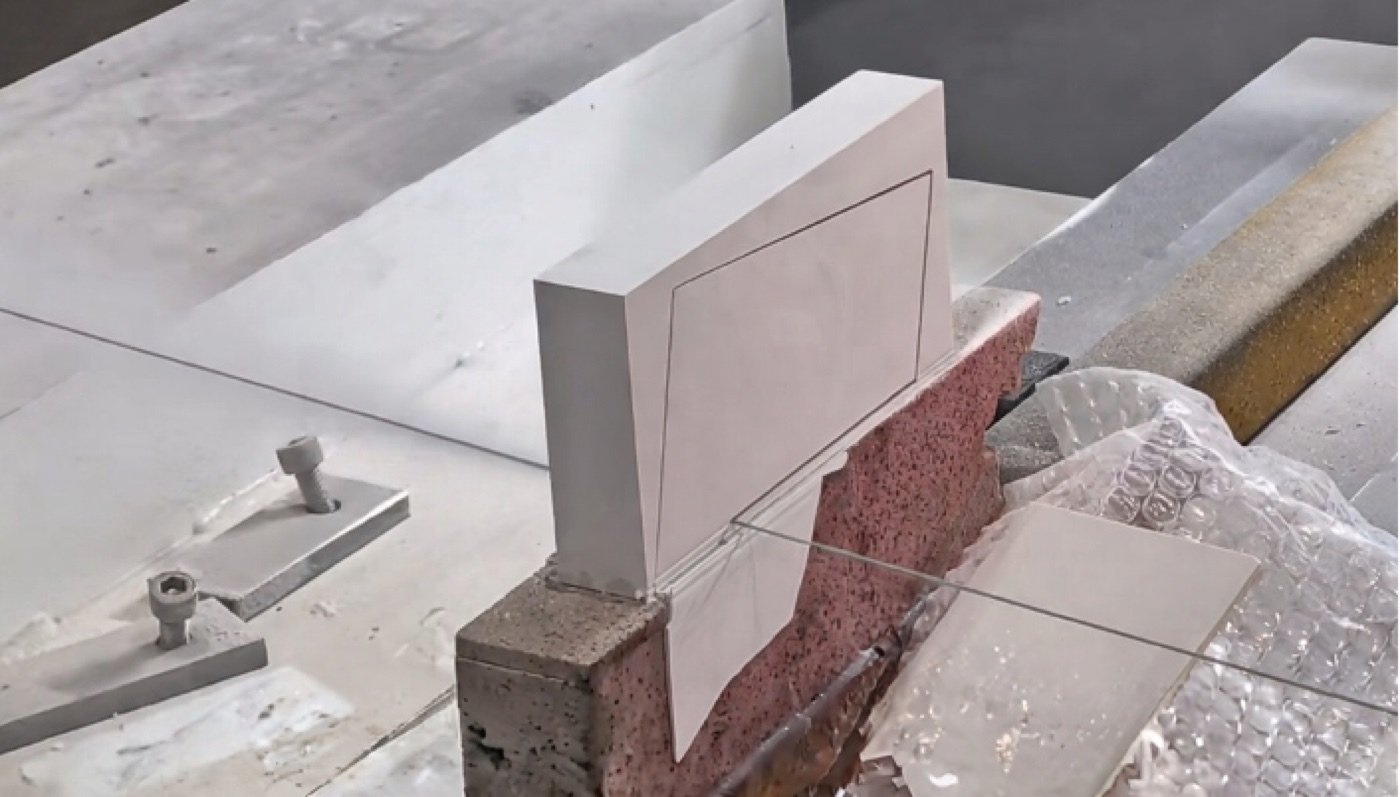
Acordar las dimensiones del bloque acabado y la tolerancia de mecanizado antes de seleccionar la velocidad de avance o la dirección de corte. Inspeccionar la cara de referencia, el estado del borde y la variación dimensional en las posiciones acordadas. Registrar el grado de grafito, la orientación del corte y el soporte para que el resultado sea repetible.