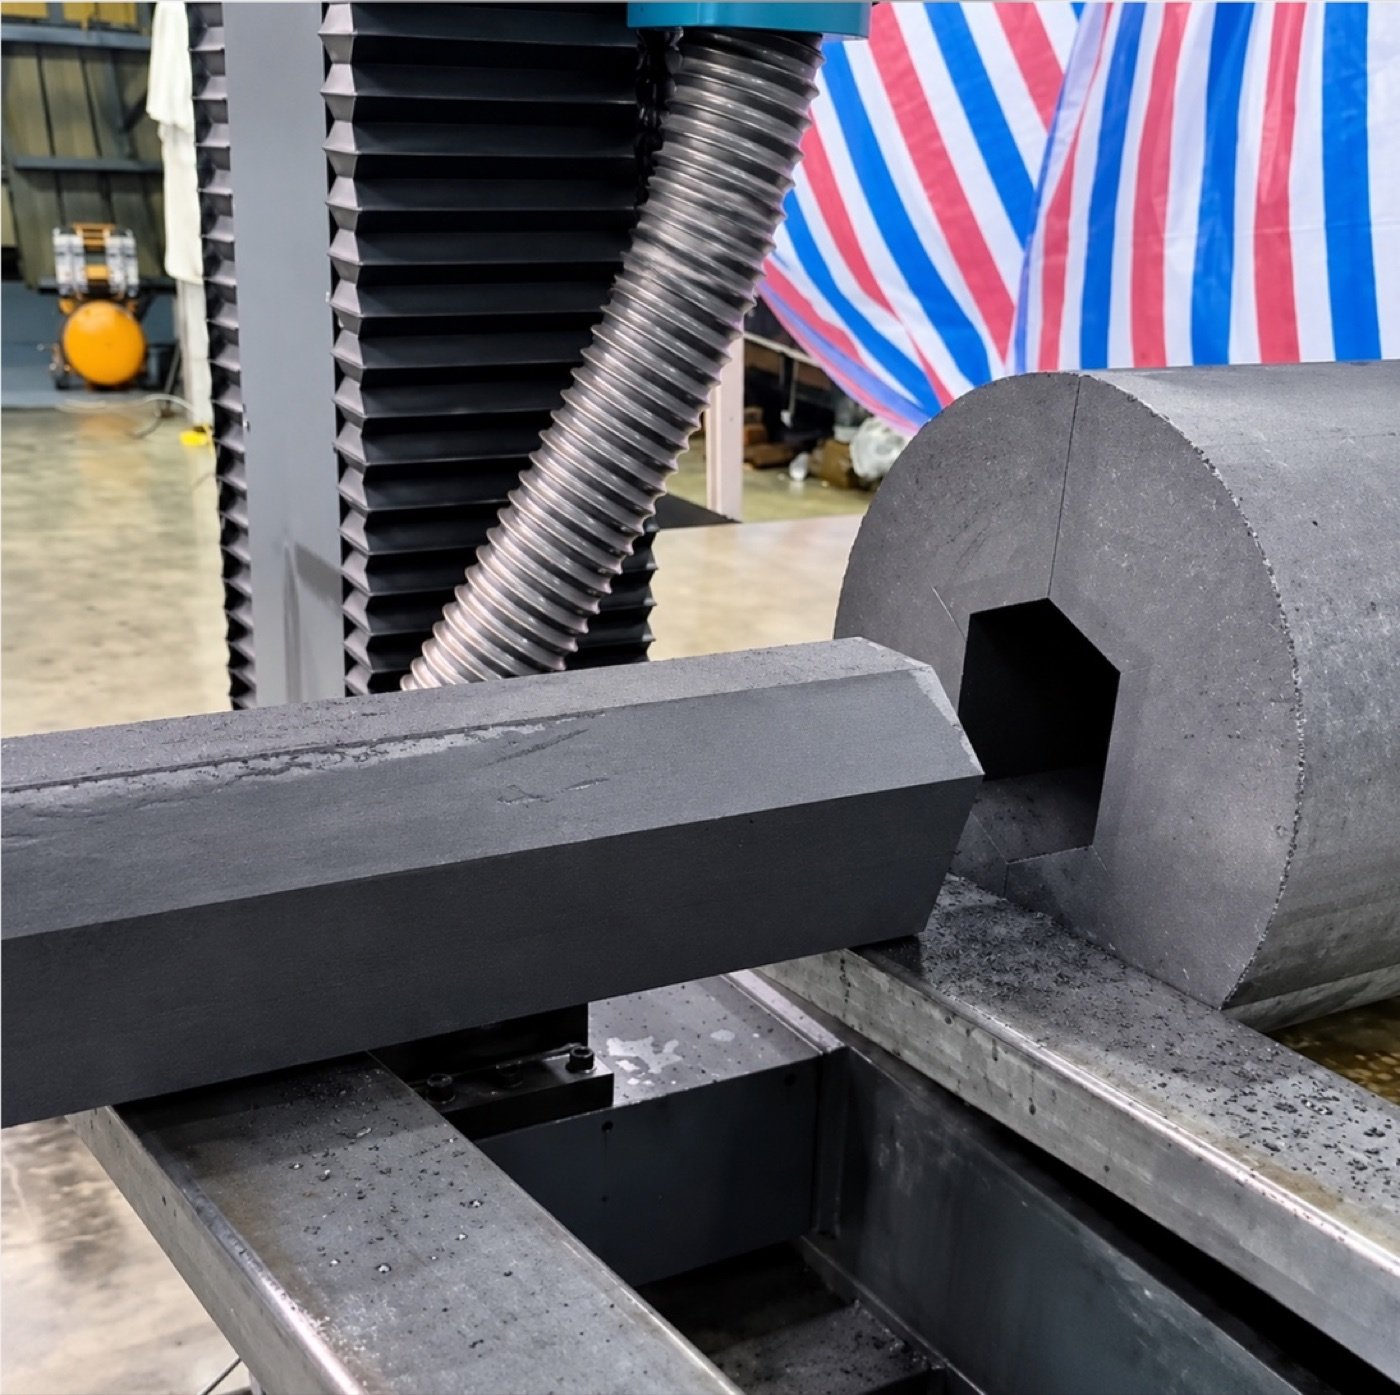
SHG Series · Fixed-table gantry

SHG Series Large Graphite Block Cutting Machine

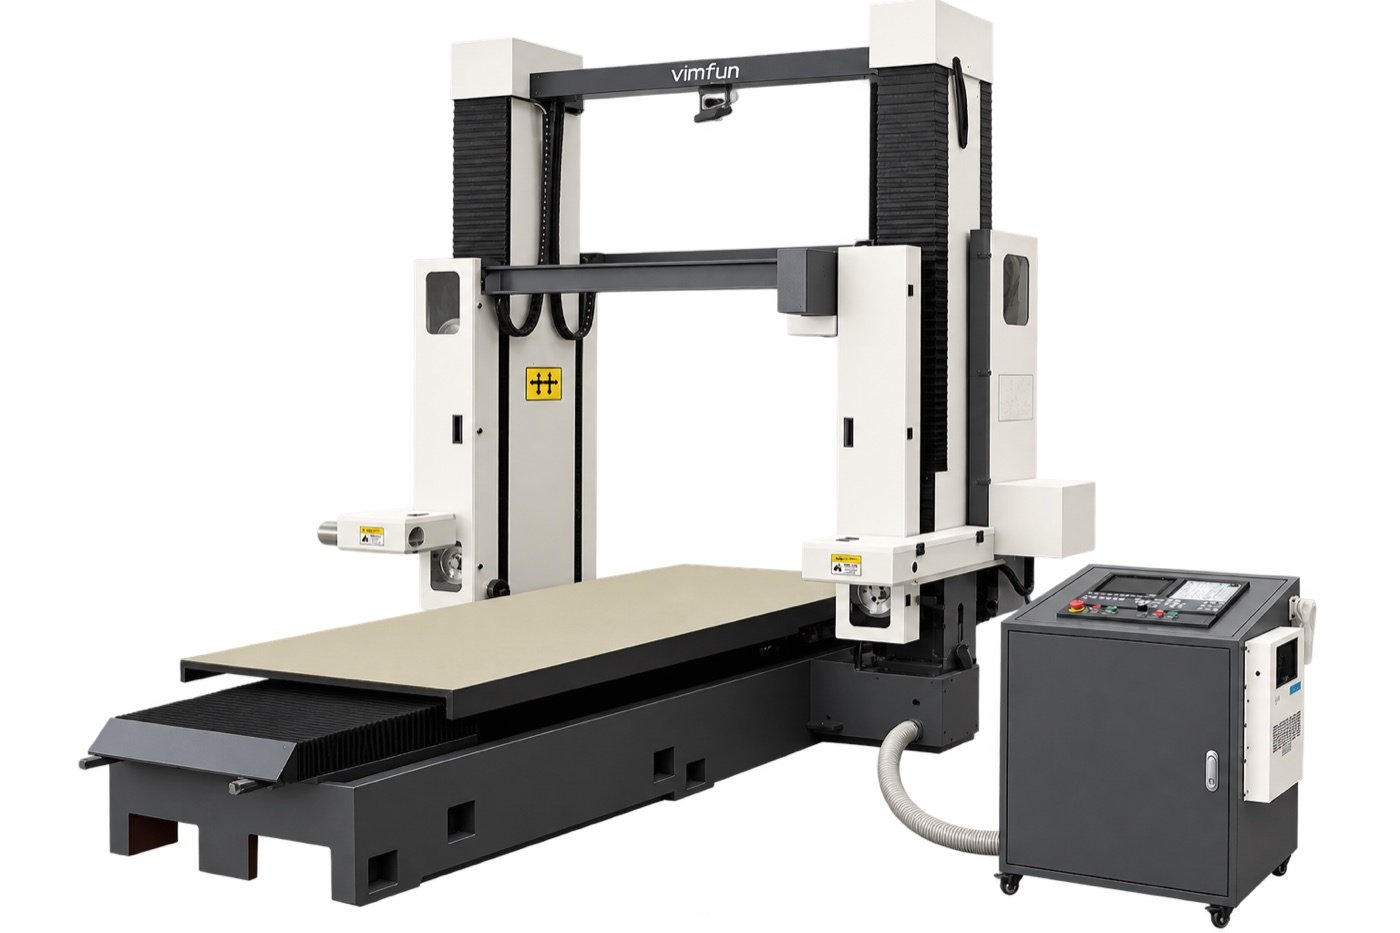
The SHG series cuts large graphite blocks into slabs, plates and profiled blanks. Separate horizontal and vertical cutting heads travel above a low, stationary table, so the block can stay in the same setup when switching cutting directions.

Choose from four standard models by the required cutting mode and full block dimensions. Standard capacity reaches 3,300 mm in a single mode and 2,500 mm in combined mode.

Use the SHG as a graphite block slabbing machine for straight cuts. Compare the working envelopes for horizontal and vertical graphite cutting before choosing a model.

3,300 mmsingle-mode length
2,500 mmcombined-mode length
0–50 m/smachine wire speed
4 modelsstandard configurations
Get a quote Compare models · See how it works

Key Advantages of the SHG Series

  • Fixed worktable. The cutting assemblies move around the block while the block stays on the table.
  • Two independent cutting heads. Select horizontal, vertical or combined cutting according to the workpiece.
  • Low loading height. Plan loading, supports and locating faces around the actual weight and dimensions of the graphite stock.
  • Programmed X/Z profiles. Cut shaped blanks on the gantry after confirming the contour and fixture clearance.

Watch the SHG series in operation

Vimfun’s series demonstration covers three cutting modes in one setup. Use it to review workpiece positioning and cutting-head movement alongside the model capacity table.

Watch on YouTube

SHG model comparison

Check your full block dimensions against the cutting mode you plan to use. Dimensions are in millimetres, listed as length × width × height.

ModeloHorizontal onlyVertical onlyCombined horizontal + vertical
SHG250-1202500 × 1200 × 10002500 × 1200 × 10001800 × 1200 × 1000
SHG280-1402800 × 1400 × 14002800 × 1400 × confirm H2200 × 1400 × confirm H
SHG300-1703000 × 1700 × 14003000 × 1700 × confirm H2400 × 1400 × confirm H
SHG330-1203300 × 1200 × 10003300 × 1200 × 10002500 × 1200 × 1000

Confirm H means the available height needs configuration review. Dimensions are nominal and subject to order confirmation.

Technical specifications

EspecificaciónSHG250-120SHG280-140SHG300-170SHG330-120
X / Y / Z travel (mm)2500 / 1000 / 10002800 / 1400 / 14003000 / 1400 / 14003300 / 1000 / 1000
Worktable (mm)2500 × 10002800 × 10003000 × 10003300 × 1000
Machine weight, approx. (kg)4200450046504400
Overall dimensions, approx. (m)3.9 × 2.3 × 2.454.2 × 2.45 × 2.54.2 × 2.8 × 2.54.5 × 2.8 × 2.5

Standard supply is AC 380 V, three-phase. Installed power is approximately 9 kW. Machine weights exclude packing. Confirm workpiece support and table load for your block.

How the SHG Fixed-Table Gantry Works

The SHG holds the graphite block stationary on a low table. Two independent cutting assemblies move on the gantry, each with its own closed-loop cutting wire. The numbers in the schematic match the component list below.

Pórtico de mesa fija SHG: componentes numerados y movimiento X, Y, Z A fixed gantry beam spans the width of a stationary graphite block on a low worktable. Numbers 1 to 5 mark the gantry beam, horizontal cutting unit, vertical cutting unit, graphite workpiece and worktable. Y runs left to right along the beam across the block width, X runs front to back along the block length, and Z is vertical. Y · across block widthZX · along block length Fixed gantry beam Vertical cutting unit Graphite workpiece 134 Horizontal cutting unitFixed worktable 25 YXZ Blue dashed lines: closed-loop cutting wires
Functional schematic. Component positions, wire routing and distances are simplified and not to scale.
  1. Fixed gantry beam. The cross-beam spans the block width (Y direction) and carries and guides the cutting assemblies over the block.
  2. Horizontal cutting unit. The first assembly, with its own closed-loop wire.
  3. Vertical cutting unit. A second, independent assembly with its own wire for the other cutting direction.
  4. Graphite workpiece. The block stays located on the table while the cutting assemblies move around it.
  5. Fixed worktable. A low, stationary table supports the block and its fixtures. Confirm support and table load for the actual stock.

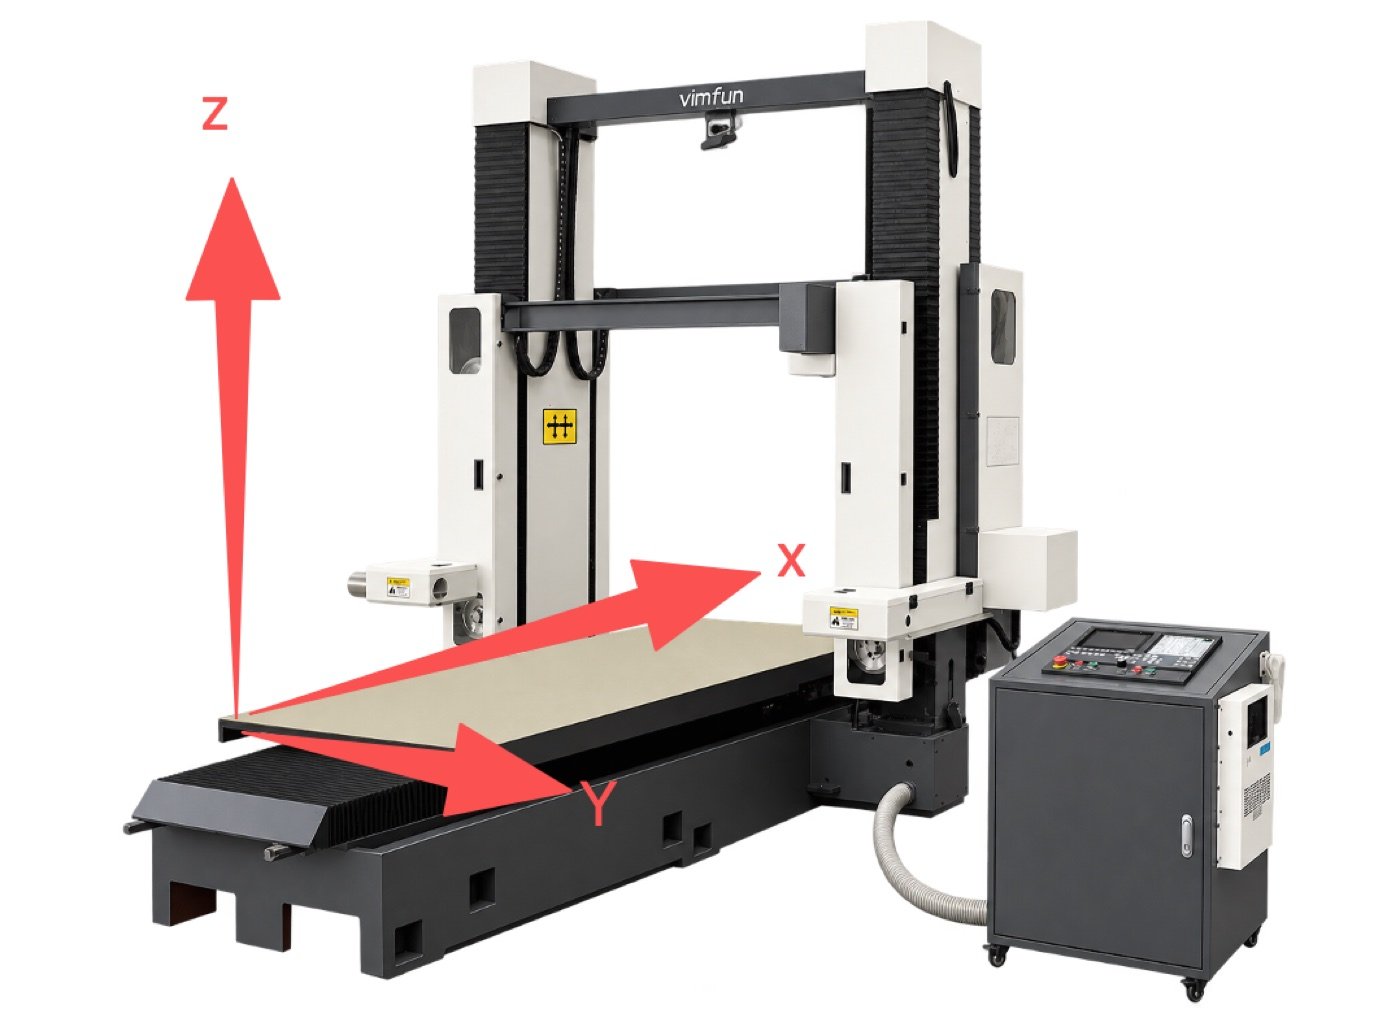
X, Y and Z motion

AxisArrow in schematicWhat movesFunción
XFront to back, along the block lengthCutting assemblies travel front to back along the block length; both units share this longitudinal travel.Squaring, trimming and long straight cuts.
YLeft to right, across the block width (along the beam)Cutting assemblies move across the width of the workpiece.Positioning the cut across the width of the block.
ZVerticalVertical travel of the cutting assembly.Top-down feed for slabbing and separating sections.
X + ZCoordinated motionBoth axes move at the same time under CNC control.Cortes de contorno programados para desbastes conformados.

Cómo X y Z trabajan juntos en un contorno

Interpolación X/Z a lo largo de un contorno programado Un perfil programado curvo cruza el contorno de un bloque de grafito. En un punto, la trayectoria de corte se divide en un componente horizontal X y un componente vertical Z que se mueven juntos. Desbaste acabado Desperdiciar ΔXΔZ XZ Vista lateral, plano X/ZPerfil programado (ilustrativo)
Solo perfil ilustrativo. No es un dibujo de pieza real.
  1. Posición. Ajuste la posición de corte a través del bloque con Y.
  2. Programe el perfil. El contorno se define en el plano X/Z.
  3. Interpolar. El controlador mueve X y Z juntos. En cada punto del perfil, la relación de ΔX a ΔZ establece la dirección de corte local.
  4. Seguir la trayectoria. El movimiento resultante traza la forma programada a través del grafito, de modo que una pasada produce un borde curvo o escalonado en lugar de un corte recto.

Comparta el dibujo del perfil para que Vimfun pueda confirmar la viabilidad y el espacio libre del utillaje.

Velocidad del hilo y avance son diferentes

Velocidad del cable

m/s. Qué tan rápido circula el hilo en bucle cerrado alrededor de su bucle. Lo establece el accionamiento del hilo.

Rango de la máquina: 0–50 m/s. Ventana inicial para grafito isostático y de grano fino: 30–40 m/s.

Velocidad de avance

mm/min. Qué tan rápido el movimiento CNC avanza el conjunto de corte en relación con el bloque, que es la velocidad a la que el corte progresa a través del grafito.

Rango de la máquina: X 0,01–3000 mm/min; Y y Z 0,01–5000 mm/min. Ventana inicial para grafito isostático y de grano fino: 50–100 mm/min.

Por qué los dos números no son intercambiables

La velocidad del hilo es el movimiento de la propia herramienta de corte. El avance es el movimiento de los ejes. En la ventana inicial, el hilo viaja aproximadamente de 18.000 a 48.000 veces más por minuto de lo que avanza el cabezal. Aumentar la velocidad del hilo no avanza el corte, y aumentar el avance no hace que el hilo funcione más rápido. Ajuste ambos durante la puesta en marcha para el grado y el tamaño de sección reales.

Por qué el corte combinado acorta la longitud utilizable

La longitud en modo único coincide con el recorrido X del modelo. Cuando las unidades horizontal y vertical trabajan en la misma configuración, ambos conjuntos comparten la misma carrera X en lugar de tener cada uno la carrera completa. Por lo tanto, el bloque debe caber en un envolvente más corto. En los modelos estándar, la longitud en modo combinado es de 600 a 800 mm inferior a la longitud en modo único.

Longitud del bloque en modo único y modo combinado por modelo SHG Las barras emparejadas comparan la longitud del bloque en modo único con la longitud del bloque en modo combinado más corta para cada modelo SHG, en milímetros. 01,0002,0003,000SHG250-1202,500800 (−700)SHG280-1402,800200 (−600)SHG300-1703,000400 (−600)SHG330-1203,300500 (−800) Modo único, mm Horizontal + vertical combinado, mm (reducción)
Longitudes nominales de la tabla de comparación de modelos. Sujeto a confirmación del pedido.
Selección de ejemplo

Un bloque de 2.400 × 1.400 × 1.200 mm que requiere ambas direcciones pone el SHG300-170 en la lista corta. Su longitud y anchura en modo combinado coinciden con el tamaño nominal del bloque. Confirme la altura utilizable, las dimensiones reales del material y el espacio libre de soporte antes de seleccionarlo. El SHG330-120 tiene una anchura en modo combinado de 1.200 mm, por lo que este bloque excede su límite de anchura.

Vista general del pórtico SHG con flechas de movimiento X, Y y Z
Ilustración de los ejes X, Y y Z

Configuración de la pieza de trabajo

Localice el bloque desde un punto de referencia estable, verifique el soporte debajo de la sección a cortar y deje espacio para la extracción de polvo y el manejo antes de la primera pasada.

Operaciones de corte

Corte de planchas y placas

Avance el cabezal de corte hacia abajo a través del bloque para separar planchas o seccionar piezas.

Cuadratura y recorte de bloques

Corte a lo largo de la longitud del bloque para recortar los bordes y preparar el material para el mecanizado posterior.

Corte de contorno

Utilice el movimiento coordinado X/Z para cortar un perfil programado para desbastes de grafito conformados.

Muestra de corte y comprobaciones de aceptación

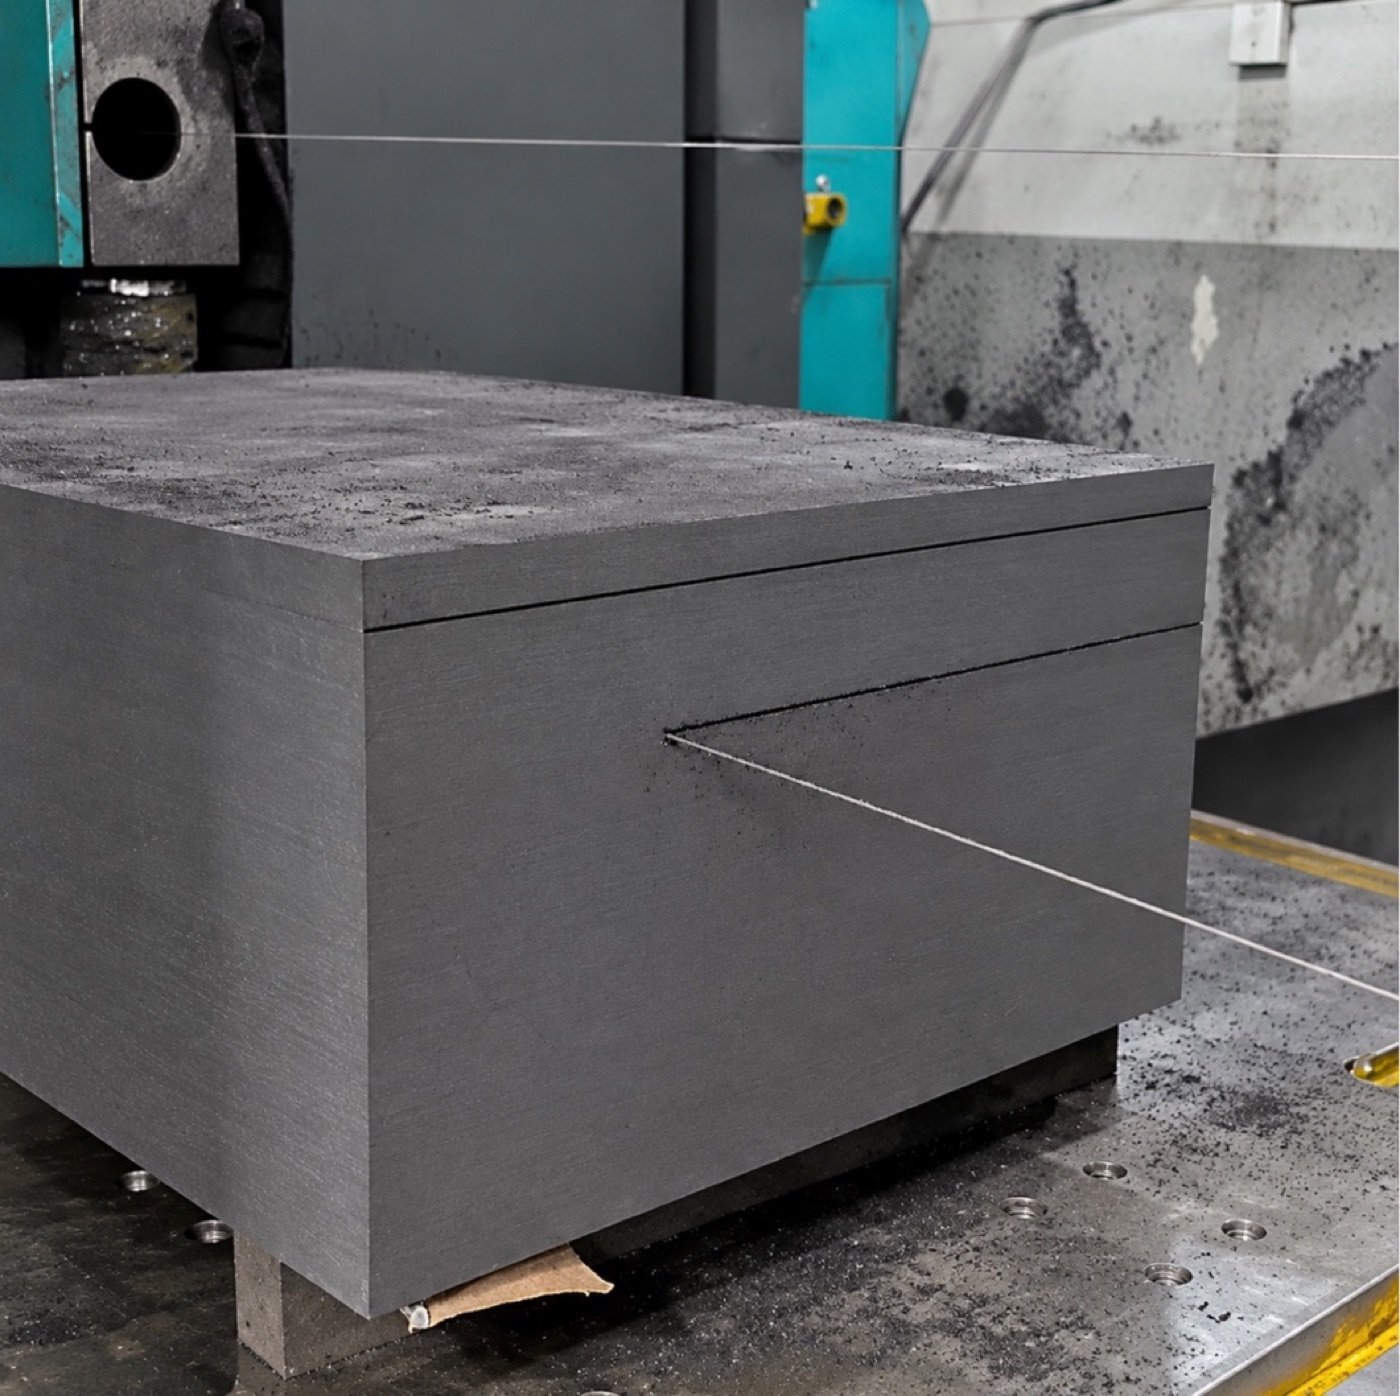
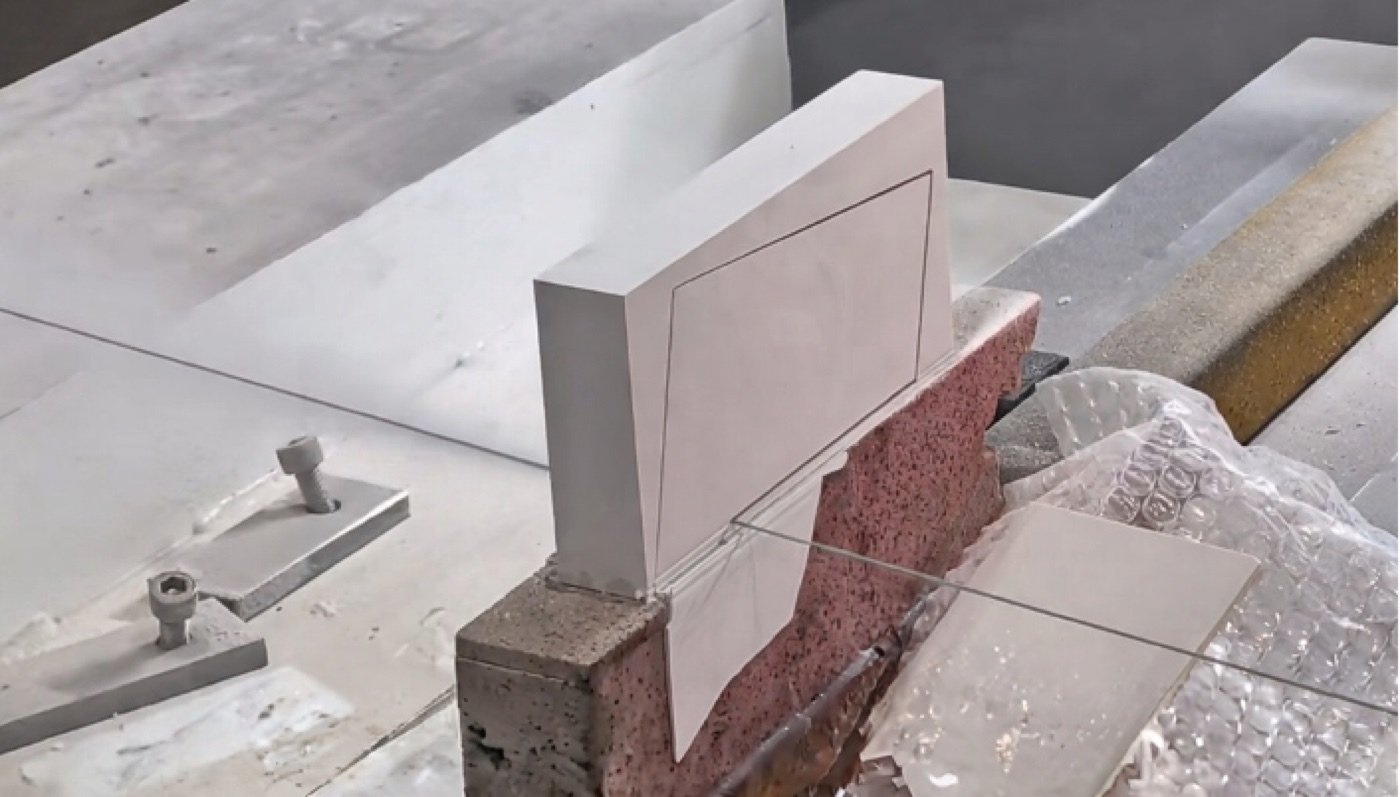
Muestra de corte sujeta en una superficie de trabajo
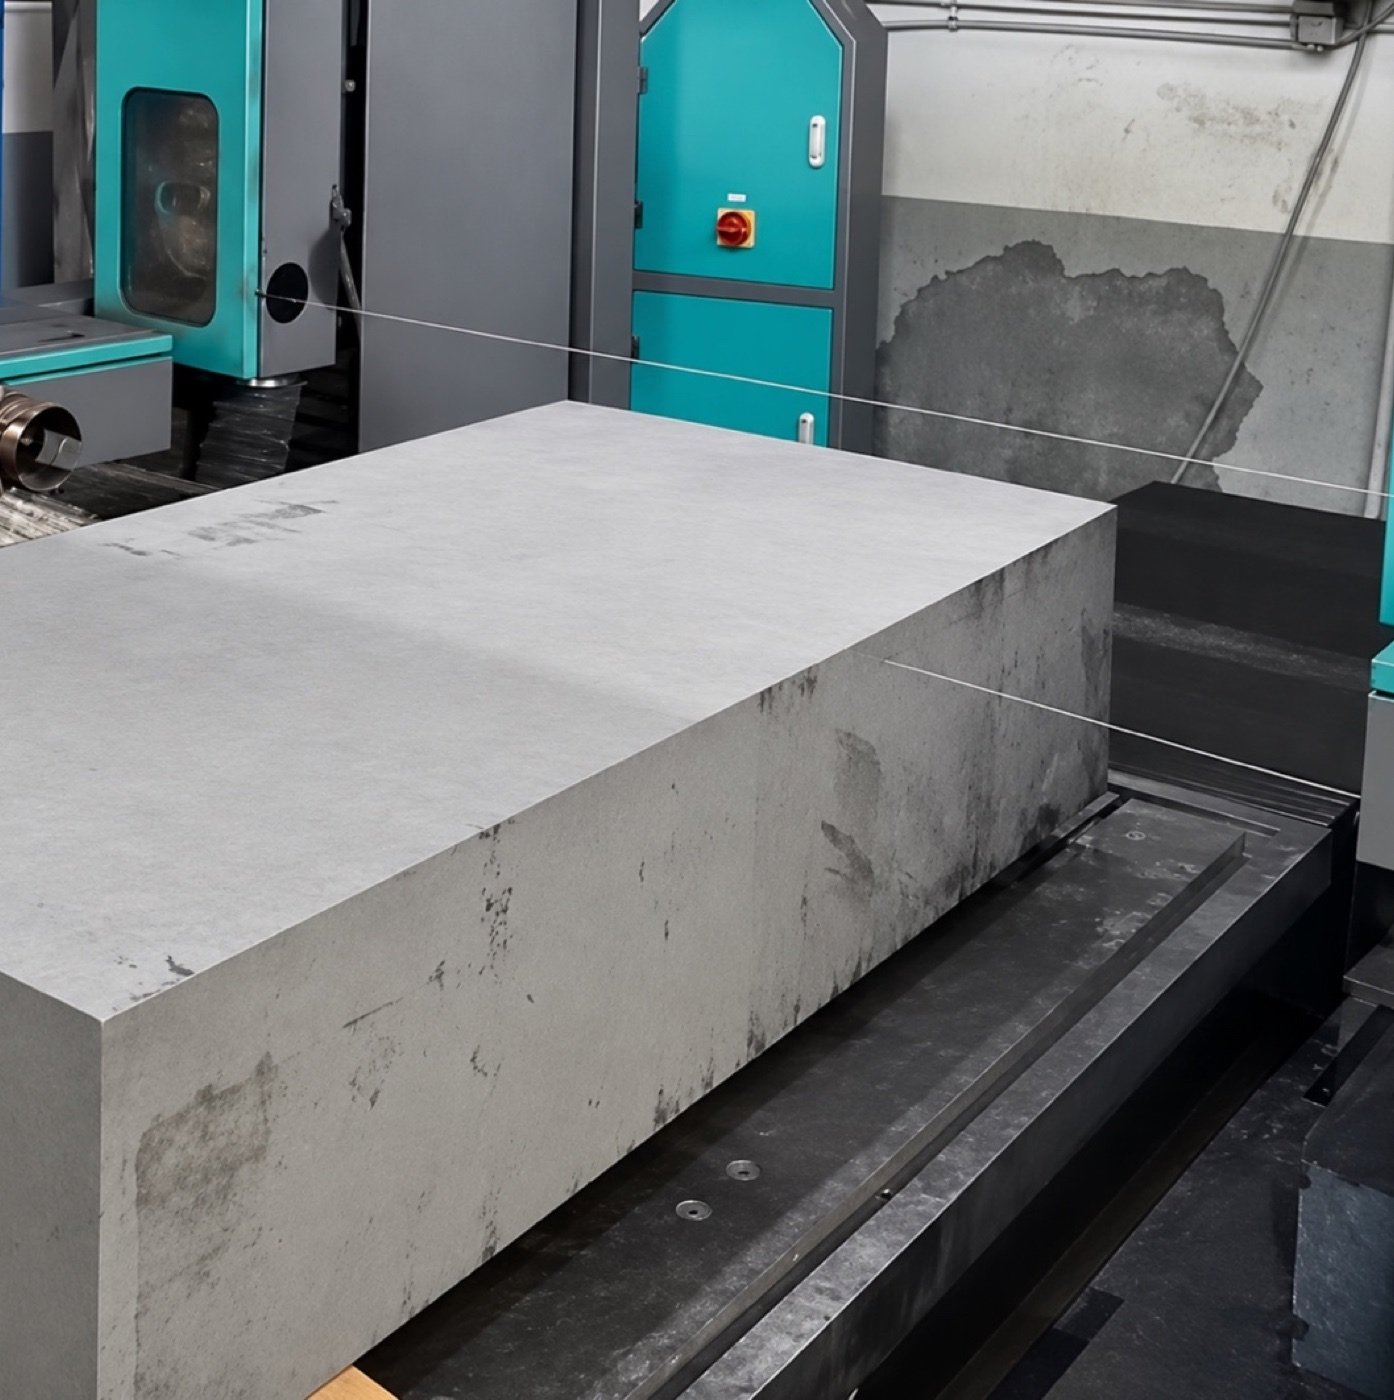
Vista adicional de la muestra del documento del equipo

Qué verificar durante un corte de prueba

Acordar las dimensiones del bloque acabado y la tolerancia de mecanizado antes de seleccionar la velocidad de avance o la dirección de corte. Inspeccionar la cara de referencia, el estado del borde y la variación dimensional en las posiciones acordadas. Registrar el grado de grafito, la orientación del corte y el soporte para que el resultado sea repetible.

Configuración de corte de grafito

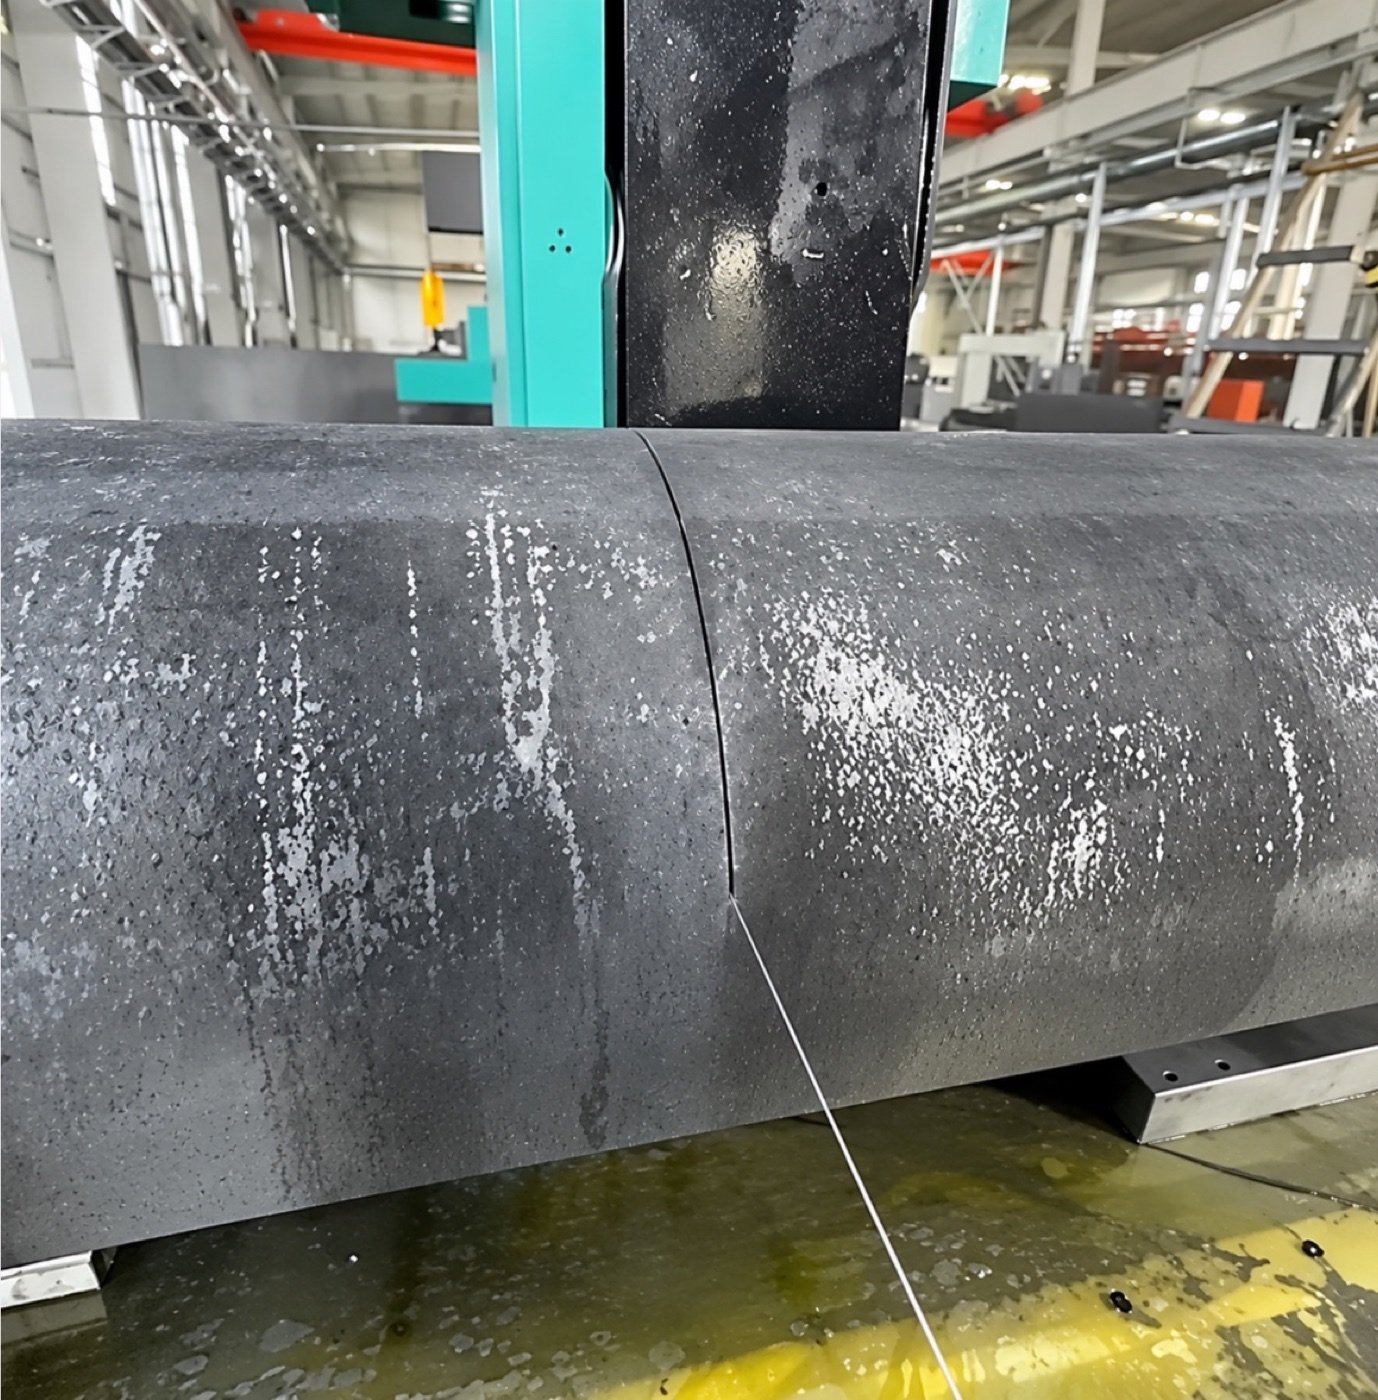
Los materiales típicos incluyen grafito isostático, extruido y de grano fino. La serie SHG corta grafito en seco. Planifique la extracción de polvo en la zona de corte y confirme el soporte de la pieza y la sujeción para las dimensiones de su bloque.

Para grafito isostático y de grano fino, la ventana de proceso inicial es de 30-40 m/s de velocidad de alambre y 50-100 mm/min de avance. Los rangos iniciales de diámetro y tensión del alambre son de 0,6-1,0 mm y 150-200 N. El rango de velocidad del alambre de la máquina es de 0-50 m/s. Establezca los parámetros de producción durante la puesta en marcha para el grado y el tamaño de sección reales.

Preguntas frecuentes

¿Qué modelo se adapta a un bloque de grafito de 3,3 m?

El SHG330-120 admite un bloque de hasta 3.300 mm de longitud en modo de corte único, con una envolvente nominal de 3.300 × 1.200 × 1.000 mm. Su límite de longitud en modo combinado es de 2.500 mm.

¿Se puede cortar el mismo bloque horizontal y verticalmente?

Sí. Las unidades de corte separadas están montadas en un solo bastidor. Verifique la envolvente en modo combinado para el modelo seleccionado antes de comprometerse con el plan de corte.

¿Puede la máquina cortar bloques de grafito perfilados?

La interpolación coordinada X/Z admite cortes de contorno programados. Comparta el dibujo del perfil para confirmar la viabilidad.

¿El corte de grafito requiere refrigerante?

El proceso de grafito SHG es en seco. Proporcione extracción de polvo en la zona de corte.

¿Puede Vimfun construir una máquina para un tamaño de bloque diferente?

El recorrido X, Y y Z, las dimensiones de la mesa de trabajo, la sujeción y las interfaces de extracción de polvo se pueden especificar para adaptarse a la instalación.

Solicitar una configuración y presupuesto SHG

Pieza de trabajo y salida

  • Grado de grafito y tamaño máximo de bloque (L × A × H)
  • Peso del bloque y método de carga
  • Direcciones de corte, dibujo de la pieza y salida por turno

Instalación

  • Suministro eléctrico y espacio en el suelo
  • Conexión de recolección y extracción de polvo

Discutir su configuración SHG

Solicitar un presupuesto SHG
Ir arriba