Graphitprofilgenauigkeit bedeutet, wie die gemessene Kontur unter einer definierten Prüfmethode mit der Zeichnung übereinstimmt. Eine korrekte Gesamtbreite legt nicht die Position einer Öffnung, die Form einer Ecke oder die Kontur durch die Werkstückdicke fest.
Bevor Sie eine Genauigkeitszahl anfordern, identifizieren Sie das Merkmal, das Sie akzeptieren müssen. Andernfalls kann der Lieferant ein Größenergebnis angeben, während die Anwendung von einer lokalen Profil- oder Bezugsbeziehung abhängt.
Verwenden Sie die Graphitprofil-Schneid-Themenseite für den gesamten Weg. Dieser Artikel konzentriert sich auf die Prüfung und Abnahme einer Schnittkontur, wobei die Endbearbeitung separat behandelt wird.

Graphitprofilgenauigkeit aus der Zeichnung definieren
Beginnen Sie mit der Zeichnungsrevision, dem Materialgrad, der Materialdicke und dem Bezugssystem. Identifizieren Sie die Kontursegmente und Merkmalsbeziehungen, die funktional wichtig sind. Beschriften Sie alle Oberflächen, die nach dem Schneiden bearbeitet werden.
Unterscheiden Sie zwischen Gesamtgröße, lokaler Profildifferenz und Merkmalsposition. Eine freie Kontur kann nach der Best-Fit-Ausrichtung nahe am Nennwert erscheinen, während eine Öffnung relativ zu ihrem erforderlichen Bezug falsch positioniert bleibt.
Erfinden Sie kein Toleranzgerüst, wenn die Zeichnung mehrdeutig ist. Fordern Sie die anwendbare Spezifikation an oder vereinbaren Sie eine dokumentierte Musterannahmemethode. Eine informelle “sieht nah aus”-Entscheidung ist kein Ersatz für eine definierte Anforderung.
Die Materialidentität gehört ebenfalls in die Aufzeichnung. SGL Carbon listet verschiedene isostatische Graphitqualitäten auf. Bewahren Sie den Grad auf, anstatt anzunehmen, dass jedes feinkörnige Material den gleichen Qualifizierungszustand darstellt.
Größe, Profil und Position getrennt halten
Größenprüfungen beantworten, ob ein Abstand seine Anforderung erfüllt. Profilprüfungen befassen sich mit der Form und Lage einer Kontur unter der angegebenen Auswertung. Positionsprüfungen beziehen ein Merkmal auf die Zeichnungsreferenzen.
Kennzeichnen Sie die kritischen Bereiche, anstatt nur bequeme gerade Abschnitte zu messen. Interne Öffnungen, Richtungsänderungen, Ein- und Austritt können zusätzliche Abdeckung erfordern. Ein Musterbericht sollte zeigen, wo Messungen vorgenommen wurden und was ausgeschlossen wurde.
Vergleichen Sie relevante Abschnitte durch die Dicke, wo die Spezifikation dies erfordert. Eine zufriedenstellende Kontur auf einer zugänglichen Fläche beweist keine identische Geometrie auf der gegenüberliegenden Fläche oder während des gesamten Schnitts.
Für die Graphitprofilgenauigkeit ist daher ein generischer Plus-oder-Minus-Wert unvollständig. Fragen Sie, welches Merkmal, Material, welche Dicke, welche Bezugsausrichtung und welches Messverfahren die Zahl ergeben haben.
Wählen Sie eine Prüfanordnung, die zum Merkmal passt
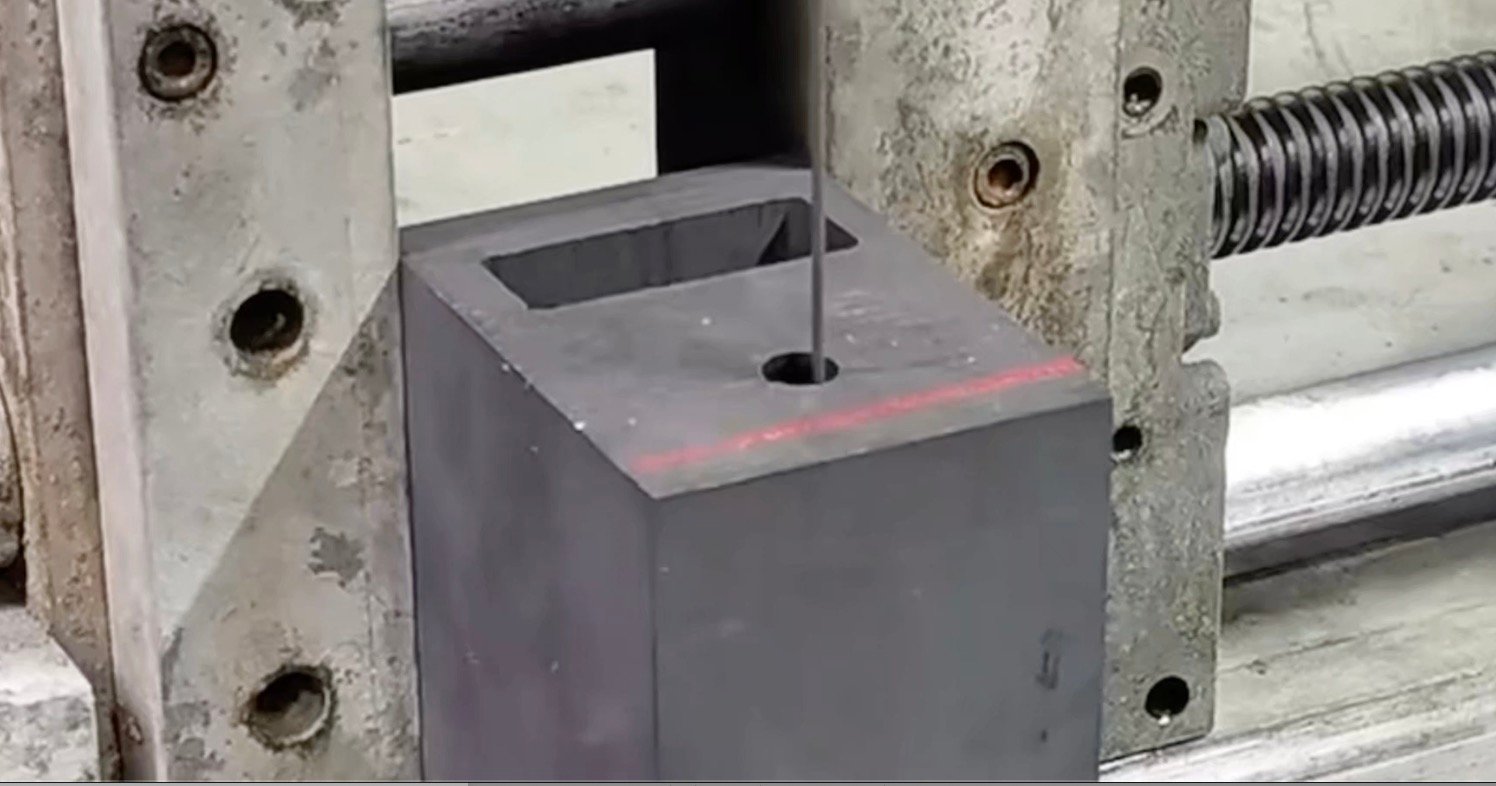
Wählen Sie Geräte basierend auf dem erforderlichen Merkmal und der Zugänglichkeit aus. Optischer Vergleich, Koordinatenmessung, Lehren und Tastgeräte haben unterschiedliche Fähigkeiten und Grenzen. Wählen Sie kein Gerät nur deshalb aus, weil es die erforderliche Anzahl von Dezimalstellen anzeigt.
Dokumentieren Sie, wie das Bauteil während der Prüfung gestützt und positioniert wird. Ein dünner oder schmaler Bereich kann anders auf Einschränkung reagieren als ein massiver Rohling. Bewahren Sie diesen Zustand beim Vergleichen von Mustern oder bei der Bewertung einer Prozessänderung bei.
NIST diskutiert Unsicherheitsbudgets als Möglichkeit, Messbeiträge zu berücksichtigen. Erfassen Sie für diese Anwendung die Messbedingungen, die die gemeldete Kontur beeinflussen könnten, bevor Sie einen kleinen Unterschied als verbesserte Schneidleistung interpretieren.
Wenn das Inspektionssystem einen kritischen Bereich nicht erreichen kann, vereinbaren Sie vor dem Versuch eine Alternative. Ein ungemessener Bereich sollte nicht einfach aus dem Abnahmeprotokoll verschwinden, nur weil er schwer zu inspizieren war.
Qualifizieren Sie die Graphitprofilgenauigkeit mit einer Merkmalskarte
| Bereich oder Merkmal | Prüffrage | Zu behaltende Beweise |
|---|---|---|
| Langer gerader Abschnitt | Folgt die gemessene Linie der erforderlichen Geometrie? | Ausrichtung, Positionen und Abweichungen |
| Kurve | Entspricht die lokale Kontur der Zeichnung? | Abgedeckter Bogen oder beprobter Bereich |
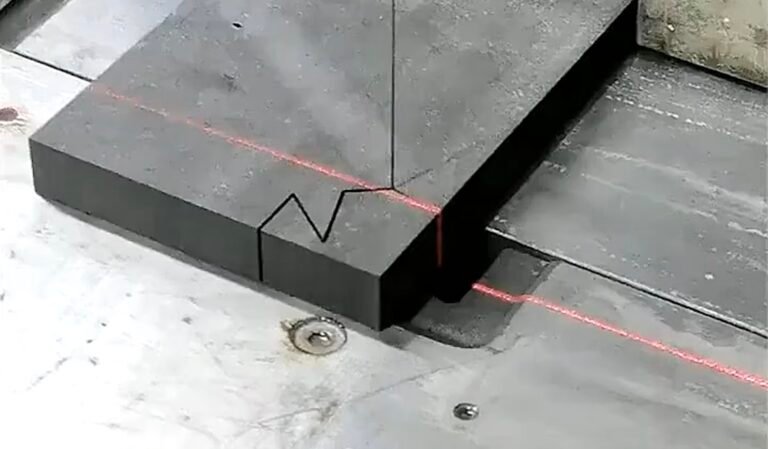
| Ecke | Ist der erreichte Übergang akzeptabel? | Lokale Form und benachbarte Geometrie |
| Innere Öffnung | Ist sie korrekt zum Bezug? | Merkmalsidentität und Auswertungsreferenz |
| Dickenrichtung | Gilt die erforderliche Beziehung für den gesamten Schnitt? | Gemessene Flächen- oder Schnittidentitäten |
| Edge condition | Beeinträchtigt Beschädigung die funktionale Kontur? | Position und vereinbarter Schadenskriterium |
Verwenden Sie die Karte für jedes Kandidatenmuster. Der Vergleich der Graphitprofilgenauigkeit ist stärker, wenn dieselben Bereiche und dieselbe Ausrichtung bewertet werden, auch wenn unterschiedliche Schneideinstellungen verwendet wurden.
Bewahren Sie Rohdaten neben zusammenfassenden Metriken auf. Eine maximale Abweichung ist nützlich, aber ihre Position und ihr Vorzeichen können helfen, ein lokales Merkmalsproblem von einem Gesamtversatz zu unterscheiden. Keine der beiden Beobachtungen allein beweist den Mechanismus.
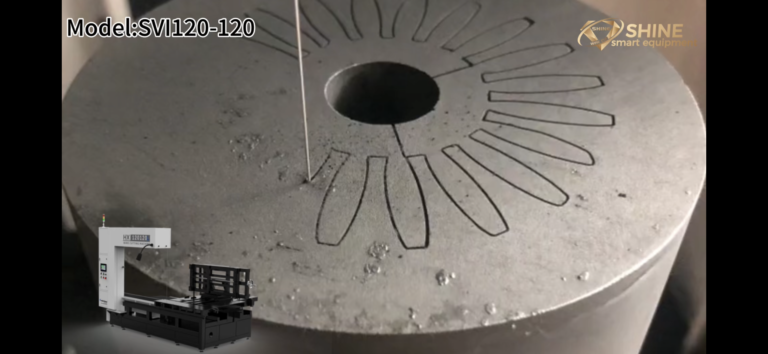
Video: Geometrie eines geschlitzten Graphitrings
Watch on YouTube · Vimfun Endless Diamond Wire Saw
Die Ringdarstellung veranschaulicht wiederholte Merkmale in einem Graphitteil. Genauigkeit, Schlitzkonsistenz und Akzeptanz erfordern unabhängige Messungen; Werbeaussagen im Video werden nicht als Testergebnisse übernommen.
Feldnotizen: Eine Metrologie-Warnung aus einer anderen Geometrie
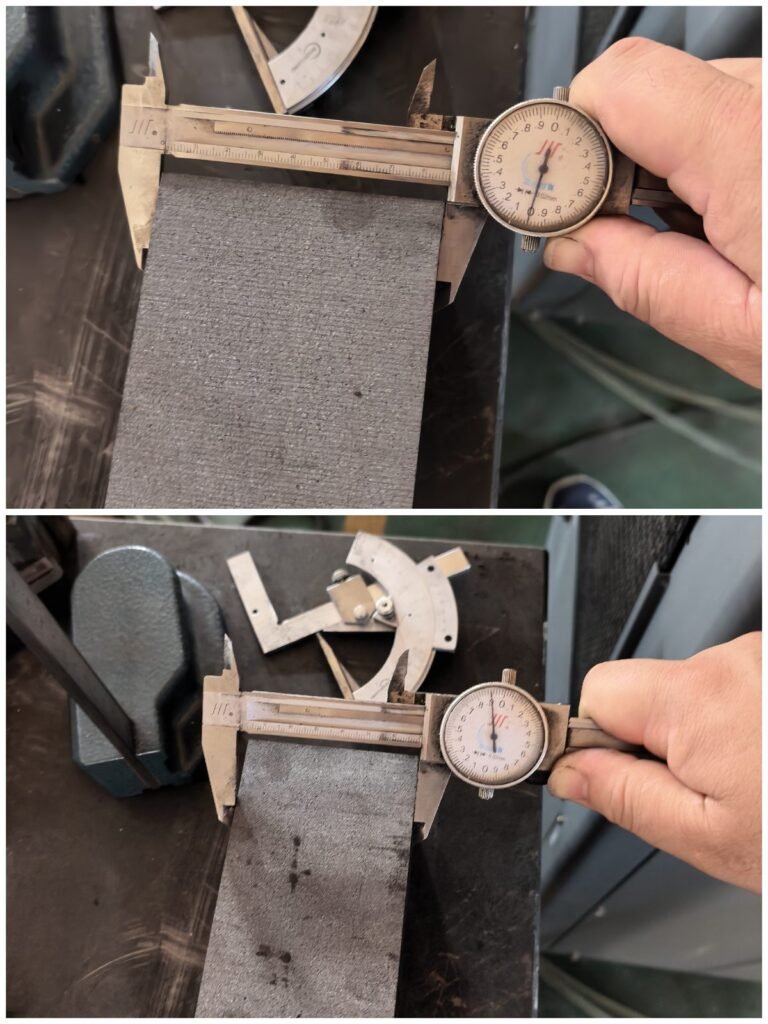
Der verfügbare Gerader Stabbalken-Versuch ist kein Fall einer gemessenen Kontur. Er produzierte einen nominalen Stab der Größe 2554 mit 500 × 87 × 70 mm auf einer SVI250-80, mit ausgeschalteter Kompensation.
Die Breitenmessungen stiegen von 87,00 auf 87,30 mm. Die Dicke reichte von 69,90 bis 70,10 mm. Separate Rechtwinkligkeitsspaltmessungen reichten von 0,09 bis 0,15 mm. Diese Messungen beschreiben unterschiedliche Merkmale desselben Prüfstücks.
Der dokumentierte Breitenmangel verdeutlicht, warum eine akzeptable Größe keine Graphitprofilgenauigkeit festlegen kann. Der Balkenbericht liefert kein Eckformergebnis, keine Messung der Innenöffnung und keine Konturprofilkarte.
Verwenden Sie es, um die Inspektionsfrage zu formulieren, nicht um die Konturleistung zu beanspruchen. Ein profilspezifischer Feldbericht benötigt die tatsächliche Umrissform, kritische Merkmalsmessungen und die Inspektionsausrichtung. Bis dahin bleibt eine numerische Profilfähigkeit unqualifiziert.
Schneidfehler von Auswertungsunterschieden unterscheiden
Wenn zwei Berichte nicht übereinstimmen, vergleichen Sie deren Bezugsdefinitionsen, bevor Sie das Programm ändern. Prüfen Sie, ob eine eine Best-Fit-Ausrichtung verwendet hat und die andere die Komponente an ihre funktionalen Bezugspunkte gebunden hat.
Überprüfen Sie auch den Zustand des Werkstücks. Reinigung, Handhabung, Unterstützung und Rückhaltung können das Messsetup ändern. Ein Kontakt an einer abgebrochenen Kante kann auch einen anderen physikalischen Bereich messen als den, der von der Zeichnung vorgesehen ist.
Untersuchen Sie als Nächstes die Prozesshistorie: Drahtzustand, Programmrevision, Kompensation, Vorschub und Spannvorrichtung. Betrachten Sie diese als mögliche Einflüsse. Ein geometrisches Muster kann eine Untersuchung leiten, ohne seine Ursache eindeutig zu identifizieren.
Die Hochpräziser Graphit-Schneidführer deckt breitere Toleranzfragen ab. Für ebene Plattenbezüge, die Schneidebenheit und Parallelität leiten behandelt einen verwandten, aber anderen Satz von Merkmalen.
Entscheiden Sie, ob der Schnitt korrigiert oder das Merkmal fertiggestellt werden soll
Vergleichen Sie die gemessene Abweichung mit der beabsichtigten Rolle des Rohlings. Wenn die Schnittkontur endgültig ist, muss sie die geltende Anforderung erfüllen. Wenn es sich um eine Vorform handelt, ermitteln Sie, ob das verbleibende Material den spezifizierten Bearbeitungsvorgang zulässt.
Korrigieren Sie kein einzelnes Merkmal, indem Sie den Bezugspunkt verschieben, ohne die anderen Beziehungen zu überprüfen. Eine Korrektur, die eine Außenabmessung verbessert, kann ein Innenmerkmal verschieben oder Bearbeitungsspielraum an anderer Stelle verbrauchen.
Verwenden Sie eine repräsentative Wiederholung, um vorgeschlagene Änderungen zu bewerten. Bewahren Sie Zeichnungs-, Material-, Spannvorrichtungs- und Inspektionsbedingungen, wo praktisch möglich, auf und protokollieren Sie unvermeidbare Unterschiede. Dies hält die Diskussion über die Genauigkeit des Graphitprofils mit Beweisen verbunden und nicht mit einer Abfolge von Programmänderungen.
Fügen Sie für Wiederholungsbestellungen wiederholte Lokalisierungs- und Schnittaufzeichnungen hinzu. Eine gemessene Stichprobe begründet keine statistische Verteilung oder Fähigkeit über die Drahtlebensdauer und Materialchargen hinweg.
Known Limitations / Trade-offs
Dichte Konturabtastung braucht Zeit, und einige Merkmale bleiben schwer zu erreichen. Eine vereinfachte Inspektion kann für einen Zwischenrohling angemessen sein, wenn die empfangende Operation zustimmt, aber sie darf nicht als vollständige Endteilverifizierung dargestellt werden.
Eine kleinere gemeldete Abweichung kann auch aus einer anderen Ausrichtungsmethode resultieren und nicht aus einem besseren Schnitt. Bewahren Sie die Auswertungsdefinition bei, wenn Sie Geräte, Einstellungen oder Lieferanten vergleichen.
Dieser Artikel begründet keine garantierte Toleranz oder einen universellen Mindestradius. Diese erfordern eine profilspezifische Prüfung und eine Messmethode, die der Zeichnung entspricht. Die obigen Geradstrichmessungen können diese fehlenden Ergebnisse nicht liefern.
Verfassen Sie eine Merkmalsbezogene Musterannahmeanforderung
Beginnen Sie die Anfrage mit der kontrollierten Zeichnung und der Ausgabestufe. Markieren Sie, welche Umrissbereiche endgültig geschnitten sind und welche bearbeitet werden. Geben Sie die Bezugsflächen und die Merkmalsbeziehungen an, die diese spätere Arbeit überstehen müssen.
Fordern Sie eine Messkarte anstelle einer Präzisionsüberschrift. Die Karte sollte abgedeckte Bereiche, die Ausrichtungsmethode, relevante Flächen über die Dicke und alle Merkmale identifizieren, die das verfügbare Gerät nicht auswerten kann. Halten Sie die Einheiten und das Vorzeichenkonvention klar genug, damit ein anderer Inspektor folgen kann.
Fordern Sie die Prozessbedingungen an, die die Stichprobe wesentlich definieren: Materialidentität, Materialdicke, Spannvorrichtung, Drahtzustand, Programmrevision und Eingriffe. Dies ist keine Forderung nach jedem Steuerwert; es ist eine Möglichkeit, die Bedingungen zu erhalten, die zur Interpretation des Ergebnisses erforderlich sind.
Wenn die Stichprobe angenommen wird, geben Sie an, was die Annahme abdeckt. Sie kann die Machbarkeit für eine Kontur und eine Inspektionsmethode nachweisen, ohne eine Chargenverteilung oder eine andere Materialgüte zu demonstrieren. Wenn die Annahme von der Nachbearbeitung abhängt, behalten Sie diese Bedingung neben dem relevanten Merkmal bei.
Legen Sie schließlich eine Entscheidungsregel für mehrdeutige Ergebnisse fest. Vereinbaren Sie, wer eine Meinungsverschiedenheit prüft und welche zusätzliche Messung angemessen ist. Dies verhindert, dass ein kleiner Unterschied zwischen den Berichten zu einer unbegründeten Behauptung über das Schneidsystem wird.
Fragen vor der Annahme eines Profilmusters
Reicht die Gesamtbreite aus, um den Umriss zu beurteilen?
Nein, es sei denn, es ist wirklich das einzige erforderliche Merkmal. Prüfen Sie separat die lokale Form, die Merkmalposition und die relevanten Beziehungen über die Dicke hinweg. Markieren Sie die Funktionsbereiche, bevor die Probe geschnitten wird.
Kann ein Best-Fit-Bericht für jedes Teil verwendet werden?
Verwenden Sie die Auswertung, die von der Zeichnung und dem vereinbarten Annahmeverfahren gefordert wird. Die Best-Fit-Analyse kann helfen, die Form zu verstehen, aber sie verifiziert die Komponente nicht automatisch in Bezug auf ihre funktionalen Bezugspunkte.
Was sollte mit einem Präzisionsanspruch angefordert werden?
Die Zeichnungsrevision, das Material, die Dicke, das Setup, das Messsystem, die Bezugspunkt-Ausrichtung, die Rohdaten und die Stichprobengröße. Das sind die Informationen, die benötigt werden, um die Genauigkeit des Graphitprofils zu interpretieren, ohne eine günstige Messung mit einer qualifizierten Produktionsfähigkeit zu verwechseln.
Senden Sie eine markierte Zeichnung über unsere Profilinspektions-Anfrageseite. Identifizieren Sie die Kontur, Öffnung oder Bezugspunktbeziehung, die die Annahme bestimmt.