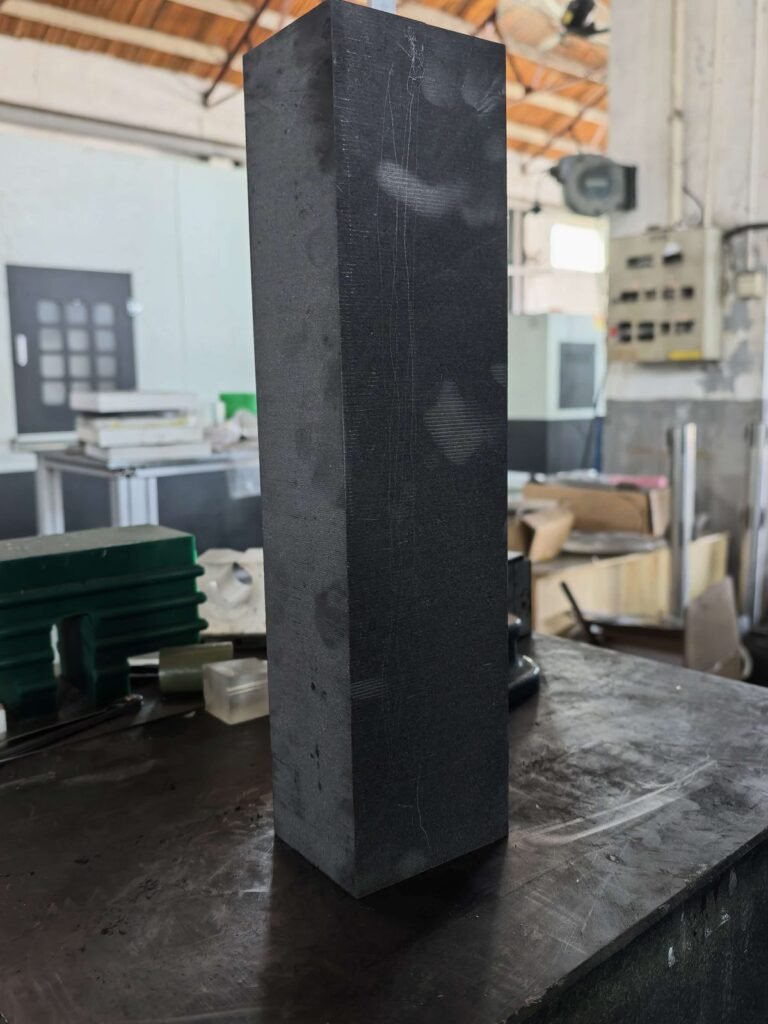
Das Schneiden von isostatischen Graphitblöcken wird üblicherweise nach Schnittfugenbreite und Geschwindigkeit beurteilt, aber die Werte, die entscheiden, wie viel Material für die Endbearbeitung übrig bleibt, sind Ebenheit, Rechtwinkligkeit und Größe. Wir haben einen 500 × 87 × 70 mm Stab aus einem größeren Block auf einer Vimfun SVI250-80 Endlos-Diamantdrahtsäge geschnitten, ihn mit gewöhnlichen Werkstattinstrumenten gemessen und veröffentlichen hier jede Messung – einschließlich derjenigen, die nicht gut verlief.
- Flatness einer 500 mm Schnittfläche: 0,01–0,03 mm
- Rechtwinkligkeit Spalt zur Grundfläche: 0,09–0,15 mm
- Dicke: 69,90–70,10 mm bei 70 mm Nennmaß
- Breite: 87,00–87,30 mm bei 87 mm Nennmaß, stetig über die Länge ansteigend
Dieser Versuch zum Schneiden von isostatischen Graphitblöcken war ein erster Durchlauf mit ausgeschalteter Drahtdurchmesserkompensation, was die letzte Zeile erklärt. Die Details folgen.
Warum wir diesen Test durchgeführt haben
Ein ausländischer Graphitverarbeiter bat uns um drei Abnahmekriterien vor der Bestellung einer Maschine: Parallelität, Rechtwinkligkeit und Oberflächenebenheit, jeweils an sechs Punkten eines Prüfstücks gemessen. Das sind die richtigen Fragen, die man beim Schneiden von isostatischen Graphitblöcken stellen muss. Ein gesägter Stab, der eben und rechtwinklig ist, kann mit einer dünnen Zugabe zur Endbearbeitung gehen. Einer, der sich wölbt oder sich verjüngt, benötigt eine starke Zugabe, und das durch eine schmale Schnittfuge gesparte Material geht auf der Fräsmaschine wieder verloren.
Unser Artikel über hochpräzise Graphitschneiden erklärt, welche Toleranzen in der qualifizierten Produktion erreichbar sind. Diese Seite ist enger gefasst: ein Stab, ein Durchlauf, Rohdaten.
Versuchsaufbau für das Schneiden von isostatischen Graphitblöcken
Das Prüfstück war isostatischer Graphit der Güteklasse 2554. Ausgehend von einem größeren Block ergaben sechs Schnitte einen rechteckigen Stab mit einer Nennabmessung von 500 × 87 × 70 mm, sodass jede Fläche des fertigen Stabs eine drahtgeschnittene Fläche ist. Hintergrundinformationen zu Material und Prozess finden Sie in unserem Überblick über Isostatisches Schneiden von Graphit.
Maschinen- und Schnittparameter
| Maschine | Vimfun SVI250-80 Endlos-Diamantdrahtsäge |
| Drahtdurchmesser | 0,8 mm |
| Drahtgeschwindigkeit | 50 m/s |
| Wire tension | 160 N |
| Vorschubgeschwindigkeit | 42 mm/min |
| Schnittzeit | Insgesamt 45 Minuten für alle sechs Schnitte |
| Drahtdurchmesserkompensation | Aus |
Unsere Standardmaschine Vertikale Graphitschneidemaschine arbeitet nach demselben Prinzip mit Endlosdraht.
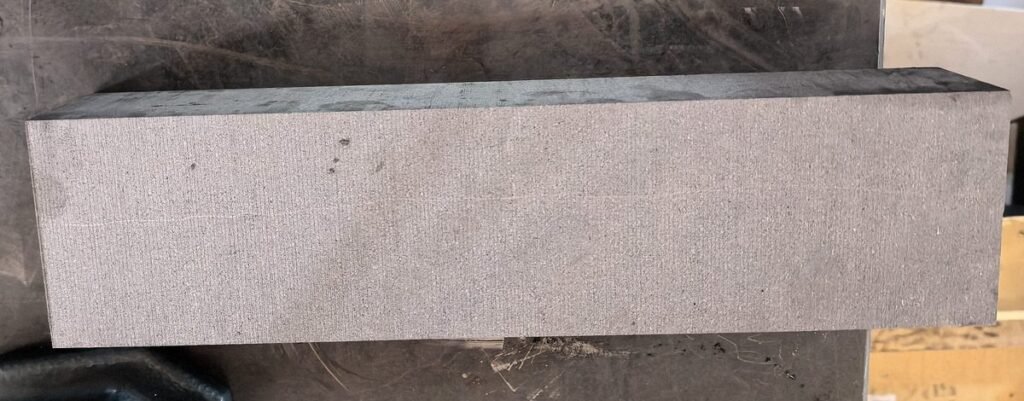
Wie der Stab gemessen wurde
Nach Abschluss des Schneidens von isostatischen Graphitblöcken wurde alles auf dem Werkstattboden mit Handinstrumenten gemessen, nicht auf einer Koordinatenmessmaschine. Die Messwerte wurden auf 0,01 mm genau erfasst.
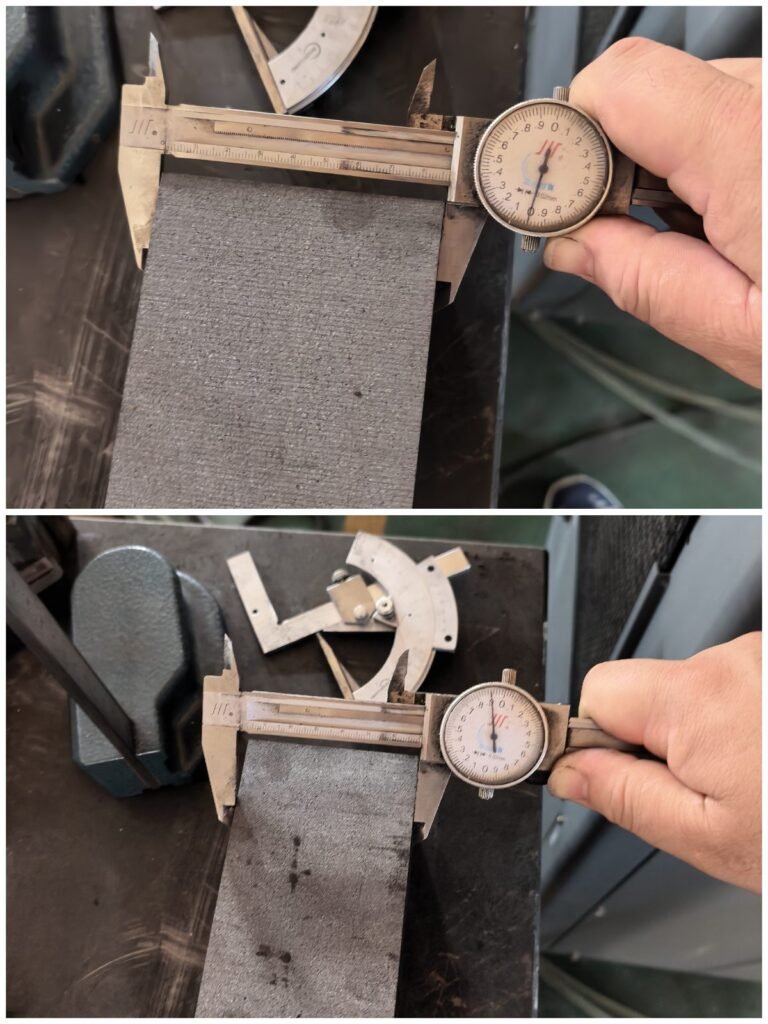
Breite und Dicke: Messschieber
Ein Messschieber wurde an sechs entlang der 500 mm Länge verteilten Positionen angelegt. Breite und Dicke wurden an jeder Position abgelesen, in Reihenfolge von einem Ende des Stabs zum anderen.
Rechtwinkligkeit: Winkel und Fühlerlehren
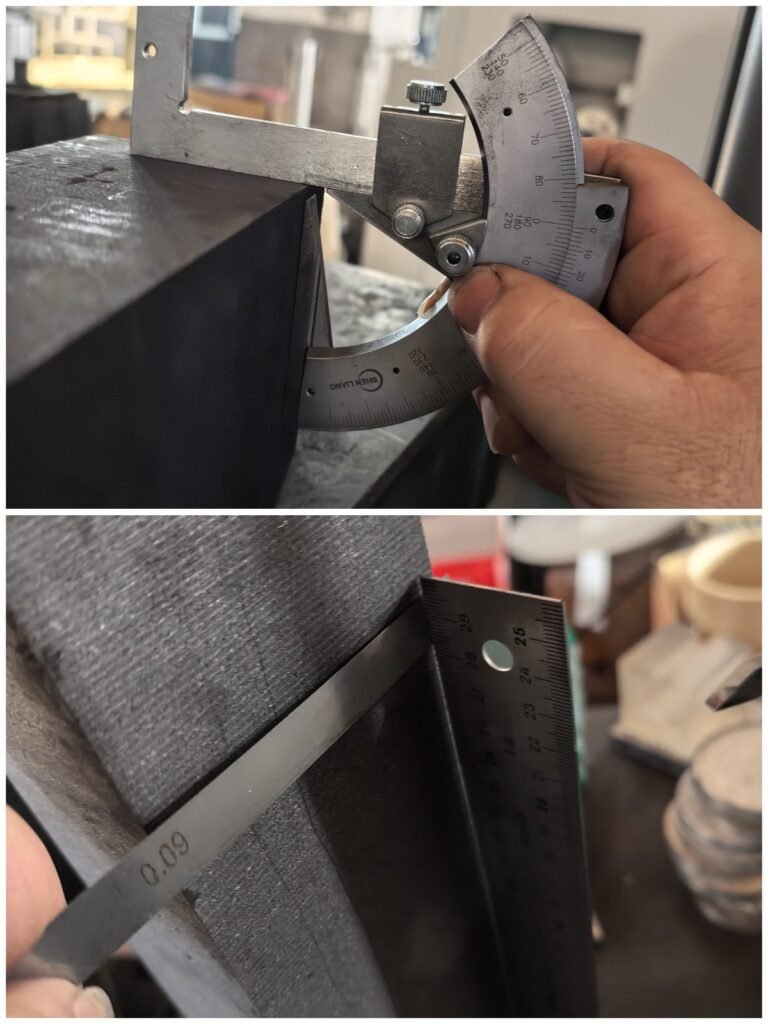
Ein Winkel wurde an der Grundfläche ausgerichtet und an die angrenzende Fläche herangeführt, und Fühlerlehren mit zunehmender Dicke wurden in den Spalt eingeführt. Die dickste Lehre, die hineinpasste, ist der erfasste Wert. Sechs Prüfungen wurden durchgeführt. Ein Schmiege-Winkelmesser wurde als Querkontrolle daneben verwendet und zeigte 90°; seine Skala ist zu grob, um so kleine Abweichungen zu erfassen, daher berichten wir über den Spalt, nicht über einen Winkel.
Ebenheit: Messuhr entlang der 500 mm Fläche
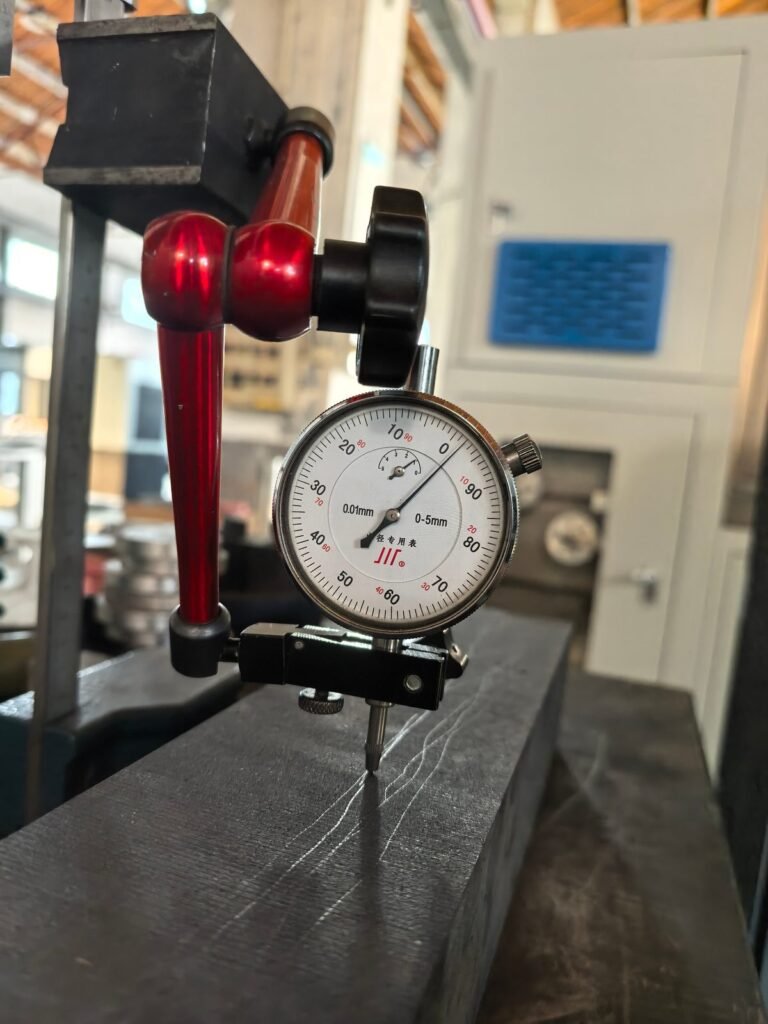
Eine Messuhr mit 0,01 mm Teilung auf einem Magnetständer wurde an sechs Positionen entlang einer 500 mm Schnittfläche abgelesen. Flatness beschreibt, wie weit eine Oberfläche von einer wahren Ebene abweicht, was wichtiger ist als die Größe, wenn die Fläche als Bezugspunkt verwendet wird.
Ergebnisse: Jede Messung
Die Tabelle listet jede Messung auf, die bei diesem Versuch zum Schneiden von isostatischen Graphitblöcken durchgeführt wurde. Nichts wurde gemittelt oder weggelassen.
| Measurement | 1 | 2 | 3 | 4 | 5 | 6 | Range |
|---|---|---|---|---|---|---|---|
| Breite, Nennmaß 87 mm | 87.00 | 87.10 | 87.20 | 87.20 | 87.30 | 87.30 | 0.30 |
| Dicke, Nennmaß 70 mm | 69.90 | 69.94 | 70.08 | 70.10 | 70.04 | 69.90 | 0.20 |
| Rechtwinkligkeitsspalt (mm) | 0.09 | 0.10 | 0.15 | 0.15 | 0.12 | 0.09 | 0.06 |
| Ebenheitsmessung (mm) | 0.01 | 0.02 | 0.02 | 0.03 | 0.02 | 0.02 | 0.02 |
Bei Breite und Dicke laufen die Positionen 1 bis 6 in Reihenfolge entlang der Länge. Die Messwerte für Rechtwinkligkeit und Ebenheit sind sechs separate Prüfungen und entsprechen nicht denselben sechs Stationen. Die Länge wurde als 500 mm erfasst.
Interpretation der Daten
Ebenheit: 0,01–0,03 mm über 500 mm
Dies ist das stärkste Ergebnis. Die größte Messabweichung auf der 500 mm Fläche betrug 0,03 mm. Zum Vergleich: Die allgemeine Ebenheitstoleranz für ein Merkmal von 300–1000 mm nach ISO 2768-2 Klasse H beträgt 0,3 mm. Das ist die engste Klasse in einem Standard, der inzwischen durch ISO 22081 ersetzt wurde, aber immer noch auf vielen Zeichnungen zitiert wird. Eine gesägte Fläche, die ein Zehntel dieses Wertes einhält, kann ohne einen Schlichtschnitt als Bezugspunkt für den nächsten Arbeitsgang dienen.
Drahtdurchbiegung ist die übliche Ursache für einen konkaven Schnitt auf einer langen Fläche. Die moderate Schnittgeschwindigkeit von 42 mm/min, die für diesen Versuch zum Schneiden von isostatischen Graphitblöcken verwendet wurde, hielt sie gering. Die Ursachen werden in unserem Leitfaden zu graphite slicing flatness.
Rechtwinkligkeit: 0,09–0,15 mm
Die sechs Spalte reichten von 0,09 bis 0,15 mm, mit einem Mittelwert von 0,12 mm. Das ist für einen gesägten Rohling ausreichend und kein Fertigteilwert. Die Rechtwinkligkeit bei einer Drahtsäge hängt stark davon ab, wie der Block aufliegt und wie das Teil zwischen den Schnitten neu gespannt wird, sodass sie mehr auf die Spanntechnik als auf die Schnittparameter reagiert.
Dicke: 69,90–70,10 mm
Die Dicke blieb innerhalb von ±0,10 mm des Nennmaßes von 70 mm und schwankte entlang der Länge ohne stetigen Trend. Das liegt innerhalb der Fein-Klasse von ±0,15 mm ISO 2768-1 für Abmessungen von 30 bis 120 mm.
Warum die Breite von 87,00 auf 87,30 mm anstieg
Die Breite ist das schwächste Ergebnis und verhält sich anders als die Dicke. Sie steigt in einer Richtung an: 87,00, 87,10, 87,20, 87,20, 87,30 und 87,30 mm von einem Ende des Stabes zum anderen. Alle sechs Messwerte liegen am oder über dem Nennmaß, und die beiden Breitenflächen sind über 500 mm um 0,30 mm parallel. Das liegt innerhalb der mittleren Klasse von ±0,3 mm nach ISO 2768-1, aber außerhalb der Fein-Klasse.
Beim Schneiden von isostatischen Graphitblöcken, wie bei jedem Drahtsägen, ist ein gleichmäßiger unidirektionaler Fehler ein systematischer Fehler. Der Diamantdraht wird beim Schneiden dünner, sodass die Schnittfuge schmaler wird und das Teil leicht Übermaß hat. Es gibt eine Drahtdurchmesserkompensation, um dies zu korrigieren. Diese wurde in diesem Versuch nicht angewendet, und unsere Prozessingenieure führen die Verjüngung darauf zurück. Wir haben den Schnitt mit aktivierter Kompensation noch nicht wiederholt, daher veröffentlichen wir keine korrigierten Werte.
Dies ist auch die praktische Bedeutung der Toleranz von ±0,03 mm, die an anderer Stelle auf dieser Website angegeben ist. Dieser Wert beschreibt das Schneiden von isostatischen Graphitblöcken, nachdem der Prozess für die jeweilige Güte qualifiziert wurde und die Kompensation aktiv ist. Er beschreibt keinen ersten Schnitt.
Was die Ergebnisse für die Bearbeitungszugabe bedeuten
Für jeden, der das Schneiden von isostatischen Graphitblöcken vor dem Fräsen oder Schleifen plant, muss die Zugabe die stärkste Abweichung jedes Merkmals abdecken, nicht den Durchschnitt. An diesem Stab bedeutet dies 0,03 mm Ebenheit, eine Rechtwinkligkeitslücke von 0,15 mm, ±0,10 mm bei der Dicke und eine Breitenverjüngung von 0,30 mm. Die Breitenverjüngung dominiert.
Eine dünne, vorhersagbare Zugabe ist dort, wo eine schmale Schnittfuge ein zweites Mal von Vorteil ist. Unsere Seite über Graphitschneiden mit geringem Schnittspalt behandelt die Materialausbeute dieser Berechnung.
Grenzen dieses Tests
- Ein Stab aus einem Durchlauf.
- Handmessgeräte auf dem Werksgelände, kein Koordinatenmessgerät.
- Die Ebenheit wurde an einer der Längsseiten gemessen.
- Die Oberflächenrauheit wurde nicht gemessen.
- Die Drahtdurchmesserkompensation war ausgeschaltet.
- Eine Graphitsorte und ein Querschnitt.
Betrachten Sie diese Werte als Aufzeichnung dessen, was in einem Versuch zum Schneiden von isostatischen Graphitblöcken geschah, nicht als Maschinenspezifikation.
FAQ
Welche Ebenheit kann eine Diamantdrahtsäge auf einer 500-mm-Graphitfläche erreichen?
In diesem Test zum Schneiden von isostatischen Graphitblöcken lagen sechs Messwerte entlang einer 500-mm-Fläche zwischen 0,01 und 0,03 mm. Die Parameter waren 0,8 mm Draht, 50 m/s Drahtgeschwindigkeit, 160 N Spannung und 42 mm/min Vorschub.
Warum schwankte die Breite mehr als die Dicke?
Die Breite stieg entlang des Stabes stetig an, was auf eine systematische Ursache hindeutet. Der Versuch wurde ohne Drahtdurchmesserkompensation durchgeführt, sodass die schmaler werdende Schnittfuge eines verschleißenden Drahtes nicht korrigiert wurde. Die Dicke zeigte keinen solchen Trend.
Wie lange dauerte das Schneiden?
Alle sechs Schnitte in diesem Versuch zum Schneiden von isostatischen Graphitblöcken dauerten insgesamt 45 Minuten bei einer Schnittgeschwindigkeit von 42 mm/min.
Kann ich meine eigene Graphitsorte für einen Versuchsschnitt einsenden?
Ja. Nennen Sie uns die Sorte, die Blockgröße, die Zielabmessungen und die Toleranzen, die Sie benötigen, und wir werden Ihnen mitteilen, ob das Schneiden von isostatischen Graphitblöcken auf einer Drahtsäge für das Teil geeignet ist.
Schneideversuch anfordern
Wenn Sie das Schneiden von isostatischen Graphitblöcken für Ihr eigenes Material evaluieren, senden Sie uns die Sorte, die Blockabmessungen und die Toleranzen, die Sie einhalten müssen. E-Mail daria@endlesswiresaw.com oder nutzen Sie unser contact page.