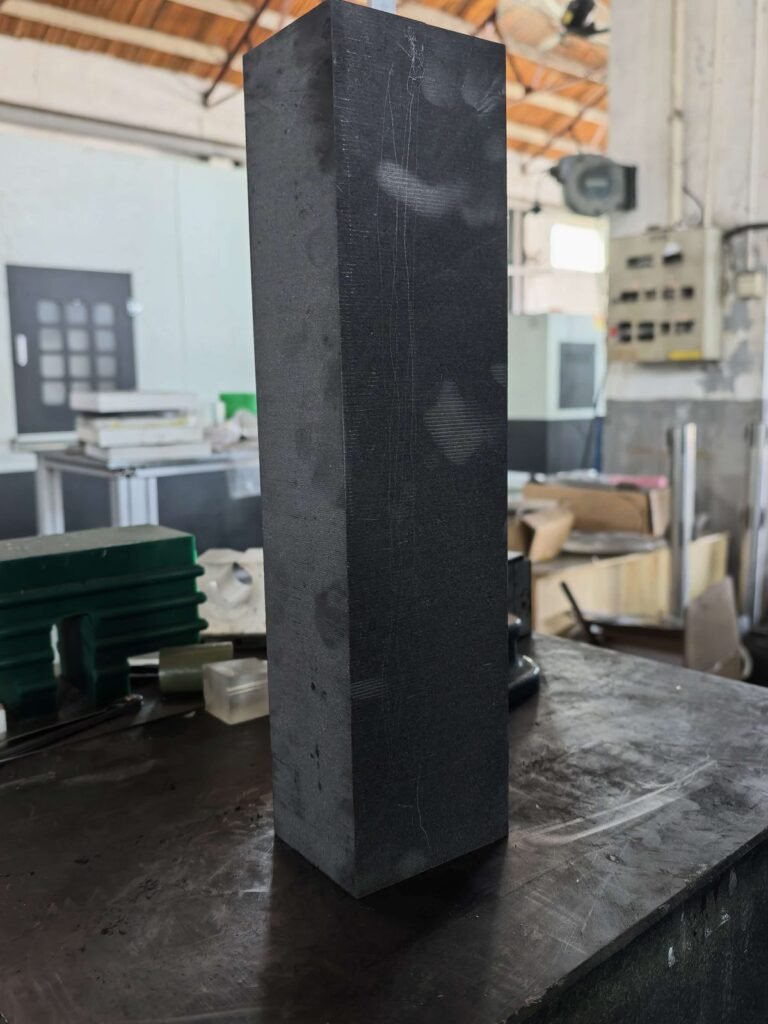
La coupe de blocs de graphite isostatique est généralement jugée sur la largeur de trait de scie et la vitesse, mais les chiffres qui décident de la quantité de matière à laisser pour la finition sont la planéité, l'équerrage et la taille. Nous avons coupé une barre de 500 × 87 × 70 mm dans un bloc plus grand sur une scie à fil diamanté sans fin Vimfun SVI250-80, l'avons mesurée avec des instruments d'atelier ordinaires, et publions toutes les relevés ici — y compris celui qui ne s'est pas bien passé.
- Flatness d'une face de coupe de 500 mm : 0,01–0,03 mm
- Équerrage l'écart par rapport à la face de base : 0,09–0,15 mm
- Épaisseur: 69,90–70,10 mm sur un nominal de 70 mm
- Largeur: 87,00–87,30 mm sur un nominal de 87 mm, augmentant régulièrement le long de la longueur
Cet essai de coupe de blocs de graphite isostatique était une première exécution avec la compensation du diamètre du fil désactivée, ce qui explique la dernière ligne. Les détails suivent.
Pourquoi nous avons effectué ce test
Un transformateur de graphite étranger nous a demandé trois chiffres d'acceptation avant de commander une machine : parallélisme, équerrage et planéité de surface, chacun mesuré en six points sur une pièce d'essai. Ce sont les bonnes questions à poser concernant la coupe de blocs de graphite isostatique. Une barre sciée qui est plate et d'équerre peut aller à l'usinage de finition avec une faible marge. Une barre qui est voilée ou conique nécessite une marge importante, et la matière économisée par un trait de scie étroit est perdue à nouveau sur la fraiseuse.
Notre article sur coupe de graphite de haute précision explique quelles tolérances sont réalisables en production qualifiée. Cette page est plus ciblée : une barre, une exécution, relevés bruts.
Configuration de test pour la coupe de blocs de graphite isostatique
La pièce d'essai était du graphite isostatique de grade 2554. En partant d'un bloc plus grand, six coupes ont produit une barre rectangulaire d'une taille nominale de 500 × 87 × 70 mm, de sorte que chaque face de la barre finie est une face coupée au fil. Pour plus d'informations sur le matériau et le processus, voir notre aperçu de coupe du graphite isostatique.
Machine et paramètres de coupe
| Machine | Scie à fil diamanté sans fin Vimfun SVI250-80 |
| Diamètre du fil | 0,8 mm |
| Vitesse du fil | 50 m/s |
| Wire tension | 160 N |
| Vitesse d'alimentation | 42 mm/min |
| Temps de coupe | 45 minutes au total pour les six coupes |
| Compensation du diamètre du fil | Désactivée |
Notre standard machine de découpe verticale du graphite fonctionne sur le même principe de fil sans fin.
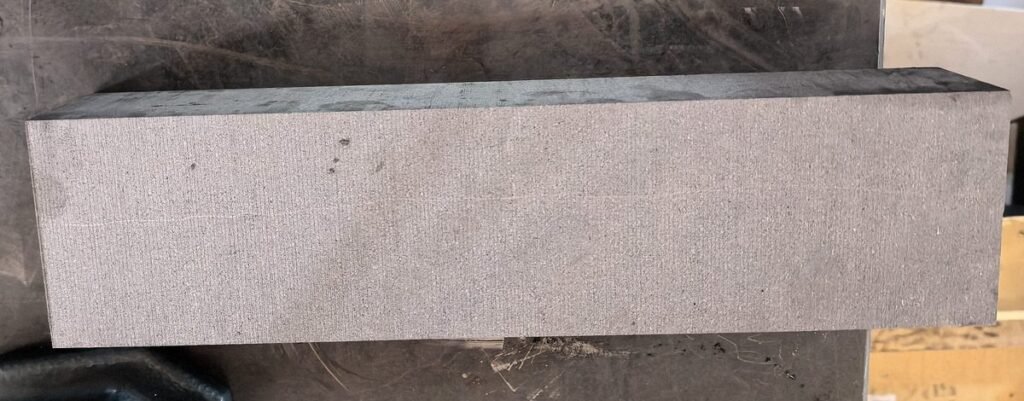
Comment la barre a été mesurée
Une fois la coupe du bloc de graphite isostatique terminée, tout a été mesuré sur l'atelier avec des instruments manuels, pas sur une machine de mesure tridimensionnelle. Les relevés ont été enregistrés à 0,01 mm près.
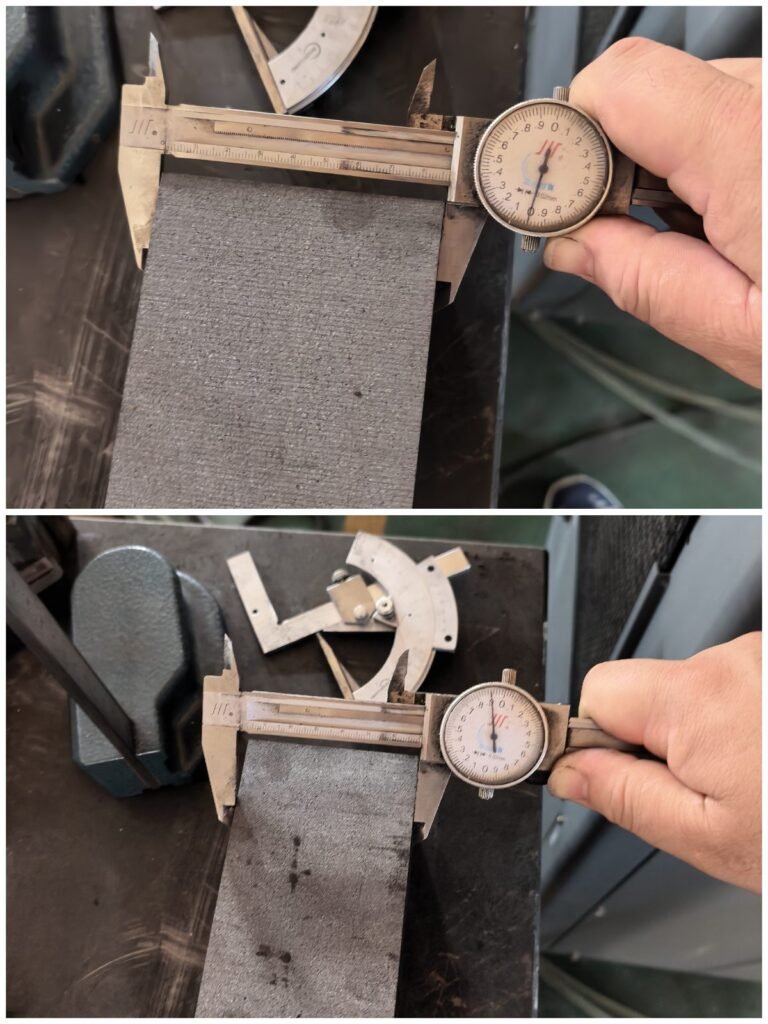
Largeur et Épaisseur : Pied à coulisse à cadran
Un pied à coulisse à cadran a été appliqué en six positions espacées le long de la longueur de 500 mm. La largeur et l'épaisseur ont été lues à chaque position, dans l'ordre d'une extrémité de la barre à l'autre.
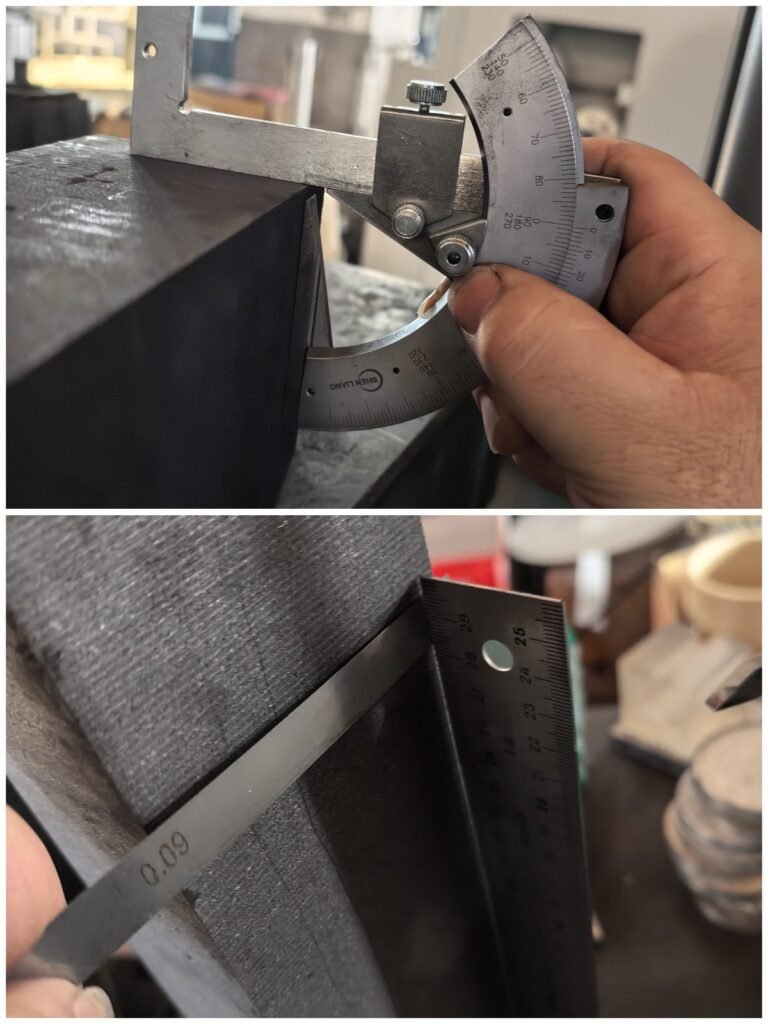
Équerrage : Équerre et jauges d'épaisseur
Une équerre a été alignée sur la face de base et amenée contre la face adjacente, et des jauges d'épaisseur d'épaisseur croissante ont été essayées dans l'espace. La jauge la plus épaisse qui est entrée est la valeur enregistrée. Six vérifications ont été effectuées. Un rapporteur d'angle biseauté a été utilisé en parallèle comme vérification croisée et a indiqué 90° ; son échelle est trop grossière pour résoudre des déviations aussi petites, nous rapportons donc l'écart, pas un angle.
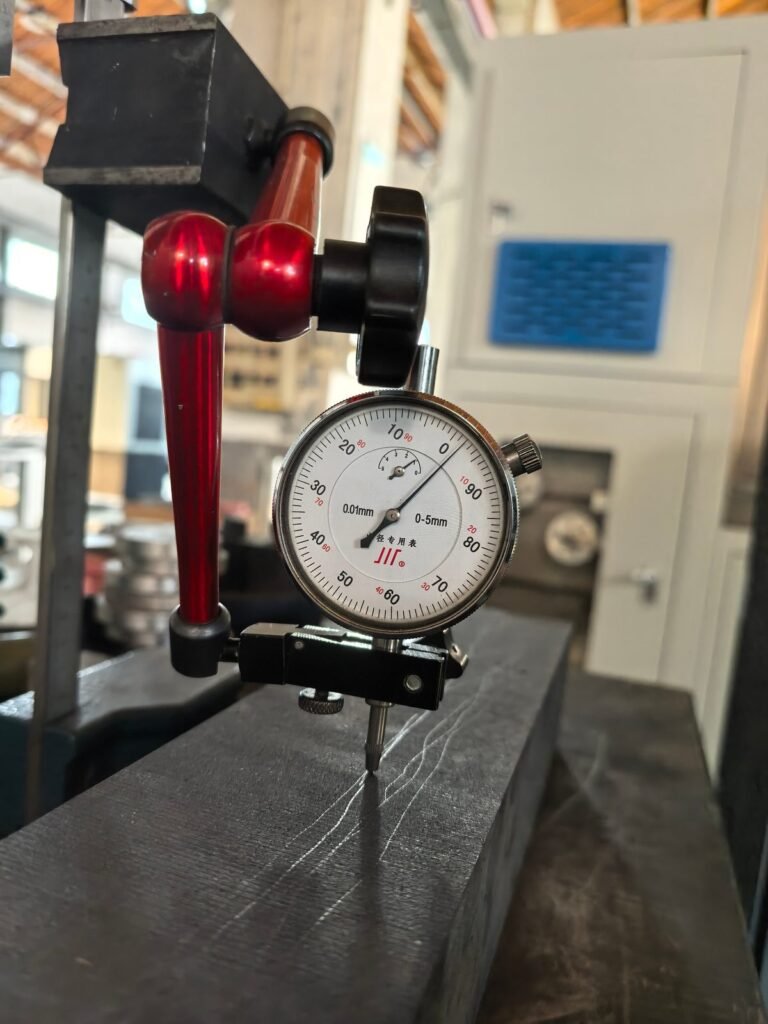
Planéité : Comparateur le long de la face de 500 mm
Un comparateur avec des graduations de 0,01 mm sur un support magnétique a été lu en six positions le long d'une face de coupe de 500 mm. Flatness décrit à quel point une surface s'écarte d'un plan vrai, ce qui est plus important que la taille lorsque la face sera utilisée comme référence.
Résultats : Chaque relevé
Le tableau liste chaque relevé effectué lors de ce test de coupe de blocs de graphite isostatique. Rien n'a été moyenné ou omis.
| Measurement | 1 | 2 | 3 | 4 | 5 | 6 | Range |
|---|---|---|---|---|---|---|---|
| Largeur, nominal 87 mm | 87.00 | 87.10 | 87.20 | 87.20 | 87.30 | 87.30 | 0.30 |
| Épaisseur, nominal 70 mm | 69.90 | 69.94 | 70.08 | 70.10 | 70.04 | 69.90 | 0.20 |
| Écart d'équerrage (mm) | 0.09 | 0.10 | 0.15 | 0.15 | 0.12 | 0.09 | 0.06 |
| Relevé de planéité (mm) | 0.01 | 0.02 | 0.02 | 0.03 | 0.02 | 0.02 | 0.02 |
Pour la largeur et l'épaisseur, les positions 1 à 6 s'étendent dans l'ordre le long de la longueur. Les relevés d'équerrage et de planéité sont six vérifications distinctes et ne correspondent pas aux mêmes six stations. La longueur a été enregistrée comme étant de 500 mm.
Lecture des données
Planéité : 0,01–0,03 mm sur 500 mm
C'est le résultat le plus probant. Le plus grand relevé de comparateur sur la face de 500 mm était de 0,03 mm. À titre de comparaison, la tolérance générale de planéité pour une caractéristique de 300 à 1000 mm selon la norme ISO 2768-2 classe H est de 0,3 mm. C'est la classe la plus stricte d'une norme qui a depuis été remplacée par l'ISO 22081 mais qui est encore citée sur de nombreux plans. Une face sciée qui respecte un dixième de ce chiffre peut servir de référence pour l'opération suivante sans coupe de finition.
Le voile du fil est la cause habituelle d'une coupe concave sur une longue face. La vitesse d'avance modérée de 42 mm/min utilisée pour cette opération de coupe de blocs de graphite isostatique l'a maintenue faible. Les causes sont traitées plus en détail dans notre guide de graphite slicing flatness.
Équerrage : 0,09–0,15 mm
Les six écarts allaient de 0,09 à 0,15 mm, avec une moyenne de 0,12 mm. C'est suffisant pour une ébauche sciée et ce n'est pas une valeur de pièce finie. L'équerrage sur une scie à fil dépend largement de la façon dont le bloc est positionné et de la façon dont la pièce est re-fixée entre les coupes, de sorte qu'il réagit davantage au bridage qu'aux paramètres de coupe.
Épaisseur : 69,90–70,10 mm
L'épaisseur est restée dans la plage de ±0,10 mm par rapport à la nominale de 70 mm, augmentant et diminuant le long de la longueur sans tendance constante. Cela se situe dans la classe fine de ±0,15 mm de ISO 2768-1 pour des dimensions de 30 à 120 mm.
Pourquoi la largeur a augmenté de 87,00 à 87,30 mm
La largeur est le résultat le plus faible, et elle se comporte différemment de l'épaisseur. Elle augmente dans une direction : 87,00, 87,10, 87,20, 87,20, 87,30 et 87,30 mm d'une extrémité de la barre à l'autre. Les six mesures sont égales ou supérieures à la nominale, et les deux faces de largeur sont décalées de 0,30 mm sur 500 mm. Cela se situe dans la classe moyenne de ±0,3 mm de l'ISO 2768-1 mais en dehors de la classe fine.
Dans la coupe de blocs de graphite isostatique, comme dans toute coupe à fil, une erreur constante dans une direction est systématique. Le fil diamanté s'amincit au fur et à mesure de la coupe, de sorte que la saignée se rétrécit et que la pièce est laissée légèrement surdimensionnée. Une compensation du diamètre du fil existe pour corriger cela. Elle n'a pas été appliquée lors de cet essai, et nos ingénieurs de procédé attribuent la conicité à cela. Nous n'avons pas encore répété la coupe avec compensation activée, nous ne publions donc pas de chiffre corrigé.
C'est aussi le sens pratique de la tolérance de production de ±0,03 mm mentionnée ailleurs sur ce site. Ce chiffre décrit la coupe de blocs de graphite isostatique après que le procédé a été qualifié pour le grade, avec compensation active. Il ne décrit pas une première coupe.
Ce que les résultats signifient pour l'usinage de dégagement
Pour quiconque planifie la coupe de blocs de graphite isostatique avant le fraisage ou le meulage, le dégagement doit couvrir la pire déviation sur chaque caractéristique, pas la moyenne. Sur cette barre, cela signifie 0,03 mm de planéité, un écart d'équerrage de 0,15 mm, ±0,10 mm sur l'épaisseur et une conicité de largeur de 0,30 mm. La conicité de la largeur domine.
Un dégagement mince et prévisible est l'endroit où une saignée étroite est rentable une seconde fois. Notre page sur coupe de graphite à faible rainure couvre l'aspect rendement matière de ce calcul.
Limites de ce test
- Une barre issue d'une seule série.
- Instruments manuels sur le plateau de l'atelier, pas une machine à mesurer tridimensionnelle.
- La planéité a été mesurée sur l'une des faces longues.
- La rugosité de surface n'a pas été mesurée.
- La compensation du diamètre du fil était désactivée.
- Un grade de graphite et une section transversale.
Traitez ces chiffres comme un enregistrement de ce qui s'est passé lors d'un essai de coupe de bloc de graphite isostatique, et non comme une spécification de machine.
FAQ
Quelle planéité une scie à fil diamanté peut-elle maintenir sur une face de graphite de 500 mm ?
Dans ce test de coupe de bloc de graphite isostatique, six relevés d'indicateur le long d'une face de 500 mm se situaient entre 0,01 et 0,03 mm. Les paramètres étaient : fil de 0,8 mm, vitesse de fil de 50 m/s, tension de 160 N et avance de 42 mm/min.
Pourquoi la largeur a-t-elle varié plus que l'épaisseur ?
La largeur a augmenté régulièrement le long de la barre, ce qui suggère une cause systématique. L'essai s'est déroulé sans compensation du diamètre du fil, de sorte que le rétrécissement de la saignée d'un fil en usure n'a pas été corrigé. L'épaisseur n'a montré aucune tendance de ce type.
Combien de temps a pris la coupe ?
Les six coupes de cet essai de coupe de bloc de graphite isostatique ont pris 45 minutes au total à une vitesse d'avance de 42 mm/min.
Puis-je envoyer mon propre grade de graphite pour un essai de coupe ?
Oui. Indiquez-nous le grade, la taille du bloc, les dimensions cibles et les tolérances dont vous avez besoin, et nous vous indiquerons si la coupe de blocs de graphite isostatique sur une scie à fil convient à la pièce.
Demander un essai de coupe
Si vous évaluez la coupe de blocs de graphite isostatique pour votre propre matériau, envoyez-nous le grade, les dimensions du bloc et les tolérances que vous devez respecter. E-mail daria@endlesswiresaw.com ou utilisez notre contact page.