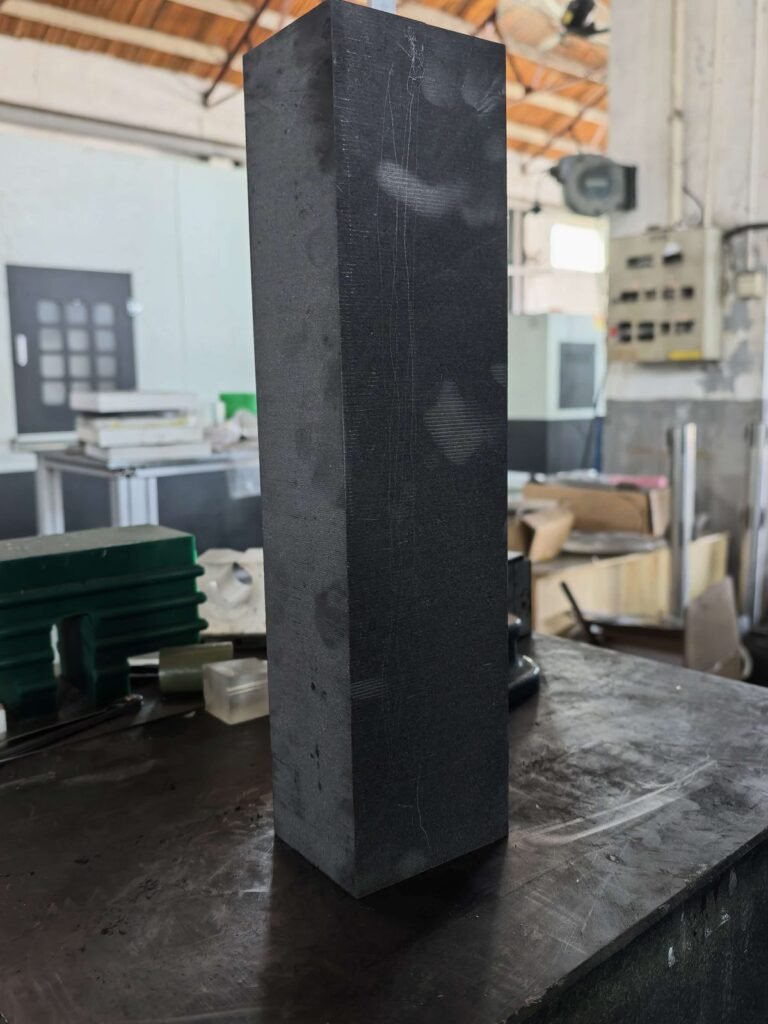
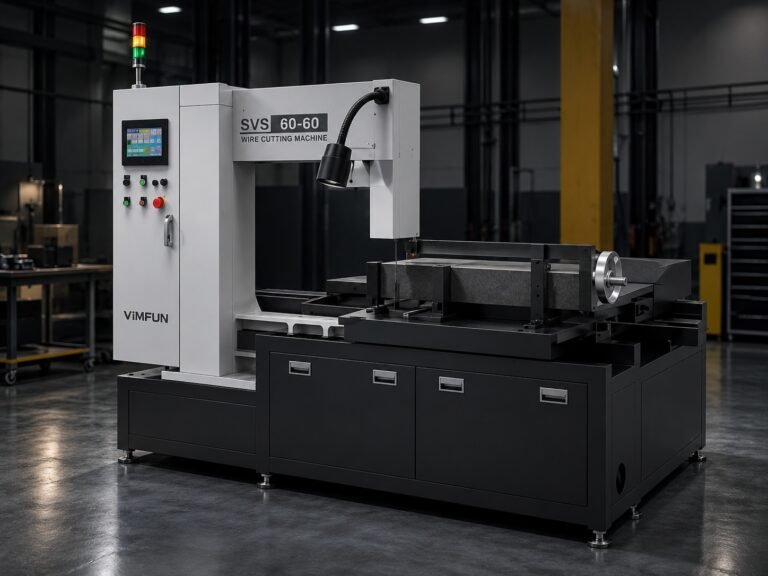
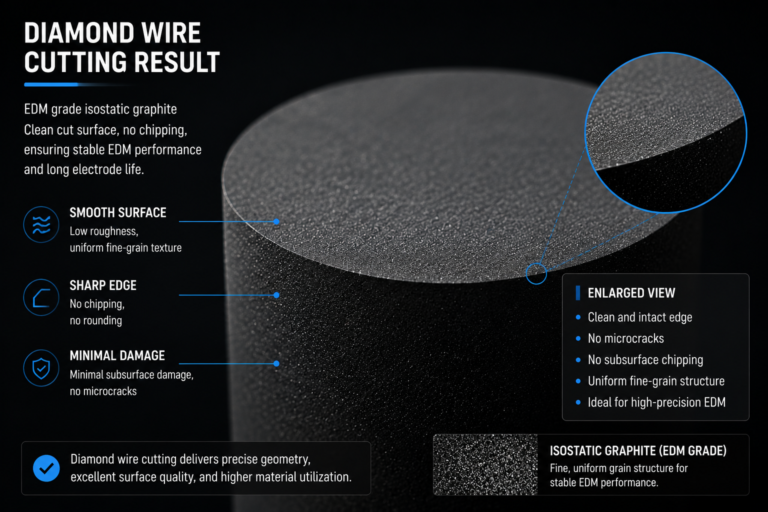
Isostatic graphite block cutting is usually judged on kerf width and speed, but the figures that decide how much stock you leave for finishing are flatness, squareness and size. We cut one 500 × 87 × 70 mm bar out of a larger block on a Vimfun SVI250-80 endless diamond wire saw, measured it with ordinary shop instruments, and are publishing every reading here — including the one that did not go well.
- Độ phẳng of a 500 mm cut face: 0.01–0.03 mm
- Squareness gap against the base face: 0.09–0.15 mm
- Thickness: 69.90–70.10 mm on a 70 mm nominal
- Width: 87.00–87.30 mm on an 87 mm nominal, rising steadily along the length
This isostatic graphite block cutting trial was a first run with wire-diameter compensation switched off, which explains the last line. The details follow.
Why We Ran This Test
An overseas graphite processor asked us for three acceptance figures before ordering a machine: parallelism, squareness and surface flatness, each measured at six points on a test piece. Those are the right questions to ask about isostatic graphite block cutting. A sawn bar that is flat and square can go to finish machining with a thin allowance. One that is bowed or tapered needs a heavy allowance, and the material saved by a narrow kerf is lost again on the mill.
Our article on cắt graphite độ chính xác cao explains which tolerances are achievable in qualified production. This page is narrower: one bar, one run, raw readings.
Test Setup for Isostatic Graphite Block Cutting
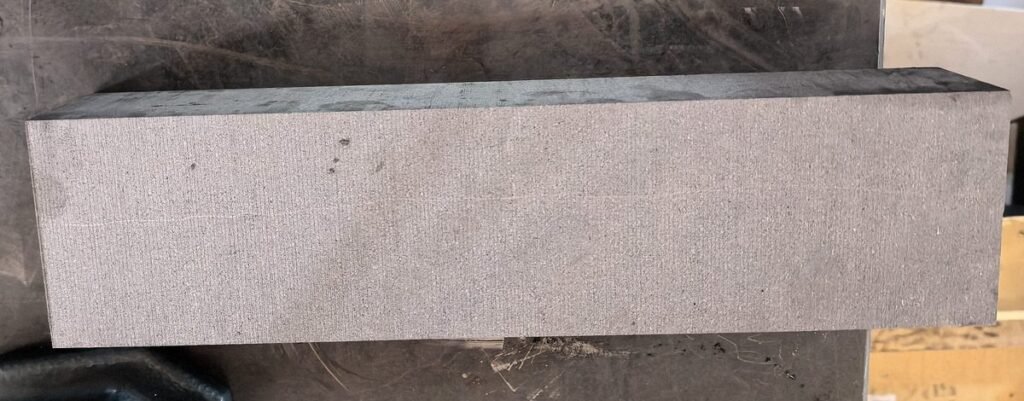
The test piece was grade 2554 isostatic graphite. Starting from a larger block, six cuts produced a rectangular bar with a nominal size of 500 × 87 × 70 mm, so every face of the finished bar is a wire-cut face. For background on the material and the process, see our overview of cắt than chì đẳng tĩnh.
Machine and Cutting Parameters
| Máy móc | Vimfun SVI250-80 endless diamond wire saw |
| Đường kính dây | 0.8 mm |
| Tốc độ dây | 50 m/s |
| Độ căng của dây | 160 N |
| Tốc độ cấp liệu | 42 mm/min |
| Cutting time | 45 minutes in total for all six cuts |
| Wire-diameter compensation | Off |
Our standard máy cắt than chì thẳng đứng works on the same endless-wire principle.
How the Bar Was Measured
After the isostatic graphite block cutting was finished, everything was measured on the shop floor with hand instruments, not on a coordinate measuring machine. Readings were recorded to 0.01 mm.
Width and Thickness: Dial Caliper
A dial caliper was applied at six positions spaced along the 500 mm length. Width and thickness were read at each position, in order from one end of the bar to the other.
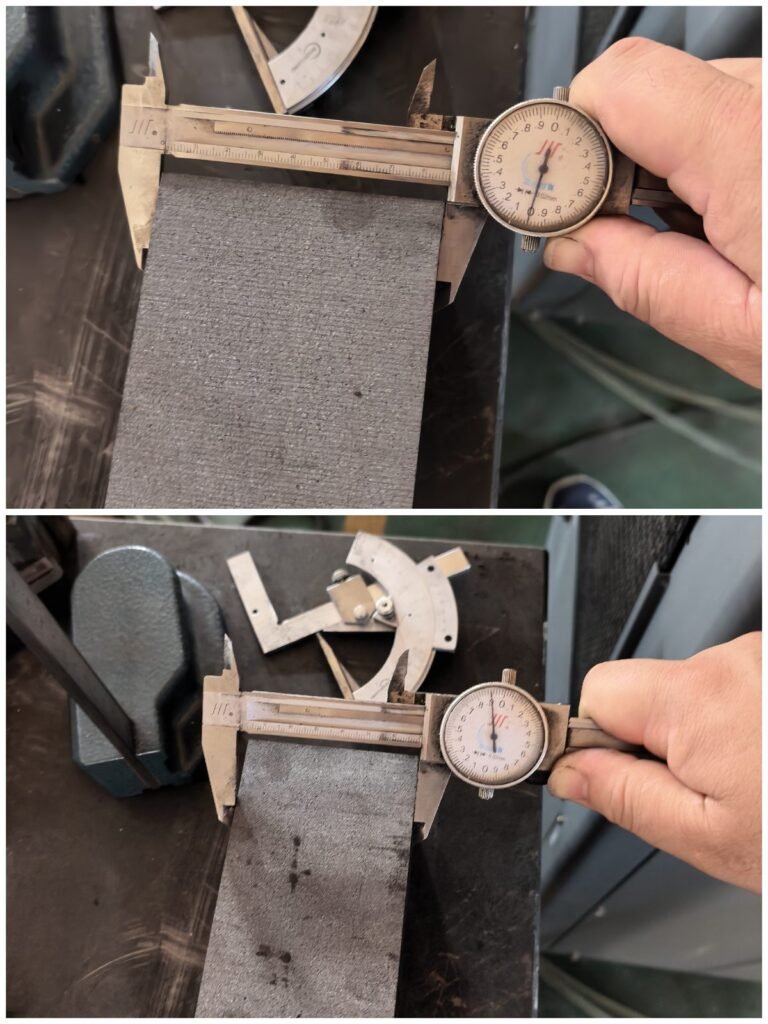
Squareness: Square and Feeler Gauges
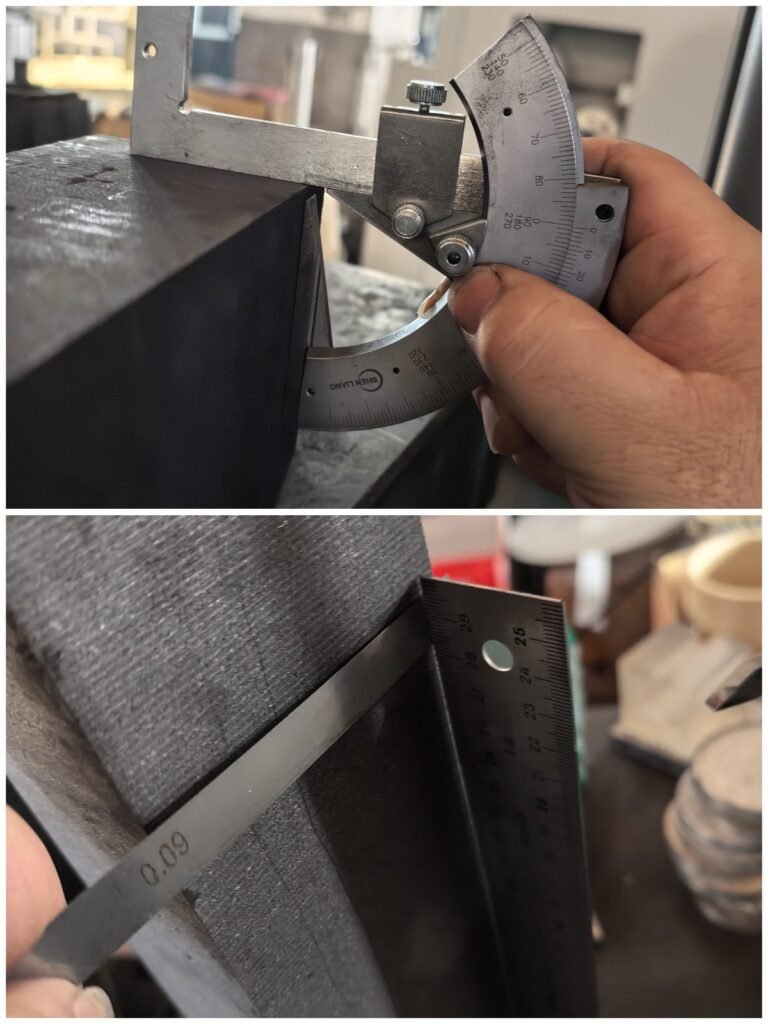
A square was aligned to the base face and brought up to the adjoining face, and feeler gauges of increasing thickness were tried in the gap. The thickest gauge that entered is the recorded value. Six checks were made. A bevel protractor was used alongside as a cross-check and read 90°; its scale is too coarse to resolve deviations this small, so we report the gap, not an angle.
Flatness: Dial Indicator Along the 500 mm Face
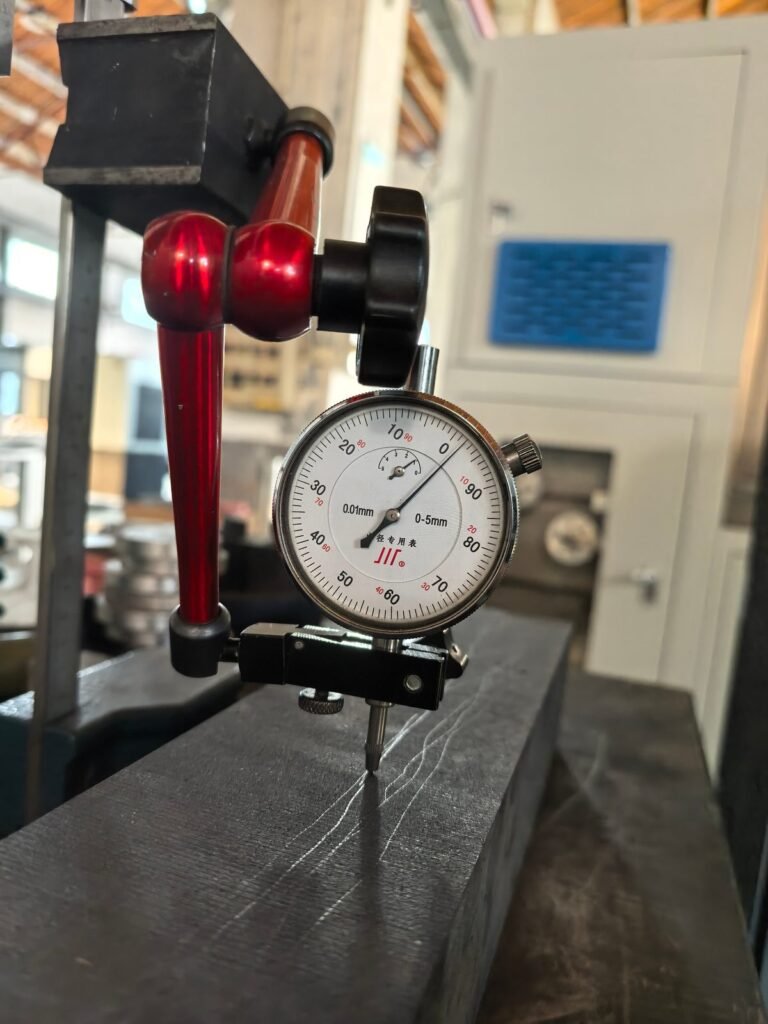
A dial indicator with 0.01 mm graduations on a magnetic stand was read at six positions along one 500 mm cut face. Độ phẳng describes how far a surface departs from a true plane, which matters more than size when the face will be used as a datum.
Results: Every Reading
The table lists every reading taken in this isostatic graphite block cutting test. Nothing has been averaged or left out.
| Measurement | 1 | 2 | 3 | 4 | 5 | 6 | Range |
|---|---|---|---|---|---|---|---|
| Width, nominal 87 mm | 87.00 | 87.10 | 87.20 | 87.20 | 87.30 | 87.30 | 0.30 |
| Thickness, nominal 70 mm | 69.90 | 69.94 | 70.08 | 70.10 | 70.04 | 69.90 | 0.20 |
| Squareness gap (mm) | 0.09 | 0.10 | 0.15 | 0.15 | 0.12 | 0.09 | 0.06 |
| Flatness reading (mm) | 0.01 | 0.02 | 0.02 | 0.03 | 0.02 | 0.02 | 0.02 |
For width and thickness, positions 1 to 6 run in order along the length. The squareness and flatness readings are six separate checks and do not correspond to the same six stations. Length was recorded as 500 mm.
Reading the Data
Flatness: 0.01–0.03 mm Over 500 mm
This is the strongest result. The largest indicator reading on the 500 mm face was 0.03 mm. For scale, the general flatness tolerance for a 300–1000 mm feature under ISO 2768-2 class H is 0.3 mm. That is the tightest class in a standard which has since been replaced by ISO 22081 but is still quoted on many drawings. A sawn face that holds a tenth of that figure can serve as a datum for the next operation without a skim cut.
Wire bow is the usual cause of a concave cut on a long face. The moderate 42 mm/min feed used for this isostatic graphite block cutting run kept it small. The causes are covered in more depth in our guide to graphite slicing flatness.
Squareness: 0.09–0.15 mm
Sáu khe hở có phạm vi từ 0,09 đến 0,15 mm, với giá trị trung bình là 0,12 mm. Điều này là đủ cho một phôi đã cắt và không phải là số liệu của bộ phận hoàn chỉnh. Độ vuông góc trên máy cưa dây phụ thuộc nhiều vào cách khối được đặt và cách bộ phận được cố định lại giữa các lần cắt, do đó nó phản ứng với việc cố định nhiều hơn là các thông số cắt.
Độ dày: 69,90–70,10 mm
Độ dày nằm trong khoảng ±0,10 mm so với danh định 70 mm, tăng và giảm dọc theo chiều dài mà không có xu hướng ổn định. Điều này nằm trong lớp tinh tế ±0,15 mm của ISO 2768-1 cho các kích thước từ 30 đến 120 mm.
Tại sao chiều rộng tăng từ 87,00 đến 87,30 mm
Chiều rộng là kết quả yếu, và nó hoạt động khác với độ dày. Nó tăng theo một hướng: 87,00, 87,10, 87,20, 87,20, 87,30 và 87,30 mm từ đầu này sang đầu kia của thanh. Cả sáu lần đo đều bằng hoặc cao hơn danh định, và hai mặt chiều rộng cuối cùng bị lệch 0,30 mm trên 500 mm. Điều này nằm trong lớp trung bình ±0,3 mm của ISO 2768-1 nhưng nằm ngoài lớp tinh tế.
Trong việc cắt khối graphite đẳng hướng, giống như bất kỳ việc cưa dây nào, sai số ổn định theo một hướng là sai số hệ thống. Dây kim cương trở nên mỏng hơn khi cắt, do đó rãnh hẹp lại và bộ phận bị để quá khổ một chút. Có cơ chế bù trừ đường kính dây để khắc phục điều này. Cơ chế này đã không được áp dụng trong thử nghiệm này, và các kỹ sư quy trình của chúng tôi cho rằng độ côn là do điều đó. Chúng tôi chưa lặp lại lần cắt với cơ chế bù trừ đã bật, vì vậy chúng tôi không công bố số liệu đã sửa.
Đây cũng là ý nghĩa thực tế của dung sai sản xuất ±0,03 mm được trích dẫn ở những nơi khác trên trang này. Số liệu đó mô tả việc cắt khối graphite đẳng hướng sau khi quy trình đã được kiểm định cho loại vật liệu, với cơ chế bù trừ được kích hoạt. Nó không mô tả lần cắt đầu tiên.
Kết quả có ý nghĩa gì đối với lượng gia công
Đối với bất kỳ ai lên kế hoạch cắt khối graphite đẳng hướng trước khi phay hoặc mài, lượng gia công phải bao gồm sai lệch tồi tệ nhất trên mỗi đặc điểm, không phải giá trị trung bình. Trên thanh này, điều đó có nghĩa là độ phẳng 0,03 mm, khe hở vuông góc 0,15 mm, ±0,10 mm về độ dày và độ côn chiều rộng 0,30 mm. Độ côn chiều rộng chiếm ưu thế.
Lượng gia công mỏng, có thể dự đoán được là nơi rãnh hẹp mang lại lợi ích lần thứ hai. Trang của chúng tôi về low-kerf graphite cutting mô tả khía cạnh thu hồi vật liệu của phép tính đó.
Giới hạn của Thử nghiệm này
- Một thanh từ một lần chạy.
- Dụng cụ cầm tay tại sàn xưởng, không phải máy đo tọa độ.
- Độ phẳng được đo trên một trong các mặt dài.
- Độ nhám bề mặt không được đo.
- Cơ chế bù trừ đường kính dây đã tắt.
- Một loại graphite và một mặt cắt.
Hãy coi các số liệu này như một bản ghi về những gì đã xảy ra trong một thử nghiệm cắt khối graphite đẳng hướng, không phải là thông số kỹ thuật của máy.
Câu hỏi thường gặp
Độ phẳng có thể đạt được trên mặt graphite dài 500 mm bằng máy cưa dây kim cương là bao nhiêu?
Trong thử nghiệm cắt khối graphite đẳng hướng này, sáu lần đọc bằng đồng hồ đo dọc theo một mặt dài 500 mm nằm trong khoảng từ 0,01 đến 0,03 mm. Các thông số là dây 0,8 mm, tốc độ dây 50 m/s, lực căng 160 N và tốc độ tiến 42 mm/phút.
Tại sao chiều rộng lại thay đổi nhiều hơn độ dày?
Chiều rộng tăng dần dọc theo thanh, điều này cho thấy một nguyên nhân hệ thống. Thử nghiệm được thực hiện mà không có cơ chế bù trừ đường kính dây, do đó rãnh hẹp lại của dây bị mòn đã không được khắc phục. Độ dày không cho thấy xu hướng như vậy.
Việc cắt mất bao lâu?
Cả sáu lần cắt trong thử nghiệm cắt khối graphite đẳng hướng này đều mất tổng cộng 45 phút với tốc độ tiến 42 mm/phút.
Tôi có thể gửi loại graphite của mình để cắt thử nghiệm không?
Có. Hãy cho chúng tôi biết loại vật liệu, kích thước khối, kích thước mục tiêu và dung sai bạn cần, và chúng tôi sẽ tư vấn xem việc cắt khối graphite đẳng hướng bằng máy cưa dây có phù hợp với bộ phận đó không.
Yêu cầu Cắt thử nghiệm
Nếu bạn đang đánh giá việc cắt khối graphite đẳng hướng cho vật liệu của mình, hãy gửi cho chúng tôi loại vật liệu, kích thước khối và dung sai bạn cần giữ. Email daria@endlesswiresaw.com hoặc sử dụng liên hệ.