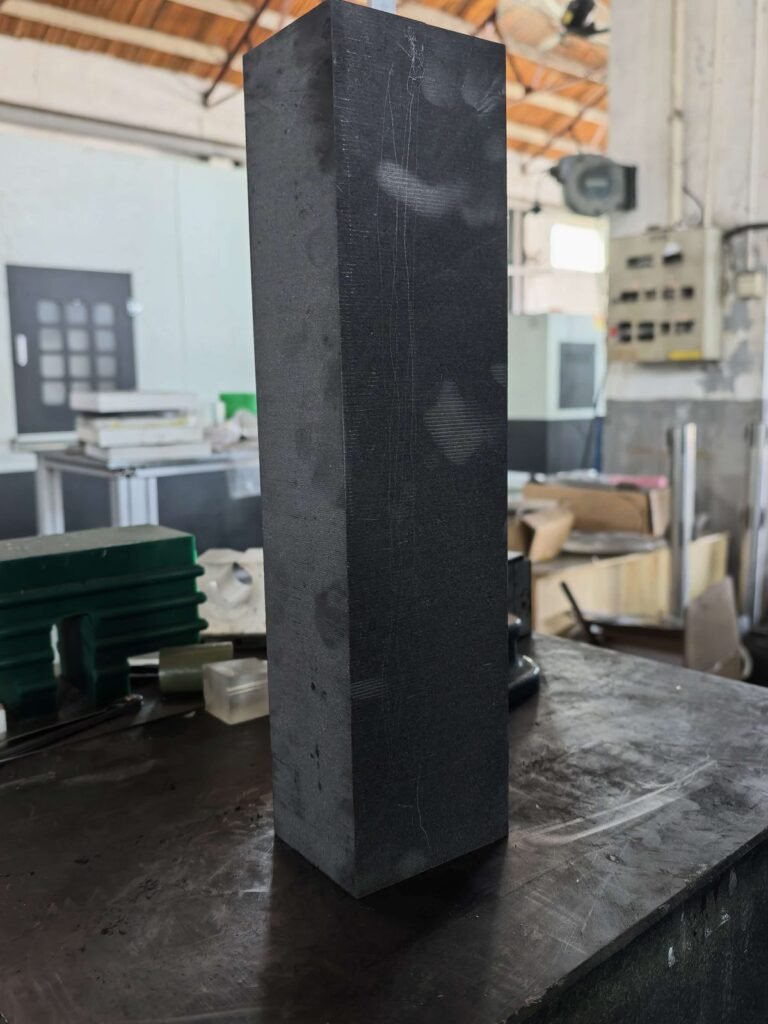
등방성 흑연 블록 절단은 일반적으로 절단 폭과 속도로 판단하지만, 마감 처리를 위해 남겨둘 재료 양을 결정하는 수치는 평탄도, 직각도 및 크기입니다. Vimfun SVI250-80 무한 다이아몬드 와이어 톱으로 더 큰 블록에서 500 × 87 × 70mm 크기의 막대 1개를 절단하고 일반 작업장 측정기로 측정했으며, 잘 되지 않은 측정값을 포함하여 모든 측정값을 여기에 게시합니다.
- Flatness 500mm 절단면 기준: 0.01–0.03mm
- 직각도 베이스 면 기준 간극: 0.09–0.15mm
- 두께: 공칭 70mm 기준 69.90–70.10mm
- 폭: 공칭 87mm 기준 87.00–87.30mm, 길이에 따라 꾸준히 증가
이 등방성 흑연 블록 절단 시험은 와이어 직경 보상이 꺼진 상태에서의 첫 번째 실행이었으며, 마지막 줄은 이를 설명합니다. 자세한 내용은 다음과 같습니다.
이 테스트를 실행한 이유
해외 흑연 가공업체에서 기계 주문 전에 세 가지 검수 기준(평행도, 직각도, 표면 평탄도, 각 6개 지점에서 측정)을 요청했습니다. 등방성 흑연 블록 절단에 대해 올바르게 질문한 것입니다. 평탄하고 직각인 절단된 막대는 얇은 여유량으로 최종 가공에 들어갈 수 있습니다. 휘거나 테이퍼진 막대는 많은 여유량이 필요하며, 좁은 절단 폭으로 절약된 재료는 밀링에서 다시 손실됩니다.
에 대한 저희 기사 고정밀 흑연 절단 적격 생산에서 달성 가능한 공차를 설명합니다. 이 페이지는 더 좁습니다. 막대 1개, 실행 1회, 원시 측정값입니다.
등방성 흑연 블록 절단 테스트 설정
시험편은 2554 등급 등방성 흑연이었습니다. 더 큰 블록에서 시작하여 6번의 절단을 통해 공칭 크기 500 × 87 × 70mm의 직사각형 막대를 생산했으므로, 완성된 막대의 모든 면이 와이어 절단면입니다. 재료 및 공정에 대한 배경 정보는 저희 개요를 참조하십시오. 등방성 흑연 절단.
기계 및 절단 매개변수
| 머신 | Vimfun SVI250-80 무한 다이아몬드 와이어 톱 |
| 와이어 직경 | 0.8mm |
| 와이어 속도 | 50m/s |
| Wire tension | 160N |
| 피드 속도 | 42mm/min |
| 절단 시간 | 총 6회 절단에 45분 |
| 와이어 직경 보상 | 꺼짐 |
저희 표준 수직 흑연 절단기 은 동일한 무한 와이어 원리로 작동합니다.
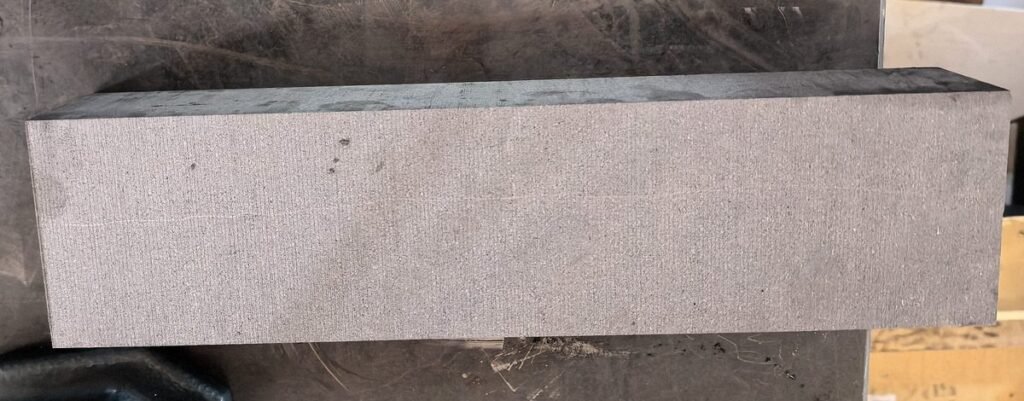
막대 측정 방법
등방성 흑연 블록 절단이 완료된 후, 모든 것을 좌표 측정기가 아닌 작업장에서 수동 측정기로 측정했습니다. 측정값은 0.01mm까지 기록되었습니다.
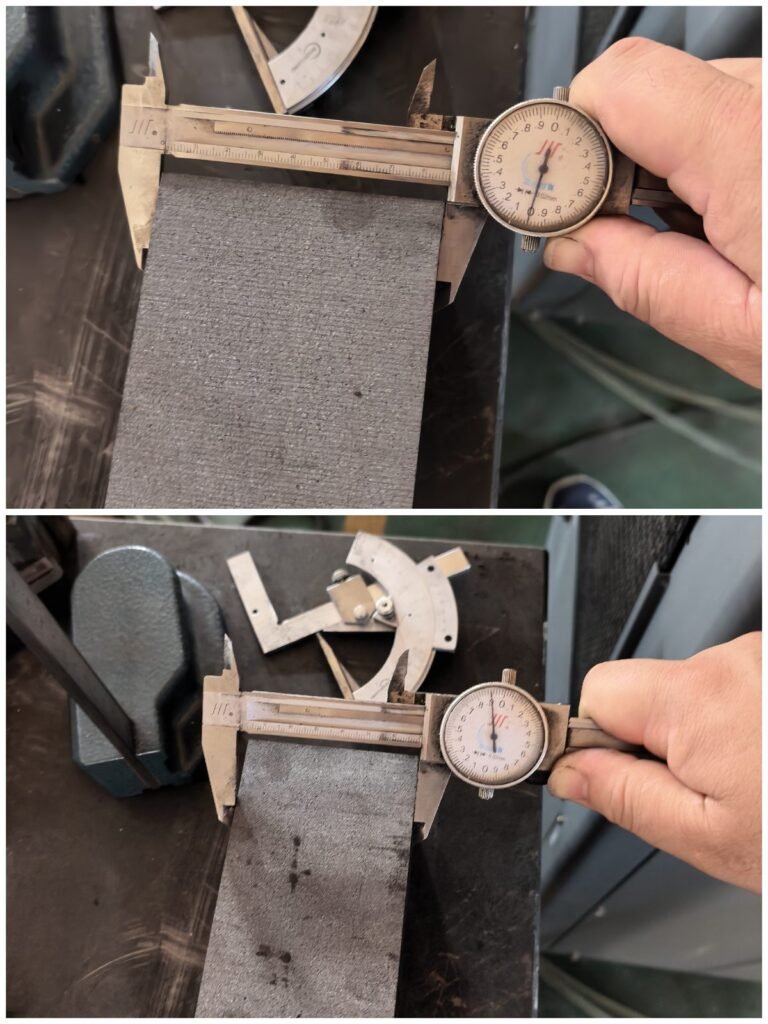
폭 및 두께: 다이얼 캘리퍼
500mm 길이를 따라 6개의 위치에 다이얼 캘리퍼를 적용했습니다. 각 위치에서 폭과 두께를 측정했으며, 막대 끝에서 다른 끝까지 순서대로 측정했습니다.
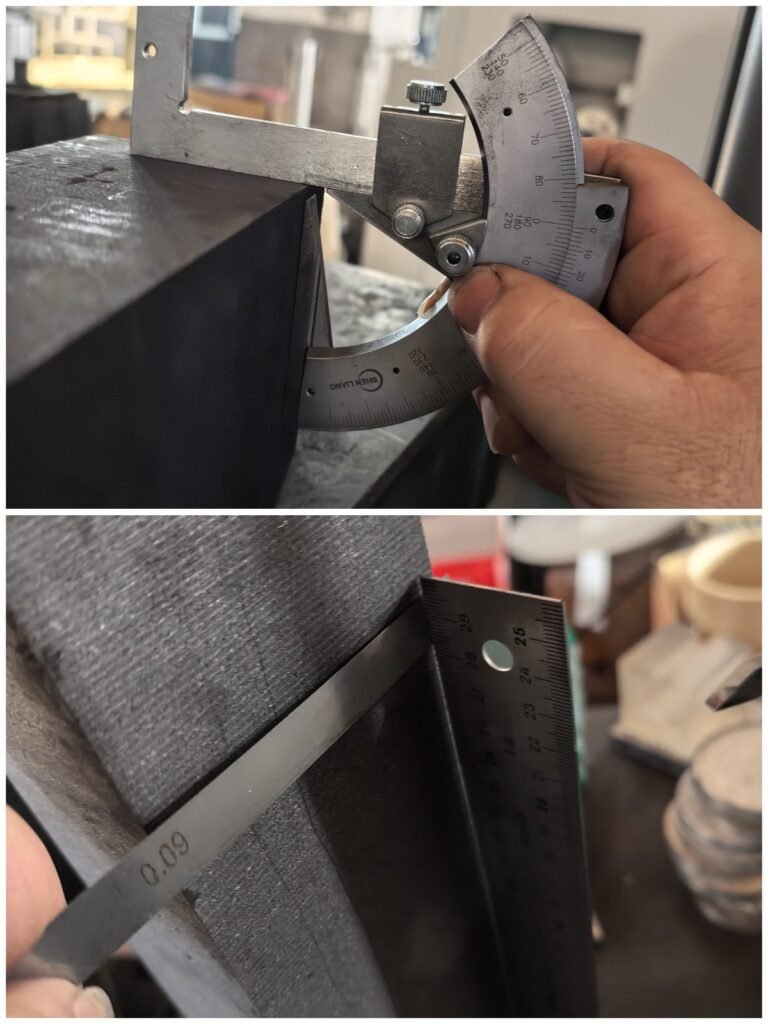
직각도: 직각자 및 필러 게이지
직각자를 베이스 면에 맞추고 인접 면에 가져갔으며, 필러 게이지 를 두껍게 하여 간극에 끼워 넣었습니다. 들어간 가장 두꺼운 게이지가 기록된 값입니다. 6번의 검사를 수행했습니다. 베벨 각도기를 교차 확인용으로 함께 사용했으며 90°로 읽었습니다. 각도기의 눈금이 너무 거칠어 이처럼 작은 편차를 감지할 수 없으므로 각도 대신 간극을 보고합니다.
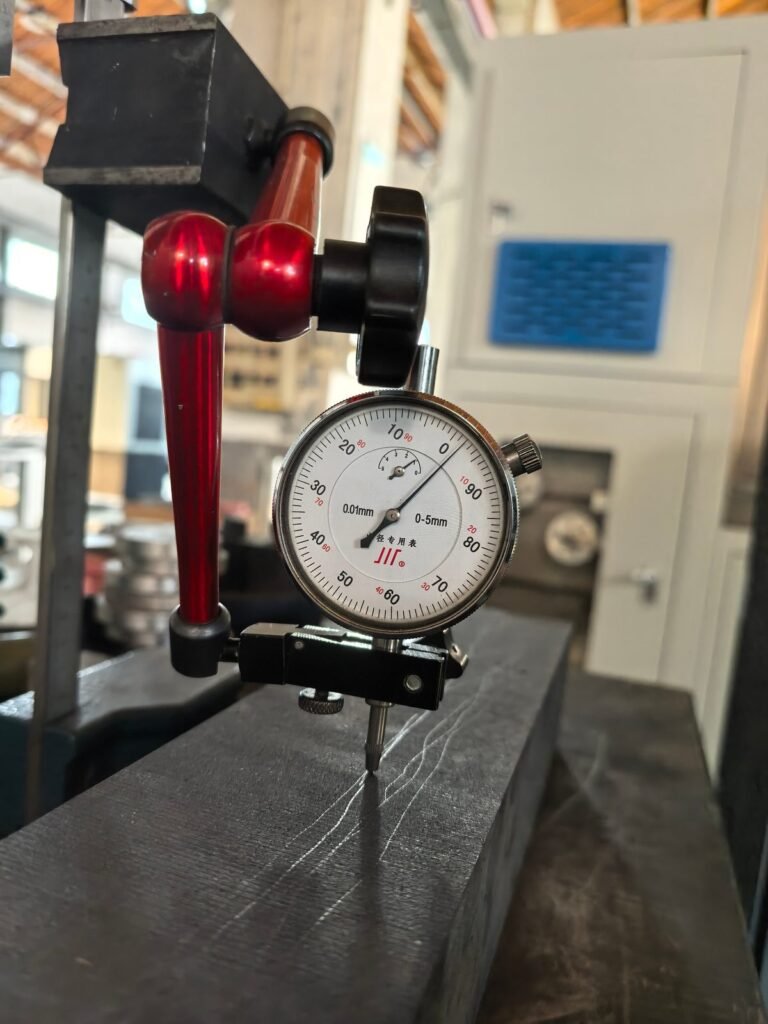
평탄도: 500mm 면을 따라 다이얼 인디케이터
자기 스탠드에 장착된 0.01mm 눈금의 다이얼 인디케이터를 한 500mm 절단면을 따라 6개 위치에서 측정했습니다. Flatness 표면이 실제 평면에서 벗어나는 정도를 설명하며, 면이 기준점으로 사용될 때 크기보다 더 중요합니다.
결과: 모든 측정값
이 표는 이 등방성 흑연 블록 절단 테스트에서 수행된 모든 측정값을 나열합니다. 평균을 내거나 생략한 값은 없습니다.
| Measurement | 1 | 2 | 3 | 4 | 5 | 6 | Range |
|---|---|---|---|---|---|---|---|
| 폭, 공칭 87mm | 87.00 | 87.10 | 87.20 | 87.20 | 87.30 | 87.30 | 0.30 |
| 두께, 공칭 70mm | 69.90 | 69.94 | 70.08 | 70.10 | 70.04 | 69.90 | 0.20 |
| 직각도 간극(mm) | 0.09 | 0.10 | 0.15 | 0.15 | 0.12 | 0.09 | 0.06 |
| 평탄도 측정값(mm) | 0.01 | 0.02 | 0.02 | 0.03 | 0.02 | 0.02 | 0.02 |
폭과 두께의 경우, 1번부터 6번까지의 위치는 길이를 따라 순서대로 진행됩니다. 직각도 및 평탄도 측정값은 6개의 별도 검사이며 동일한 6개 스테이션에 해당하지 않습니다. 길이는 500mm로 기록되었습니다.
데이터 판독
평탄도: 500mm 기준 0.01–0.03mm
이것이 가장 강력한 결과입니다. 500mm 면에서 가장 큰 인디케이터 측정값은 0.03mm였습니다. 규모를 비교하자면, ISO 2768-2 클래스 H 기준 300–1000mm 피처의 일반적인 평탄도 공차는 0.3mm입니다. 이는 이후 ISO 22081로 대체되었지만 여전히 많은 도면에 인용되는 표준에서 가장 엄격한 클래스입니다. 1/10의 수치를 유지하는 절단면은 스키밍 절단 없이 다음 작업의 기준점으로 사용될 수 있습니다.
와이어 휨은 긴 면에서 오목한 절단이 발생하는 일반적인 원인입니다. 이 등방성 흑연 블록 절단 실행에 사용된 적당한 42mm/min 이송 속도는 이를 작게 유지했습니다. 원인은 저희 가이드에서 더 자세히 다룹니다. graphite slicing flatness.
직각도: 0.09–0.15mm
여섯 개의 간극은 0.09mm에서 0.15mm까지였으며 평균은 0.12mm였습니다. 이는 절단된 블랭크에는 충분하며 완성된 부품 수치는 아닙니다. 와이어 톱에서의 직각도는 블록의 안착 방식과 절단 사이에 부품을 재고정하는 방식에 크게 좌우되므로 절단 매개변수보다는 고정 방식에 더 반응합니다.
두께: 69.90–70.10 mm
두께는 70mm 공칭값에서 ±0.10mm 이내를 유지했으며, 길이에 따라 상승하고 하락했지만 일정한 추세는 없었습니다. 이는 ±0.15mm의 미세 등급 내에 속합니다. ISO 2768-1 30mm에서 120mm까지의 치수에 대해.
폭이 87.00mm에서 87.30mm로 증가한 이유
폭은 약한 결과이며 두께와는 다르게 거동합니다. 한 방향으로 상승합니다: 바의 한쪽 끝에서 다른 쪽 끝까지 87.00, 87.10, 87.20, 87.20, 87.30 및 87.30mm입니다. 여섯 개의 측정값 모두 공칭값 이상이며, 두 개의 폭면은 500mm에 걸쳐 0.30mm의 평행도 오차가 발생합니다. 이는 ISO 2768-1의 ±0.3mm 중간 등급 내에 있지만 미세 등급 밖입니다.
등방성 흑연 블록 절단에서, 다른 모든 와이어 톱질과 마찬가지로, 일정한 단방향 오차는 체계적인 오차입니다. 다이아몬드 와이어는 절단하면서 얇아지므로, 절단 폭이 좁아지고 부품이 약간 더 크게 남습니다. 와이어 직경 보상은 이를 보정하기 위해 존재합니다. 이 시험에서는 적용되지 않았으며, 당사의 공정 엔지니어들은 테이퍼를 그 원인으로 보고 있습니다. 보상이 적용된 상태에서 절단을 반복하지 않았으므로 수정된 수치를 게시하지 않습니다.
이것은 또한 이 사이트의 다른 곳에 명시된 ±0.03mm 생산 공차의 실제적인 의미이기도 합니다. 이 수치는 등급에 대해 공정 자격이 부여되고 보상이 활성화된 후의 등방성 흑연 블록 절단을 설명합니다. 첫 번째 절단을 설명하는 것은 아닙니다.
가공 여유에 대한 결과의 의미
밀링 또는 연삭 전에 등방성 흑연 블록 절단을 계획하는 사람에게는 여유가 평균이 아닌 각 특징의 최악의 편차를 포함해야 합니다. 이 바에서는 평탄도 0.03mm, 직각도 간극 0.15mm, 두께 ±0.10mm, 폭 테이퍼 0.30mm를 의미합니다. 폭 테이퍼가 지배적입니다.
얇고 예측 가능한 여유는 좁은 절단 폭이 두 번째로 이익을 얻는 곳입니다. 당사의 페이지 low-kerf graphite cutting 해당 계산의 재료 수율 측면을 다룹니다.
이 시험의 한계
- 한 번의 작업에서 나온 한 개의 바.
- 작업장 핸드 측정기, 좌표 측정기 아님.
- 평탄도는 긴 면 중 하나에서 측정되었습니다.
- 표면 거칠기는 측정되지 않았습니다.
- 와이어 직경 보상은 꺼져 있었습니다.
- 하나의 흑연 등급 및 하나의 단면.
이 수치들은 하나의 등방성 흑연 블록 절단 시험에서 발생한 기록으로 취급해야 하며, 기계 사양으로 취급해서는 안 됩니다.
자주 묻는 질문
500mm 흑연 면에서 다이아몬드 와이어 톱은 어느 정도의 평탄도를 유지할 수 있습니까?
이 등방성 흑연 블록 절단 시험에서, 하나의 500mm 면을 따라 여섯 개의 측정값이 0.01mm에서 0.03mm 사이에 있었습니다. 매개변수는 0.8mm 와이어, 50m/s 와이어 속도, 160N 장력 및 42mm/min 이송 속도였습니다.
폭이 두께보다 더 많이 변동한 이유는 무엇입니까?
폭은 바를 따라 꾸준히 상승했으며, 이는 체계적인 원인을 가리킵니다. 시험은 와이어 직경 보상 없이 진행되었으므로, 마모되는 와이어의 좁아지는 절단 폭이 보정되지 않았습니다. 두께는 그러한 추세를 보이지 않았습니다.
절단하는 데 얼마나 걸렸습니까?
이 등방성 흑연 블록 절단 시험의 여섯 번의 절단은 총 45분이 걸렸으며, 이송 속도는 42mm/min였습니다.
제 흑연 등급을 시험 절단을 위해 보낼 수 있습니까?
예. 등급, 블록 크기, 목표 치수 및 필요한 공차를 알려주시면, 와이어 톱을 이용한 등방성 흑연 블록 절단이 해당 부품에 적합한지 조언해 드리겠습니다.
절단 시험 요청
자체 재료에 대한 등방성 흑연 블록 절단을 평가 중이라면, 등급, 블록 치수 및 필요한 공차를 보내주십시오. 이메일 daria@endlesswiresaw.com 또는 당사의 contact page.