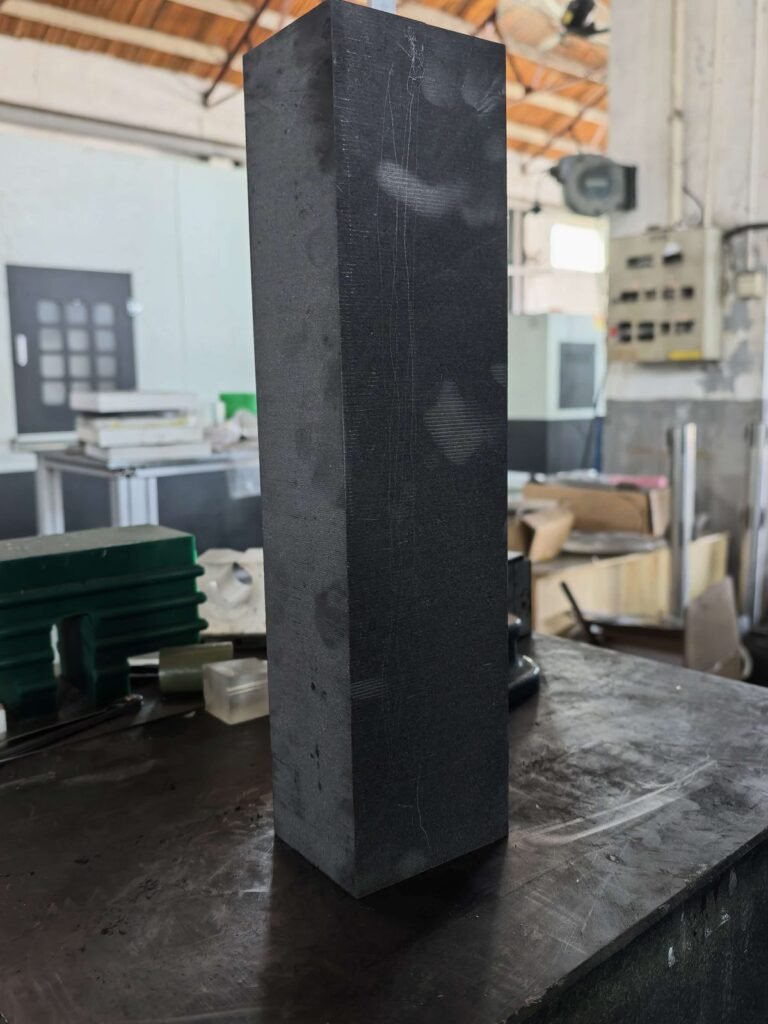
Isostatic graphite block cutting is usually judged on kerf width and speed, but the figures that decide how much stock you leave for finishing are flatness, squareness and size. We cut one 500 × 87 × 70 mm bar out of a larger block on a Vimfun SVI250-80 endless diamond wire saw, measured it with ordinary shop instruments, and are publishing every reading here — including the one that did not go well.
- Плоскостность of a 500 mm cut face: 0.01–0.03 mm
- Squareness gap against the base face: 0.09–0.15 mm
- Thickness: 69.90–70.10 mm on a 70 mm nominal
- Width: 87.00–87.30 mm on an 87 mm nominal, rising steadily along the length
This isostatic graphite block cutting trial was a first run with wire-diameter compensation switched off, which explains the last line. The details follow.
Why We Ran This Test
An overseas graphite processor asked us for three acceptance figures before ordering a machine: parallelism, squareness and surface flatness, each measured at six points on a test piece. Those are the right questions to ask about isostatic graphite block cutting. A sawn bar that is flat and square can go to finish machining with a thin allowance. One that is bowed or tapered needs a heavy allowance, and the material saved by a narrow kerf is lost again on the mill.
Our article on высокоточная резка графита explains which tolerances are achievable in qualified production. This page is narrower: one bar, one run, raw readings.
Test Setup for Isostatic Graphite Block Cutting
The test piece was grade 2554 isostatic graphite. Starting from a larger block, six cuts produced a rectangular bar with a nominal size of 500 × 87 × 70 mm, so every face of the finished bar is a wire-cut face. For background on the material and the process, see our overview of резка изостатического графита.
Machine and Cutting Parameters
| Машина | Vimfun SVI250-80 endless diamond wire saw |
| Диаметр проволоки | 0,8 мм |
| Скорость движения проволоки | 50 m/s |
| Натяжение проволоки | 160 N |
| Скорость подачи | 42 mm/min |
| Cutting time | 45 minutes in total for all six cuts |
| Wire-diameter compensation | Off |
Our standard вертикальный станок для резки графита works on the same endless-wire principle.
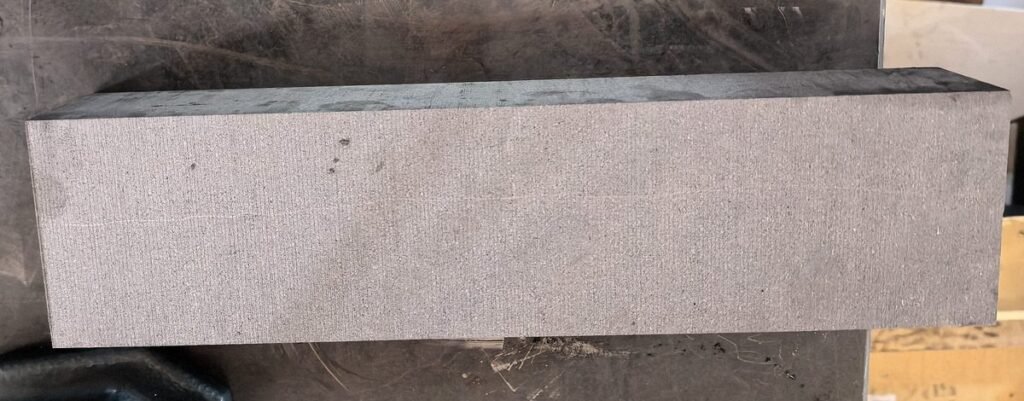
How the Bar Was Measured
After the isostatic graphite block cutting was finished, everything was measured on the shop floor with hand instruments, not on a coordinate measuring machine. Readings were recorded to 0.01 mm.
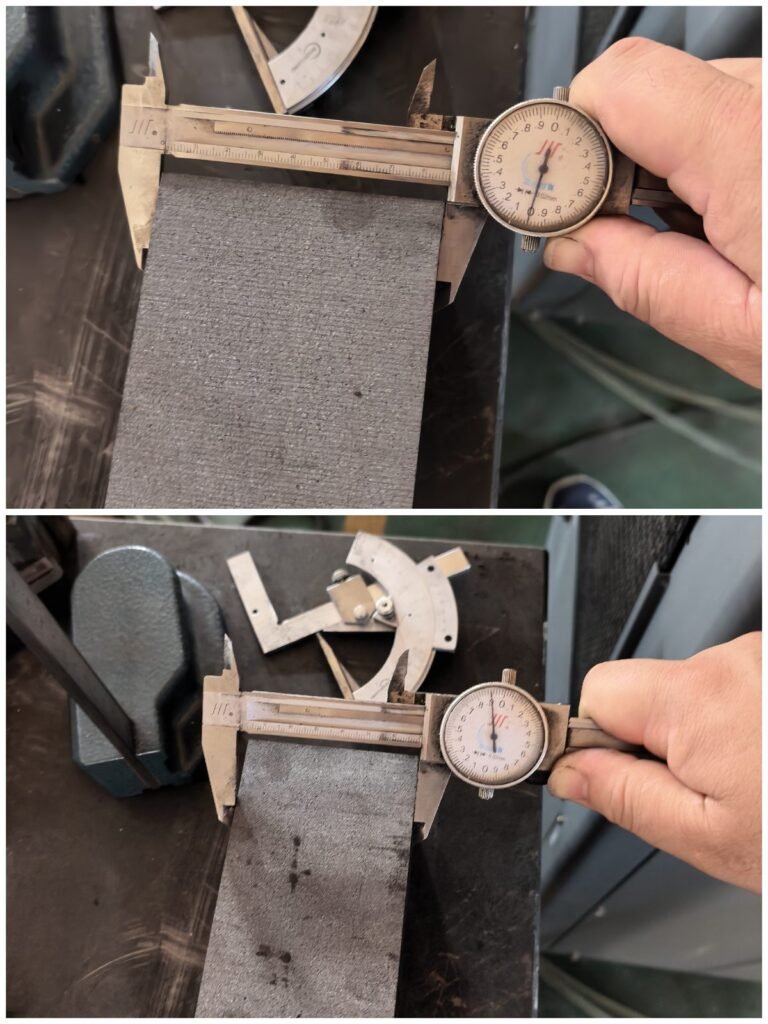
Width and Thickness: Dial Caliper
A dial caliper was applied at six positions spaced along the 500 mm length. Width and thickness were read at each position, in order from one end of the bar to the other.
Squareness: Square and Feeler Gauges
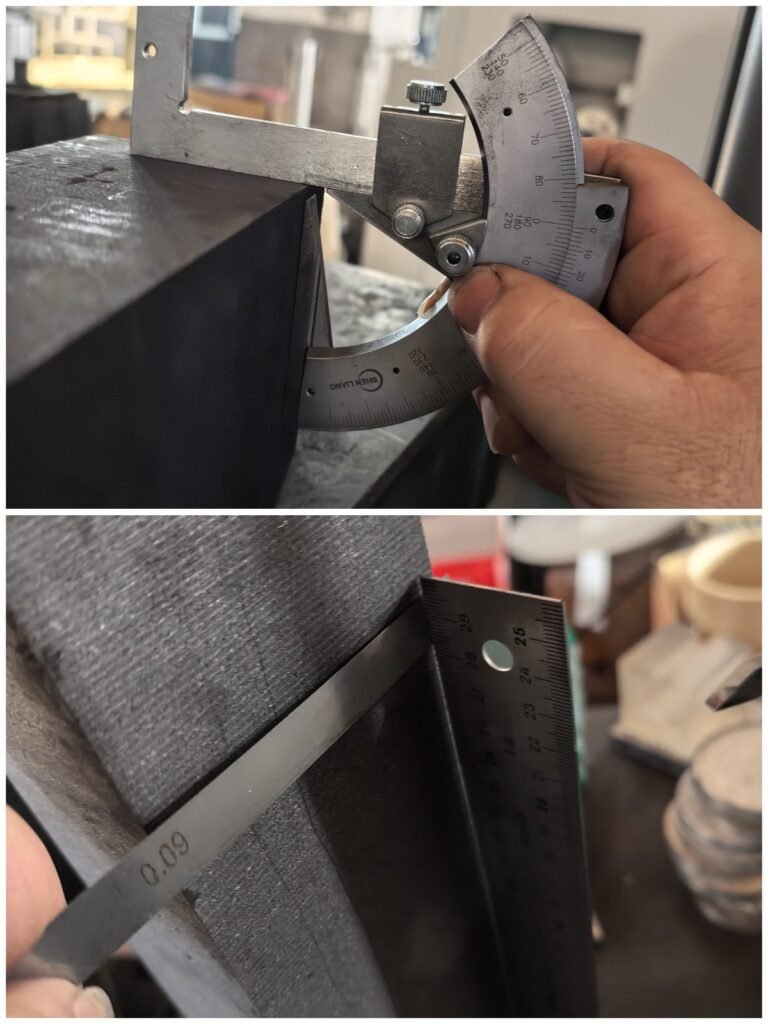
A square was aligned to the base face and brought up to the adjoining face, and feeler gauges of increasing thickness were tried in the gap. The thickest gauge that entered is the recorded value. Six checks were made. A bevel protractor was used alongside as a cross-check and read 90°; its scale is too coarse to resolve deviations this small, so we report the gap, not an angle.
Flatness: Dial Indicator Along the 500 mm Face
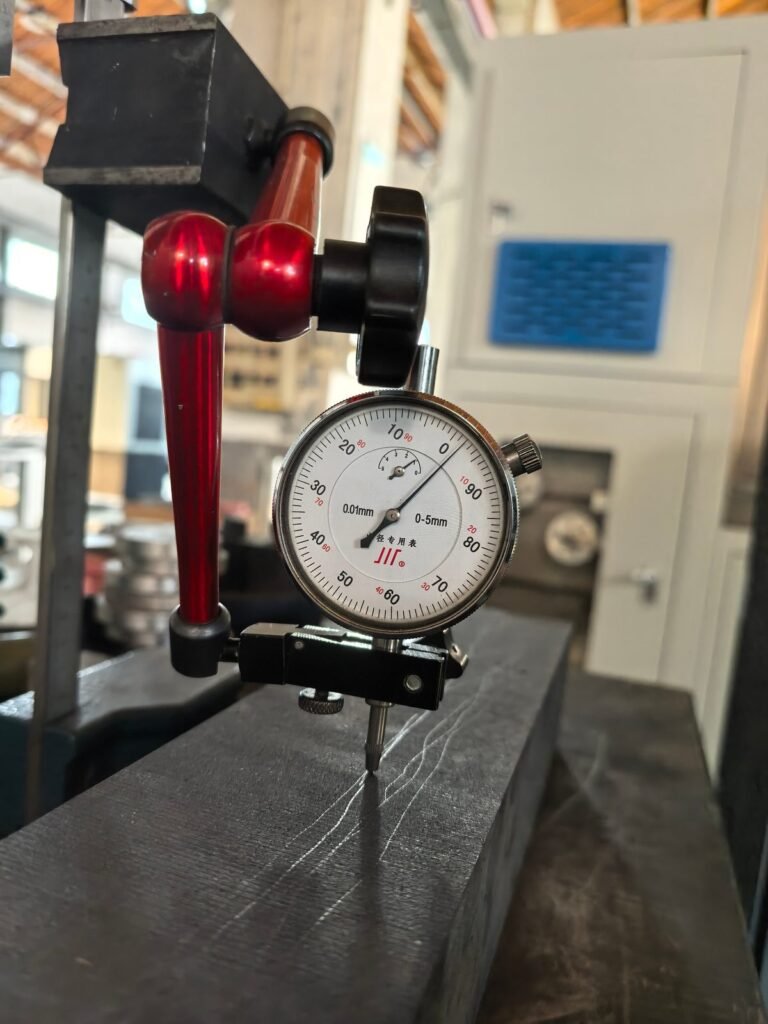
A dial indicator with 0.01 mm graduations on a magnetic stand was read at six positions along one 500 mm cut face. Плоскостность describes how far a surface departs from a true plane, which matters more than size when the face will be used as a datum.
Results: Every Reading
The table lists every reading taken in this isostatic graphite block cutting test. Nothing has been averaged or left out.
| Measurement | 1 | 2 | 3 | 4 | 5 | 6 | Range |
|---|---|---|---|---|---|---|---|
| Width, nominal 87 mm | 87.00 | 87.10 | 87.20 | 87.20 | 87.30 | 87.30 | 0.30 |
| Thickness, nominal 70 mm | 69.90 | 69.94 | 70.08 | 70.10 | 70.04 | 69.90 | 0.20 |
| Squareness gap (mm) | 0.09 | 0.10 | 0.15 | 0.15 | 0.12 | 0.09 | 0.06 |
| Flatness reading (mm) | 0.01 | 0.02 | 0.02 | 0.03 | 0.02 | 0.02 | 0.02 |
For width and thickness, positions 1 to 6 run in order along the length. The squareness and flatness readings are six separate checks and do not correspond to the same six stations. Length was recorded as 500 mm.
Reading the Data
Flatness: 0.01–0.03 mm Over 500 mm
This is the strongest result. The largest indicator reading on the 500 mm face was 0.03 mm. For scale, the general flatness tolerance for a 300–1000 mm feature under ISO 2768-2 class H is 0.3 mm. That is the tightest class in a standard which has since been replaced by ISO 22081 but is still quoted on many drawings. A sawn face that holds a tenth of that figure can serve as a datum for the next operation without a skim cut.
Wire bow is the usual cause of a concave cut on a long face. The moderate 42 mm/min feed used for this isostatic graphite block cutting run kept it small. The causes are covered in more depth in our guide to плоскостность резки графита.
Squareness: 0.09–0.15 mm
The six gaps ranged from 0.09 to 0.15 mm, with a mean of 0.12 mm. That is adequate for a sawn blank and is not a finished-part figure. Squareness on a wire saw depends largely on how the block is seated and how the part is re-fixtured between cuts, so it responds to fixturing more than to cutting parameters.
Толщина: 69,90–70,10 мм
Толщина оставалась в пределах ±0,10 мм от номинального значения 70 мм, увеличиваясь и уменьшаясь вдоль длины без устойчивой тенденции. Это укладывается в класс точности ±0,15 мм ISO 2768-1 для размеров от 30 до 120 мм.
Почему ширина увеличилась с 87,00 до 87,30 мм
Ширина является слабым результатом и ведет себя иначе, чем толщина. Она увеличивается в одном направлении: 87,00, 87,10, 87,20, 87,20, 87,30 и 87,30 мм от одного конца стержня до другого. Все шесть измерений находятся на номинальном уровне или выше, а две боковые поверхности ширины оказываются непараллельны на 0,30 мм на длине 500 мм. Это укладывается в средний класс точности ±0,3 мм по ISO 2768-1, но выходит за пределы класса точности.
При резке блоков из изотропного графита, как и при любой резке проволокой, устойчивая однонаправленная ошибка является систематической. Алмазная проволока становится тоньше по мере резки, поэтому пропил сужается, и деталь остается немного большего размера. Существует компенсация диаметра проволоки для исправления этого. Она не применялась в этом испытании, и наши инженеры-технологи объясняют конусность этим. Мы еще не повторили резку с включенной компенсацией, поэтому не публикуем исправленную цифру.
Это также практическое значение производственного допуска ±0,03 мм, указанного в другом месте на этом сайте. Эта цифра описывает резку блоков из изотропного графита после того, как процесс был квалифицирован для данного сорта, с активной компенсацией. Она не описывает первую резку.
Что означают результаты для припуска на механическую обработку
Для тех, кто планирует резку блоков из изотропного графита перед фрезерованием или шлифованием, припуск должен покрывать худшее отклонение каждой особенности, а не среднее. На этом стержне это означает 0,03 мм плоскостности, зазор квадратности 0,15 мм, ±0,10 мм по толщине и конусность ширины 0,30 мм. Конусность ширины доминирует.
Тонкий, предсказуемый припуск — это то, где узкий пропил приносит выгоду во второй раз. Наша страница о резки графита с малым пропилом охватывает сторону расчета выхода материала.
Ограничения этого теста
- Один стержень из одного прогона.
- Ручные измерительные инструменты в цехе, а не координатно-измерительная машина.
- Плоскостность измерялась на одной из длинных сторон.
- Шероховатость поверхности не измерялась.
- Компенсация диаметра проволоки была отключена.
- Один сорт графита и одно поперечное сечение.
Рассматривайте эти цифры как запись того, что произошло в одном испытании по резке блоков из изотропного графита, а не как спецификацию машины.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Какую плоскостность может обеспечить алмазно-проволочная пила на графитовой поверхности длиной 500 мм?
В этом испытании по резке блоков из изотропного графита шесть измерений индикатора вдоль одной 500-миллиметровой поверхности находились в пределах от 0,01 до 0,03 мм. Параметры были: проволока 0,8 мм, скорость проволоки 50 м/с, натяжение 160 Н и подача 42 мм/мин.
Почему ширина варьировалась больше, чем толщина?
Ширина равномерно увеличивалась вдоль стержня, что указывает на систематическую причину. Испытание проводилось без компенсации диаметра проволоки, поэтому сужение пропила из-за износа проволоки не было скорректировано. Толщина не показывала такой тенденции.
Сколько времени заняла резка?
Все шесть резок в этом испытании по резке блоков из изотропного графита заняли в общей сложности 45 минут при скорости подачи 42 мм/мин.
Могу ли я отправить свой собственный сорт графита для пробной резки?
Да. Сообщите нам сорт, размер блока, целевые размеры и допуски, которые вам нужны, и мы посоветуем, подходит ли резка блоков из изотропного графита на проволочной пиле для данной детали.
Запросить пробную резку
Если вы оцениваете резку блоков из изотропного графита для вашего собственного материала, отправьте нам сорт, размеры блока и допуски, которые вам необходимо соблюдать. Электронная почта daria@endlesswiresaw.com или используйте наш страница контактов.