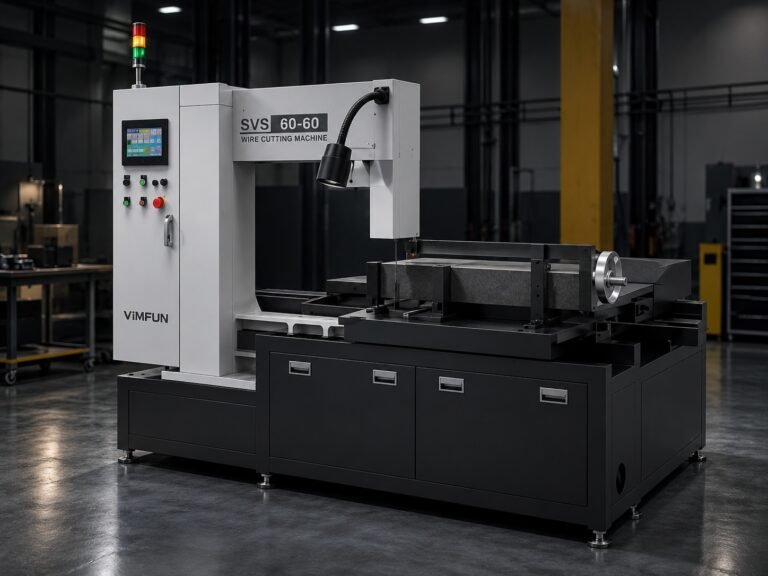
Если вам сказали, что проволочный станок может обеспечить точность ±0,01 мм для графита, попросите предоставить данные. По нашему опыту эксплуатации станков SV60-60 и SH60-60 на изостатическом и мелкозернистом графите, устойчивая производственная точность при резке проволокой составляет ±0,03 мм — надежно, в течение полной смены, без необходимости постоянного контроля каждого реза. Это реальная цифра, подтвержденная валидацией процесса, а не заявленная в спецификации.
Вопрос не только в том, “насколько точным можно получить результат?” Вопрос в том, “насколько точный результат вам нужен и какова стоимость его достижения с точки зрения производительности, расхода проволоки и сложности процесса?” На эти два вопроса будут разные ответы в зависимости от того, режете ли вы графитовые лодочки для полупроводников, электроды для ЭП, или компоненты промышленных печей. В этой статье рассматриваются все аспекты точности, параметры, которые ее контролируют, и честные компромиссы на каждом уровне точности.
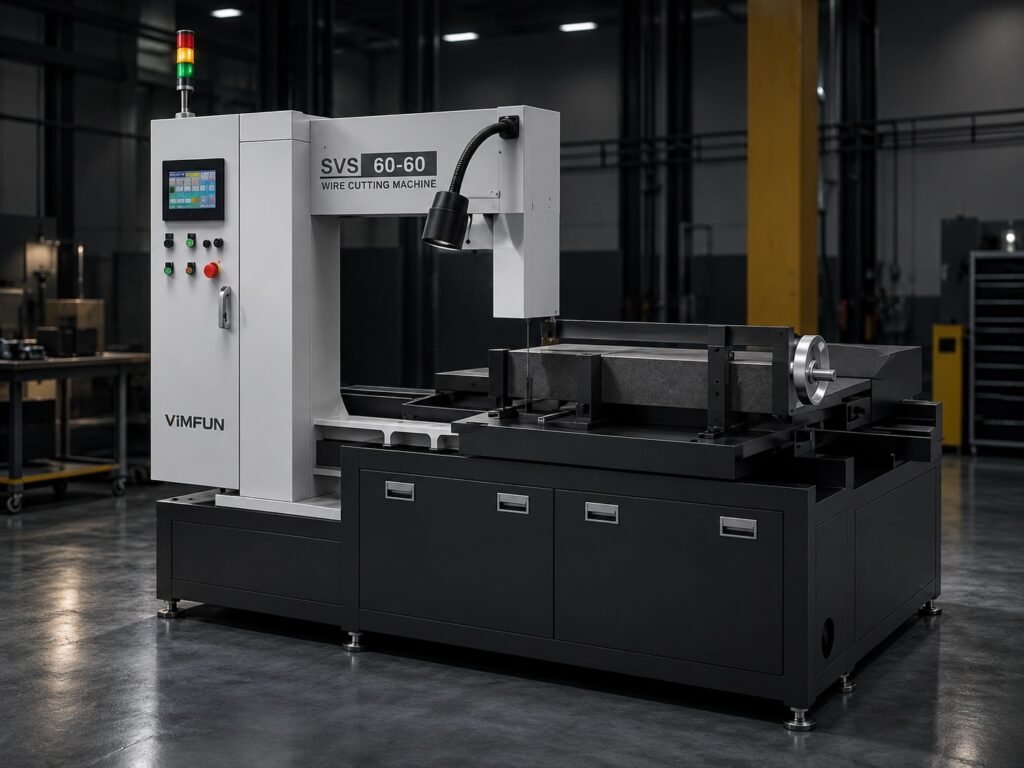
Проволочные станки VIMFUN SV60-60 и SH60-60 являются основой данной статьи. Оба станка специально разработаны для работы с графитом: вертикальная или горизонтальная ориентация, алмазная проволока диаметром 0,6–1,0 мм, сухое резание (без охлаждающей жидкости) и диапазон натяжения проволоки 150–200 Н, который обеспечивает стабильность размеров от партии к партии.
Определение точности при резке графита
Точность при резке графита — это не одна цифра. Покупатели и инженеры-технологи используют это слово неточно, и эта неоднозначность приводит к несоответствию ожиданий с обеих сторон при принятии решения о покупке. Прежде чем указывать требование к допуску, полезно договориться о том, какой тип точности вы на самом деле имеете в виду.
Существуют три различных аспекта:
Точность размеров — абсолютный допуск размера по длине, ширине или толщине. Это то, что большинство людей имеют в виду, когда говорят “±X мм”. Это показывает, насколько фактический размер реза близок к номинальному.
Точность формы (геометрическая точность) — плоскостность, параллельность, перпендикулярность. Деталь может соответствовать спецификации по размерам, но все же выходить за пределы допуска по плоскостности, если режущая поверхность имеет изгиб или если две противоположные грани не параллельны друг другу.
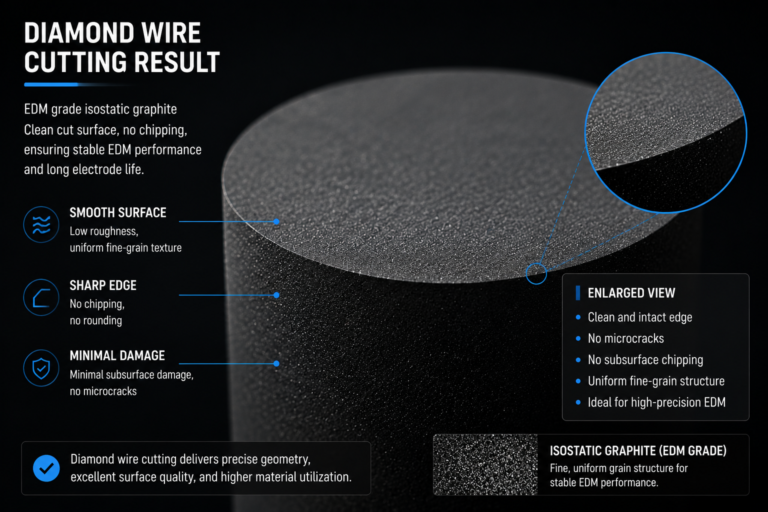
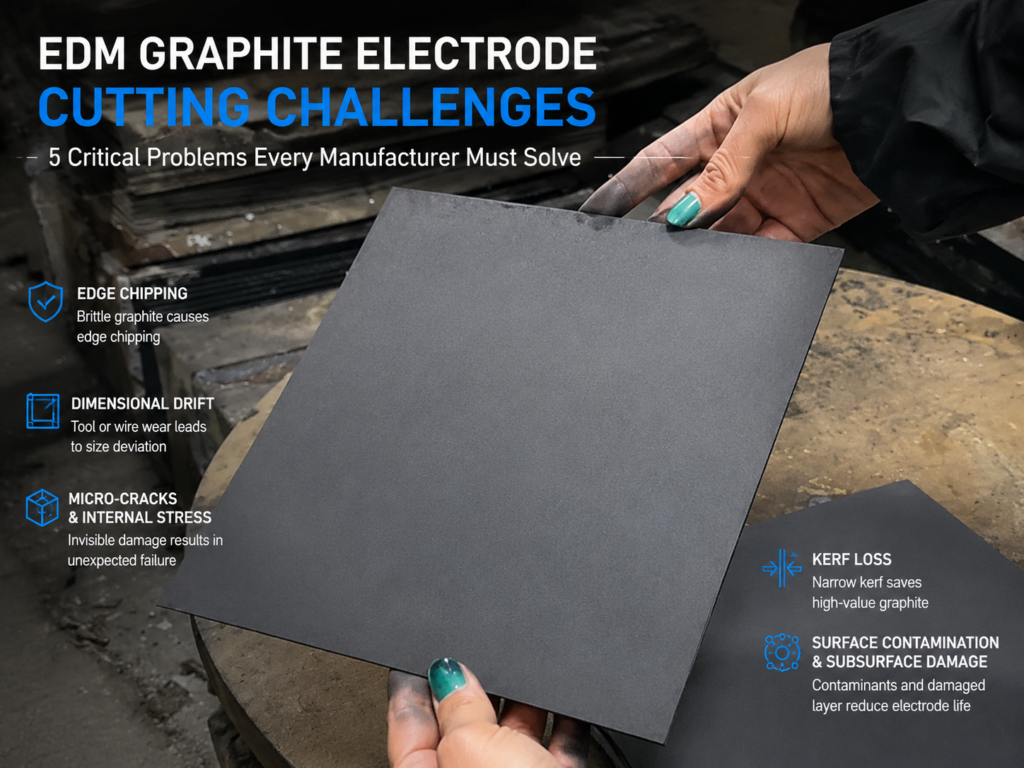
Точность поверхности — шероховатость поверхности (Ra) и целостность кромок. Графит хрупкий; сколы кромок и микротрещины являются реальными режимами отказа, которые не учитываются в спецификациях допусков размеров.
Проволочная резка решает все три задачи, что является одной из причин, по которой она вытеснила ленточные и внутренние пилы в требовательных применениях графита. Для более широкого обзора сравнения проволочной резки с другими методами см. наше руководство по прецизионная нарезка графита и сравнение graphite machining alternatives.
Три практических уровня точности
Исходя из требований к применению в нашей установленной базе, резка графита делится на три уровня:
| Уровень | Допуск | Типичное применение |
|---|---|---|
| Полупроводниковый класс | ±0,01 мм | Графитовые лодочки, кольца сусцепторов для эпитаксиального осаждения |
| Электроэрозионный класс | ±0,05 мм | Электроды для ЭП, компоненты прецизионных форм |
| Промышленный класс | ±0,1 мм | Детали печей, конструкционный графит, блоки теплового управления |
Проволочная резка на VIMFUN SV60-60 обеспечивает ±0,03 мм в устойчивом производстве — что находится между полупроводниковым и электроэрозионным классами в этой таблице. Достижение ±0,01 мм требует последующей финишной обработки (обычно прецизионного шлифования). Попытка сделать это только на проволочном станке без последующей обработки приводит к несогласованности.
Что определяет точность при высокоточной резке графита
Четыре фактора влияют на результат размеров при проволочной резке. Упустите хотя бы один из них, и ваша спецификация допуска станет теоретическим упражнением.
Базовые характеристики механической системы
Собственная точность позиционирования станка устанавливает нижний предел. Оси подачи должны иметь повторяемость на уровне субмикрон; любой люфт в системе направляющих или креплении проволоки напрямую проявляется как разброс размеров. VIMFUN SV60-60 рассчитан на устойчивую производственную точность ±0,03 мм — это означает, что базовая механическая точность превышает заявленную спецификацию с достаточным запасом для поглощения нормальных вариаций процесса.
Одна вещь, которую легко недооценить: тепловое расширение режущей рамы. Во время длительного производственного цикла температура рамы может колебаться на несколько градусов. При таких масштабах тепловое расширение самой оснастки для заготовки становится нетривиальным фактором, вносящим погрешность в размеры. Это одна из причин, по которой мы рекомендуем дать станку достичь теплового равновесия перед началом партии с жесткими допусками — это 20-минутное ожидание, которое экономит много переделок.
Скорость проволоки: 40–70 м/с
Скорость проволоки влияет как на скорость съема материала, так и на качество поверхности. При нижнем пределе диапазона (40–45 м/с) резка более агрессивная, но поверхность более шероховатая и с большим количеством сколов кромок на мелкозернистом графите. При верхнем пределе (65–70 м/с) качество поверхности заметно улучшается, и острота кромок лучше, но вы также больше нагружаете проволоку в течение срока ее службы.
Для высокоточной резки графита мы обычно начинаем с 55–60 м/с для изостатического графита и корректируем оттуда в зависимости от марки материала. Прямой переход к 70 м/с на новом материале без квалификации — это тот тип сокращения, который приводит к бракованной партии в 3 часа ночи.
Скорость подачи: 50–100 мм/мин
Скорость подачи — это самый прямой рычаг управления точностью, доступный оператору. Более медленная подача означает большее время контакта проволоки на единицу толщины, более мелкую поверхность и меньшую боковую силу на проволоку — все это улучшает согласованность размеров.
Практический нижний предел около 50 мм/мин определяется производительностью. Ниже этого значения вы не достигаете достаточного прогресса, чтобы оправдать время работы станка. Верхний предел в 100 мм/мин — это точка, где изгиб проволоки становится достаточно значительным, чтобы повлиять на выходные размеры тонких заготовок. Для работ с жесткими допусками (с целью устойчивой точности ±0,03 мм) оптимальным диапазоном для большинства марок изостатического графита является 60–75 мм/мин.
Натяжение проволоки: 150–200 Н
Это параметр, которому уделяется меньше всего внимания, но, по моему опыту, он вызывает больше всего проблем. Натяжение контролирует прогиб проволоки под нагрузкой при резке. Слишком низкое натяжение приводит к боковому отклонению проволоки — плоскость реза отклоняется, точность размеров снижается, и вы не можете понять, почему, поскольку симптом выглядит как проблема калибровки. Слишком высокое натяжение ускоряет усталостную деградацию проволоки. Номинальный срок службы проволоки (примерно 7 дней при 8 часах в день, около 56 рабочих часов) предполагает, что натяжение остается в пределах 150–200 Н.
Стратегия сухой резки
Графит на станках SV60-60 и SH60-60 режется всухую — без жидкого охлаждения. Это осознанный выбор процесса, а не ограничение. Жидкое охлаждение загрязнило бы графит, вызвало бы впитывание в пористых марках и создало бы проблемы с утилизацией графитовой суспензии. Обратной стороной является управление пылью: сухая резка генерирует мелкие частицы графита, требующие специальной системы пылеудаления.
Команды, которые пытаются пропустить этап пылеудаления, чтобы сэкономить время на наладку, быстро обнаруживают, что скопившаяся пыль в станке влияет на отслеживание проволоки и может ускорить износ направляющих. Это решаемая проблема, но она не бесплатна.
Многомерная точность: размер, форма и поверхность
Высокоточная резка графита означает одновременный контроль всех трех измерений, а не просто достижение заданного размера.
Точность размеров (размер)
По длине, ширине и толщине VIMFUN SV60-60 обеспечивает ±0,03 мм при серийном производстве на изостатическом и мелкозернистом графите. Это относится к разрезам от тонких пластин до толстых блоков. Ключевое требование — жесткое крепление заготовки; графит легкий, но вибрация от недостаточно прочного крепления проявляется в разбросе размеров.
Точность формы (плоскостность и параллельность)
Ленточные пилы с проволокой производят плоские, параллельные режущие поверхности как естественное следствие геометрии процесса. Проволока движется в одной плоскости; если подача заготовки перпендикулярна этой плоскости, результирующие режущие поверхности параллельны друг другу и перпендикулярны направлению подачи.
Для резки графита с малым пропилом в применениях, где тонкие пластины вырезаются из ценных блоков, эта присущая плоскостность особенно важна: изогнутая пластина не может быть исправлена без дополнительной обработки, что сводит на нет саму цель минимизации потерь на пропил.
Практическая плоскостность и параллельность на графите, разрезанном проволокой: плоские, однородные поверхности без сколов по краям — равномерные по всей режущей поверхности без последующей обработки.
Качество поверхности (Ra и целостность кромок)
Шероховатость поверхности на графите, разрезанном проволокой, зависит от диаметра проволоки, скорости и скорости подачи. С проволокой диаметром 0,6–0,8 мм при скорости 55–65 м/с и умеренной подаче результирующая поверхность гладкая и однородная, без микротрещин по краям, которые пилы ID и абразивные ленточные пилы обычно оставляют на хрупких марках графита.
Сколы по краям — режим отказа, при котором углы и края отламываются во время или после резки — практически устранены при рекомендуемых параметрах. Это наиболее важно для графитовых лодочек для полупроводников, где целостность кромок влияет на то, как лодочка обрабатывает загрузку пластин без образования частиц.
Выбор диаметра проволоки напрямую влияет на качество поверхности и заслуживает отдельного обсуждения. Проволока диаметром 0,6 мм обеспечивает более узкий пропил (меньше потерь материала) и более тонкую отделку поверхности, но она более чувствительна к колебаниям натяжения и скорости подачи — окно допуска для правильной настройки процесса уже. Проволока диаметром 1,0 мм более снисходительна, допускает немного более высокую скорость подачи и лучше подходит для более крупных заготовок, где жесткость помогает поддерживать отслеживание проволоки. Для высокоточной резки графита, где качество поверхности является приоритетом, обычно выбирают диапазон 0,6–0,8 мм. Для применений, где производительность важнее конечного качества поверхности, более целесообразен диапазон 0,8–1,0 мм.
Одно ограничение, которое стоит упомянуть: шероховатость поверхности, полученная только проволочной резкой, обычно не соответствует уровню, требуемому для полированных оптических или прецизионных контактных поверхностей. Если после резки требуется очень низкое значение Ra, все равно потребуется этап притирки или шлифовки. Проволочная резка приближает вас к цели; она не заменяет финишную обработку поверхности для графитовых компонентов с самыми высокими требованиями. Это честное ограничение, и любой процесс, заявляющий об обратном, должен предоставить данные Ra по производственной партии.
Поддержание точности при высокоточной резке графита в течение длительных циклов
Одноразовая точность относительно проста. Устойчивая точность в течение производственной партии из 50 или 500 деталей — это более сложная проблема, и именно здесь качество оборудования и дисциплина процесса отделяют рабочие подходы от тех, которые терпят неудачу в производстве.
Износ и компенсация диаметра проволоки
Алмазная проволока изнашивается в течение срока службы. По мере уменьшения диаметра проволоки ширина пропила уменьшается — что, казалось бы, должно улучшить выход материала, но на самом деле вносит дрейф размеров, если компенсация проволоки не отслеживается. Проволока, которая начиналась с 0,8 мм и износилась до 0,72 мм, будет производить детали, систематически отличающиеся от спецификации, если не применяется компенсация.
VIMFUN SV60-60 отслеживает износ проволоки и позволяет компенсировать смещение. Срок службы проволоки составляет примерно 7 дней при 8 часах в день — после чего требуется замена независимо от видимого состояния, поскольку накопление усталости в сердечнике проволоки невидимо. Команды, которые пытаются продлить срок службы проволоки сверх этого окна, чтобы сэкономить на расходных материалах, обычно обнаруживают проблему в партии деталей, не соответствующих спецификации, а не раньше.
Согласованность от партии к партии
Факторы, влияющие на согласованность партии: состояние проволоки (возраст, накопленный износ), состояние крепления (сила зажима, тепловое состояние) и температура в помещении, если есть большие колебания температуры окружающей среды. В контролируемой производственной среде эти факторы управляемы. В неконтролируемой среде разброс размеров ±0,05 мм или хуже становится обычным явлением даже на станке, способном обеспечить ±0,03 мм.
Повторяемость — способность возвращаться к тем же размерам в новой партии со свежей проволокой — это то, где проявляется качество станка. На SV60-60 повторяемость позиционирования достаточно высока, чтобы вариации размеров от партии к партии определялись входными параметрами процесса (состояние проволоки, крепление), а не вариациями станка.
Конструкция крепления недооценена
Крепление заготовки не движется — но его конструкция напрямую влияет на рез. Графит достаточно мягок, чтобы давление зажима могло вызвать микроискажения в заготовке, особенно в тонких сечениях. Если деталь искажается в креплении во время резки, а затем возвращается в исходное состояние после снятия зажима, то, что измерялось как в пределах допуска на станке, может выйти за пределы допуска при инспекции. Это одна из тех проблем, которые возникают у команд, адаптирующих крепления из более твердых материалов без повторной проверки пределов силы зажима.
Для повторяющихся производственных циклов одного и того же графитового компонента инвестиции в специальное крепление, которое правильно распределяет нагрузку зажима, быстро окупаются. Это та деталь, которая не указывается в спецификациях станка, но оказывает измеримое влияние на стабильный выход размеров. Команда прикладных инженеров VIMFUN обычно рассматривает конструкции креплений клиентов перед первыми производственными циклами — и это не формальность.
Требования к применению: где высокоточная резка графита наиболее важна
Различные применения предъявляют разные требования к процессу резки. Требование к допуску, критичное для одного применения, не имеет значения для другого — и понимание этого способствует принятию лучших решений при выборе оборудования.
Где каждое приложение находится относительно связанных страниц
| Приложение | Требование к допуску | Ключевое ограничение | Связанная страница |
|---|---|---|---|
| Графитовые лодочки для полупроводников | ±0,01–0,03 мм | Целостность кромок, образование частиц | резка графитовых лодочек |
| Электроды для электроэрозионной обработки | ±0,05 мм | Точность геометрии, чистота поверхности для искрового зазора ЭЭ | Резка графитовых электродов для СЭМ |
| Детали промышленных печей | ±0,1 мм | Производительность, стоимость, использование материала | страницы общей резки |
| Тонкие срезы / пластины | ±0,03 мм + плоскостность | Потеря на рез, плоскостность | резки графита с малым пропилом |
Графитовые лодочки для полупроводников — Высочайшая точность
Резка графитовых лодочек для полупроводниковых применений находится на вершине пирамиды точности. Лодочки, используемые в печах CVD, эпитаксиального роста и диффузионных печах, должны иметь точные размеры прорезей, чтобы принимать пластины без бокового люфта, а также сохранять целостность кромок, чтобы предотвратить образование частиц внутри камеры процесса.
Резка проволочной пилой с помощью SV60-60 обеспечивает плоские поверхности без сколов, которые требуются для этих деталей. Допуск по размерам ±0,03 мм на проволочной пиле с последующим прецизионным шлифованием, где требуется ±0,01 мм, — это двухэтапный процесс, используемый большинством квалифицированных производителей.
Электроды для ЭЭ — Геометрия и поверхность имеют значение
Резка графитовых электродов для СЭМ работает с допуском ±0,05 мм в большинстве случаев. Геометрия электрода напрямую определяет форму, выжигаемую в заготовке — искривленная или изогнутая поверхность электрода создает искаженную полость. Проволочная резка хорошо подходит для этой цели, поскольку получаемые поверхности плоские, а углы резки контролируются.
Шероховатость поверхности также важна для ЭЭ: более гладкая поверхность электрода обеспечивает более предсказуемый искровой зазор. Поверхности графита, обработанные проволочной пилой, подходят для большинства применений ЭЭ без дополнительного чистового шлифования.
Промышленные графитовые компоненты
В промышленном сегменте — детали печей, тепловые экраны, конструкционные блоки — требование к допуску снижается до ±0,1 мм или более. Здесь экономический драйвер смещается: производительность и использование материала важнее совершенства размеров. Проволочная резка по-прежнему используется для резки графита с малым пропилом для максимизации выхода материала из дорогостоящего графитового сырья, но планка точности более снисходительна.
Экономика точности: когда более жесткие условия не лучше
К каждому уровню допуска прилагается кривая затрат. Отношение не является линейным: переход от ±0,1 мм к ±0,05 мм стоит умеренного увеличения. Переход от ±0,05 мм к ±0,01 мм стоит значительного увеличения. Переход ниже ±0,01 мм стоит огромного увеличения, которое большинство приложений не могут оправдать.
Компоненты затрат на жесткий допуск
Throughput. Slower feed rates for tighter tolerances reduce parts-per-hour. At 60 mm/min vs. 100 mm/min, you’re accepting 40% lower throughput on the same machine.
Wire consumption. Tighter tolerance work often requires more conservative wire replacement intervals to avoid dimensional drift from wear. Wire is a significant consumable cost.
Process engineering time. Getting to ±0.03 mm consistently requires process qualification: parameter development, fixture design, thermal management. That work is real and front-loaded.
Downstream operations. Reaching ±0.01 mm typically requires wire sawing followed by precision grinding. Two-operation cost vs. one-operation cost.
When ±0.03 mm Is the Right Answer
For most EDM electrode applications and a significant portion of semiconductor graphite boat roughing, ±0.03 mm wire-saw output eliminates the need for a subsequent grinding step. That’s the economic argument for the SV60-60 in these applications: it delivers enough accuracy to be a complete operation rather than a pre-processing step.
If your application genuinely requires ±0.01 mm with no exceptions, plan for a two-step process. If it requires ±0.05 mm, you may be able to run faster and get better throughput than a ±0.03 mm target would allow. Use the tolerance requirement the part actually needs — not the tightest number that sounds impressive in a spec document.
Comparing wire sawing to other methods at various tolerance tiers is covered in more detail at graphite machining alternatives.
7. FAQ
Q: What is the achievable tolerance for high accuracy graphite cutting with a wire saw?
With VIMFUN SV60-60 or SH60-60 machines, sustained production tolerance on isostatic and fine-grain graphite is ±0.03 mm. This applies to dimensional accuracy (length, width, thickness). Reaching ±0.01 mm requires a downstream precision grinding step after wire cutting.
Q: Does high accuracy graphite cutting require coolant?
No. The SV60-60 and SH60-60 cut graphite dry — no liquid coolant. Graphite absorbs liquid and dry cutting avoids contamination. The requirement is a dedicated dust extraction system to handle fine graphite particulate.
Q: How does wire tension affect cutting accuracy in high accuracy graphite cutting?
Wire tension directly controls wire bow under cutting load. At the correct range (150–200 N on the SV60-60/SH60-60), lateral deflection is minimal and dimensional output is consistent. Too low tension causes wire bow that appears as a dimensional or form error — often mistaken for a calibration problem.
Q: How long does diamond wire last in graphite cutting applications?
Wire service life is approximately 7 days at 8 hours per day on graphite with recommended parameters. Beyond this, fatigue accumulation in the wire core creates a fracture risk, even if the wire appears undamaged. Wire replacement at the scheduled interval is part of maintaining consistent high accuracy graphite cutting results.
Q: Is the VIMFUN SV60-60 or SH60-60 better for semiconductor graphite components?
Both machines are configured for graphite and deliver the same ±0.03 mm accuracy. The SV60-60 handles vertical feed orientation, which suits taller workpieces and certain block geometries. The SH60-60 uses a horizontal feed orientation. Selection depends on workpiece shape and fixturing preferences. Contact VIMFUN at daria@endlesswiresaw.com for an application-specific recommendation.
Request a Cutting Accuracy Trial
If you have a graphite component that requires tolerance verification before committing to a production process, VIMFUN offers cutting trials on the SV60-60 and SH60-60. Send your material grade, dimensions, and tolerance requirement to daria@endlesswiresaw.com — the applications team will confirm feasibility and define trial parameters.
About VIMFUN
VIMFUN специализируется на бесконечной алмазной резке проволокой для графита, передовой керамики, оптического стекла, полупроводниковых материалов и других твердых/хрупких материалов. Машины включают SV60-60 и SH60-60 для применения в графите. Узнайте больше на graphitecutting.com.
Об авторе
Написано командой VIMFUN по прикладной инженерии — специалистами по разработке процессов прецизионной резки для полупроводниковых, электроэрозионных и промышленных графитовых применений.