Si l'on vous a dit qu'une scie à fil peut maintenir une précision de ±0,01 mm sur du graphite, demandez les données. D'après notre expérience avec les machines SV60-60 et SH60-60 sur du graphite isostatique et à grain fin, la tolérance de production soutenue avec la coupe par fil se situe à ±0,03 mm — de manière fiable, sur un quart de travail complet, sans avoir à surveiller chaque coupe. C'est un chiffre réel étayé par une validation de processus, pas une aspiration de fiche technique.
La question n'est pas seulement “ quelle précision peut-on atteindre ? ”. C'est “ quelle précision vous faut-il, et quel est le coût de cette précision en termes de débit, de consommation de fil et de complexité du processus ? ”. Ces deux questions ont des réponses différentes selon que vous coupez des creusets en graphite pour semi-conducteurs, des électrodes EDM ou des composants de fours industriels. Cet article examine chaque dimension de précision, les paramètres qui la contrôlent et les compromis honnêtes à chaque niveau de précision.
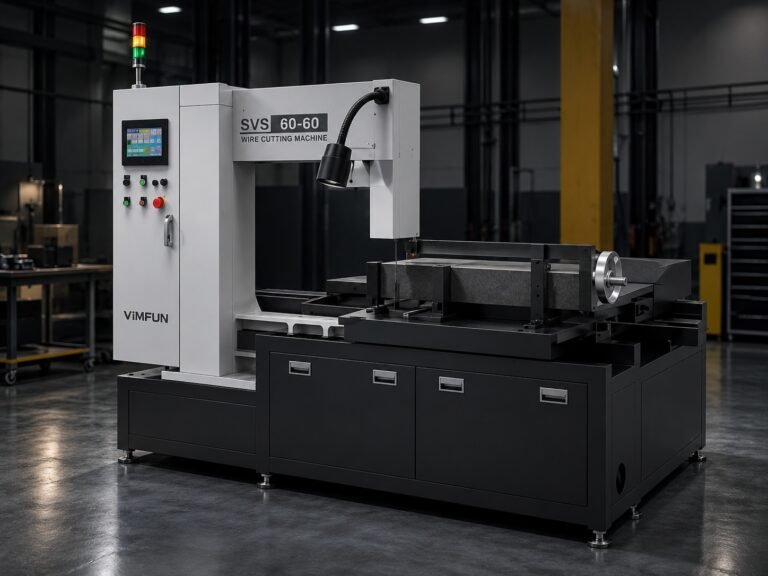
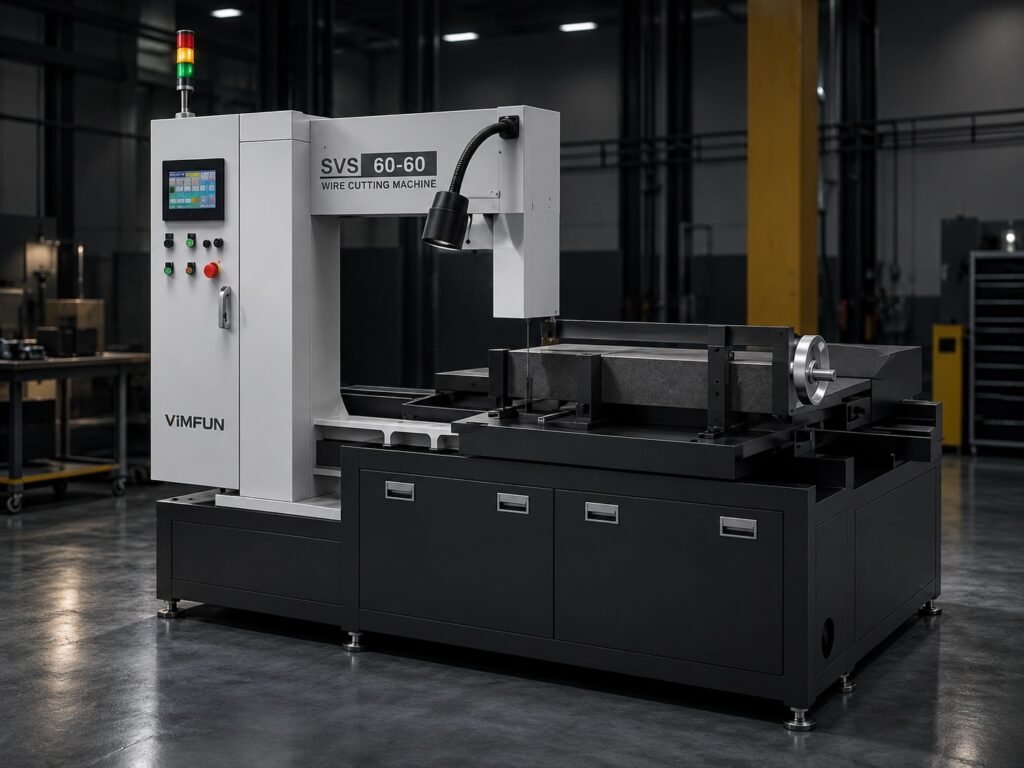
Les scies à fil VIMFUN SV60-60 et SH60-60 sont les machines sur lesquelles cet article est basé. Toutes deux sont configurées spécifiquement pour le graphite : orientation verticale ou horizontale, fil diamanté de 0,6 à 1,0 mm, coupe à sec (sans liquide de refroidissement) et une plage de tension de fil de 150 à 200 N qui maintient la dispersion dimensionnelle sous contrôle lot après lot.
Définir la précision dans la coupe du graphite
La précision dans la coupe du graphite n'est pas un chiffre unique. Les acheteurs et les ingénieurs de processus utilisent le mot de manière vague, et cette ambiguïté crée des attentes désalignées des deux côtés d'une décision d'achat. Avant de spécifier une exigence de tolérance, il est utile de convenir de la sorte de précision dont vous parlez réellement.
Il existe trois dimensions distinctes :
Précision dimensionnelle — la tolérance de taille absolue sur la longueur, la largeur ou l'épaisseur. C'est ce que la plupart des gens entendent par “ ±X mm ”. Cela vous indique à quel point la dimension de coupe réelle est proche de la dimension nominale.
Précision de forme (précision géométrique) — planéité, parallélisme, équerrage. Une pièce peut être dimensionnellement dans les spécifications mais toujours hors tolérance en termes de planéité si la surface de coupe est bombée ou si deux faces opposées ne sont pas parallèles l'une à l'autre.
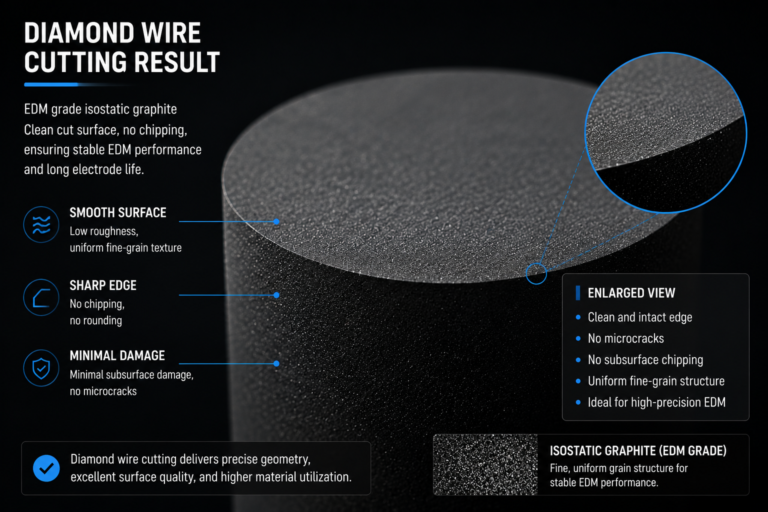
Précision de surface — rugosité de surface (Ra) et intégrité des bords. Le graphite est cassant ; l'écaillage des bords et les micro-fissures sont de réels modes de défaillance que les spécifications de tolérance dimensionnelle ne capturent pas.
La coupe par fil aborde ces trois aspects, ce qui explique en partie pourquoi elle a remplacé les scies à ruban et les scies à trou dans les applications exigeantes de graphite. Pour une vue plus large de la comparaison de la coupe par fil avec d'autres méthodes, consultez notre guide sur découpe de graphite de précision et la comparaison de graphite machining alternatives.
Trois niveaux de précision pratiques
Basé sur les exigences des applications de notre parc installé, la coupe du graphite se divise en trois niveaux :
| Niveau | Tolérance | Application typique |
|---|---|---|
| Qualité semi-conducteur | ±0,01 mm | Creusets en graphite, anneaux de support pour dépôt épitaxial |
| Qualité EDM | ±0,05 mm | Électrodes EDM, composants de moules de précision |
| Qualité industrielle | ±0,1 mm | Pièces de four, graphite structurel, blocs de gestion thermique |
La coupe par fil avec la VIMFUN SV60-60 atteint ±0,03 mm en production soutenue — ce qui se situe entre la qualité semi-conducteur et la qualité EDM dans ce tableau. Atteindre ±0,01 mm nécessite une étape de finition en aval (généralement un meulage de précision). Tenter de le faire uniquement avec la scie à fil, sans traitement en aval, est là où les équipes rencontrent des incohérences.
Qu'est-ce qui contrôle la précision dans la coupe de graphite de haute précision
Quatre facteurs déterminent le résultat dimensionnel sur une scie à fil. Manquez l'un d'eux et votre spécification de tolérance devient un exercice théorique.
Base du système mécanique
La précision de positionnement de la machine elle-même établit le seuil. Les axes d'avance doivent avoir une répétabilité sub-micronique ; tout jeu dans le système de guidage ou l'ancrage du fil se traduit directement par une dispersion dimensionnelle. La VIMFUN SV60-60 est conçue pour une tolérance de production soutenue de ±0,03 mm — ce qui signifie que la base mécanique est plus serrée que la spécification publiée avec une marge suffisante pour absorber les variations normales du processus.
Une chose facile à sous-estimer : la dilatation thermique du cadre de coupe. Pendant une longue série de production, la température du cadre peut varier de quelques degrés. À ces échelles, la dilatation thermique du montage de la pièce devient un contributeur non négligeable à l'erreur dimensionnelle. C'est l'une des raisons pour lesquelles nous recommandons de laisser la machine atteindre l'équilibre thermique avant de commencer un lot à tolérance serrée — c'est une attente de 20 minutes qui permet d'économiser beaucoup de retouches.
Vitesse du fil : 40–70 m/s
La vitesse du fil affecte à la fois le taux d'enlèvement de matière et la qualité de surface. À l'extrémité inférieure de la plage (40–45 m/s), vous obtenez une coupe plus agressive mais une surface plus rugueuse et plus d'écaillage sur le graphite à grain fin. À l'extrémité supérieure (65–70 m/s), la qualité de surface s'améliore sensiblement et la netteté des bords est meilleure, mais vous sollicitez davantage le fil sur sa durée de vie.
Pour la coupe de graphite de haute précision, nous commençons généralement autour de 55–60 m/s pour le graphite isostatique et ajustons à partir de là en fonction de la nuance du matériau. Passer directement à 70 m/s sur un nouveau matériau sans qualification est le genre de raccourci qui génère un lot défectueux à 3 heures du matin.
Vitesse d'avance : 50–100 mm/min
La vitesse d'avance est le levier de précision le plus direct dont dispose l'opérateur. Une vitesse d'avance plus lente signifie plus de temps de contact du fil par unité d'épaisseur, une surface plus fine et moins de force latérale sur le fil — tout cela améliore la cohérence dimensionnelle.
La limite inférieure pratique autour de 50 mm/min est déterminée par la productivité. En dessous, vous ne progressez pas suffisamment pour justifier le temps machine. L'extrémité supérieure à 100 mm/min est là où vous commencez à voir le flambage du fil devenir suffisamment important pour affecter le résultat dimensionnel sur les tranches minces. Pour un travail à tolérance serrée (visant ±0,03 mm soutenu), 60–75 mm/min est le point idéal sur la plupart des nuances de graphite isostatique.
Tension du fil : 150–200 N
C'est le paramètre qui reçoit le moins d'attention et cause le plus de problèmes d'après mon expérience. La tension contrôle la déflexion du fil sous la charge de coupe. Trop basse, et le fil se dévie latéralement — votre plan de coupe s'angule, votre précision dimensionnelle se dégrade, et vous ne comprenez pas pourquoi car le symptôme ressemble à un problème de calibrage. Trop haute, et vous accélérez la fatigue du fil. La durée de vie nominale du fil, d'environ 7 jours à 8 heures/jour (environ 56 heures de fonctionnement), suppose que la tension reste dans la plage de 150–200 N.
Stratégie de coupe à sec
Le graphite est coupé à sec sur les SV60-60 et SH60-60 — sans liquide de refroidissement. C'est un choix de procédé délibéré, pas une limitation. Le liquide de refroidissement contaminerait le graphite, provoquerait une absorption dans les nuances poreuses et créerait des problèmes d'élimination de la boue de graphite. Le compromis est la gestion de la poussière : la coupe à sec génère des particules fines de graphite qui nécessitent un système d'extraction dédié.
Les équipes qui essaient de sauter l'étape d'extraction de la poussière pour gagner du temps d'installation découvrent rapidement que la poussière accumulée dans la machine affecte le suivi du fil et peut accélérer l'usure des guides. C'est un problème réparable, mais pas gratuit.
Précision multidimensionnelle : taille, forme et surface
La coupe de graphite de haute précision signifie contrôler les trois dimensions simultanément — pas seulement atteindre une cote dimensionnelle.
Précision dimensionnelle (taille)
En longueur, largeur et épaisseur, la VIMFUN SV60-60 maintient ±0,03 mm en production soutenue sur graphite isotrope et à grain fin. Ceci s'applique aux coupes allant de fines tranches de plaquettes à de gros blocs. L'exigence clé est que le bridage de la pièce soit rigide — le graphite est léger, mais les vibrations d'un montage sous-dimensionné se traduisent par une dispersion dimensionnelle.
Précision de forme (Planéité et Parallélisme)
Les scies à fil produisent des faces de coupe planes et parallèles, conséquence naturelle de la géométrie du procédé. Le fil se déplace dans un seul plan ; si l'avance de la pièce est perpendiculaire à ce plan, les faces de coupe résultantes sont parallèles entre elles et perpendiculaires à la direction d'avance.
Pour coupe de graphite à faible rainure applications où de fines tranches sont découpées dans des blocs de valeur, cette planéité intrinsèque est particulièrement importante : une tranche voilée ne peut être corrigée sans usinage supplémentaire, ce qui va à l'encontre de l'objectif de minimiser la perte de matière dès le départ.
Planéité et parallélisme pratiques sur graphite scié au fil : faces planes et uniformes sans écaillage des bords — constant sur la surface de coupe sans post-traitement.
Qualité de surface (Ra et intégrité des bords)
La rugosité de surface sur graphite scié au fil dépend du diamètre du fil, de la vitesse et de la vitesse d'avance. Avec un fil de 0,6–0,8 mm à 55–65 m/s et une avance modérée, la surface résultante est lisse et uniforme, sans les microfissures de bord que les scies ID et les scies à ruban abrasives ont tendance à laisser sur les nuances de graphite fragiles.
L'écaillage des bords — le mode de défaillance où les coins et les bords se brisent pendant ou après la coupe — est essentiellement éliminé aux paramètres recommandés. Ceci est le plus important pour les bateaux en graphite pour semi-conducteurs, où l'intégrité des bords affecte la manière dont le bateau gère le chargement des plaquettes sans générer de particules.
Le choix du diamètre du fil a un effet direct sur la qualité de surface et mérite d'être discuté explicitement. Un fil de 0,6 mm produit une coupe plus étroite (moins de perte de matière) et une finition de surface plus fine, mais il est plus sensible aux variations de tension et de vitesse d'avance — la fenêtre de tolérance pour un réglage correct du procédé est plus étroite. Un fil de 1,0 mm est plus tolérant, supporte une avance légèrement plus rapide et convient mieux aux pièces plus grandes où la rigidité aide à maintenir le suivi du fil. Pour la découpe de graphite de haute précision où la qualité de surface est la priorité, 0,6–0,8 mm est la plage de sélection typique. Pour les applications où le débit est plus important que la qualité de surface ultime, 0,8–1,0 mm est plus judicieux.
Une limitation à mentionner : la rugosité de surface obtenue par sciage au fil seul n'atteint généralement pas le niveau requis pour les surfaces optiques polies ou les surfaces de contact de précision. Si une valeur Ra très faible est requise après la coupe, une étape de rodage ou de rectification sera toujours nécessaire. Le sciage au fil permet de s'en approcher ; il ne remplace pas la finition de surface pour les composants en graphite les plus exigeants. C'est une contrainte honnête, et tout procédé qui prétend le contraire devrait être invité à fournir des données Ra sur un lot de production.
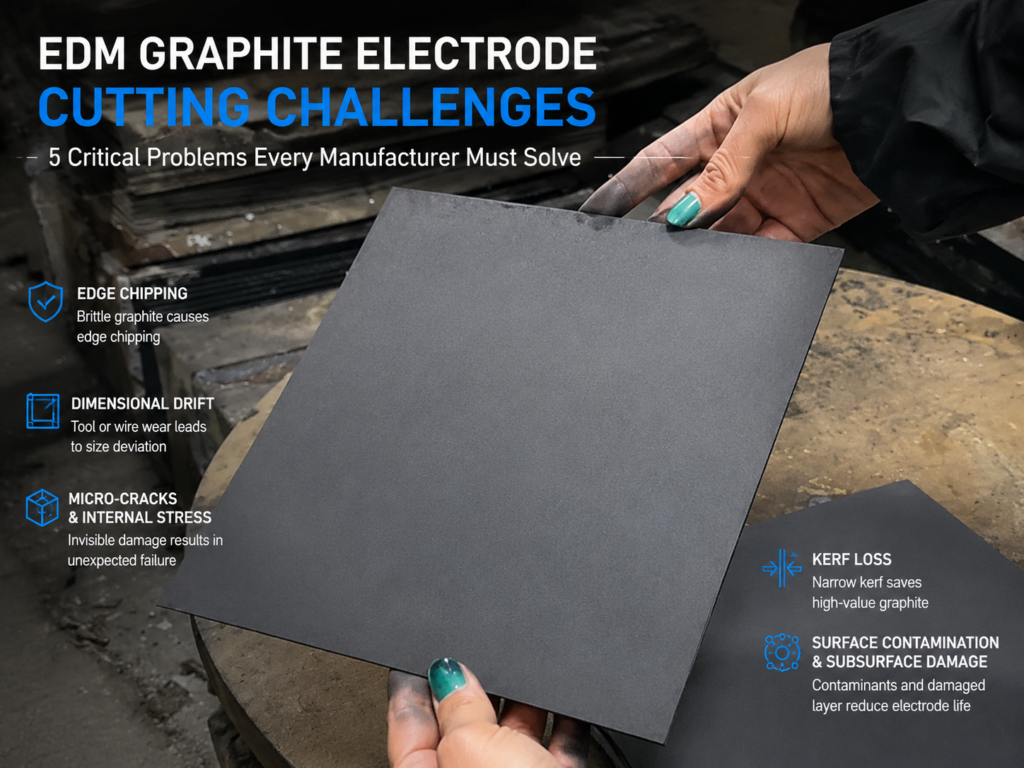
4. Maintien de la précision dans la découpe de graphite de haute précision sur de longues séries
La précision ponctuelle est relativement simple. La précision soutenue sur un lot de production de 50 ou 500 pièces est le problème le plus difficile, et c'est là que la qualité de l'équipement et la discipline du procédé séparent les approches réalisables de celles qui échouent en production.
Usure et compensation du diamètre du fil
Le fil diamant s'use au cours de sa durée de vie. À mesure que le diamètre du fil diminue, la largeur de la coupe diminue — ce qui semble améliorer le rendement matière, mais introduit en réalité une dérive dimensionnelle si la compensation du fil n'est pas suivie. Un fil qui a commencé à 0,8 mm et s'est usé à 0,72 mm produira des pièces systématiquement différentes de la spécification si aucune compensation n'est appliquée.
Le VIMFUN SV60-60 suit l'usure du fil et permet une compensation de décalage. La durée de vie du fil est d'environ 7 jours à raison de 8 heures par jour — après quoi un remplacement est nécessaire quelle que soit son apparence, car l'accumulation de fatigue dans le noyau du fil n'est pas visible. Les équipes qui tentent de prolonger la durée de vie du fil au-delà de cette fenêtre pour économiser sur les consommables découvrent généralement le problème sur un lot de pièces hors spécifications, et non avant.
Cohérence lot à lot
Les facteurs qui affectent la cohérence des lots sont : l'état du fil (âge, usure accumulée), l'état du montage (force de serrage, état thermique) et la température ambiante si les variations sont importantes. Dans un environnement de production contrôlé, ceux-ci sont gérables. Dans un environnement non contrôlé, une dispersion dimensionnelle de ±0,05 mm ou plus devient courante même sur une machine capable de ±0,03 mm.
La répétabilité — la capacité de revenir à la même sortie dimensionnelle sur un nouveau lot avec un fil neuf — est là où la qualité de la machine se manifeste. Sur le SV60-60, la répétabilité de position est suffisamment serrée pour que la variation dimensionnelle lot à lot soit dominée par les entrées du procédé (état du fil, bridage), et non par la variation de la machine.
La conception du montage est sous-estimée
Le montage de la pièce ne bouge pas — mais sa conception affecte directement la coupe. Le graphite est suffisamment tendre pour que la pression de serrage puisse provoquer une micro-distorsion de la pièce, en particulier dans les sections fines. Si la pièce est déformée dans le montage pendant la coupe puis reprend sa forme lorsqu'elle est déverrouillée, ce qui était mesuré comme étant dans les tolérances sur la machine peut sortir des tolérances lors de l'inspection. C'est l'un de ces problèmes qui affectent les équipes qui adaptent des montages de matériaux plus durs sans vérifier à nouveau les limites de force de serrage.
Pour des séries de production répétées du même composant en graphite, investir dans un montage personnalisé qui répartit correctement la charge de serrage est rapidement rentabilisé. C'est le genre de détail qui n'apparaît pas dans les spécifications de la machine mais qui a un effet mesurable sur la sortie dimensionnelle soutenue. L'équipe d'ingénierie d'application de VIMFUN examine généralement les conceptions de montage des clients avant les premières séries de production — et ce n'est pas une formalité.
5. Exigences d'application : où la découpe de graphite de haute précision est la plus importante
Différentes applications exigent des choses différentes d'un procédé de coupe. Une exigence de tolérance qui est critique pour une application est sans importance pour une autre — et comprendre cela conduit à de meilleures décisions de sélection d'équipement.
Où chaque application se situe par rapport aux pages associées
| Application | Besoin de tolérance | Contrainte clé | Page associée |
|---|---|---|---|
| Bateaux en graphite pour semi-conducteurs | ±0,01–0,03 mm | Intégrité des bords, génération de particules | découpe de bateau en graphite |
| Électrodes EDM | ±0,05 mm | Précision géométrique, état de surface pour l'entrefer d'étincelles EDM | Coupe d'électrodes en graphite pour l'EDM |
| Pièces de fours industriels | ±0,1 mm | Débit, coût, utilisation du matériau | pages de coupe générales |
| Tranches / plaquettes fines | ±0,03 mm + planéité | Perte de trait, planéité | coupe de graphite à faible rainure |
Bateaux en graphite pour semi-conducteurs — Précision maximale
Découpe de bateaux en graphite pour les applications de semi-conducteurs se situe au sommet de la pyramide de précision. Les bateaux utilisés dans les fours CVD, de croissance épitaxiale et de diffusion doivent maintenir des dimensions d'encoche serrées pour accepter les plaquettes sans jeu latéral, tout en maintenant l'intégrité des bords pour éviter la génération de particules à l'intérieur de la chambre de processus.
La découpe par fil avec la SV60-60 produit les surfaces planes et sans éclats requises pour ces pièces. La tolérance dimensionnelle de ±0,03 mm sur le fil, suivie d'un meulage de précision où ±0,01 mm est requis, est le processus en deux étapes utilisé par la plupart des fabricants qualifiés.
Électrodes EDM — La géométrie et la surface comptent
Coupe d'électrodes en graphite pour l'EDM fonctionne dans la plupart des cas avec une tolérance de ±0,05 mm. La géométrie de l'électrode détermine directement la forme gravée dans la pièce — une face d'électrode tordue ou bombée crée une cavité déformée. La découpe par fil est bien adaptée ici car les faces résultantes sont planes et les angles de coupe sont contrôlés.
La rugosité de surface est également importante pour l'EDM : une surface d'électrode plus lisse produit un entrefer d'étincelles plus prévisible. Les surfaces en graphite coupées au fil conviennent à la plupart des applications EDM sans meulage de finition supplémentaire.
Composants en graphite industriel
À l'extrémité industrielle — pièces de four, écrans thermiques, blocs structurels — l'exigence de tolérance est plus souple, ±0,1 mm ou plus. Ici, le moteur économique change : le débit et l'utilisation du matériau sont plus importants que la perfection dimensionnelle. La découpe par fil est toujours utilisée pour coupe de graphite à faible rainure pour maximiser le rendement du matériau à partir de stocks de graphite coûteux, mais la barre de précision est plus indulgente.
L'économie de la précision : quand plus serré n'est pas mieux
Il existe une courbe de coût associée à chaque niveau de tolérance. La relation n'est pas linéaire : passer de ±0,1 mm à ±0,05 mm coûte un incrément modéré. Passer de ±0,05 mm à ±0,01 mm coûte un incrément important. Passer en dessous de ±0,01 mm coûte un incrément énorme que la plupart des applications ne peuvent justifier.
Les composantes du coût de la tolérance serrée
Throughput. Slower feed rates for tighter tolerances reduce parts-per-hour. At 60 mm/min vs. 100 mm/min, you’re accepting 40% lower throughput on the same machine.
Wire consumption. Tighter tolerance work often requires more conservative wire replacement intervals to avoid dimensional drift from wear. Wire is a significant consumable cost.
Process engineering time. Getting to ±0.03 mm consistently requires process qualification: parameter development, fixture design, thermal management. That work is real and front-loaded.
Downstream operations. Reaching ±0.01 mm typically requires wire sawing followed by precision grinding. Two-operation cost vs. one-operation cost.
When ±0.03 mm Is the Right Answer
For most EDM electrode applications and a significant portion of semiconductor graphite boat roughing, ±0.03 mm wire-saw output eliminates the need for a subsequent grinding step. That’s the economic argument for the SV60-60 in these applications: it delivers enough accuracy to be a complete operation rather than a pre-processing step.
If your application genuinely requires ±0.01 mm with no exceptions, plan for a two-step process. If it requires ±0.05 mm, you may be able to run faster and get better throughput than a ±0.03 mm target would allow. Use the tolerance requirement the part actually needs — not the tightest number that sounds impressive in a spec document.
Comparing wire sawing to other methods at various tolerance tiers is covered in more detail at graphite machining alternatives.
7. FAQ
Q: What is the achievable tolerance for high accuracy graphite cutting with a wire saw?
With VIMFUN SV60-60 or SH60-60 machines, sustained production tolerance on isostatic and fine-grain graphite is ±0.03 mm. This applies to dimensional accuracy (length, width, thickness). Reaching ±0.01 mm requires a downstream precision grinding step after wire cutting.
Q: Does high accuracy graphite cutting require coolant?
No. The SV60-60 and SH60-60 cut graphite dry — no liquid coolant. Graphite absorbs liquid and dry cutting avoids contamination. The requirement is a dedicated dust extraction system to handle fine graphite particulate.
Q: How does wire tension affect cutting accuracy in high accuracy graphite cutting?
Wire tension directly controls wire bow under cutting load. At the correct range (150–200 N on the SV60-60/SH60-60), lateral deflection is minimal and dimensional output is consistent. Too low tension causes wire bow that appears as a dimensional or form error — often mistaken for a calibration problem.
Q: How long does diamond wire last in graphite cutting applications?
Wire service life is approximately 7 days at 8 hours per day on graphite with recommended parameters. Beyond this, fatigue accumulation in the wire core creates a fracture risk, even if the wire appears undamaged. Wire replacement at the scheduled interval is part of maintaining consistent high accuracy graphite cutting results.
Q: Is the VIMFUN SV60-60 or SH60-60 better for semiconductor graphite components?
Both machines are configured for graphite and deliver the same ±0.03 mm accuracy. The SV60-60 handles vertical feed orientation, which suits taller workpieces and certain block geometries. The SH60-60 uses a horizontal feed orientation. Selection depends on workpiece shape and fixturing preferences. Contact VIMFUN at daria@endlesswiresaw.com for an application-specific recommendation.
Request a Cutting Accuracy Trial
If you have a graphite component that requires tolerance verification before committing to a production process, VIMFUN offers cutting trials on the SV60-60 and SH60-60. Send your material grade, dimensions, and tolerance requirement to daria@endlesswiresaw.com — the applications team will confirm feasibility and define trial parameters.
About VIMFUN
VIMFUN specializes in endless diamond wire cutting for graphite, advanced ceramics, optical glass, semiconductor materials, and other hard/brittle materials. Machines include the SV60-60 and SH60-60 for graphite applications. Learn more at graphitecutting.com.
About the Author
Written by the VIMFUN Applications Engineering Team — specialists in precision cutting process development for semiconductor, EDM, and industrial graphite applications.