Graphite block cutting yield improves when more incoming stock becomes accepted blanks at the required delivery condition. A narrower kerf can help, but it does not compensate for a blank that needs excessive correction or cannot be finished to size.
Build the material balance before comparing machines. State what enters the operation, what leaves as accepted output and what remains as recoverable stock. Without that boundary, two attractive yield percentages can describe different things.
Die industrial graphite block cutting page covers stock preparation. This article focuses on material accounting during initial division, rather than general business profitability or downstream plate yield.
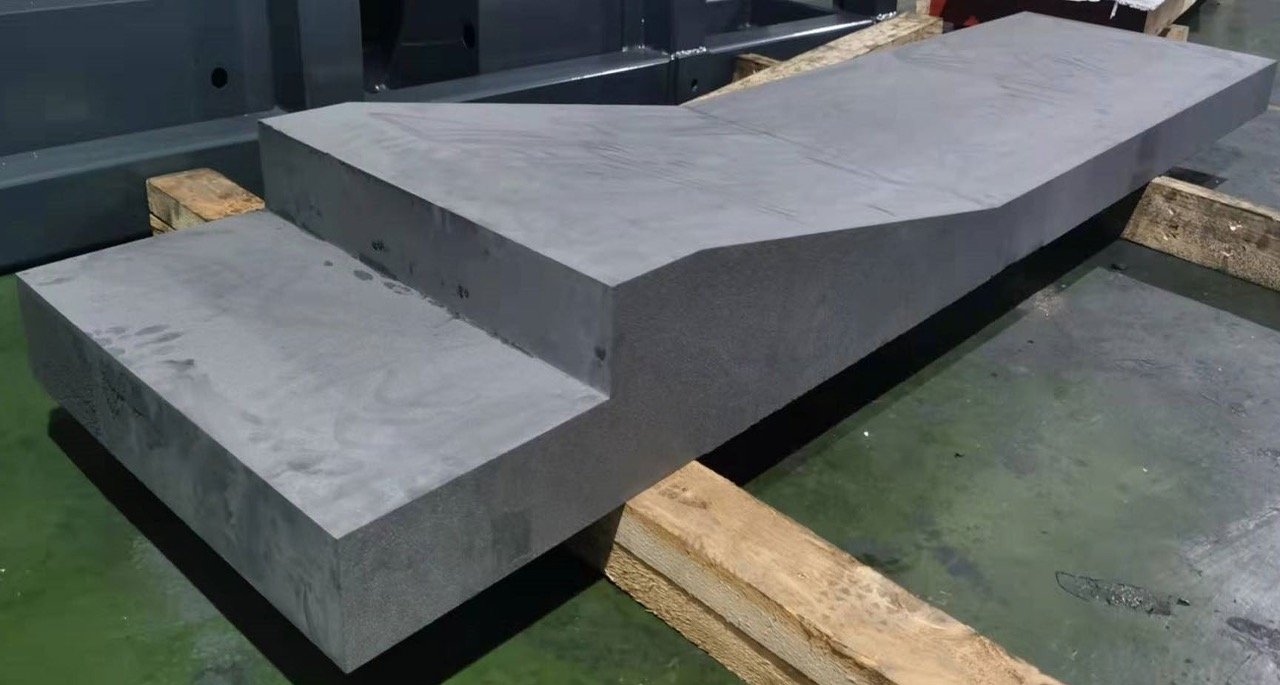
Define the Graphite Block Cutting Yield Boundary
Choose a consistent basis: volume, mass or the count of equivalent blanks. Record whether accepted output means as-cut blanks or finished components. Do not compare a volume-based blank recovery with a count-based finished-part yield.
If mass is used, identify the material and measurement basis. If volume is used, define the dimensions used to calculate it. A nominal stock envelope may not represent the actual material remaining around damaged corners or irregular surfaces.
Preserve grade identity when comparing jobs. SGL Carbon distinguishes its isostatic graphite grades. Avoid translating a geometric comparison into a material-cost claim without confirming the relevant grade and purchase basis.
Keep recoverable remnants separate from accepted blanks. A useful remnant may have future value, but it does not become current-order output until it meets a defined use and acceptance condition.
Divide Material Loss into Useful Categories
Record kerf, planned trim, machining allowance, unusable remnants and rejected blanks separately. These categories lead to different corrective actions. Reducing cut width will not resolve a blank rejected for an incorrect datum relationship.
Allowance deserves particular care. Material reserved for finishing is part of the as-cut blank, not kerf loss. When assessing finished-part recovery, the portion later removed belongs to a downstream operation.
Do not count a whole rectangular bounding box as recovered material if only an irregular portion is usable. Likewise, do not discard every small remnant automatically. Define the dimensions, condition and storage rules that make an offcut reusable in your operation.
For graphite block cutting yield, use the categories to explain the result, not just to produce a favorable total. A meaningful improvement can then be linked to a change in layout, cut count, allowance or acceptance.
A Clearly Labeled Layout Calculation
Consider an illustrative one-dimensional division problem, not a Vimfun test. A 500 mm stock dimension is to supply 70 mm blanks. Assume seven blanks and six separating kerfs, each 0.8 mm wide, with no end trim for this simplified calculation.
Required length is `7 × 70 + 6 × 0.8 = 494.8 mm`, leaving 5.2 mm in that direction. Blank length allocation is 490 mm. The calculation says the nominal arrangement fits; it says nothing about real cut accuracy or whether the remainder is useful.
Now assume 1 mm of finishing stock on each side along that dimension. Each blank becomes 72 mm before finishing. The same arrangement would require `7 × 72 + 6 × 0.8 = 508.8 mm`, so it no longer fits in 500 mm.
| Illustrative condition | Required stock length | Outcome |
|---|---|---|
| Seven 70 mm blanks; six assumed 0.8 mm kerfs | 494.8 mm | Nominally fits before other allowances |
| Seven 72 mm blanks; same assumed kerfs | 508.8 mm | Does not fit |
| Real production layout | Requires measured inputs | Check trim, geometry and acceptance |
Here 0.8 mm is an assumed kerf for arithmetic. Wire diameter is not automatically the measured kerf. Keep that distinction explicit when replacing assumptions with trial data.
Improve Graphite Block Cutting Yield Through the Layout
Start by mapping required blank sizes and orientation constraints. Consider whether a different division order produces usable remnants rather than narrow scrap. Review the support and handling consequences before accepting a denser layout.
Avoid using nominal cut positions without checking their tolerance and the actual stock envelope. A layout that fits exactly on paper can fail once edge trim, locating stock or a required cleanup pass is included.
Reduce unnecessary cuts where the geometry allows, but compare the resulting blank condition. A saved pass can create a less useful reference or a difficult remaining section. Keep production practicality in the same review as recovery.
Verwenden Sie die low-kerf graphite cutting guide for cut-width economics. The block-specific decision here is whether the complete initial layout produces accepted blanks and usable remnants.
Video: Stock division and handling context
Watch on YouTube · Vimfun Endless Diamond Wire Saw
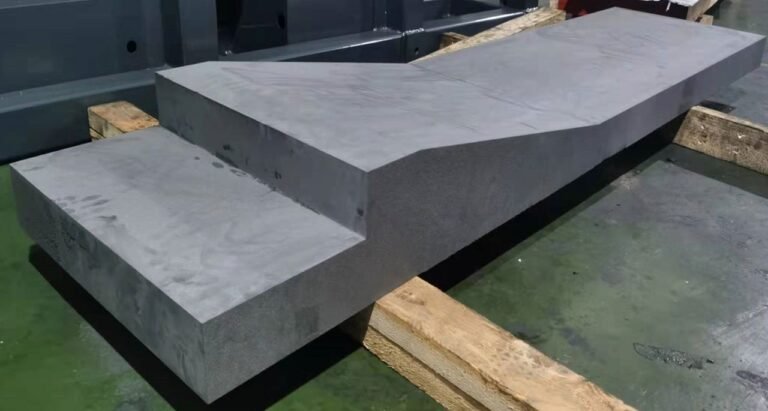
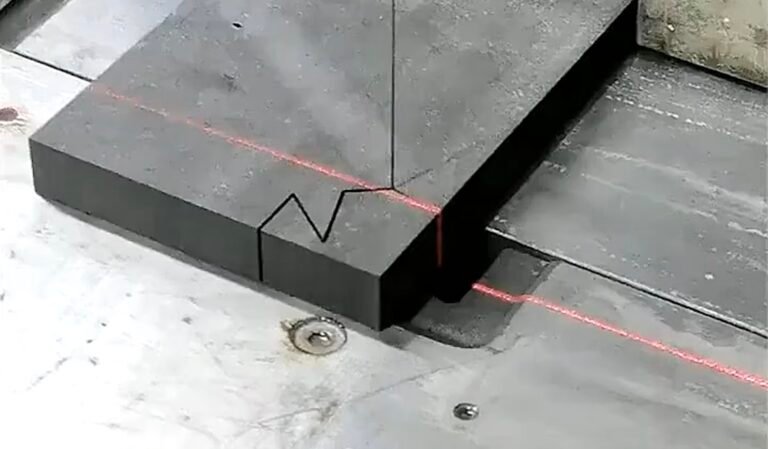
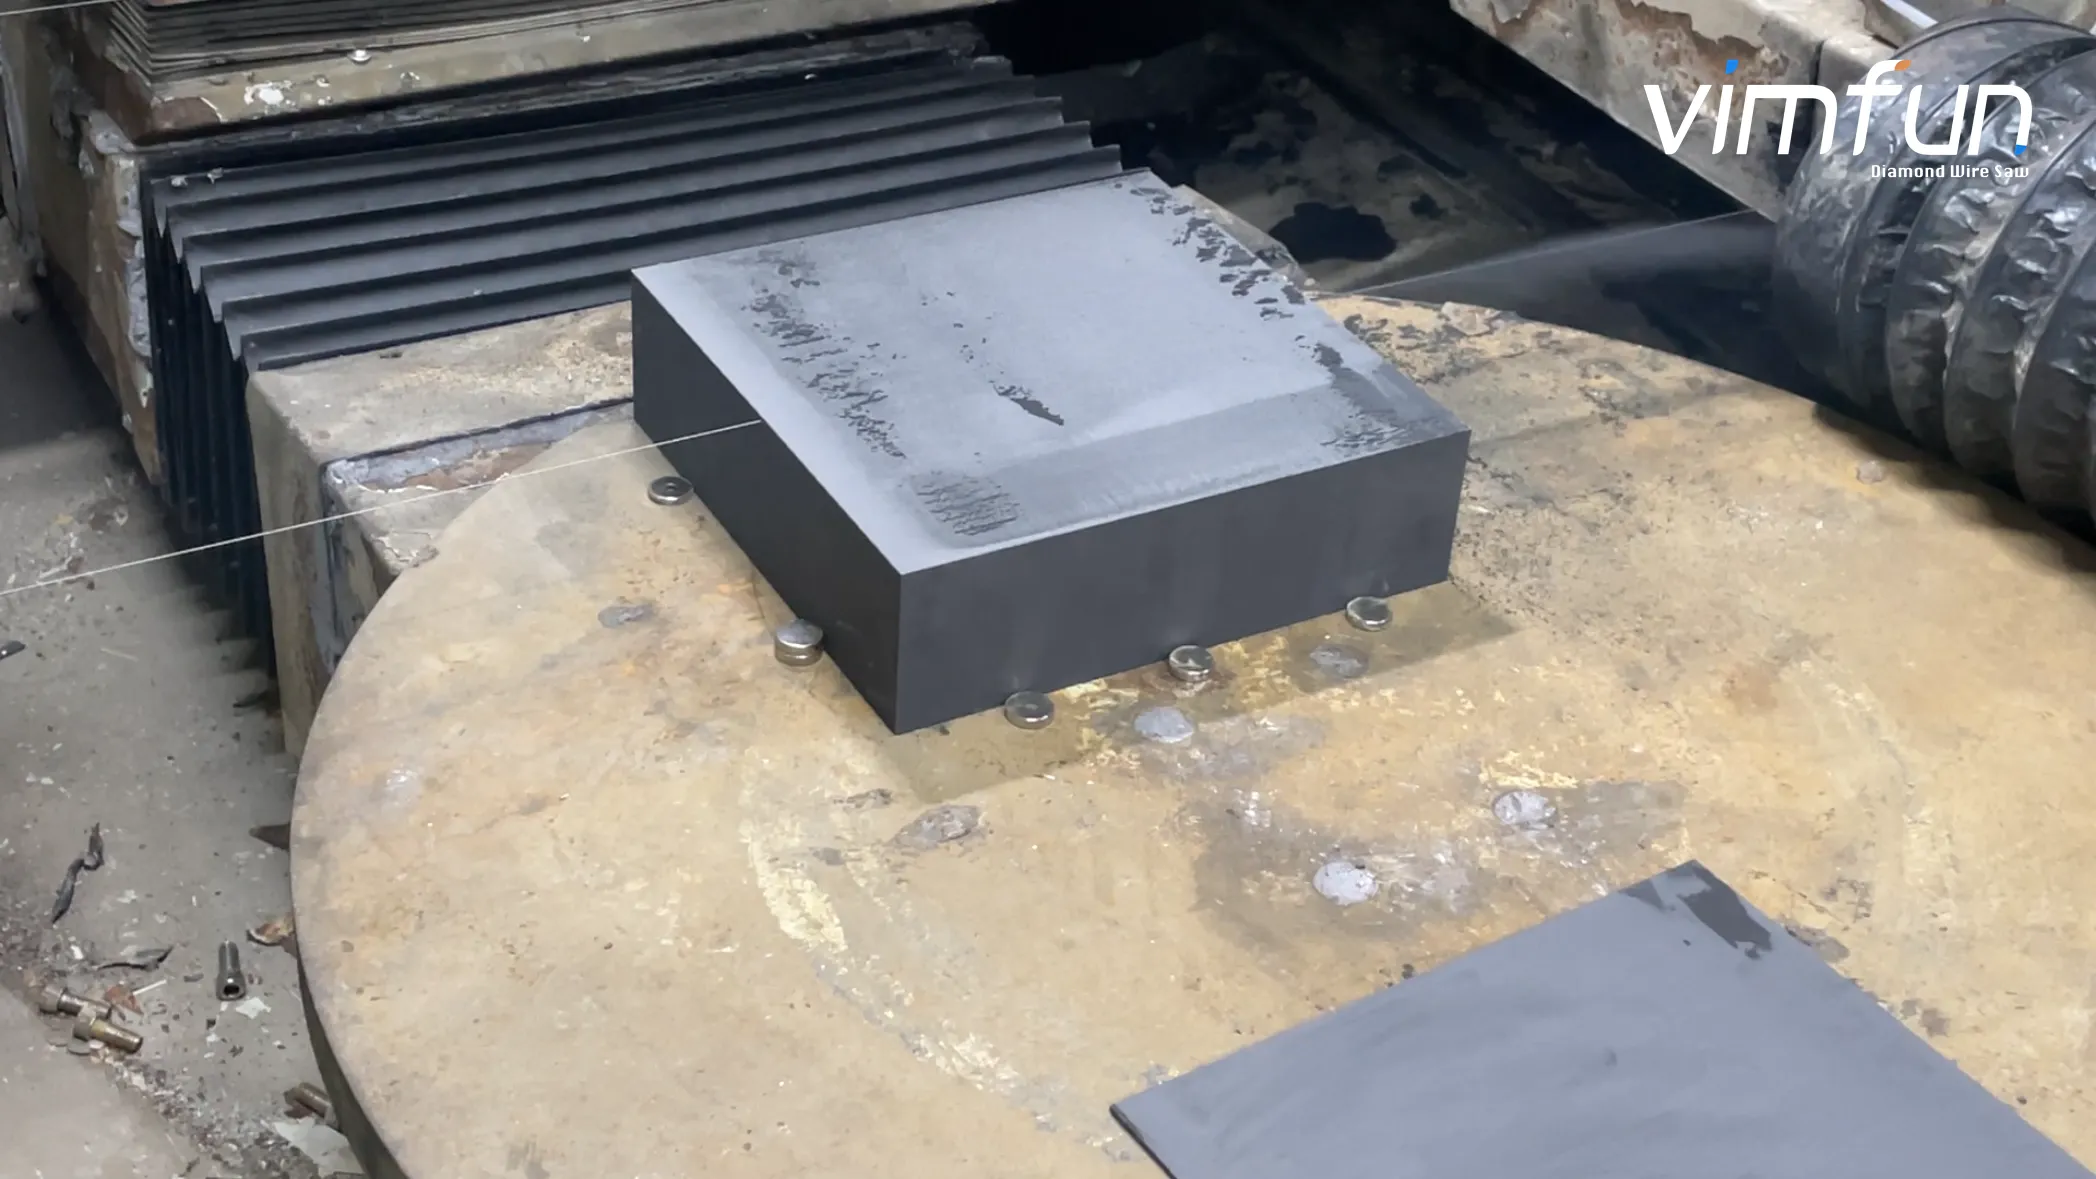
The equipment and block-cutting views illustrate the stock-division stage. No recovery percentage can be calculated without the original stock, accepted blanks and remaining-material records.
Field Notes: Geometry Can Consume the Expected Saving
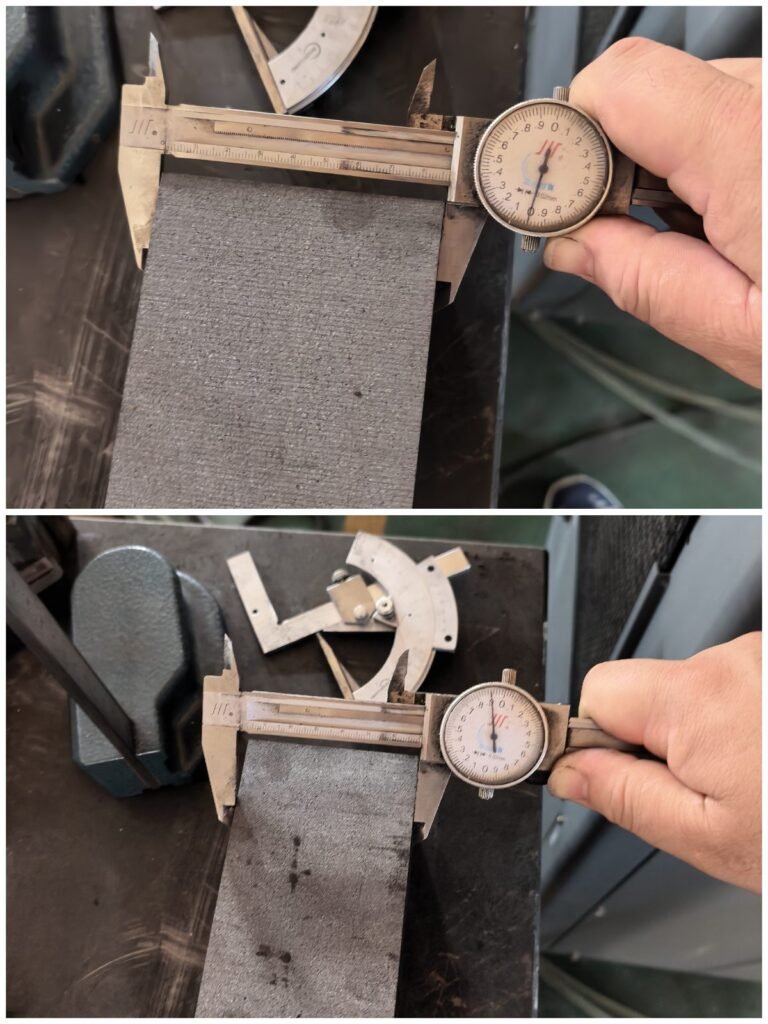
In der documented SVI250-80 trial, one nominal 500 × 87 × 70 mm grade 2554 bar was cut with compensation off. Width increased from 87.00 to 87.30 mm, while thickness ranged from 69.90 to 70.10 mm.
The run used 0.8 mm wire, but the record does not establish that every kerf was exactly 0.8 mm wide. It also does not report a complete incoming-block material balance or accepted-blank recovery percentage.
The useful shortcoming is the measured width taper. Any later correction must be considered when deciding how much material is actually delivered for finishing. A headline wire diameter cannot represent that entire outcome.
Do not derive a graphite block cutting yield percentage from the sample’s nominal dimensions alone. The necessary input stock volume, all cut losses and the acceptance boundary are not fully specified for that purpose.
Measure Recovery Without Hiding Rejection
Verwenden Sie ein auftragsbezogenes Verzeichnis, das das Material durch die anfängliche Teilung verfolgt. Identifizieren Sie jeden Rohling und jedes Reststück, seine Abmessungen oder Masse, seinen Annahmestatus und seine Bestimmung. Bewahren Sie den Grund für die Ablehnung auf, anstatt jeden Verlust in eine einzige Schrottkategorie einzuteilen.
Geben Sie die Methode zur Messung der Materialbilanz an. Die Unsicherheitsrichtlinien des NIST erklären, warum die Messqualität Entscheidungen beeinflusst. Wenden Sie dies eng an: Stellen Sie fest, ob die scheinbaren Wiederfindungsunterschiede die Grenzen Ihrer Dimensions- oder Wägemethode überschreiten.
Vergleichen Sie ähnliche Aufträge oder identifizieren Sie die Unterschiede klar. Eine Änderung der Zuschnittgröße, des Materialgrades oder der Restmaterialrichtlinie kann die gemeldete Wiederfindung verbessern, ohne die Schneidleistung zu ändern.
Die Leitfaden zur Materialausnutzung befasst sich mit dem breiteren buchhalterischen Rahmen. Halten Sie die anfängliche Blockstufe identifizierbar, damit ihre Verluste nicht mit späteren Profilierungs- oder Endbearbeitungsvorgängen verwechselt werden.
Machen Sie das Hauptbuch zu einer Korrekturmaßnahme
Wenn der Schnittspalt dominiert, untersuchen Sie die gemessene Schnittbreite und die Schnittanzahl unter vergleichbaren Bedingungen. Wenn der Beschnitt dominiert, überprüfen Sie den eingehenden Vorrat und die Bezugspräfparationsvorbereitung. Wenn abgelehnte Zuschnitte dominieren, prüfen Sie den Defekt und die Annahmeanforderungen, bevor Sie das Layout neu gestalten.
Wenn die Zugabe den Endverlust dominiert, überprüfen Sie, warum sie benötigt wird. Eine kleinere Zugabe ist nur dann nützlich, wenn die Schneid- und Positionierungsroute die endgültige Geometrie konsistent erhalten kann. Entfernen Sie nicht einfach Material aus der Zeichnung, um die Tabelle zu verbessern.
Verfolgen Sie das Feedback des nächsten Vorgangs. Ein bei der anfänglichen Teilung akzeptierter Zuschnitt kann bei der Endbearbeitung immer noch unerwartet viel Material verbrauchen. Halten Sie diese Informationen getrennt, aber verknüpft, damit Verbesserungen der Ausbeute beim Schneiden von Graphitblöcken nicht zu einem nachgelagerten Verlust führen.
Known Limitations / Trade-offs
Ein dichteres Layout kann geometrische Abfälle reduzieren und gleichzeitig die Unterstützung und Handhabung erschweren. Ein verwendbarer Rest kann auch eine Identifizierung und Lagerung erfordern, die seinen praktischen Wert für einen bestimmten Vorgang überwiegen.
Das arithmetische Beispiel ist bewusst vereinfacht. Reale Layouts erfordern Schnittorientierung, Randbeschnitt, Vorrichtungsvorgaben und gemessene Geometrie. Es liefert keine nachgewiesene Produktionsausbeute oder Maschinenleistungszahl.
Die Materialrückgewinnung allein bestimmt nicht die Kosten des gelieferten Teils. Berücksichtigen Sie Einrichtung, Inspektion, Endbearbeitung und akzeptierte Produktion, wo diese die Kaufentscheidung beeinflussen. Ein geringeres Schrottvolumen kann mit einem teureren Verfahren einhergehen.
Erstellen Sie ein wiederverwendbares Materialhauptbuch
Weisen Sie jedem eingehenden Block eine nachverfolgbare Auftragsreferenz zu und bewahren Sie die geplante Teilungszeichnung mit ihrem tatsächlichen Ergebnis auf. Listen Sie akzeptierte Zuschnitte, zurückbehaltene Reste, geplanten Beschnitt und abgelehntes Material als separate Aufzeichnungen auf. Wenn Abmessungen anstelle von Masse verwendet werden, geben Sie die in jeder Berechnung angenommene Geometrie an.
gleichen Sie die Kategorien ab, bevor Sie Aufträge vergleichen. Ein unerklärlicher Rest kann eine Messbeschränkung, ein ausgelassener Beschnittvorgang oder ein Klassifizierungsfehler sein. Untersuchen Sie ihn, anstatt ihn stillschweigend der nützlichen Rückgewinnung zuzuweisen.
Übertragen Sie das Feedback des empfangenden Vorgangs in eine verknüpfte Aufzeichnung. Halten Sie die anfängliche Zuschnittrückgewinnung getrennt von der Endteilrückgewinnung, aber bewahren Sie die Beziehung, damit eine vorgelagerte Verbesserung gegen spätere Korrekturarbeiten bewertet werden kann.
Bei der Berichterstattung über die Ausbeute beim Schneiden von Graphitblöcken geben Sie an, ob sich das Layout und die Zugabe geändert haben. Das gibt dem Leser einen Grund für das Ergebnis und macht die Berechnung für zukünftige Aufträge mit unterschiedlichen Zuschnittgrößen nützlich. Es verhindert auch, dass eine günstige Änderung in der Buchhaltung mit einer nachgewiesenen Maschinenverbesserung verwechselt wird.
Fragen zur Ausbeuteprüfung
Reicht ein kleiner Drahtdurchmesser aus, um die Rückgewinnung vorherzusagen?
Nein. Messen Sie den relevanten Schnittspalt und schließen Sie Schnittanzahl, Beschnitt, Zugabe, Reste und Ablehnung ein. Der Durchmesser ist eine Prozessvariable, nicht die vollständige Materialbilanz.
Sollten wiederverwendbare Abschnitte als Produktion gezählt werden?
Melden Sie sie separat, es sei denn, sie erfüllen eine definierte Anforderung für den aktuellen Auftrag. Geben Sie die Wiederverwendungskriterien an, damit eine Änderung der Buchhaltung nicht als Geräteverbesserung erscheint.
Welche Informationen werden für einen Layoutvorschlag benötigt?
Abmessungen des eingehenden Materials, erforderliche Zuschnitte, Materialgüte, Orientierungsbeschränkungen, Zugaben, Annahmegrenzen und erwartete Mengen. Schließen Sie die vorhandenen Verlustkategorien ein, damit die Ausbeuteprüfung beim Schneiden von Graphitblöcken auf den tatsächlichen Abfall abzielt.
Senden Sie diese Details über unsere Kontaktseite für Blockschneiden. Ein markiertes Layout und die Anforderungen des empfangenden Vorgangs sind nützlicher als ein reines Rückgewinnungsziel.