Blöcke & Stäbe
Teilen Sie das Material in rechteckige Abschnitte für die anschließende Bearbeitung oder weitere Schnitte. Geben Sie die Anfangsgröße, die erforderliche Rohlingsgröße und die Flächen an, die als Positionierungsreferenzen dienen.
Vimfun · Drahtschneiden
Bereiten Sie Graphitblöcke, -stäbe und -platten für den nächsten Fertigungsschritt vor. Planen Sie die Lageraufteilung, Unterstützung und Inspektion rund um die fertige Geometrie und den benötigten Aufmaß.
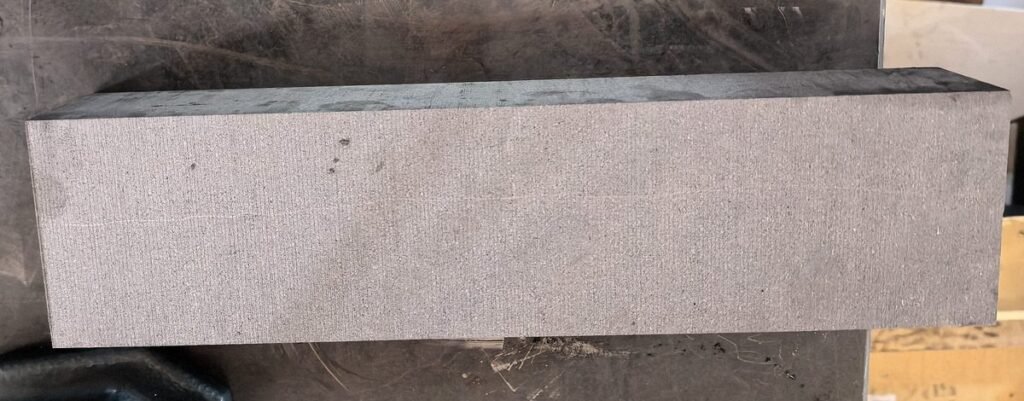
Vom Rohmaterial zum verwendbaren Rohling
Ein rechteckiger Rohling, eine dünne Platte und ein profiliertes Teil erfordern unterschiedliche Schnittwege. Die Blockvorbereitung legt die Rohmaterialgröße und die Referenzflächen für diese späteren Operationen fest.
Teilen Sie das Material in rechteckige Abschnitte für die anschließende Bearbeitung oder weitere Schnitte. Geben Sie die Anfangsgröße, die erforderliche Rohlingsgröße und die Flächen an, die als Positionierungsreferenzen dienen.
Bereiten Sie das Material für das spätere Schneiden vor, wenn dünne Platten das Endergebnis sind. Lassen Sie genügend Material für die Positionierung und nachfolgende Durchgänge; verwenden Sie einen speziellen Schnittplan für Plattendicke und Parallelität.
Bereiten Sie das Material für Elektroden, Graphittiegel oder geformte Bauteile vor. Der Schnitt erzeugt einen Rohling; Schlitze, Löcher, endgültige Toleranzen und Oberflächenanforderungen erfordern möglicherweise zusätzliche Bearbeitung.
Für die Produktion von dünnen Platten fahren Sie fort zu unserer Leitfaden zum präzisen Graphitschneiden. Diese Seite konzentriert sich auf die frühere Stufe der Materialaufteilung.
Die praktischen Einschränkungen
Die Stützvorrichtung muss während des Schnittvorgangs wirksam bleiben. Planen Sie, wie sowohl das verbleibende Material als auch das abgetrennte Stück zurückgehalten und entfernt werden, ohne die Schnittflächen zu beschädigen.
Überprüfen Sie die Auflageflächen und deren Sauberkeit, bevor Sie das Material positionieren. Das Neuausrichten eines Blocks zwischen den Schnitten verändert die Beziehung zwischen der Auflagefläche und der nächsten Fläche.
Drahtzustand, Spannung, Vorschub und die unterstützte Schnittgeometrie beeinflussen das Ergebnis. Ermitteln Sie die Einstellungen durch repräsentative Schnitte und Inspektionen, anstatt einen Vorschub von einer nicht verwandten Probe zu übertragen.
Bewerten Sie den akzeptierten Rohling und die anstehende Arbeit. Ein schmaler Schnitt ist nur dann nützlich, wenn das verbleibende Material verwendbar ist und das Fertigungsaufmaß die gemessenen Abweichungen abdeckt.
Eine kontrollierte Vorbereitungsroute
Definieren Sie die Inspektionsanforderungen vor dem ersten Schnitt, damit der Versuch die Produktionsfrage beantwortet.
Definieren Sie, was gut bedeutet
Ein Rohling kann innerhalb eines Größenlimits liegen und dennoch eine für den nächsten Vorgang ungeeignete Geometrie aufweisen. Identifizieren Sie das Datum, die Messmethode und die Akzeptanzkriterien für jedes Merkmal.
| Merkmal | Was zu überprüfen ist | Why it matters |
|---|---|---|
| Größe und Variation | Messen Sie vereinbarte Positionen in Breite, Höhe und Länge; erfassen Sie jede Messung. | Stellen Sie fest, ob der Rohling das für die Fertigstellung erforderliche Material enthält. |
| Planheit der Fläche | Vereinbaren Sie, wie die Fläche während der Inspektion gestützt und beprobt wird. | Überprüfen Sie die Eignung einer Bezugsfläche für Positionierung oder Bearbeitung. |
| Rechtwinkligkeit und Parallelität | Überprüfen Sie die Flächenbeziehungen anhand des spezifizierten Bezugspunkts. | Vermeiden Sie die Übertragung von Winkel- oder Konusfehlern in nachfolgende Arbeiten. |
| Edge condition | Überprüfen Sie Einlauf-, Auslauf- und gestützte Kanten; erfassen Sie inakzeptable Abplatzungen oder Risse. | Unterscheiden Sie nutzbares Material von Beschädigungen, die die Zugabe verbrauchen. |
| Bearbeitungszugabe | Vergleichen Sie das verbleibende Material auf jeder Fläche mit den gemessenen Abweichungen und dem nächsten Arbeitsgang. | Prüfen Sie, ob der Rohling ohne Größenverlust fertiggestellt werden kann. |
Vereinbaren Sie spezifische Akzeptanzkriterien für Merkmale aus Ihrer Zeichnung. Eine in einem Versuch gemessene Größe ist keine garantierte Produktionstoleranz. Für die Toleranzplanung siehe high-accuracy graphite cutting.
Dokumentierter Graphittest
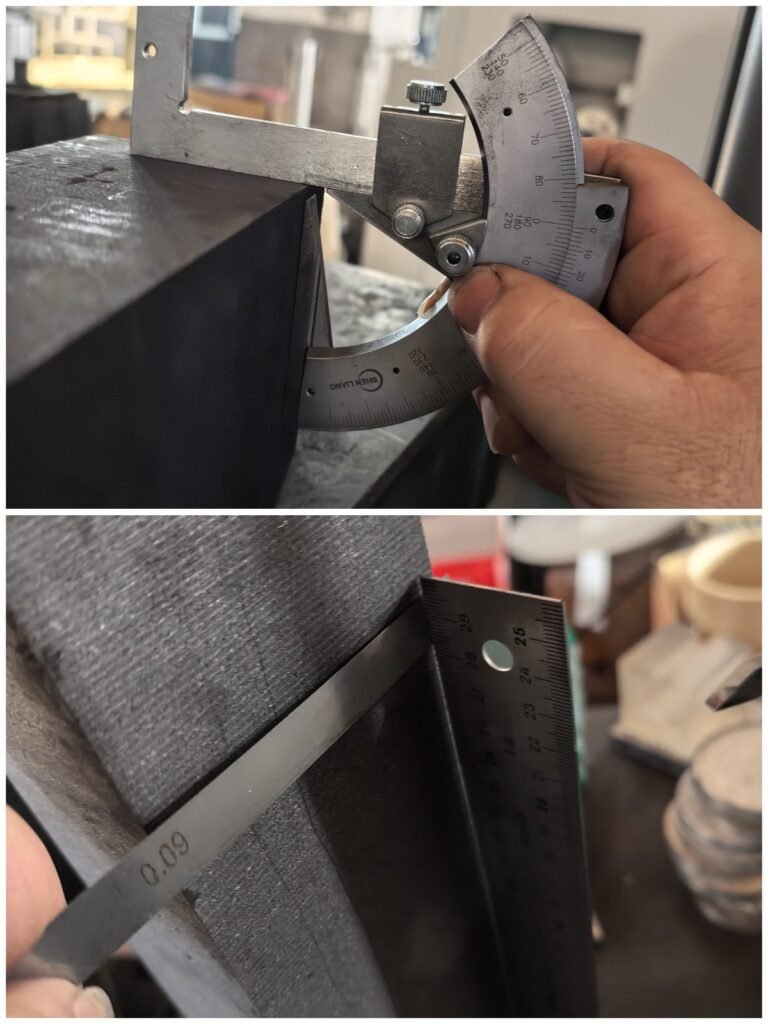
Ein Versuch mit Isostatischem Graphit der Güteklasse 2554 ergab einen nominellen Stab von 500 × 87 × 70 mm auf der Vimfun SVI250-80. Drahtdurchmesserkompensation war deaktiviert. Der Bericht enthält die Breitenvariation sowie die anderen Ergebnisse.
Die berichtete Einrichtung verwendete 0,8 mm Draht, 50 m/s Drahtgeschwindigkeit, 160 N Spannung und 42 mm/min Vorschub. Die sechs Schnitte dauerten insgesamt 45 Minuten. Dies sind Bedingungen aus diesem Lauf, keine allgemeinen Betriebsempfehlungen.
Vollständigen Versuch und Messwerte anzeigen
| Erfasste Prüfung | Gemeldete Messwerte | Auslegung |
|---|---|---|
| Breite · Nennmaß 87 mm | 87,00–87,30 mm | Die Breite nahm entlang des Stabs zu; das Ergebnis muss bei der Bestimmung des Fertigungsmaterials überprüft werden. |
| Dicke · Nennmaß 70 mm | 69,90–70,10 mm | Ein Protokoll dieser Probe und Einrichtung, kein universelles Toleranzmaß. |
| Rechtwinkligkeitsspalt | 0,09–0,15 mm | Messwerte des Rechtwinkligkeits-/Fühlerlehrenspalts; keine Winkelmessung. |
| Messwerte des Flächenindikators | 0,01–0,03 mm | Sechs Messungen auf dem Werksgelände an einer 500-mm-Fläche; keine vollständige Oberflächenmesstechnik-Zertifizierung. |
Versuchsgrenze: ein Stab, ein Lauf, Handinstrumente, Kompensation deaktiviert und keine Oberflächenrauheitsmessung. Verwenden Sie den detaillierten Bericht, um Ihren eigenen Abnahmetest zu planen.
Rund um das Werkstück auswählen
Überprüfen Sie das Werkstück und den Spannvorrichtungs-Umschlag zusammen. Der Maschinenweg allein bestimmt nicht den Ladezugang, die Unterstützung oder die Fähigkeit, jede erforderliche Fläche herzustellen.
| Auswahlkriterien | Zu liefernde Informationen | Auswahlkonsequenz |
|---|---|---|
| Materialumschlag und Masse | Größte Blockabmessungen, Gewicht, Handhabungszugang und Platz für Spannvorrichtungen. | Arbeitsbereich, Tischkapazität und Ladeanordnung müssen bestätigt werden. |
| Schnittrichtung und Rohlinggeometrie | Schnittlayout, Neuorientierungssequenz und Zielrohlinggrößen. | Vergleichen Sie eine vertikale oder horizontale Route mit der erforderlichen Unterstützung und dem erforderlichen Zugang. |
| Qualität und Zugabe | Erforderliche Flächenbezüge, Größenbeschränkungen und Material für die Endbearbeitung. | Definieren Sie einen repräsentativen Versuchs- und Messplan. |
| Produktionsbedarf | Rohlinge pro Charge, Materialwechsel und erwartete Unterbrechungen. | Berücksichtigen Sie Einrichtzeit, Inspektionen und akzeptierte Leistung bei der Kapazitätsprüfung. |
Verwenden Sie die einzelnen Anlagenseiten für deren Spezifikationen. Bestätigen Sie die Eignung für Ihr Material und Ihre Vorrichtung, bevor Sie eine Konfiguration wählen.
Setzen Sie Ihre Prozessprüfung fort
Vergleichen Sie die Vorbereitung des Rohlings mit der nachfolgenden Bearbeitung, die er noch benötigt.
Lesen Sie den Leitfaden →Überprüfen Sie Materialrückgewinnung, Aufmaß und die Kosten für unbrauchbares Material.
Lesen Sie den Leitfaden →Erweitern Sie eine erfolgreiche Probe zu einem wiederholbaren Produktionsplan.
Lesen Sie den Leitfaden →Praktische Fragen
Das hängt von seiner Zeichnung und seinem Verwendungszweck ab. Überprüfen Sie Größe, Geometrie, Kantenbeschaffenheit und Oberflächenanforderungen. Viele Rohlinge müssen noch gefräst, gebohrt, geschliffen oder anderweitig nachbearbeitet werden.
Legen Sie das Aufmaß basierend auf der erforderlichen fertigen Geometrie, gemessenen Schnittabweichungen, der Positionierungsmethode und dem nachfolgenden Vorgang fest. Bestätigen Sie dies durch einen Versuch an repräsentativem Material; es gibt kein einheitliches Aufmaß, das für jeden Graphitblock geeignet ist.
Verwenden Sie sie als Aufzeichnung dieses Tests. Materialsorte, Schnittbereich, Vorrichtung, Drahtzustand und Anlage können das nutzbare Prozessfenster verändern. Eine andere Anwendung erfordert eine eigene Qualifizierung.
Vergleichen Sie das tatsächliche Schnittlayout, die Unterstützung, den Ladezugang und die erforderliche Neupositionierung. Die Richtung allein bestimmt nicht den besten Produktionsweg.
Geben Sie die Graphitsorte, die Größe und Masse des eingehenden Materials, die Zeichnung des Zielrohlings, die Akzeptanzkriterien, das Nachbearbeitungsaufmaß und das erwartete Chargenvolumen an. Fügen Sie die nachfolgenden Vorgänge und das Problem hinzu, das der Versuch lösen soll.
Beginnen Sie mit Ihrem tatsächlichen Werkstück
Senden Sie die Anforderungen an Material und Zielrohling. Wir können den Schneidweg, die Anlagenpassung und die Messungen überprüfen, die zur Bewertung des Ergebnisses erforderlich sind.
Senden Sie Ihre AnforderungenFügen Sie nach Möglichkeit eine Zeichnung oder ein Musterfoto bei.