Vimfun · Corte por hilo diamantado

Grafito industrial
Corte de bloques

Preparar bloques, barras y placas de grafito para el siguiente paso de fabricación. Planificar la división del stock, el soporte y la inspección en torno a la geometría terminada y la tolerancia que necesita.

División de bloquesPreparación de desbastesInspección y tolerancia de acabado
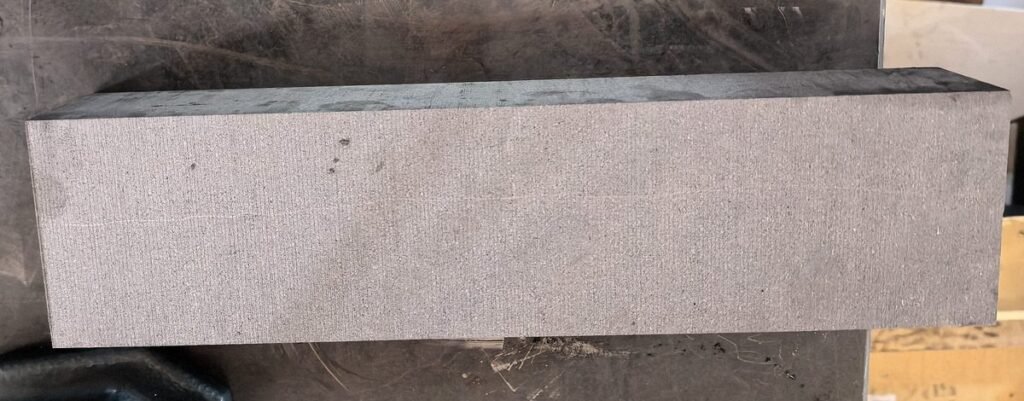
Cara de corte con alambre de diamante de una barra de grafito isostático de grado 2554
Una barra de grafito cortada por hilo de nuestra prueba documentada de corte de grafito isostático.

De stock en bruto a un desbaste utilizable

Elija la salida antes de elegir el corte

Un desbaste rectangular, una placa delgada y una pieza perfilada requieren diferentes rutas de corte. La preparación del bloque establece el tamaño del stock y las caras de referencia para esas operaciones posteriores.

01

Bloques y barras

Dividir el stock en secciones rectangulares para mecanizado posterior o corte adicional. Especificar el tamaño de inicio, el tamaño de desbaste requerido y las caras que se convertirán en referencias de localización.

02

Stock de placas

Preparar el stock para el corte posterior cuando las placas delgadas sean el producto final. Dejar suficiente material para la localización y pasadas posteriores; utilizar un plan de corte dedicado para el espesor y paralelismo de la placa.

03

Desbastes de aplicación

Preparar el stock para electrodos, crisoles de grafito o componentes conformados. El corte produce un desbaste; las ranuras, agujeros, tolerancias finales y requisitos de superficie pueden requerir mecanizado adicional.

Para la producción de placas delgadas, continúe a nuestra guía de corte de grafito de precisión. Esta página se centra en la etapa anterior de división del stock.

Las restricciones prácticas

Controlar el soporte, la geometría y la pérdida de material conjuntamente

01

Soporte a través de la separación

La disposición del soporte debe seguir siendo efectiva a medida que avanza el corte. Planificar cómo se sujetarán y retirarán tanto el stock restante como la pieza separada sin dañar las caras cortadas.

02

Un datum repetible

Comprobar las caras de asiento y su limpieza antes de posicionar el stock. Reorientar un bloque entre cortes cambia la relación entre la superficie de localización y la siguiente cara.

03

Una ventana de corte cualificada

El estado del hilo, la tensión, la alimentación y la geometría del corte soportado afectan al resultado. Establecer los ajustes mediante corte e inspección representativos en lugar de transferir una velocidad de avance de una muestra no relacionada.

Evaluar el desbaste aceptado y el trabajo que necesita a continuación. Un corte estrecho es útil solo cuando el stock restante es utilizable y la tolerancia de acabado cubre las desviaciones medidas.

Una ruta de preparación controlada

Cinco pasos desde el bloque entrante hasta el desbaste aceptado

Definir los requisitos de inspección antes del primer corte, para que la prueba responda a la pregunta de producción.

  1. Comprobar el stockRegistrar el grado del material, las dimensiones, la masa y el estado visible. Identificar cualquier restricción del proveedor y las caras de localización.
  2. Planificar la divisiónDiseñar los desbastes requeridos, las direcciones de corte, la tolerancia de corte y el material reservado para el acabado. Incluir el acceso de soporte y descarga.
  3. Localizar y soportarConfirmar el datum, el contacto del utillaje y la sujeción de la pieza separada. Comprobar que la pieza de trabajo y el utillaje encajan en el equipo.
  4. Cortar y registrarSeguir los ajustes reales, el orden de corte, el estado del hilo y cualquier interrupción. Preservar el vínculo entre la configuración y el desbaste medido.
  5. Inspeccionar y liberarComprobar el tamaño acordado, la geometría de la cara y el estado del borde. Comparar el resultado con la tolerancia de acabado restante antes de la transferencia.

Definir qué significa "bueno"

Inspeccionar las características que importan aguas abajo

Un desbaste puede estar dentro de un límite de tamaño y aún así tener una geometría inadecuada para su próxima operación. Identificar el datum, el método de medición y los criterios de aceptación para cada característica.

CaracterísticaQué comprobarWhy it matters
Tamaño y variaciónMida las posiciones acordadas en anchura, altura y longitud; registre cada lectura.Establezca si el bloque contiene el material necesario para el acabado.
Planitud de caraAcuerde cómo se apoyará y se tomarán muestras de la cara durante la inspección.Compruebe la idoneidad de una cara de referencia de localización o mecanizado.
Escuadra y paralelismoCompruebe las relaciones de las caras con respecto al datum especificado.Evite transferir errores angulares o conicidad al trabajo posterior.
Edge conditionInspeccione los bordes de entrada, salida y apoyo; registre las muescas o grietas inaceptables.Distinga el material utilizable del daño que consume la tolerancia.
Tolerancia de acabadoCompare el material restante en cada cara con las desviaciones medidas y la siguiente operación.Compruebe si el bloque se puede acabar sin perder el tamaño requerido.

Acuerde los criterios de aceptación específicos de la característica de su plano. Una medición registrada en una prueba no es una tolerancia de producción garantizada. Para la planificación de tolerancias, consulte corte de grafito de alta precisión.

Prueba documentada de grafito

Una barra de 500 mm. Seis cortes. Mediciones registradas.

Una prueba de grafito isostático de grado 2554 produjo una barra nominal de 500 × 87 × 70 mm en la Vimfun SVI250-80. La compensación del diámetro del alambre estaba desactivada. El registro incluye la variación de anchura, así como los demás resultados.

La configuración informada utilizó alambre de 0,8 mm, velocidad de alambre de 50 m/s, tensión de 160 N y avance de 42 mm/min. Los seis cortes tardaron 45 minutos en total. Estas son las condiciones de esa ejecución, no recomendaciones generales de funcionamiento.

Ver la prueba completa y las lecturas
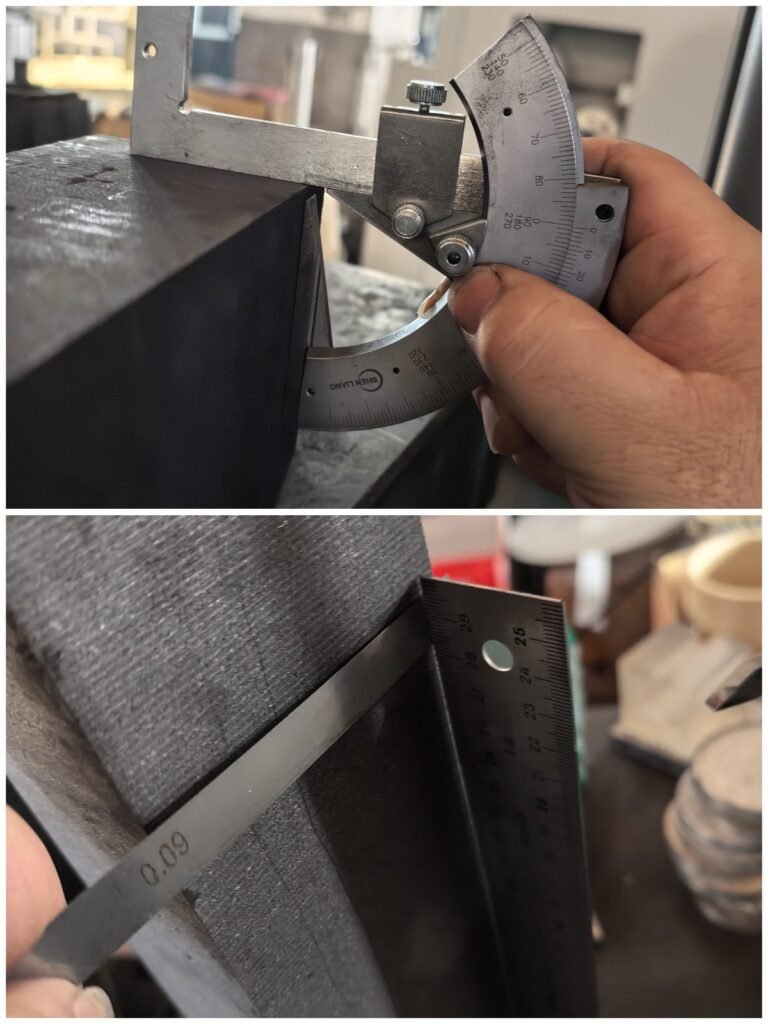
Comprobación de escuadra y galga de espesores de una barra de grafito cortada con alambre
Inspección de escuadra en planta de la misma prueba documentada.
Comprobación registradaLecturas reportadasInterpretación
Anchura · nominal 87 mm87,00–87,30 mmLa anchura aumentó a lo largo de la barra; el resultado necesita revisión al determinar el material de acabado.
Espesor · nominal 70 mm69,90–70,10 mmUn registro de esta muestra y configuración, en lugar de una tolerancia universal.
Hueco de escuadra0,09–0,15 mmLecturas de hueco de escuadra/galga de espesores; no es una medición angular.
Lecturas del indicador de cara0,01–0,03 mmSeis lecturas en planta en una cara de 500 mm; no es una certificación de metrología de superficie completa.

Límite de la prueba: una barra, una ejecución, instrumentos manuales, compensación desactivada y sin medición de rugosidad superficial. Utilice el registro detallado para planificar su propia prueba de aceptación.

Seleccionar alrededor de la pieza de trabajo

Especificar capacidad, manipulación y ruta de corte

Compruebe la pieza de trabajo y el envolvente del accesorio juntos. El recorrido de la máquina por sí solo no establece el acceso de carga, el soporte o la capacidad de producir cada cara requerida.

Entrada de selecciónInformación a suministrarConsecuencia de la selección
Envolvente y masa del materialDimensiones máximas del bloque, peso, acceso de manipulación y espacio del accesorio.Es necesario confirmar el área de trabajo, la capacidad de la mesa y la disposición de carga.
Dirección de corte y geometría del bloqueDiseño de corte, secuencia de reorientación y tamaños de bloque objetivo.Compare una ruta vertical u horizontal con el soporte y acceso requeridos.
Calidad y toleranciaRelaciones de cara requeridas, límites de tamaño y stock para el mecanizado final.Definir un plan representativo de prueba y medición.
Demanda de producciónPiezas por lote, cambios de material e interrupciones esperadas.Incluir tiempo de preparación, inspecciones y producción aceptada en la revisión de capacidad.

Utilice las páginas individuales de los equipos para sus especificaciones. Confirme la idoneidad para su material y fijación antes de elegir una configuración.

Continúe su revisión de procesos

Explore los temas de corte conectado

Preguntas prácticas

Antes de especificar el proceso de corte

¿Puede una pieza cortada ir directamente a producción?

Eso depende de su plano y uso previsto. Verifique los requisitos de tamaño, geometría, condición del borde y superficie. Muchas piezas aún necesitan fresado, taladrado, rectificado u otro acabado.

¿Cuánta tolerancia de acabado debo dejar?

Establezca la tolerancia a partir de la geometría acabada requerida, las desviaciones de corte medidas, el método de localización y la operación siguiente. Confírmelo mediante una prueba en stock representativo; no existe una única tolerancia adecuada para cada bloque de grafito.

¿Puedo usar la configuración de prueba en un grado de grafito diferente?

Úselos como registro de esa prueba. El grado del material, la sección cortada, la fijación, la condición del alambre y el equipo pueden cambiar la ventana de proceso workable. Una aplicación diferente necesita su propia calificación.

¿Debo elegir corte vertical u horizontal?

Compare la disposición de corte real, el soporte, el acceso de carga y el reposicionamiento requerido. La dirección por sí sola no establece la mejor ruta de producción.

¿Qué información se necesita para una prueba de corte?

Proporcione el grado de grafito, el tamaño y la masa del stock entrante, el plano de la pieza objetivo, los criterios de aceptación, la tolerancia de acabado y el volumen de lote esperado. Incluya las operaciones posteriores y el problema que la prueba debe resolver.

Comience con su pieza de trabajo real

Planifique su prueba de corte de bloques de grafito

Envíe los requisitos de stock y de pieza en bruto objetivo. Podemos revisar la ruta de corte, el ajuste del equipo y las mediciones necesarias para evaluar el resultado.

Envíe sus requisitos

Qué incluir

  • Grado de grafito y dimensiones del bloque entrante
  • Masa de la pieza y plano de la pieza en bruto objetivo
  • Criterios de aceptación de tamaño, geometría y borde
  • Tolerancia de acabado y operaciones posteriores
  • Cantidad de lote y tasa de producción esperada

Incluya un dibujo o una fotografía de muestra cuando esté disponible.

Ir arriba