Vimfun · Découpe au fil diamanté

Graphite industriel
Découpe de blocs

Préparez les blocs, barres et plaques de graphite pour la prochaine étape de fabrication. Planifiez la division du stock, le support et l'inspection en fonction de la géométrie finie et de l'usinage nécessaire.

Division des blocsPréparation des ébauchesUsinage et allowance de finition
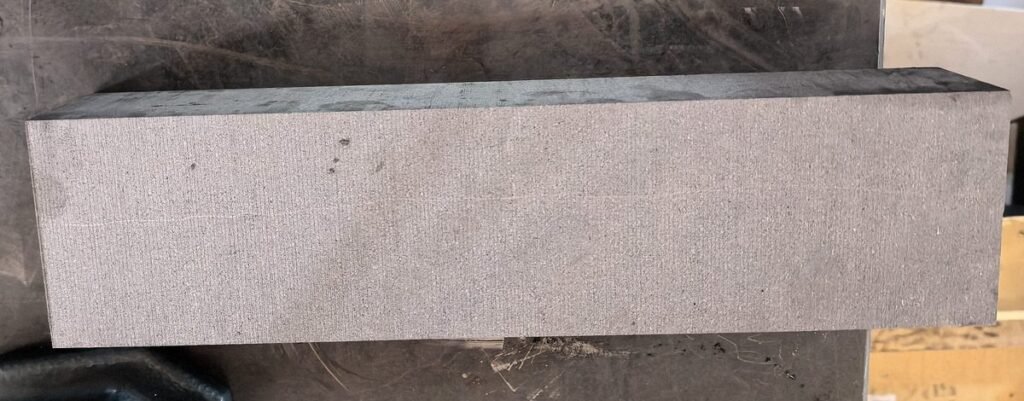
Face coupée au fil diamanté d'une barre de graphite isostatique de grade 2554
Une barre de graphite coupée au fil, issue de notre essai documenté de découpe de graphite isostatique.

Du stock brut à une ébauche utilisable

Choisissez la sortie avant de choisir la coupe

Une ébauche rectangulaire, une plaque mince et une pièce profilée nécessitent des parcours de coupe différents. La préparation du bloc établit la taille du stock et les faces de référence pour ces opérations ultérieures.

01

Blocs et barres

Divisez le stock en sections rectangulaires pour l'usinage ultérieur ou la découpe. Spécifiez la taille de départ, la taille d'ébauche requise et les faces qui deviendront des références de positionnement.

02

Stock de plaques

Préparez le stock pour la découpe ultérieure lorsque des plaques minces sont le produit final. Laissez suffisamment de matière pour le positionnement et les passes ultérieures ; utilisez un plan de découpe dédié pour l'épaisseur et le parallélisme de la plaque.

03

Blocs pour applications

Préparez le stock pour les électrodes, les creusets en graphite ou les composants façonnés. La découpe produit une ébauche ; les fentes, les trous, les tolérances finales et les exigences de surface peuvent nécessiter un usinage supplémentaire.

Pour la production de plaques minces, continuez vers notre precision graphite slicing guide. Cette page se concentre sur l'étape antérieure de division du stock.

Les contraintes pratiques

Contrôlez ensemble le support, la géométrie et la perte de matière

01

Support par séparation

Le système de support doit rester efficace au fur et à mesure de la progression de la coupe. Planifiez comment le stock restant et la pièce séparée seront retenus et retirés sans endommager les faces coupées.

02

Une référence reproductible

Vérifiez les faces d'appui et leur propreté avant de positionner le stock. Réorienter un bloc entre les coupes modifie la relation entre la surface de localisation et la face suivante.

03

Une fenêtre de coupe qualifiée

L'état du fil, la tension, l'avance et la géométrie de la coupe supportée affectent le résultat. Établissez les réglages par une coupe et une inspection représentatives plutôt qu'en transférant une vitesse d'avance d'un échantillon non lié.

Évaluez l'ébauche acceptée et le travail qu'elle nécessite ensuite. Une faible perte de matière n'est utile que lorsque le stock restant est utilisable et que l'usinage couvre les déviations mesurées.

Un parcours de préparation contrôlé

Cinq étapes du bloc entrant à l'ébauche acceptée

Définissez les exigences d'inspection avant la première coupe, afin que l'essai réponde à la question de production.

  1. Vérifiez le stockEnregistrez la nuance du matériau, les dimensions, la masse et l'état visible. Identifiez les restrictions du fournisseur et les faces de localisation.
  2. Planifiez la divisionDisposez les ébauches requises, les directions de coupe, l'allowance de coupe et le matériau réservé à la finition. Incluez l'accès au support et au déchargement.
  3. Localisez et supportezConfirmez la référence, le contact du montage et la retenue de la pièce séparée. Vérifiez que la pièce et le montage s'adaptent à l'équipement.
  4. Coupez et enregistrezSuivez les réglages réels, l'ordre de coupe, l'état du fil et toute interruption. Préservez le lien entre le montage et l'ébauche mesurée.
  5. Inspectez et libérezVérifiez la taille convenue, la géométrie des faces et l'état des bords. Comparez le résultat avec l'allowance de finition restante avant le transfert.

Définissez ce que signifie "bon"

Inspectez les caractéristiques importantes pour les étapes suivantes

Une ébauche peut être dans les limites de taille et avoir une géométrie inadaptée à son opération suivante. Identifiez la référence, la méthode de mesure et les critères d'acceptation pour chaque caractéristique.

FonctionnalitéQue vérifierPourquoi c'est important
Taille et variationMesurez les positions convenues en largeur, hauteur et longueur ; enregistrez chaque lecture.Déterminez si l'ébauche contient le stock nécessaire à la finition.
Planéité des facesConvenir de la manière dont la face sera supportée et échantillonnée pendant l'inspection.Vérifier l'adéquation d'une face de référence de localisation ou d'usinage.
Équerre et parallélismeVérifier les relations de face par rapport à la ligne de base spécifiée.Éviter de transférer une erreur angulaire ou une conicité dans le travail ultérieur.
Edge conditionInspecter les bords d'entrée, de sortie et supportés ; enregistrer les éclats ou fissures inacceptables.Distinguer le stock utilisable des dommages qui consomment la marge.
Marge de finitionComparer le stock restant sur chaque face avec les déviations mesurées et l'opération suivante.Vérifier si le brut peut être fini sans perdre la taille requise.

Convenir des critères d'acceptation spécifiques à la caractéristique de votre dessin. Une mesure enregistrée lors d'un essai n'est pas une tolérance de production garantie. Pour la planification des tolérances, voir high-accuracy graphite cutting.

Essai documenté sur graphite

Une barre de 500 mm. Six coupes. Mesures enregistrées.

Un essai sur graphite isostatique de grade 2554 a produit une barre nominale de 500 × 87 × 70 mm sur la Vimfun SVI250-80. La compensation du diamètre du fil était désactivée. Le rapport comprend la variation de largeur ainsi que les autres résultats.

Le montage rapporté utilisait un fil de 0,8 mm, une vitesse de fil de 50 m/s, une tension de 160 N et une avance de 42 mm/min. Les six coupes ont pris 45 minutes au total. Ce sont les conditions de cette exécution, pas des recommandations générales de fonctionnement.

Voir l'essai complet et les relevés
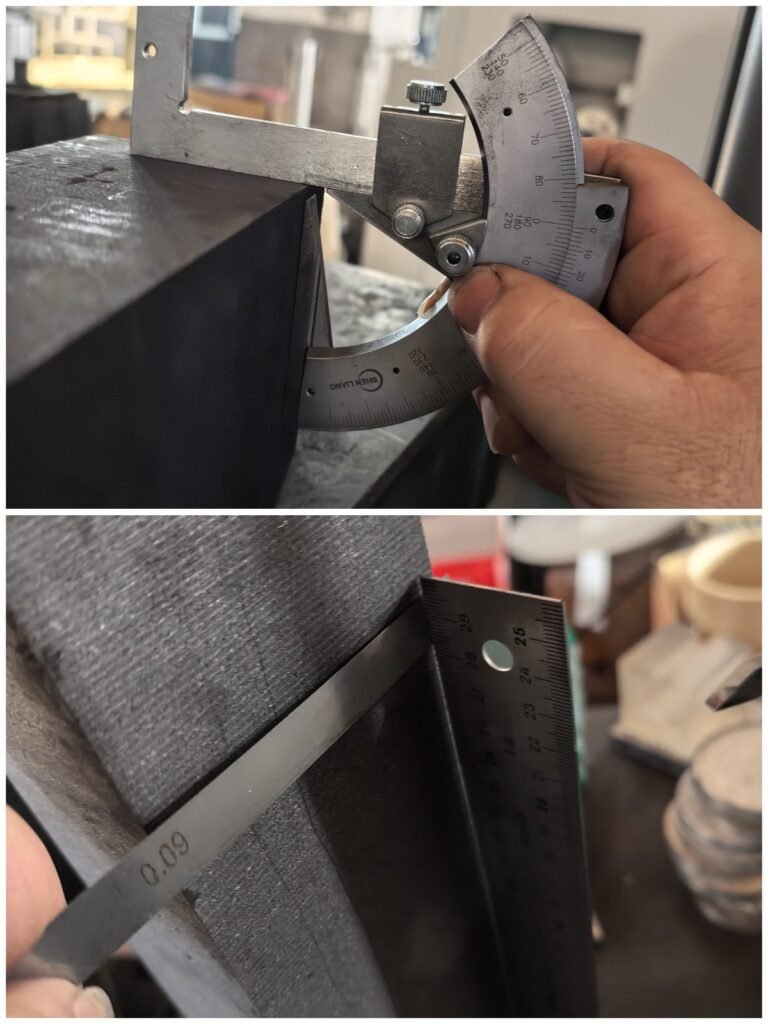
Vérification d'une barre de graphite coupée au fil avec une équerre et un calibre d'épaisseur
Inspection d'équerre sur le lieu de travail à partir du même essai documenté.
Vérification enregistréeRelevés rapportésInterprétation
Largeur · nominale 87 mm87,00–87,30 mmLa largeur a augmenté le long de la barre ; le résultat doit être examiné lors de la détermination du stock de finition.
Épaisseur · nominale 70 mm69,90–70,10 mmUn enregistrement de cet échantillon et de ce montage, plutôt qu'une tolérance universelle.
Jeu d'équerre0,09–0,15 mmRelevés de jeu d'équerre/cale d'épaisseur ; pas une mesure angulaire.
Relevés de comparateur de face0,01–0,03 mmSix relevés sur le lieu de travail sur une face de 500 mm ; pas une certification métrologique de surface complète.

Limites de l'essai : une barre, une exécution, instruments manuels, compensation désactivée et aucune mesure de rugosité de surface. Utilisez le rapport détaillé pour planifier votre propre essai d'acceptation.

Sélectionner autour de la pièce

Spécifier la capacité, la manutention et le trajet de coupe

Vérifier ensemble l'enveloppe de la pièce et du montage. Le déplacement de la machine seul n'établit pas l'accès de chargement, le support ou la capacité de produire chaque face requise.

Entrée de sélectionInformations à fournirConséquence de la sélection
Enveloppe et masse du stockDimensions maximales du bloc, poids, accès de manutention et espace de montage.La zone de travail, la capacité de la table et l'arrangement de chargement doivent être confirmés.
Direction de coupe et géométrie du brutDisposition des coupes, séquence de réorientation et tailles de brut cibles.Comparer un trajet vertical ou horizontal avec le support et l'accès requis.
Qualité et margeRelations de face requises, limites de taille et stock pour l'usinage final.Définir un essai représentatif et un plan de mesure.
Demande de productionBruts par lot, changements de matériau et interruptions attendues.Include setup time, inspections and accepted output in the capacity review.

Use the individual equipment pages for their specifications. Confirm suitability for your material and fixture before choosing a configuration.

Continuer l'examen de votre processus

Explorer les sujets de coupe connectés

Questions pratiques

Avant de spécifier le processus de coupe

Can a cut blank go directly into production?

That depends on its drawing and intended use. Verify size, geometry, edge condition and surface requirements. Many blanks still need milling, drilling, grinding or other finishing.

How much finishing allowance should I leave?

Set the allowance from the required finished geometry, measured cutting deviations, locating method and the following operation. Confirm it through a trial on representative stock; there is no single allowance suitable for every graphite block.

Can I use the trial settings on a different graphite grade?

Use them as a record of that test. Material grade, cut section, fixture, wire condition and equipment can change the workable process window. A different application needs its own qualification.

Should I choose vertical or horizontal cutting?

Compare the actual cut layout, support, loading access and required repositioning. The direction alone does not establish the best production route.

What information is needed for a cutting trial?

Provide the graphite grade, incoming stock size and mass, target blank drawing, acceptance criteria, finishing allowance and expected batch volume. Include the downstream operations and the problem the trial should resolve.

Commencer par votre pièce réelle

Plan Your Graphite Block Cutting Trial

Send the stock and target blank requirements. We can review the cutting route, equipment fit and measurements needed to assess the result.

Envoyez vos exigences

Ce qu'il faut inclure

  • Graphite grade and incoming block dimensions
  • Masse de la pièce et dessin du flan cible
  • Taille, géométrie et critères d'acceptation des bords
  • Marge de finition et opérations en aval
  • Quantité de lot et taux de production attendu

Inclure un dessin ou une photographie d'échantillon si disponible.

Défiler vers le haut