Le rendement de découpe de blocs de graphite s'améliore lorsque davantage de stock entrant devient des ébauches acceptées dans les conditions de livraison requises. Une saignée plus étroite peut aider, mais elle ne compense pas une ébauche nécessitant une correction excessive ou ne pouvant pas être finie aux dimensions requises.
Établissez le bilan matière avant de comparer les machines. Indiquez ce qui entre dans l'opération, ce qui sort en tant que produit accepté et ce qui reste en tant que stock récupérable. Sans cette délimitation, deux pourcentages de rendement attrayants peuvent décrire des choses différentes.
Le industrial graphite block cutting page couvre la préparation du stock. Cet article se concentre sur la comptabilisation de la matière lors de la division initiale, plutôt que sur la rentabilité commerciale générale ou le rendement des plaques en aval.
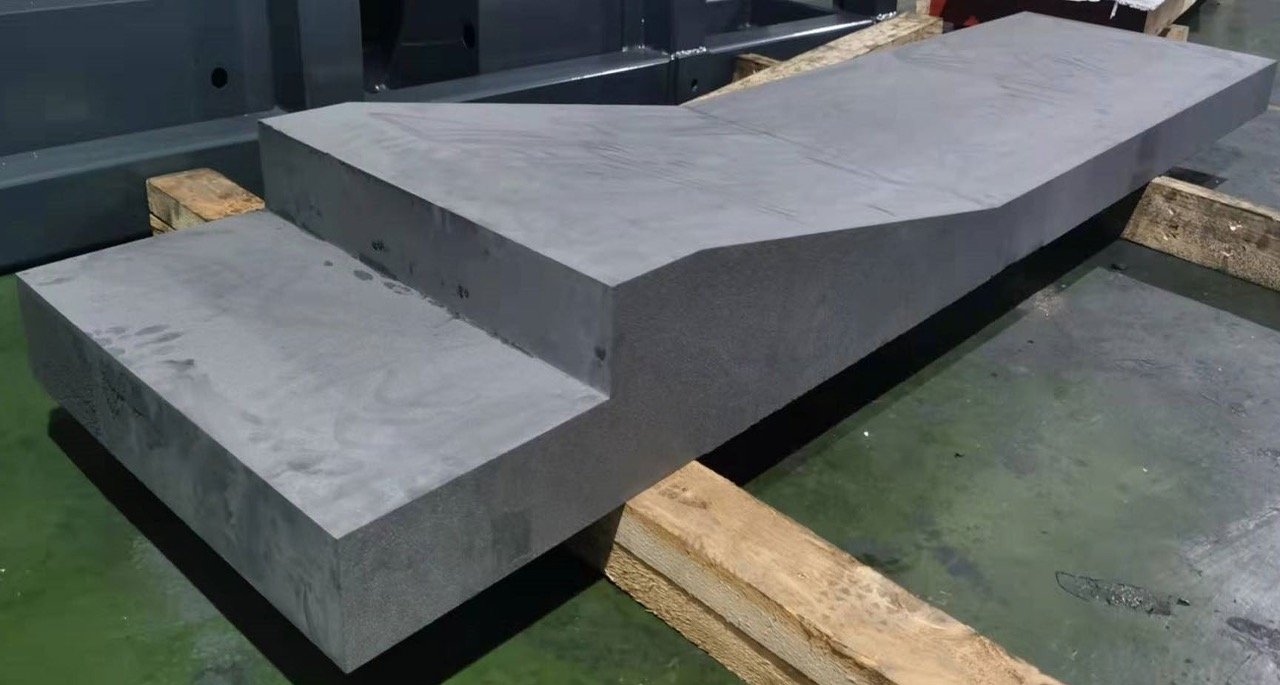
Définir la limite de rendement de découpe de blocs de graphite
Choisissez une base cohérente : volume, masse ou nombre d'ébauches équivalentes. Indiquez si le produit accepté signifie des ébauches brutes de coupe ou des composants finis. Ne comparez pas une récupération d'ébauches basée sur le volume avec un rendement de pièces finies basé sur le nombre.
Si la masse est utilisée, identifiez la matière et la base de mesure. Si le volume est utilisé, définissez les dimensions utilisées pour le calculer. Une enveloppe de stock nominale peut ne pas représenter la matière réelle restante autour des coins endommagés ou des surfaces irrégulières.
Préservez l'identité de la nuance lors de la comparaison des travaux. SGL Carbon distingue ses nuances de graphite isostatique. Évitez de traduire une comparaison géométrique en une revendication de coût matière sans confirmer la nuance pertinente et la base d'achat.
Gardez les restes récupérables séparés des ébauches acceptées. Un reste utile peut avoir une valeur future, mais il ne devient pas un produit de la commande actuelle tant qu'il ne répond pas à une condition d'utilisation et d'acceptation définie.
Diviser la perte de matière en catégories utiles
Enregistrez séparément la saignée, la coupe planifiée, l'allocation d'usinage, les restes inutilisables et les ébauches rejetées. Ces catégories entraînent des actions correctives différentes. La réduction de la largeur de coupe ne résoudra pas une ébauche rejetée pour une relation de référence incorrecte.
L'allocation mérite une attention particulière. La matière réservée à la finition fait partie de l'ébauche brute de coupe, pas de la perte de saignée. Lors de l'évaluation de la récupération des pièces finies, la partie retirée ultérieurement appartient à une opération en aval.
Ne comptez pas une boîte englobante rectangulaire entière comme matière récupérée si seule une portion irrégulière est utilisable. De même, ne jetez pas automatiquement chaque petit reste. Définissez les dimensions, l'état et les règles de stockage qui rendent une chute réutilisable dans votre opération.
Pour le rendement de découpe de blocs de graphite, utilisez les catégories pour expliquer le résultat, pas seulement pour produire un total favorable. Une amélioration significative peut alors être liée à un changement de disposition, de nombre de coupes, d'allocation ou d'acceptation.
Un calcul de disposition clairement étiqueté
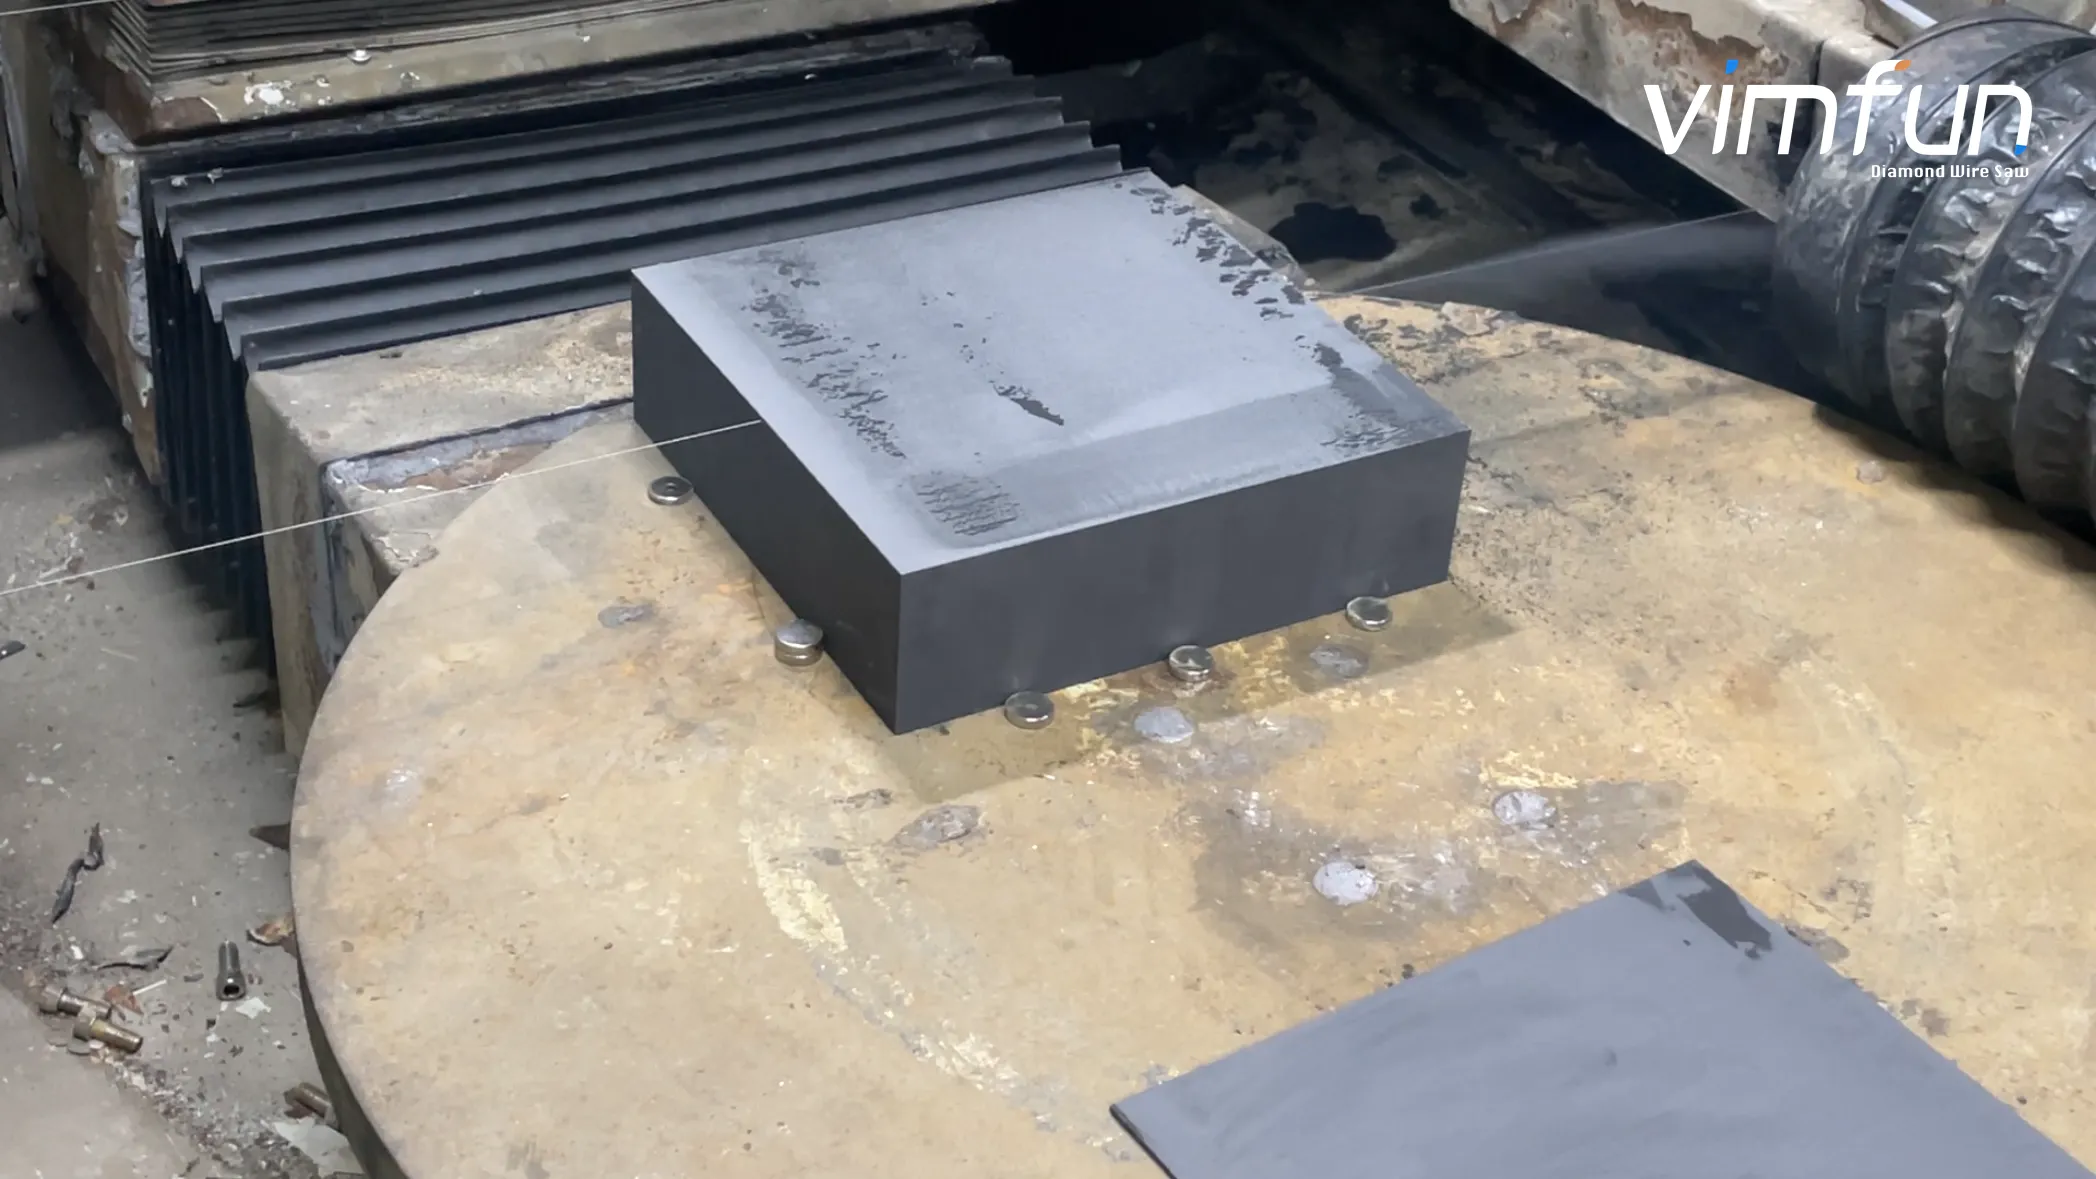
Considérez un problème de division unidimensionnel illustratif, pas un test Vimfun. Une dimension de stock de 500 mm doit fournir des ébauches de 70 mm. Supposons sept ébauches et six saignées de séparation, chacune de 0,8 mm de large, sans coupe d'extrémité pour ce calcul simplifié.
Longueur requise : `7 × 70 + 6 × 0,8 = 494,8 mm`, laissant 5,2 mm dans cette direction. L'allocation de longueur d'ébauche est de 490 mm. Le calcul indique que l'agencement nominal convient ; il ne dit rien sur la précision réelle de la coupe ni sur l'utilité du reste.
Supposons maintenant 1 mm de stock de finition de chaque côté le long de cette dimension. Chaque ébauche devient 72 mm avant finition. Le même agencement nécessiterait `7 × 72 + 6 × 0,8 = 508,8 mm`, il ne rentre donc plus dans 500 mm.
| Condition illustrative | Longueur de stock requise | Outcome |
|---|---|---|
| Sept ébauches de 70 mm ; six saignées supposées de 0,8 mm | 494,8 mm | Convient nominalement avant autres allocations |
| Sept ébauches de 72 mm ; mêmes saignées supposées | 508,8 mm | Ne convient pas |
| Disposition de production réelle | Nécessite des entrées mesurées | Vérifier la coupe, la géométrie et l'acceptation |
Ici, 0,8 mm est une saignée supposée pour le calcul. Le diamètre du fil n'est pas automatiquement la saignée mesurée. Gardez cette distinction explicite lorsque vous remplacez les hypothèses par des données d'essai.
Améliorer le rendement de découpe de blocs de graphite grâce à la disposition
Commencez par cartographier les tailles d'ébauches requises et les contraintes d'orientation. Déterminez si un ordre de division différent produit des restes utilisables plutôt que des rebuts étroits. Examinez les conséquences de support et de manipulation avant d'accepter une disposition plus dense.
Évitez d'utiliser des positions de coupe nominales sans vérifier leur tolérance et l'enveloppe de stock réelle. Une disposition qui convient exactement sur le papier peut échouer une fois la coupe d'extrémité, le stock de positionnement ou une passe de nettoyage requise incluse.
Réduisez les coupes inutiles lorsque la géométrie le permet, mais comparez l'état de l'ébauche résultante. Une passe économisée peut créer une référence moins utile ou une section restante difficile. Gardez la praticité de production dans le même examen que la récupération.
Utilisez le low-kerf graphite cutting guide pour l'économie de largeur de coupe. La décision spécifique au bloc ici est de savoir si la disposition initiale complète produit des ébauches acceptées et des restes utilisables.
Vidéo : Contexte de division et de manipulation du stock
Watch on YouTube · Vimfun Endless Diamond Wire Saw
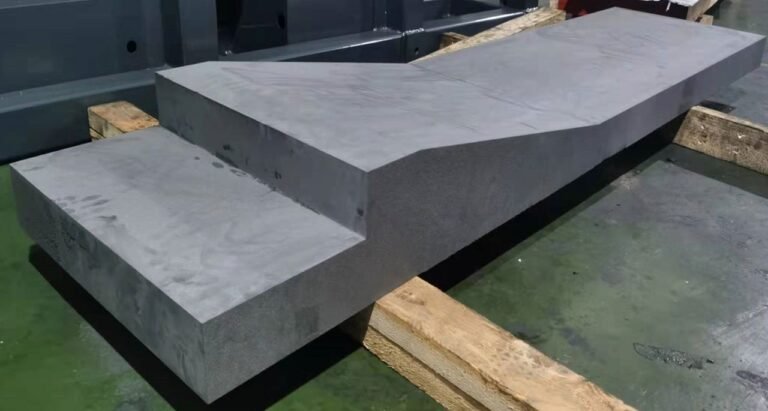
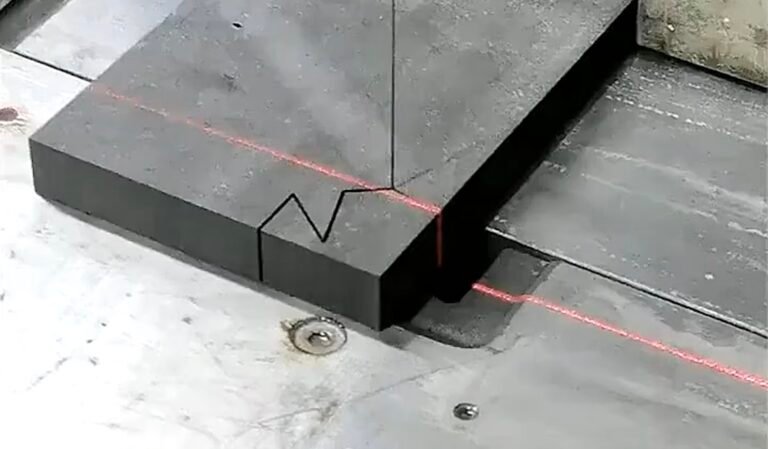
L'équipement et les vues de découpe de blocs illustrent l'étape de division du stock. Aucun pourcentage de récupération ne peut être calculé sans les enregistrements du stock d'origine, des ébauches acceptées et de la matière restante.
Notes de terrain : La géométrie peut consommer l'économie attendue
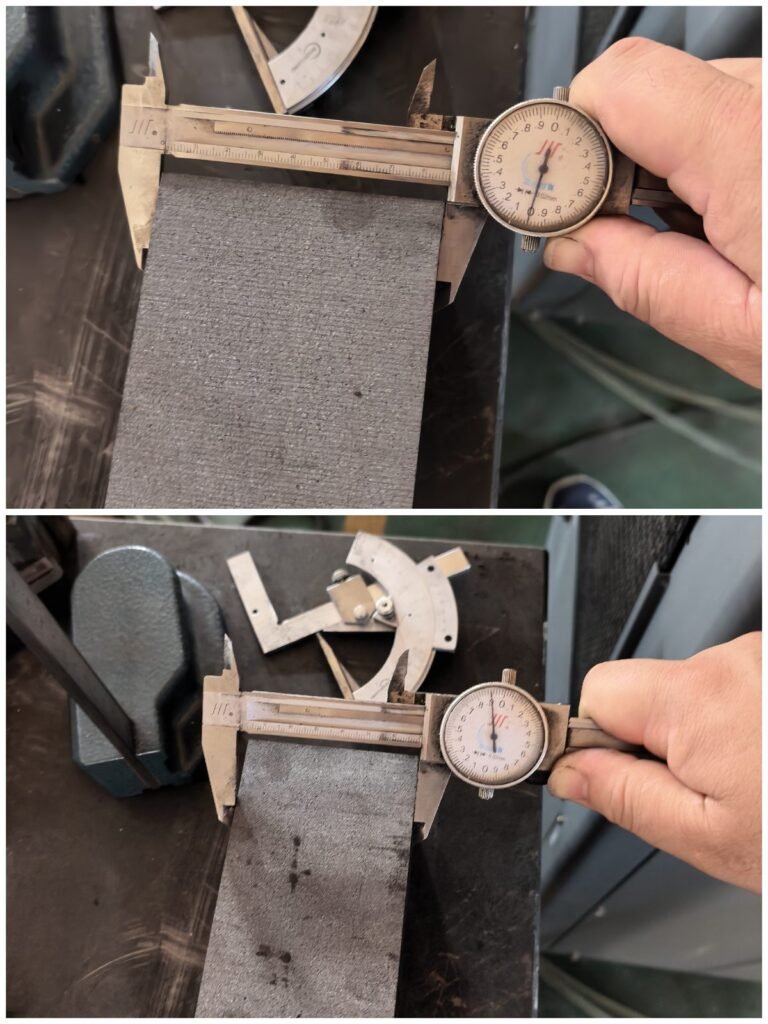
Dans le cadre de la essai documenté SVI250-80, une barre nominale de 500 × 87 × 70 mm de nuance 2554 a été coupée avec compensation désactivée. La largeur est passée de 87,00 à 87,30 mm, tandis que l'épaisseur variait de 69,90 à 70,10 mm.
L'essai a utilisé un fil de 0,8 mm, mais le rapport n'établit pas que chaque saignée était exactement de 0,8 mm de large. Il ne rapporte pas non plus un bilan matière complet du bloc entrant ni un pourcentage de récupération des ébauches acceptées.
La lacune utile est le cône de largeur mesuré. Toute correction ultérieure doit être prise en compte pour décider de la quantité de matière réellement livrée pour la finition. Un diamètre de fil de titre ne peut pas représenter l'ensemble de ce résultat.
Ne dérivez pas un pourcentage de rendement de découpe de blocs de graphite uniquement à partir des dimensions nominales de l'échantillon. Le volume de stock d'entrée nécessaire, toutes les pertes de coupe et la limite d'acceptation ne sont pas entièrement spécifiés à cette fin.
La passe a utilisé un fil de 0,8 mm, mais le rapport n'établit pas que chaque trait de scie était exactement large de 0,8 mm. Il ne rapporte pas non plus un bilan matière complet du bloc entrant ni un pourcentage de récupération des blancs acceptés.
Le défaut utile est la conicité mesurée en largeur. Toute correction ultérieure doit être prise en compte pour décider de la quantité de matière réellement livrée pour la finition. Un diamètre de fil nominal ne peut pas représenter l'ensemble de ce résultat.
Ne pas dériver un pourcentage de rendement de découpe de bloc de graphite des seules dimensions nominales de l'échantillon. Le volume de stock d'entrée nécessaire, toutes les pertes de coupe et la limite d'acceptation ne sont pas entièrement spécifiés à cette fin. NIST’s uncertainty guidance explains why measurement quality affects decisions. Apply that narrowly: know whether apparent recovery differences exceed the limitations of your dimensional or weighing method.
Compare like orders or clearly identify the differences. A change in blank size, material grade or remnant policy can improve the reported recovery without changing the cutting performance.
Le material utilization guide addresses the wider accounting framework. Keep the initial block stage identifiable so its losses are not confused with later profiling or finishing.
Turn the Ledger into a Corrective Action
If kerf dominates, investigate measured cut width and cut count under comparable conditions. If trim dominates, review incoming stock and datum preparation. If rejected blanks dominate, inspect the defect and acceptance requirements before redesigning the layout.
When allowance dominates final loss, review why it is needed. A smaller allowance is useful only if the cutting and locating route can consistently preserve the final geometry. Do not simply remove stock from the drawing to improve the spreadsheet.
Track the next operation’s feedback. A blank accepted at initial division may still consume unexpected stock during finishing. Keep that information separate but linked, so graphite block cutting yield improvements do not create a downstream loss.
Known Limitations / Trade-offs
A denser layout can reduce geometric waste while complicating support and handling. A usable remnant can also require identification and storage that outweigh its practical value for a particular operation.
The arithmetic example is deliberately simplified. Real layouts need cut orientation, edge trim, fixture requirements and measured geometry. It provides no demonstrated production yield or machine performance figure.
Material recovery alone does not establish delivered-part cost. Include setup, inspection, finishing and accepted production where those affect the buying decision. A lower scrap volume can coexist with a more expensive route.
Build a Reusable Material Ledger
Assign each incoming block a traceable job reference and keep the planned division drawing with its actual output. List accepted blanks, retained remnants, planned trim and rejected material as separate records. Where dimensions rather than mass are used, state the geometry assumed in each calculation.
Reconcile the categories before comparing jobs. An unexplained remainder may be a measurement limitation, an omitted trim operation or a classification error. Investigate it instead of silently assigning it to useful recovery.
Carry the receiving operation’s feedback into a linked record. Keep initial blank recovery separate from final-part recovery, but preserve the relationship so an upstream improvement can be evaluated against later correction work.
When reporting graphite block cutting yield, state whether the layout and allowance changed. That gives the reader a reason for the result and makes the calculation useful for future orders with different blank sizes. It also prevents a favorable change in accounting from being mistaken for a demonstrated machine improvement.
Questions for a Yield Review
Is a small wire diameter enough to predict recovery?
No. Measure the relevant kerf and include cut count, trim, allowance, remnants and rejection. Diameter is one process input, not the complete material balance.
Should reusable offcuts be counted as production?
Report them separately unless they meet a defined current-order requirement. State the reuse criteria so a change in accounting does not appear as an equipment improvement.
What information is needed for a layout proposal?
Incoming stock dimensions, required blanks, material grade, orientation constraints, allowances, acceptance limits and expected quantities. Include the existing loss categories so the graphite block cutting yield review targets the actual waste.
Send those details through our block-cutting contact page. A marked layout and the receiving operation’s requirements are more useful than a recovery target alone.