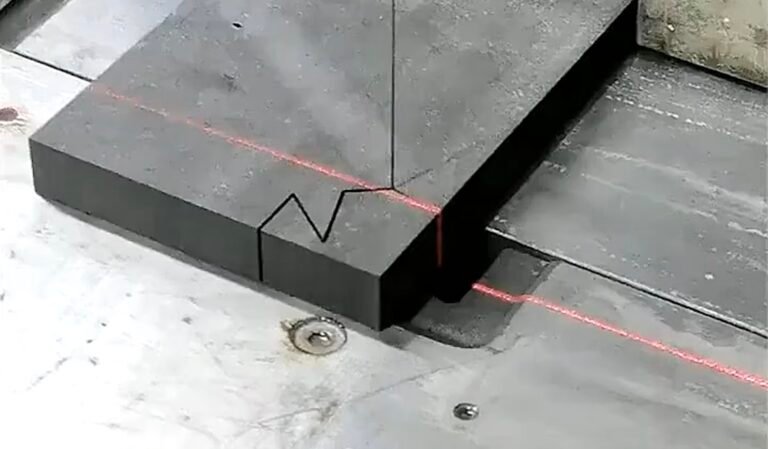
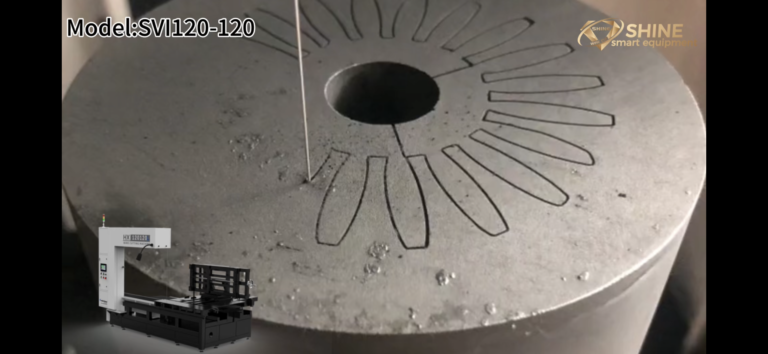
La calidad del borde del perfil de grafito es un requisito local. Un contorno puede tener un lado largo limpio, mientras que los daños en su salida, esquina interna o característica estrecha hacen que la pieza en bruto no sea adecuada para el acabado.
Mapee los bordes críticos antes de cortar y acuerde qué daños son aceptables en la etapa de entrega. Un borde reservado para mecanizado requiere una evaluación diferente a un borde funcional que debe permanecer tal como se cortó.
En graphite profile cutting topic page cubre el acceso y la selección del equipo. Esta guía se centra en dónde y cómo inspeccionar los bordes del contorno, sin asignar un límite de viruta universal a cada pieza de grafito.

Definir la calidad del borde del perfil de grafito en el dibujo
Identifique los bordes que son importantes para el ensamblaje, la manipulación, el sellado o el mecanizado posterior. Marque las regiones internas y externas por separado si su acceso o función difieren.
Indique si el requisito se refiere a daños visibles, el envolvente funcional, una rotura de borde medida u otra característica especificada. Evite una instrucción no calificada como “sin virutas” si no se ha acordado un método de inspección ni una escala de aceptación.
Conserve la identificación del material y el espesor con el informe de bordes. SGL Carbon distingue las propiedades entre grados de grafito isostático. Un resultado de borde de una calidad y sección no debe generalizarse a todos los materiales suministrados.
Si el borde se acabará más tarde, muestre el envolvente final y la tolerancia. La presencia de una viruta visible y la pérdida de material requerido están relacionadas pero son observaciones diferentes.
Dividir el contorno en zonas de inspección
Marque el inicio, la salida, los segmentos rectos, las curvas, las esquinas, las aberturas internas y las características estrechas. Añada las regiones donde el soporte cambia o la pieza retenida queda libre.
Inspeccione esas zonas de manera consistente en cada muestra. Una fotografía del lado recto más limpio no representa el contorno completo. Conserve suficiente información de orientación para relacionar cada fotografía con el dibujo.
Compruebe los bordes relevantes en ambas caras accesibles donde la especificación lo requiera. El daño puede no ser igualmente visible desde una dirección de visualización. Defina la iluminación y la magnificación cuando afecten materialmente al juicio.
Para la calidad del borde del perfil de grafito, un registro codificado por ubicación es más útil que un comentario general de “buen acabado”. Ayuda a la revisión del proceso a distinguir un problema local recurrente de observaciones aleatorias en regiones no relacionadas.
Revisar el soporte en la entrada y la separación final
Siga cómo se sujeta la pieza de trabajo a medida que avanza el corte. Identifique la restricción en la pieza retenida y la pieza cortada antes de que desaparezca la conexión final.
Trate el soporte insuficiente como una influencia candidata donde la geometría y las observaciones lo sugieran. No concluya que el soporte causó un defecto simplemente porque el defecto se encuentra cerca de la separación. Compruebe la condición de entrada, el registro de manipulación y otros factores de proceso relevantes.
Cualquier modificación del accesorio debe preservar la holgura del alambre y las superficies de referencia requeridas. Más restricción no es automáticamente mejor si introduce contacto concentrado u obstruye el camino.
La revisión de la calidad del borde del perfil de grafito debe incluir la secuencia de corte real. Una fotografía de la configuración tomada antes del corte puede omitir la condición física que existe cuando se forma el borde final.
Registrar la calidad del borde del perfil de grafito en un formato que admita la aceptación
| Elemento de registro | Qué capturar | Por qué ayuda |
|---|---|---|
| Identidad del borde | Referencia del dibujo y zona del contorno | Conecta la observación con la función |
| Posición del daño | Entrada, salida, esquina u otra región mapeada | Revela patrones locales recurrentes |
| Extensión observada | Dimensiones acordadas y método de medición | Admite una decisión de aceptación coherente |
| Relación con la tolerancia | Daño relativo al envolvente final | Indica si el acabado puede recuperarlo |
| Etapa de descubrimiento | Antes de cortar, después de cortar o después de la transferencia | Evita suposiciones de tiempo sin fundamento |
| Fotografía | Orientación, escala cuando sea necesario e iluminación útil | Conserva pruebas para comparación |
No reduzca todo el daño a un solo número de severidad a menos que el procedimiento de aceptación defina ese número. Un pequeño defecto en una característica crítica puede importar más que uno más grande en material que se eliminará.
La guía de procesos de medición de NIST aborda la repetibilidad. Utilice condiciones de inspección consistentes para que un cambio en la calidad del borde del perfil de grafito no sea simplemente un cambio en la forma en que se examinó la muestra.
Separar el daño del borde de la desviación del contorno
Un contorno puede desviarse del dibujo sin astillado visible. Un borde también puede contener daño local mientras que el contorno medido restante está correctamente posicionado. Registre ambos si afectan la aceptación.
No trate la rugosidad superficial, la condición del borde y la precisión del perfil como sinónimos. Requieren diferentes definiciones de medición y pueden responder de manera diferente a un cambio de proceso.
Utilice el guía de corte de grafito de alta precisión para tolerancias de características. El graphite slicing defects guide provides related plate context, but contour edges need their own mapped acceptance regions.
If a report contains only an overall size and a photograph, request the missing local observations before accepting a claim about the whole profile.
Video: Graphite cut-surface appearance
Watch on YouTube · Vimfun Endless Diamond Wire Saw
This is a surface-appearance reference, not a close-up defect inspection. Chip dimensions, edge acceptance and roughness still require the checks described in the article.
Field Notes: Keep Unmeasured Edge Performance Out of the Claim
The available SVI250-80 trial documents a nominal 500 × 87 × 70 mm grade 2554 bar. It reports 0.8 mm wire, 50 m/s wire speed and 42 mm/min feed with compensation off.
Width increased from 87.00 to 87.30 mm, a recorded geometry shortcoming. The report does not provide a contour-edge damage map, a quantified chip distribution or a matched before-and-after edge study.
Those limits matter. The trial cannot supply a demonstrated graphite profile edge quality figure, and its width taper should not be relabeled as an edge-chipping failure. Different characteristics require different evidence.
For a contour-specific field note, retain real close-up photographs, the marked outline and agreed damage measurements. Until that record exists, the appropriate output is an inspection and investigation method, not an invented floor experience.
Investigate a Repeated Edge Problem
Begin with the observation and its timing. Confirm whether the damage was visible before cutting, appeared immediately after separation or was first found after handling. Preserve the sample where practical before finishing removes the evidence.
Review the material, wire condition, path, feed, support and interruption record. These are possible contributors to examine. Change one relevant condition at a time where feasible, using a comparable sample and the same inspection method.
Inspect the complete critical region after each change. An improvement at exit does not establish that a narrow internal feature is still acceptable. Keep the graphite profile edge quality comparison tied to the full acceptance map.
If the damage remains inside finishing stock, evaluate whether the current route is already suitable. Additional process tuning may offer little value if the required finished edge is reliably produced by the planned next operation.
Decide Between Process Adjustment and Finishing
Use as-cut acceptance where the edge meets the application requirement under the agreed inspection. Use a defined finishing operation where the drawing requires a condition the cut edge does not supply.
Compare the material and time consequences. Adding allowance may improve recoverability but reduce nesting efficiency. A finishing pass may stabilize the final edge while adding another locating and inspection step.
Do not repair a local feature informally without checking the resulting contour and final dimensions. Rework needs its own acceptance decision, especially near narrow sections or functional corners.
Known Limitations / Trade-offs
There is no universal acceptable chip size for every graphite contour. Grade, geometry, application and delivery condition determine the requirement. Any numerical threshold needs the drawing or an agreed customer specification.
A photograph is useful evidence of appearance but may not establish depth, subsurface condition or a full edge distribution. State what the inspection can and cannot resolve.
This guide provides no measured profile-chip reduction percentage or proven setting range. Those require representative contour tests. Do not transfer block-cutting measurements or plate-specific observations into such a claim.
Preserve a Useful Edge Sample Record
Keep the marked outline, images and inspection result together with the process revision. Label any photographs taken after handling or finishing so they are not confused with the immediate as-cut condition.
Donde se aceptó un defecto en el stock de acabado, conserve ese razonamiento. El próximo pedido puede usar una tolerancia menor o un sobre de acabado diferente, lo que hace que la decisión anterior no sea aplicable. Una excepción aceptada no debe convertirse en un límite de borde universal por repetición.
Registre también qué mejoró después de un cambio controlado y qué no se midió. Si solo se examinó la región de salida, no describa el resultado como una mejora en todo el contorno. Un hallazgo limitado pero bien definido es más útil para la próxima prueba que una afirmación general con cobertura faltante.
Este registro de muestra apoya la discusión posterior con el cliente, el operador de corte y el equipo de acabado, manteniendo la condición del borde observada separada de su causa propuesta.
Preguntas para una Revisión de Bordes
¿Debería cada astilla visible causar rechazo?
Utilice el requisito aplicable. Identifique si el daño afecta el sobre de acabado, el borde funcional o el stock de acabado planificado. Rechace o reprocese de acuerdo con esa condición en lugar de solo la apariencia.
¿Se puede asumir que una velocidad de avance más lenta resolverá el problema?
No. Revise la evidencia completa y califique cualquier cambio en una muestra representativa. La velocidad de avance es una variable registrada entre las condiciones de material, alambre, geometría, soporte y manipulación.
¿Qué debo enviar para la resolución de problemas?
El dibujo, el grado, el grosor, las ubicaciones de daño marcadas, las fotografías útiles de primer plano, la etapa de descubrimiento y las condiciones reales del proceso. Esos detalles hacen que una revisión de la calidad del borde del perfil de grafito sea lo suficientemente específica como para guiar una prueba controlada.
Comparta el contorno marcado a través de nuestro página de consulta técnica. Incluya qué bordes son finales y cuáles se mecanizarán más tarde.