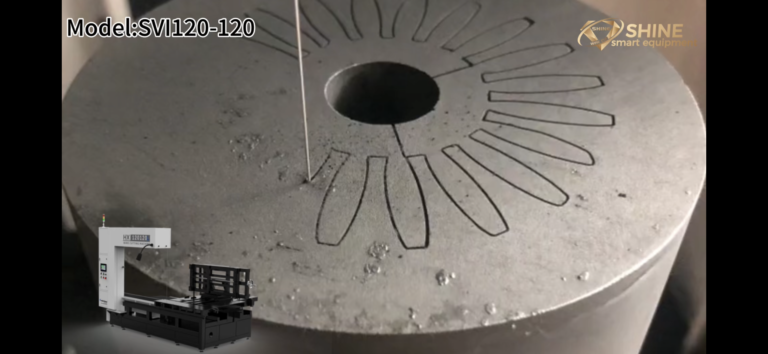
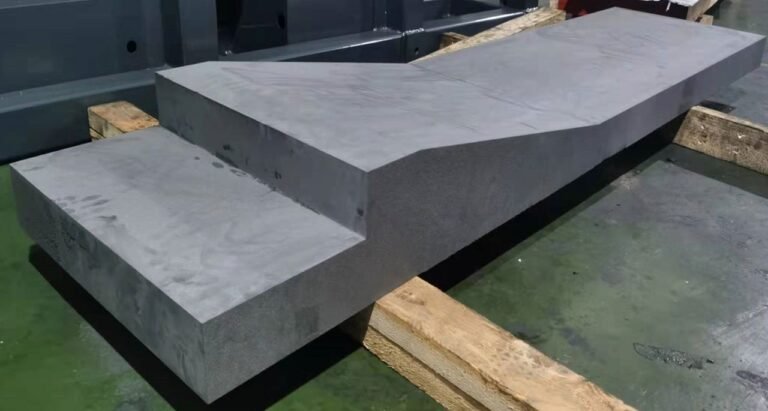
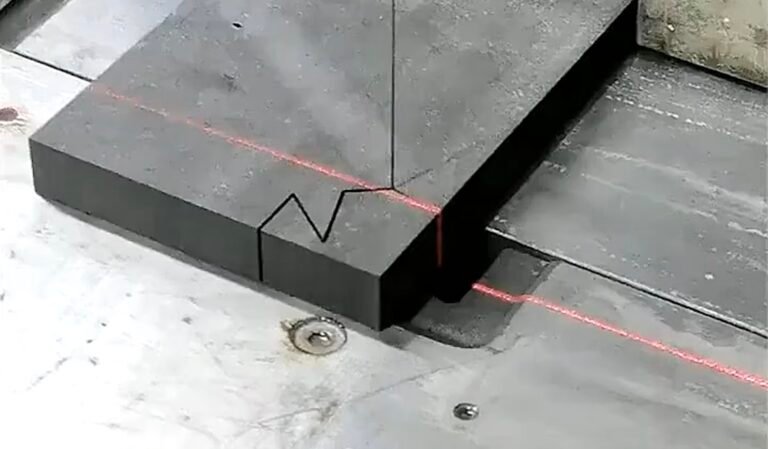
La calidad del corte de bloques de grafito es importante cuando la siguiente operación intenta localizar la pieza en bruto, recuperar su geometría y producir el componente acabado. Un corte puede parecer limpio, pero dejar al equipo receptor con una referencia inadecuada o muy poco material en una cara crítica.
Defina el requisito de entrega antes de que comience el corte. La pregunta útil no es si el hilo separó el material, sino si la pieza en bruto entregada soporta la ruta de corte, perfilado o mecanizado planificada.
Este artículo cubre esa transferencia entre operaciones. El industrial graphite block cutting topic page proporciona el contexto más amplio de equipos y preparación de stock.
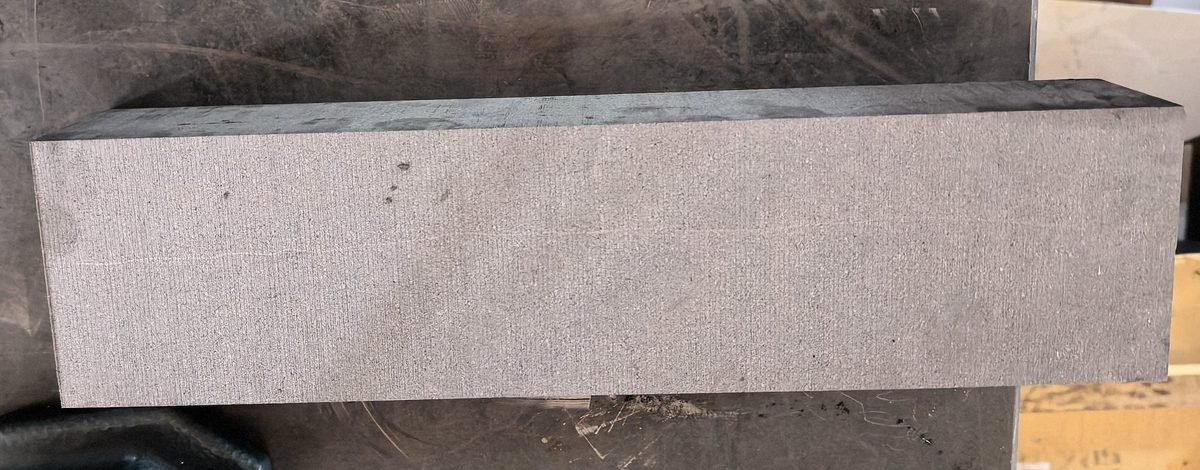
Definir la calidad del corte de bloques de grafito en la entrega
Enumere las características que la operación receptora necesita realmente: tamaño, estado de la cara de referencia, relaciones entre caras, bordes, identificación y material restante. Indique el método de medición y si cada característica es final o provisional.
Evite exigir calidad de pieza acabada en cada superficie de pieza en bruto sin una razón de fabricación. Igualmente, no permita que un estado intermedio oculte una característica de la que depende el siguiente utillaje. El límite de aceptación debe seguir la ruta.
Preservar la identidad del material. SGL Carbon distingue las propiedades entre grados de grafito isostático. Un registro trazable del grado y lote permite al siguiente equipo interpretar el resultado del corte frente al material que se suministró realmente.
Adjunte la revisión del dibujo y la orientación a la pieza en bruto. Si la inspección llama a un datum de superficie A, el equipo receptor debe poder identificar la misma superficie física sin adivinar a partir de una fotografía.
Proteger la cadena de localización
Decida qué cara soporta la pieza en bruto, qué cara establece la dirección y qué característica define la posición. Revise si las superficies cortadas son adecuadas para esas funciones o si un paso de mecanizado debe establecerlas primero.
Una condición de asiento irregular puede cambiar la referencia para la operación siguiente. Compruebe los contactos reales en lugar de asumir que una gran superficie descansa uniformemente. Utilice la práctica de localización aprobada del equipo receptor y documente la configuración.
Si la pieza en bruto se va a rotar o sujetar de nuevo, marque cómo se establece la siguiente referencia. Un buen resultado en la primera orientación no demuestra la relación después del reposicionamiento. Preserve la cadena de datum a través de toda la secuencia de corte.
La calidad del corte de bloques de grafito, por lo tanto, incluye información, no solo geometría. Una pieza en bruto medida sin registro de orientación puede ser difícil de usar correctamente, incluso cuando el material en sí sigue siendo aceptable.
Comprobar el stock de acabado característica por característica
Compare las dimensiones reales con la geometría a acabar. Determine qué superficie debe moverse durante la corrección y si ese cambio preserva las otras relaciones funcionales.
No trate todas las desviaciones medidas como material de desbaste intercambiable. La conicidad del ancho, el error de caras adyacentes y el daño local del borde pueden afectar a diferentes regiones y direcciones. Sumar sus magnitudes numéricas no es automáticamente un cálculo de stock válido.
Marque cualquier región donde el material utilizable sea incierto. Si un defecto cruza el contorno final, ninguna cantidad de tamaño promedio favorable en otro lugar hace que esa región sea recuperable. Si el defecto se encuentra completamente dentro del material de desbaste planificado, la consecuencia puede ser diferente.
Incluya esta revisión al discutir la calidad del corte de bloques de grafito con el equipo de acabado. Su pieza en bruto mínima utilizable puede diferir del rectángulo más simple que se ajusta alrededor del componente nominal.
Empareje la pieza en bruto con su siguiente ruta
| Operación receptora | Requisito de pieza en bruto a acordar | Riesgo de entrega |
|---|---|---|
| Corte fino | Stock de localización, dirección de la placa y soporte adecuado | Una referencia deficiente se propaga a la preparación de la placa |
| Profile cutting | Contorno general, espesor y acceso al utillaje | Las regiones de contorno críticas carecen de material de desbaste o soporte |
| Mecanizado de electrodos | Identidad del material, datums y material de desbaste | Una pieza en bruto de aspecto utilizable no puede cumplir las relaciones de características finales |
| Acabado general | Ruta de corrección y base de inspección | La eliminación excesiva de material provoca un componente de tamaño insuficiente |
Utilice el guía de corte de grafito de precisión para requisitos específicos de la placa. Para piezas en bruto de electrodos, la página de corte de electrodos de grafito para EDM distingue la preparación de la pieza en bruto del trabajo final del electrodo.
La tabla es una lista de verificación de entrega, no una afirmación de que cada pieza en bruto cortada pueda servir para todas las aplicaciones. El dibujo y el grado específicos deciden la idoneidad.
Vídeo: Caras de corte antes de la siguiente operación
Watch on YouTube · Vimfun Endless Diamond Wire Saw
El vídeo muestra las caras visibles de las secciones de grafito separadas. La apariencia por sí sola no establece el material de desbaste, la calidad del datum o la cantidad de acabado posterior.
Notas de campo: Una tendencia de ancho cambia la entrega
En grado documentado 2554 prueba produjo una barra nominal de 500 × 87 × 70 mm en una SVI250-80. La compensación del diámetro del hilo estaba desactivada y seis lecturas de ancho aumentaron de 87,00 a 87,30 mm.
El espesor osciló entre 69,90 y 70,10 mm. Las comprobaciones separadas del hueco de escuadra fueron de 0,09–0,15 mm. Estas son características diferentes, medidas con instrumentos de taller, no una especificación de precisión combinada.
La conicidad del ancho es un defecto registrado relevante para la siguiente operación. Un plan de acabado debe tener en cuenta la geometría real en lugar de aceptar la etiqueta nominal de 87 mm como una descripción completa.
La prueba no informó de un componente posterior completado, un material de recuperación mínimo o una causa confirmada de forma independiente a partir de una repetición emparejada. Mantenga esos límites intactos. Demuestra por qué las lecturas brutas pertenecen a la entrega, no a un resultado garantizado para cada proceso posterior.
Hacer la inspección útil para el equipo de recepción
Proporcione las posiciones de medición y las definiciones de referencia junto con los valores. Indique si la muestra se sujetó, se apoyó libremente o se midió en otra condición acordada.
Mantenga la incertidumbre y la repetibilidad en proporción a la decisión. NIST considera la incertidumbre de medición como relevante para interpretar los resultados. Un equipo de recepción no puede juzgar una pequeña diferencia de manera responsable basándose únicamente en la resolución de la pantalla.
Acuerde cómo se resolverán las discrepancias. Si el corte y el acabado inspeccionan el mismo espacio en blanco de manera diferente, compare el soporte, la alineación de referencia, el instrumento y el muestreo antes de concluir que el material cambió durante la transferencia.
La calidad del corte de bloques de grafito debe expresarse en un informe sobre el que el próximo operador pueda actuar. “Dentro de la tolerancia” está incompleto a menos que la tolerancia, la característica y el método sean identificables.
Utilice una lista de verificación de transferencia
Antes de liberar el espacio en blanco, confirme la etiqueta del material, la revisión del dibujo, la orientación, las características aceptadas y cualquier requisito condicional. Incluya las dimensiones reales donde afecten la estrategia de acabado.
Registre las observaciones del borde o la superficie antes de empacar. Utilice manipulación y embalaje apropiados para la pieza de trabajo y el procedimiento del sitio, para que el próximo equipo pueda distinguir la condición recibida de un evento no registrado durante la transferencia.
Si una cara debe mecanizarse antes de ubicar otra operación, indique explícitamente esa secuencia. No lo deje como una suposición informal entre operadores experimentados; los pedidos repetidos y los cambios de turno pueden exponer la instrucción faltante.
Pida al equipo de recepción que informe sobre correcciones adicionales o rechazos inesperados. Esta retroalimentación identifica si un requisito de corte aparentemente aceptable todavía está creando desperdicio más adelante en la ruta.
Revisar la calidad del corte de bloques de grafito con retroalimentación posterior
Clasifique la retroalimentación por característica y operación. Un pase adicional de preparación de referencia difiere de un espacio en blanco de electrodo rechazado, y ambos difieren del daño por manipulación. Mantenga esas categorías separadas antes de cambiar el proceso anterior.
Investigue la característica que impulsa el trabajo adicional. Verifique el mapa de medición original, la configuración y las condiciones de corte. Un síntoma geométrico puede guiar una prueba sin demostrar que la condición del alambre, la sujeción o la variación del material sean la única causa.
Compare los espacios en blanco revisados en el mismo estado de entrega. Una cara de mejor aspecto no es necesariamente una mejora si otra característica ahora consume más margen. Mida lo que la siguiente operación realmente necesita.
Para pedidos repetidos, incluya evidencia de configuración repetida. El guía de estabilidad de lotes explica la distinción más amplia entre una muestra exitosa y la producción controlada.
Known Limitations / Trade-offs
Un requisito de espacio en blanco más estricto puede reducir el trabajo posterior al tiempo que aumenta el tiempo de configuración e inspección en el corte. Un margen mayor puede facilitar la aceptación anterior, pero consumir material y tiempo de mecanizado posterior.
Elija esos intercambios en toda la ruta. Ni el equipo de corte ni el equipo de acabado deben optimizar una métrica aislada mientras transfieren el costo resultante a la otra operación.
Esta guía no establece que una cara en particular pueda servir como referencia final sin mecanizado, o que un margen específico sea suficiente. Esas decisiones requieren el dibujo, la geometría medida y el accesorio de recepción.
El registro de campo de barra única tampoco puede establecer el rendimiento del componente completado o la tasa de rechazo de producción. Mantenga la aceptación del espacio en blanco y la aceptación del componente final como decisiones documentadas separadas.
Cierre el bucle de traspaso
Revise el primer resultado de la operación de recepción frente a la hoja de aceptación del espacio en blanco. Identifique si el trabajo adicional provino de un requisito omitido, una región no medida o una desviación real de la condición acordada del espacio en blanco.
Actualice el documento apropiado en lugar de cambiar todos los límites automáticamente. Una instrucción de localización faltante pertenece a la ruta; un margen insuficiente pertenece a la definición del espacio en blanco. Mantener esas decisiones distintas ayuda a mejorar la calidad del corte de bloques de grafito sin agregar material o inspección innecesarios a cada superficie.
Preguntas para la revisión de traspaso
¿Una superficie limpia significa que el espacio en blanco está listo?
No por sí solo. Revise las relaciones de referencia, el tamaño real, la condición del borde y el material necesario para la siguiente operación. La apariencia de la superficie no establece todas ellas.
¿Qué pasa si el equipo de recepción quiere más margen?
Pregunte qué característica o operación medida lo requiere. Ajuste el dibujo del espacio en blanco utilizando esa evidencia, luego evalúe las implicaciones resultantes de material y mecanizado en lugar de agregar material en todas partes por defecto.
¿Qué debe acompañar a un pedido repetido?
El dibujo del espacio en blanco aceptado, la identidad del material, la revisión del proceso, el método de inspección y la retroalimentación relevante del acabado. Esos registros hacen que la calidad del corte de bloques de grafito sea repetible como un requisito de traspaso en lugar de depender de la memoria.
Envíe el espacio en blanco y los dibujos finales a través de nuestra página de consulta técnica. Marque las siguientes caras de localización y el trabajo de corrección que requiere la ruta actual.