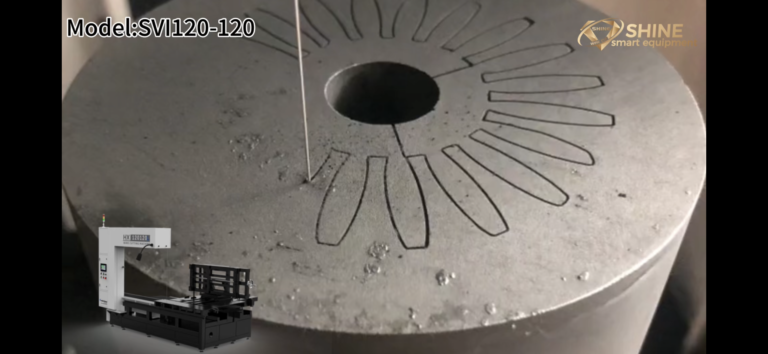
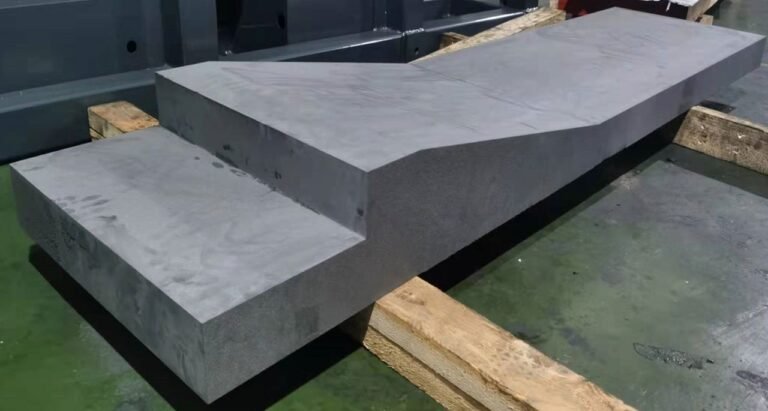
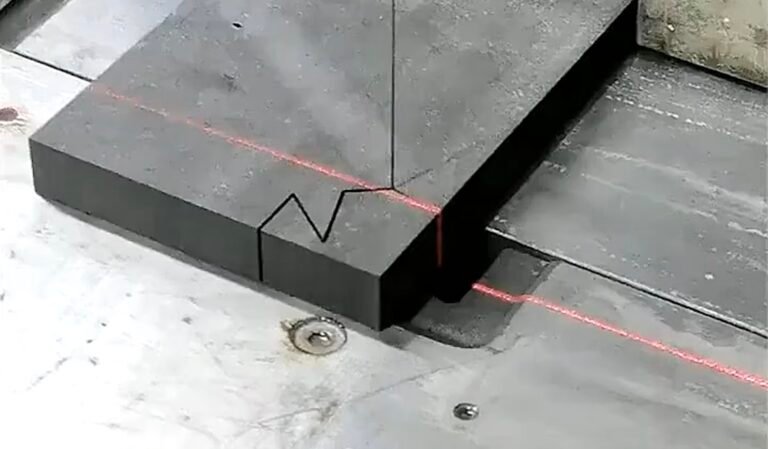
Die Qualität des Zuschnitts von Graphitblöcken ist wichtig, wenn die nächste Bearbeitung versucht, den Rohling zu lokalisieren, seine Geometrie wiederherzustellen und das fertige Bauteil zu produzieren. Ein Schnitt kann sauber aussehen und dennoch dem empfangenden Team eine ungeeignete Referenz hinterlassen oder zu wenig Material an einer kritischen Fläche.
Definieren Sie die Übergabeanforderung, bevor der Zuschnitt beginnt. Die nützliche Frage ist nicht, ob der Draht das Material getrennt hat, sondern ob der gelieferte Rohling die geplante Schneid-, Profilierungs- oder Bearbeitungsroute unterstützt.
Dieser Artikel behandelt diesen Übergang zwischen den Bearbeitungen. Die industrial graphite block cutting topic page liefert den breiteren Kontext für Ausrüstung und Lagerbestandsvorbereitung.
Definieren Sie die Qualität des Graphitblockzuschnitts bei der Übergabe
Listen Sie die Merkmale auf, die die empfangende Bearbeitung tatsächlich benötigt: Größe, Zustand der Referenzfläche, Flächenbeziehungen, Kanten, Identifikation und verbleibende Zugabe. Geben Sie die Messmethode an und ob jedes Merkmal endgültig oder vorläufig ist.
Vermeiden Sie es, für jede grobe Rohlingsoberfläche eine Fertigteilqualität zu fordern, ohne einen fertigungstechnischen Grund. Ebenso sollten Sie nicht zulassen, dass ein Zwischenstatus ein Merkmal verschleiert, von dem die nächste Vorrichtung abhängt. Die Akzeptanzgrenze sollte der Route folgen.
Bewahren Sie die Materialidentität. SGL Carbon unterscheidet Eigenschaften zwischen isostatischen Graphitqualitäten. Eine nachverfolgbare Qualitäts- und Chargenaufzeichnung ermöglicht es dem nächsten Team, das Zuschnittergebnis im Verhältnis zu dem tatsächlich gelieferten Material zu interpretieren.
Bringen Sie die Zeichnungsrevision und -ausrichtung am Rohling an. Wenn die Inspektion eine Oberfläche als Bezugsfläche A bezeichnet, muss das empfangende Team diese gleiche physische Oberfläche ohne Raten aus einem Foto identifizieren können.
Schützen Sie die Lokalisierungskette
Entscheiden Sie, welche Fläche den Rohling trägt, welche Fläche die Richtung festlegt und welches Merkmal die Position bestimmt. Prüfen Sie, ob die Schnittflächen für diese Rollen geeignet sind oder ob ein Bearbeitungsschritt diese zuerst festlegen muss.
Ein unregelmäßiger Auflagezustand kann die Referenz für die nachfolgende Bearbeitung verändern. Prüfen Sie die tatsächlichen Kontakte, anstatt anzunehmen, dass eine große Fläche gleichmäßig aufliegt. Verwenden Sie die zugelassene Lokalisierungspraxis der empfangenden Ausrüstung und dokumentieren Sie die Einrichtung.
Wenn der Rohling gedreht oder neu eingespannt wird, markieren Sie, wie die nächste Referenz festgelegt wird. Ein gutes Ergebnis in der ersten Ausrichtung beweist nicht die Beziehung nach dem Neupositionieren. Bewahren Sie die Bezugskettendurch die gesamte Schnittsequenz.
Die Qualität des Graphitblockzuschnitts umfasst daher Informationen, nicht nur Geometrie. Ein vermessener Rohling ohne Ausrichtungsaufzeichnung kann selbst dann schwer richtig zu verwenden sein, wenn das Material selbst akzeptabel bleibt.
Prüfen Sie die Fertigungsreserve Merkmal für Merkmal
Vergleichen Sie die tatsächlichen Abmessungen mit der zu fertigenden Geometrie. Bestimmen Sie, welche Oberfläche während der Korrektur bewegt werden muss und ob diese Änderung die anderen funktionalen Beziehungen beibehält.
Behandeln Sie nicht alle gemessenen Abweichungen als austauschbare Zugabe. Breitenverzug, Fehler an benachbarten Flächen und lokale Kantenschäden können verschiedene Bereiche und Richtungen beeinflussen. Die Addition ihrer numerischen Größen ist nicht automatisch eine gültige Lagerberechnung.
Markieren Sie jeden Bereich, in dem nutzbares Material unsicher ist. Wenn ein Defekt die endgültige Hülle durchquert, macht keine günstige Durchschnittsgröße anderswo diesen Bereich wiederherstellbar. Wenn der Defekt vollständig innerhalb des geplanten Entfernungsbestands liegt, kann die Konsequenz anders sein.
Beziehen Sie diese Überprüfung in die Diskussion der Qualität des Graphitblockzuschnitts mit dem Fertigungsteam ein. Ihre minimal nutzbare Rohling kann von einem einfachen Rechteck abweichen, das um das Nennbauteil passt.
Passen Sie den Rohling an seine nächste Route an
| Empfangende Bearbeitung | Rohlinganforderung zur Abstimmung | Übergaberisiko |
|---|---|---|
| Dünnschneiden | Lokalisierendes Material, Plattenausrichtung und geeignete Auflage | Eine schlechte Referenz pflanzt sich in die Plattenvorbereitung fort |
| Profile cutting | Umriss, Dicke und Zugang zur Vorrichtung | Kritische Konturbereiche ohne Zugabe oder Auflage |
| Elektrodenbearbeitung | Materialidentität, Bezugsflächen und Bearbeitungszugabe | Ein brauchbar aussehender Rohling kann die endgültigen Merkmalsbeziehungen nicht erfüllen |
| Allgemeine Fertigbearbeitung | Korrekturroute und Inspektionsgrundlage | Zusätzliche Materialabtragung führt zu einem zu kleinen Bauteil |
Verwenden Sie die Leitfaden zum präzisen Graphitschneiden für platten-spezifische Anforderungen. Für Elektrodenrohlinge, die EDM-Graphitelektroden-Schneideseite unterscheidet die Rohlingvorbereitung von der endgültigen Elektrodenarbeit.
Die Tabelle ist eine Checkliste für die Übergabe, keine Behauptung, dass jeder zugeschnittene Rohling für jede Anwendung geeignet ist. Die spezifische Zeichnung und Qualität entscheiden über die Eignung.
Video: Schnittflächen vor der nächsten Bearbeitung
Watch on YouTube · Vimfun Endless Diamond Wire Saw
Das Video zeigt die sichtbaren Flächen von getrennten Graphitteilen. Das Aussehen allein bestimmt nicht die Bearbeitungszugabe, die Qualität der Bezugsflächen oder den Umfang der nachgelagerten Fertigbearbeitung.
Feldnotizen: Eine Breitenänderung verändert die Übergabe
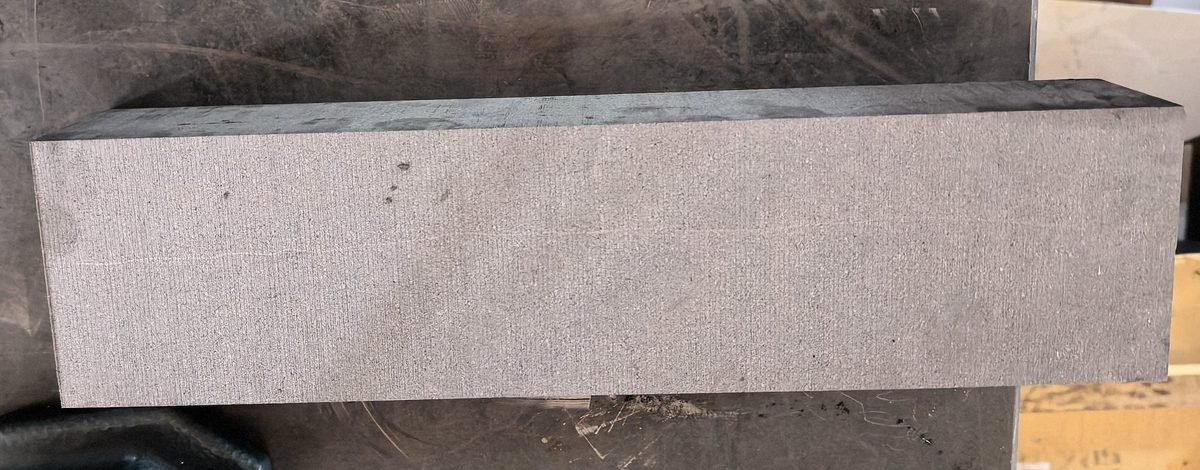
Die dokumentierte Charge 2554 Versuch produzierte einen nominalen 500 × 87 × 70 mm Stab auf einer SVI250-80. Die Drahtdurchmesserkompensation war ausgeschaltet, und sechs Breitenmessungen stiegen von 87,00 auf 87,30 mm.
Die Dicke reichte von 69,90 bis 70,10 mm. Separate Rechtwinkligkeitsprüfungen ergaben 0,09–0,15 mm. Dies sind unterschiedliche Merkmale, gemessen mit Werkstattinstrumenten, keine kombinierte Genauigkeitsspezifikation.
Der Breitenverzug ist ein aufgezeichneter Mangel, der für die nächste Bearbeitung relevant ist. Ein Fertigungsplan muss die tatsächliche Geometrie berücksichtigen, anstatt die Nennbezeichnung von 87 mm als vollständige Beschreibung zu akzeptieren.
Der Test berichtete keine abgeschlossene nachgelagerte Komponente, keine minimale Wiederherstellungszugabe und keine unabhängig bestätigte Ursache aus einer übereinstimmenden Wiederholung. Behalten Sie diese Grenzen bei. Es zeigt, warum Rohmesswerte in die Übergabe gehören und kein garantiertes Ergebnis für jeden nachfolgenden Prozess.
Machen Sie die Inspektion für das empfangende Team nützlich
Geben Sie die Messpositionen und Referenzdefinitionen zusammen mit den Werten an. Geben Sie an, ob die Probe eingespannt, frei gestützt oder unter einer anderen vereinbarten Bedingung gemessen wurde.
Halten Sie Unsicherheit und Wiederholbarkeit im Verhältnis zur Entscheidung. Das NIST betrachtet die Messunsicherheit als relevant für die Interpretation der Ergebnisse. Ein empfangendes Team kann einen kleinen Unterschied nicht verantwortungsvoll allein anhand der Anzeigeauflösung beurteilen.
Vereinbaren Sie, wie Diskrepanzen gelöst werden. Wenn Schneiden und Fertigstellen die gleiche Rohling unterschiedlich inspizieren, vergleichen Sie Unterstützung, Bezugsausrichtung, Instrument und Stichprobe, bevor Sie zu dem Schluss kommen, dass sich das Material während des Transports geändert hat.
Die Schnittqualität von Graphitblöcken sollte in einem Bericht ausgedrückt werden, auf den der nächste Bediener reagieren kann. “Innerhalb der Toleranz” ist unvollständig, es sei denn, die Toleranz, das Merkmal und die Methode sind identifizierbar.
Verwenden Sie eine Übergabeliste
Bestätigen Sie vor der Freigabe des Rohlings das Materialetikett, die Zeichnungsrevision, die Ausrichtung, die akzeptierten Merkmale und alle bedingten Anforderungen. Geben Sie die tatsächlichen Abmessungen an, wenn sie die Bearbeitungsstrategie beeinflussen.
Zeichnen Sie Kanten- oder Oberflächenbeobachtungen vor dem Verpacken auf. Verwenden Sie eine Handhabung und Verpackung, die für das Werkstück und das Verfahren des Standorts geeignet ist, damit das nächste Team den erhaltenen Zustand von einem nicht aufgezeichneten Ereignis während des Transports unterscheiden kann.
Wenn eine Fläche vor der Positionierung einer anderen Operation bearbeitet werden muss, geben Sie diese Reihenfolge explizit an. Lassen Sie es nicht als informelle Annahme zwischen erfahrenen Bedienern; Wiederholungsaufträge und Schichtwechsel können die fehlende Anweisung aufdecken.
Bitten Sie das empfangende Team, zusätzliche Korrekturen oder unerwartete Ablehnungen zu melden. Dieses Feedback identifiziert, ob eine anscheinend akzeptable Schnittanforderung weiterhin Abfall weiter unten auf der Route verursacht.
Überprüfen Sie die Schnittqualität von Graphitblöcken mit nachgelagertem Feedback
Klassifizieren Sie das Feedback nach Merkmal und Operation. Ein zusätzlicher Bezugsvorbereitungsschritt unterscheidet sich von einem abgelehnten Elektrodenrohling, und beides unterscheidet sich von Transportschäden. Halten Sie diese Kategorien getrennt, bevor Sie den vorgelagerten Prozess ändern.
Untersuchen Sie das Merkmal, das die zusätzliche Arbeit verursacht. Überprüfen Sie die ursprüngliche Messkarte, die Einrichtung und die Schnittbedingungen. Ein geometrisches Symptom kann eine Prüfung leiten, ohne die Drahtbedingung, die Klemmung oder die Materialvariation als alleinige Ursache zu beweisen.
Vergleichen Sie überarbeitete Rohlinge im gleichen Lieferzustand. Eine besser aussehende Fläche ist nicht unbedingt eine Verbesserung, wenn ein anderes Merkmal nun mehr Spielraum verbraucht. Messen Sie, was die nächste Operation tatsächlich benötigt.
Geben Sie bei Wiederholungsaufträgen Nachweise für die wiederholte Einrichtung an. Die Anleitung zur Chargenstabilität erklärt den breiteren Unterschied zwischen einer erfolgreichen Stichprobe und einer kontrollierten Produktionsleistung.
Known Limitations / Trade-offs
Eine strengere Rohlingsanforderung kann die Arbeit später reduzieren und gleichzeitig den Einrichtungs- und Inspektionsaufwand beim Schneiden erhöhen. Ein größerer Spielraum kann die vorgelagerte Annahme erleichtern, aber Material und Bearbeitungszeit nachgelagert verbrauchen.
Wählen Sie diese Kompromisse für die gesamte Route. Weder das Schneidteam noch das Fertigungsteam sollten eine isolierte Metrik optimieren, während die daraus resultierenden Kosten auf die andere Operation übertragen werden.
Diese Anleitung legt nicht fest, dass eine bestimmte Fläche als endgültiger Bezugspunkt ohne Bearbeitung dienen kann oder dass ein bestimmter Spielraum ausreicht. Diese Entscheidungen erfordern die Zeichnung, die gemessene Geometrie und die empfangende Vorrichtung.
Das Feldaufzeichnung mit einer einzigen Spalte kann auch nicht die Leistung der abgeschlossenen Komponente oder die Produktionsausschussrate feststellen. Halten Sie die Annahme des Rohlings und die Annahme der endgültigen Komponente als getrennte dokumentierte Entscheidungen.
Schließen Sie den Übergabeprozess ab
Überprüfen Sie das erste Ergebnis der empfangenden Operation anhand des Rohlingsannahmeblatts. Stellen Sie fest, ob zusätzliche Arbeit aus einer ausgelassenen Anforderung, einem nicht gemessenen Bereich oder einer tatsächlichen Abweichung vom vereinbarten Rohlingszustand resultierte.
Aktualisieren Sie das entsprechende Dokument, anstatt alle Grenzwerte automatisch zu ändern. Eine fehlende Positionierungsanweisung gehört in die Route; ein unzureichender Spielraum gehört in die Rohlingsdefinition. Die Trennung dieser Entscheidungen hilft, die Schnittqualität von Graphitblöcken zu verbessern, ohne unnötiges Material oder Inspektion auf jede Oberfläche zu legen.
Fragen zur Übergabeprüfung
Bedeutet eine saubere Oberfläche, dass der Rohling bereit ist?
Nicht von allein. Überprüfen Sie die Bezugsbeziehungen, die tatsächliche Größe, den Kanten Zustand und das für die nächste Operation benötigte Material. Das Oberflächenbild stellt nicht alle davon fest.
Was ist, wenn das empfangende Team mehr Spielraum wünscht?
Fragen Sie, welches gemessene Merkmal oder welche Operation es benötigt. Passen Sie die Rohlingszeichnung anhand dieser Beweise an und bewerten Sie dann die daraus resultierenden Material- und Bearbeitungsauswirkungen, anstatt standardmäßig überall Material hinzuzufügen.
Was sollte einen Wiederholungsauftrag begleiten?
Die akzeptierte Rohlingszeichnung, Materialidentität, Prozessrevision, Inspektionsmethode und relevantes Feedback von der Fertigung. Diese Aufzeichnungen machen die Schnittqualität von Graphitblöcken als Übergabe anforderung wiederholbar, anstatt vom Gedächtnis abhängig zu sein.
Senden Sie die Rohlinge und Endzeichnungen über unsere Seite für technische Anfragen. Markieren Sie die nächsten Positionierungsflächen und die Korrekturarbeiten, die die aktuelle Route erfordert.