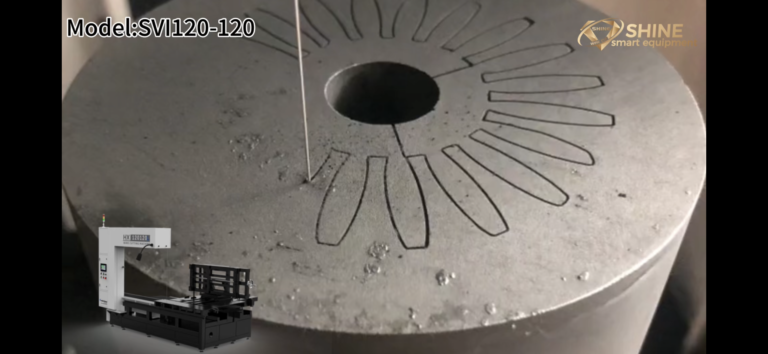
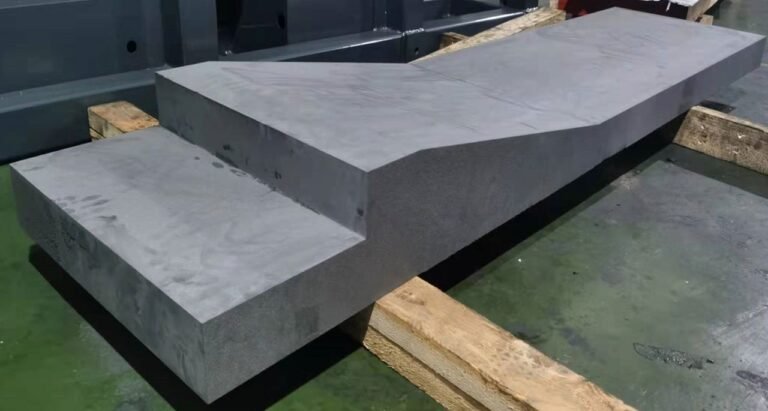
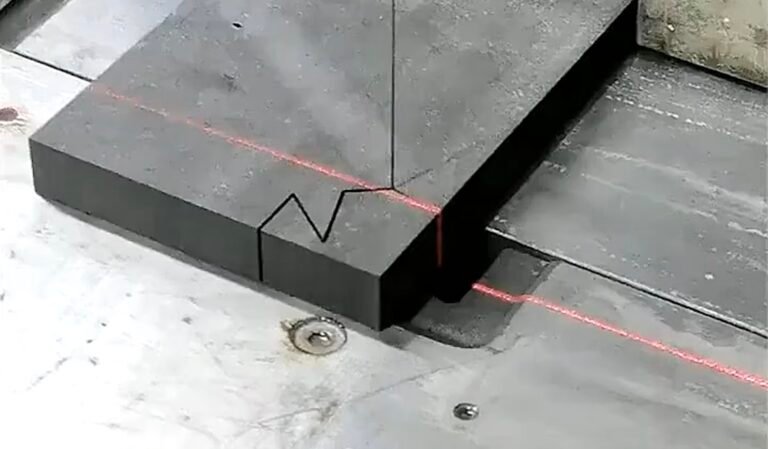
La qualité de coupe des blocs de graphite est importante lorsque l'opération suivante tente de localiser la pièce brute, de récupérer sa géométrie et de produire le composant fini. Une coupe peut sembler nette tout en laissant à l'équipe réceptrice une référence inadaptée ou trop peu de matière sur une face critique.
Définissez l'exigence de transfert avant le début de la coupe. La question utile n'est pas de savoir si le fil a séparé la matière, mais si la pièce brute livrée supporte le trajet de découpe, de profilage ou d'usinage prévu.
Cet article traite de ce transfert entre opérations. Le industrial graphite block cutting topic page fournit le contexte plus large de l'équipement et de la préparation du stock.
Définir la qualité de coupe des blocs de graphite lors du transfert
Énumérez les caractéristiques dont l'opération réceptrice a réellement besoin : taille, état de la face de référence, relations entre les faces, arêtes, identification et jeu restant. Indiquez la méthode de mesure et si chaque caractéristique est finale ou provisoire.
Évitez d'exiger la qualité de la pièce finie sur chaque surface brute intermédiaire sans raison de fabrication. De même, ne permettez pas à un statut intermédiaire d'occulter une caractéristique dont le prochain montage dépend. La limite d'acceptation doit suivre le trajet.
Préserver l'identité du matériau. SGL Carbon distingue les propriétés entre les nuances de graphite isostatique. Un enregistrement traçable de la nuance et du lot permet à l'équipe suivante d'interpréter le résultat de coupe par rapport au matériau réellement fourni.
Joignez la révision du dessin et l'orientation à la pièce brute. Si l'inspection appelle un plan de référence A, l'équipe réceptrice doit pouvoir identifier cette même surface physique sans deviner à partir d'une photographie.
Protéger la chaîne de localisation
Décidez quelle face supporte la pièce brute, quelle face établit la direction et quelle caractéristique définit la position. Vérifiez si les surfaces coupées conviennent à ces rôles ou si une étape d'usinage doit d'abord les établir.
Une condition d'assise irrégulière peut modifier la référence pour l'opération suivante. Vérifiez les contacts réels plutôt que de supposer qu'une grande surface repose uniformément. Utilisez la pratique de localisation approuvée de l'équipement récepteur et documentez la configuration.
Si la pièce brute doit être tournée ou re-serrée, marquez comment la prochaine référence est établie. Un bon résultat dans la première orientation ne prouve pas la relation après repositionnement. Préservez la chaîne de référence tout au long de la séquence de coupe.
La qualité de coupe des blocs de graphite comprend donc des informations, pas seulement de la géométrie. Une pièce brute mesurée sans enregistrement d'orientation peut être difficile à utiliser correctement même lorsque le matériau lui-même reste acceptable.
Vérifier le stock de finition caractéristique par caractéristique
Comparez les dimensions réelles avec la géométrie à finir. Déterminez quelle surface doit bouger lors de la correction et si ce changement préserve les autres relations fonctionnelles.
Ne traitez pas toutes les déviations mesurées comme un jeu interchangeable. Le parallélisme de largeur, l'erreur de face adjacente et les dommages locaux sur les bords peuvent affecter différentes régions et directions. L'addition de leurs magnitudes numériques n'est pas automatiquement un calcul de stock valide.
Marquez toute région où le matériau utilisable est incertain. Si un défaut traverse l'enveloppe finale, aucun avantage de taille moyenne ailleurs ne rend cette région récupérable. Si le défaut se situe entièrement dans le stock d'enlèvement prévu, la conséquence peut être différente.
Incluez cette revue lors de la discussion de la qualité de coupe des blocs de graphite avec l'équipe de finition. Leur pièce brute minimale utilisable peut différer du rectangle le plus simple qui s'adapte autour du composant nominal.
Faites correspondre la pièce brute à son trajet suivant
| Opération réceptrice | Exigence de pièce brute à convenir | Risque de transfert |
|---|---|---|
| Découpe fine | Stock de localisation, direction de la plaque et support approprié | Une mauvaise référence se propage dans la préparation de la plaque |
| Profile cutting | Enveloppe de contour, épaisseur et accès au montage | Les régions de contour critiques manquent de jeu ou de support |
| Usinage d'électrodes | Identité du matériau, plans de référence et jeu d'usinage | Une pièce brute d'apparence utilisable ne peut pas satisfaire les relations de caractéristiques finales |
| Finition générale | Trajet de correction et base d'inspection | Un enlèvement de stock supplémentaire entraîne un composant sous-dimensionné |
Utilisez le precision graphite slicing guide pour les exigences spécifiques à la plaque. Pour les pièces brutes d'électrodes, le La page de coupe d'électrodes en graphite pour l'EDM distingue la préparation de la pièce brute du travail final de l'électrode.
Le tableau est une liste de contrôle de transfert, pas une affirmation que chaque pièce brute coupée peut servir toutes les applications. Le dessin et la nuance spécifiques décident de l'aptitude.
Vidéo : Faces coupées avant l'opération suivante
Watch on YouTube · Vimfun Endless Diamond Wire Saw
La vidéo montre les faces visibles des sections de graphite séparées. L'apparence seule n'établit pas le jeu d'usinage, la qualité du plan de référence ou la quantité de finition en aval.
Notes de terrain : une tendance de largeur modifie le transfert
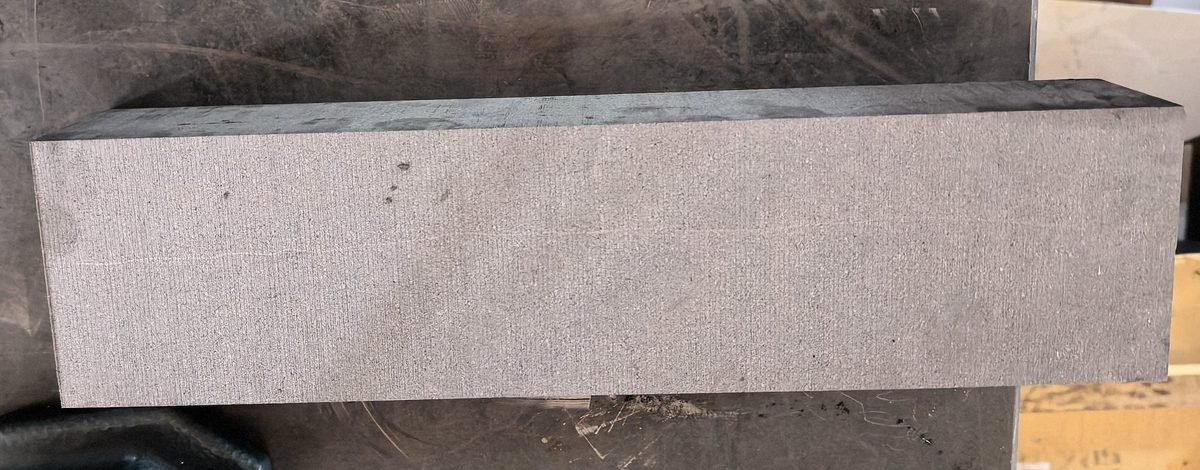
Le Nuance documentée 2554 essai a produit une barre nominale de 500 × 87 × 70 mm sur un SVI250-80. La compensation du diamètre du fil était désactivée, et six mesures de largeur sont passées de 87,00 à 87,30 mm.
L'épaisseur variait de 69,90 à 70,10 mm. Des vérifications séparées de l'équerrage et de l'écart étaient de 0,09–0,15 mm. Ce sont des caractéristiques différentes, mesurées avec des instruments d'atelier, et non une spécification de précision combinée.
Le parallélisme de largeur est un défaut enregistré pertinent pour l'opération suivante. Un plan de finition doit tenir compte de la géométrie réelle plutôt que d'accepter l'étiquette nominale de 87 mm comme description complète.
Le test n'a pas rapporté de composant aval terminé, de marge de récupération minimale ou de cause confirmée indépendamment à partir d'une répétition correspondante. Gardez ces limites intactes. Cela démontre pourquoi les lectures brutes appartiennent à la remise, pas à un résultat garanti pour chaque processus ultérieur.
Rendez l'inspection utile à l'équipe de réception
Fournissez les positions de mesure et les définitions de référence ainsi que les valeurs. Indiquez si l'échantillon était serré, librement supporté ou mesuré dans une autre condition convenue.
Gardez l'incertitude et la répétabilité proportionnelles à la décision. Le NIST traite l'incertitude de mesure comme pertinente pour l'interprétation des résultats. Une équipe de réception ne peut pas juger une petite différence de manière responsable à partir de la seule résolution d'affichage.
Convenez de la manière dont les divergences seront résolues. Si la coupe et la finition inspectent le même brut différemment, comparez le support, l'alignement de référence, l'instrument et l'échantillonnage avant de conclure que le matériau a changé pendant le transfert.
La qualité de coupe des blocs de graphite doit être exprimée dans un rapport sur lequel le prochain opérateur peut agir. “ Dans la tolérance ” est incomplet à moins que la tolérance, la caractéristique et la méthode ne soient identifiables.
Utilisez une liste de contrôle de transfert
Avant de libérer le brut, confirmez l'étiquette du matériau, la révision du dessin, l'orientation, les caractéristiques acceptées et toutes les exigences conditionnelles. Incluez les dimensions réelles là où elles affectent la stratégie de finition.
Enregistrez les observations de bord ou de surface avant l'emballage. Utilisez une manipulation et un emballage appropriés à la pièce et à la procédure du site, afin que la prochaine équipe puisse distinguer l'état reçu d'un événement non enregistré pendant le transfert.
Si une face doit être usinée avant de localiser une autre opération, indiquez explicitement cette séquence. Ne la laissez pas comme une supposition informelle entre opérateurs expérimentés ; les commandes répétées et les changements d'équipe peuvent exposer l'instruction manquante.
Demandez à l'équipe de réception de signaler les corrections supplémentaires ou les rejets inattendus. Ce retour d'information identifie si une exigence de coupe apparemment acceptable continue de créer des déchets plus loin sur la ligne.
Passez en revue la qualité de coupe des blocs de graphite avec le retour d'information aval
Classez le retour d'information par caractéristique et par opération. Une passe de préparation de référence supplémentaire diffère d'un brut d'électrode rejeté, et les deux diffèrent des dommages de manipulation. Gardez ces catégories séparées avant de modifier le processus en amont.
Enquêtez sur la caractéristique qui entraîne le travail supplémentaire. Vérifiez la carte de mesure d'origine, la configuration et les conditions de coupe. Un symptôme géométrique peut guider un essai sans prouver que l'état du fil, le serrage ou la variation du matériau sont la seule cause.
Comparez les bruts révisés dans le même état de livraison. Une face plus belle n'est pas nécessairement une amélioration si une autre caractéristique consomme maintenant plus de marge. Mesurez ce dont la prochaine opération a réellement besoin.
Pour les commandes répétées, incluez des preuves de configuration répétées. Le guide de stabilité des lots explique la distinction plus large entre un échantillon réussi et une production contrôlée.
Known Limitations / Trade-offs
Une exigence de brut plus stricte peut réduire le travail ultérieur tout en augmentant le temps de configuration et d'inspection à la coupe. Une marge plus importante peut faciliter l'acceptation en amont mais consommer du matériau et du temps d'usinage en aval.
Choisissez ces compromis sur l'ensemble de la chaîne. Ni l'équipe de coupe ni l'équipe de finition ne doivent optimiser une métrique isolée tout en transférant le coût résultant à l'autre opération.
Ce guide n'établit pas qu'une face particulière peut servir de référence finale sans usinage, ni qu'une marge spécifique est suffisante. Ces décisions nécessitent le dessin, la géométrie mesurée et le montage de réception.
Le relevé de champ à barre unique ne peut pas non plus établir les performances du composant terminé ou le taux de rejet de production. Gardez l'acceptation du brut et l'acceptation du composant final comme des décisions documentées distinctes.
Fermez la boucle de remise
Passez en revue le premier résultat de l'opération de réception par rapport à la feuille d'acceptation du brut. Identifiez si le travail supplémentaire provient d'une exigence omise, d'une région non mesurée ou d'un écart réel par rapport à l'état convenu du brut.
Mettez à jour le document approprié plutôt que de modifier automatiquement toutes les limites. Une instruction de localisation manquante appartient à la chaîne ; une marge insuffisante appartient à la définition du brut. Garder ces décisions distinctes permet d'améliorer la qualité de coupe des blocs de graphite sans ajouter de matériau ou d'inspection inutile à chaque surface.
Questions pour la revue de remise
Une surface propre signifie-t-elle que le brut est prêt ?
Pas par elle-même. Examinez les relations de référence, la taille réelle, l'état des bords et le stock nécessaire pour la prochaine opération. L'apparence de la surface n'établit pas toutes ces conditions.
Et si l'équipe de réception veut plus de marge ?
Demandez quelle caractéristique mesurée ou quelle opération la nécessite. Ajustez le dessin du brut en utilisant ces preuves, puis évaluez les implications résultantes en termes de matériau et d'usinage plutôt que d'ajouter du stock partout par défaut.
Qu'est-ce qui doit accompagner une commande répétée ?
Le dessin du brut accepté, l'identité du matériau, la révision du processus, la méthode d'inspection et le retour d'information pertinent de la finition. Ces enregistrements rendent la qualité de coupe des blocs de graphite répétable en tant qu'exigence de remise plutôt que dépendante de la mémoire.
Envoyez le brut et les dessins finaux via notre page de demande technique. Marquez les faces de localisation suivantes et le travail de correction que la chaîne actuelle nécessite.