La précision du profil graphite signifie comment le contour mesuré se rapporte au dessin selon une méthode d'inspection définie. Une largeur globale correcte n'établit pas la position d'une ouverture, la forme d'un coin ou le contour à travers l'épaisseur de la pièce.
Avant de demander un chiffre de précision, identifiez la caractéristique que vous devez accepter. Sinon, le fournisseur peut citer un résultat de taille alors que l'application dépend d'un profil local ou d'une relation de datum.
Utilisez le page thématique sur la découpe de profilés en graphite pour le parcours complet. Cet article se concentre sur l'inspection et l'acceptation d'un contour découpé, le usinage final étant traité séparément.

Définir la précision du profil graphite à partir du dessin
Commencez par la révision du dessin, la nuance du matériau, l'épaisseur du stock et le système de datum. Identifiez les segments de contour et les relations de caractéristiques qui sont fonctionnellement importants. Étiquetez toutes les surfaces qui seront usinées après la découpe.
Distinguez la taille globale, la déviation du profil local et la localisation de la caractéristique. Un contour libre peut apparaître proche de la nominale après un alignement par meilleur ajustement, tandis qu'une ouverture reste mal positionnée par rapport à son datum requis.
N'inventez pas de cadre de tolérance lorsque le dessin est ambigu. Demandez la spécification applicable ou convenez d'une méthode d'acceptation d'échantillon documentée. Une décision informelle de “ ça a l'air proche ” ne remplace pas une exigence définie.
L'identité du matériau appartient également au dossier. SGL Carbon liste des nuances distinctes de graphite isostatique. Préservez la nuance plutôt que de supposer que chaque matériau à grain fin représente la même condition de qualification.
Gardez la taille, le profil et la position séparés
Les vérifications de taille répondent à la question de savoir si une distance satisfait à son exigence. Les vérifications de profil abordent la forme et la localisation d'un contour selon l'évaluation spécifiée. Les vérifications de position relient une caractéristique aux références du dessin.
Marquez les régions critiques plutôt que de mesurer uniquement des sections droites pratiques. Les ouvertures internes, les changements de direction, l'entrée et la sortie peuvent nécessiter une couverture supplémentaire. Un rapport d'échantillon doit montrer où les mesures ont été prises et ce qui a été exclu.
Comparez les sections pertinentes à travers l'épaisseur lorsque la spécification l'exige. Un contour satisfaisant sur une face accessible ne prouve pas une géométrie identique sur la face opposée ou tout au long de la découpe.
Pour la précision du profil graphite, une valeur générique plus ou moins est donc incomplète. Demandez quelle caractéristique, quel matériau, quelle épaisseur, quel alignement de datum et quelle procédure de mesure ont produit le chiffre.
Sélectionnez un arrangement d'inspection adapté à la caractéristique
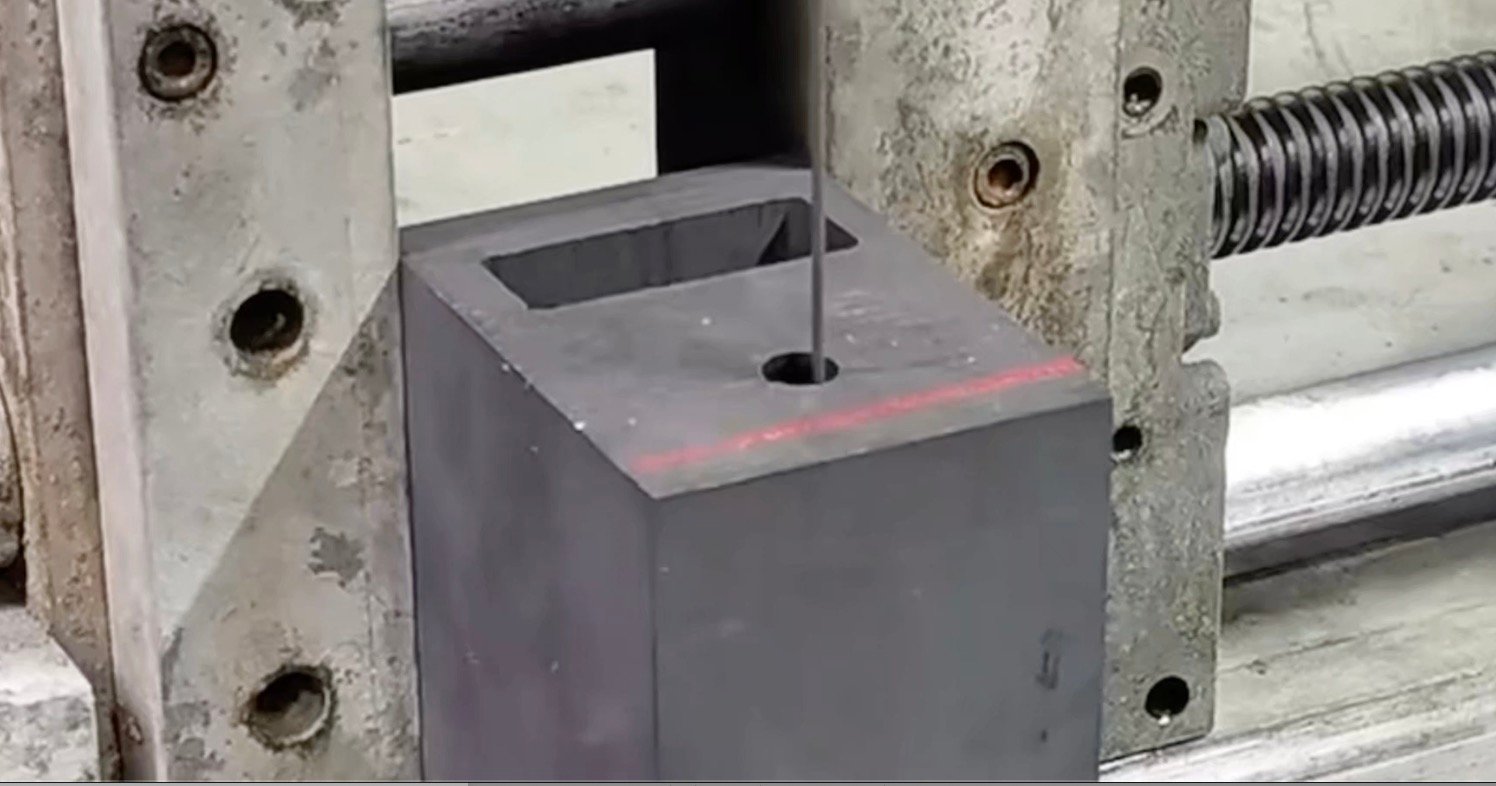
Choisissez l'équipement en fonction de la caractéristique requise et de l'accessibilité. La comparaison optique, la mesure par coordonnées, les calibres et les instruments de contact ont des capacités et des limitations différentes. Ne sélectionnez pas un instrument uniquement parce qu'il affiche le nombre de décimales requis.
Documentez comment le composant est supporté et localisé pendant l'inspection. Une région mince ou étroite peut réagir différemment à la contrainte qu'un brut substantiel. Préservez cette condition lors de la comparaison d'échantillons ou de l'évaluation d'un changement de processus.
Le NIST discute des budgets d'incertitude comme moyen de tenir compte des contributions à la mesure. Pour cette application, enregistrez les conditions de mesure qui pourraient affecter le contour rapporté avant d'interpréter une petite différence comme une coupe améliorée.
Si le système d'inspection ne peut pas atteindre une région critique, convenez d'une alternative avant l'essai. Une région non mesurée ne devrait pas disparaître du rapport d'acceptation simplement parce qu'elle était difficile à inspecter.
Qualifiez la précision du profil graphite avec une carte des caractéristiques
| Région ou caractéristique | Question d'inspection | Preuve à conserver |
|---|---|---|
| Longue section droite | La ligne mesurée suit-elle la géométrie requise ? | Alignement, localisations et déviations |
| Courbe | Le contour local est-il cohérent avec le dessin ? | Arc couvert ou région échantillonnée |
| Coin | La transition obtenue est-elle acceptable ? | Forme locale et géométrie adjacente |
| Ouverture interne | Est-elle correctement liée au datum ? | Identité de la caractéristique et référence d'évaluation |
| Direction de l'épaisseur | La relation requise est-elle maintenue tout au long de la découpe ? | Identités de la face ou de la section mesurée |
| Edge condition | Les dommages affectent-ils le contour fonctionnel ? | Localisation et critère de dommage convenu |
Utilisez la carte pour chaque échantillon candidat. La comparaison de la précision du profil graphite est plus solide lorsque les mêmes régions et le même alignement sont évalués, même si des paramètres de coupe différents ont été utilisés.
Conservez les résultats bruts à côté des métriques récapitulatives. Une déviation maximale est utile, mais sa localisation et son signe peuvent aider à distinguer un problème de caractéristique locale d'un décalage global. Aucune observation seule ne prouve le mécanisme.
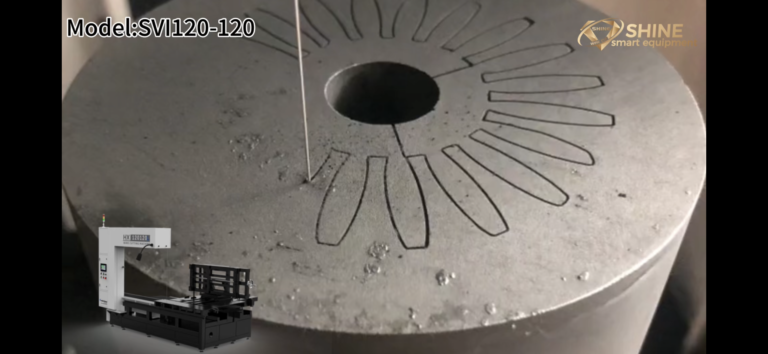
Vidéo : Géométrie d'un anneau graphite rainuré
Watch on YouTube · Vimfun Endless Diamond Wire Saw
La présentation de l'anneau illustre des caractéristiques répétées dans un composant en graphite. La précision, la cohérence des rainures et l'acceptation nécessitent une mesure indépendante ; les affirmations promotionnelles de la vidéo ne sont pas adoptées comme résultats d'essai.
Notes de terrain : Un avertissement métrologique d'une géométrie différente
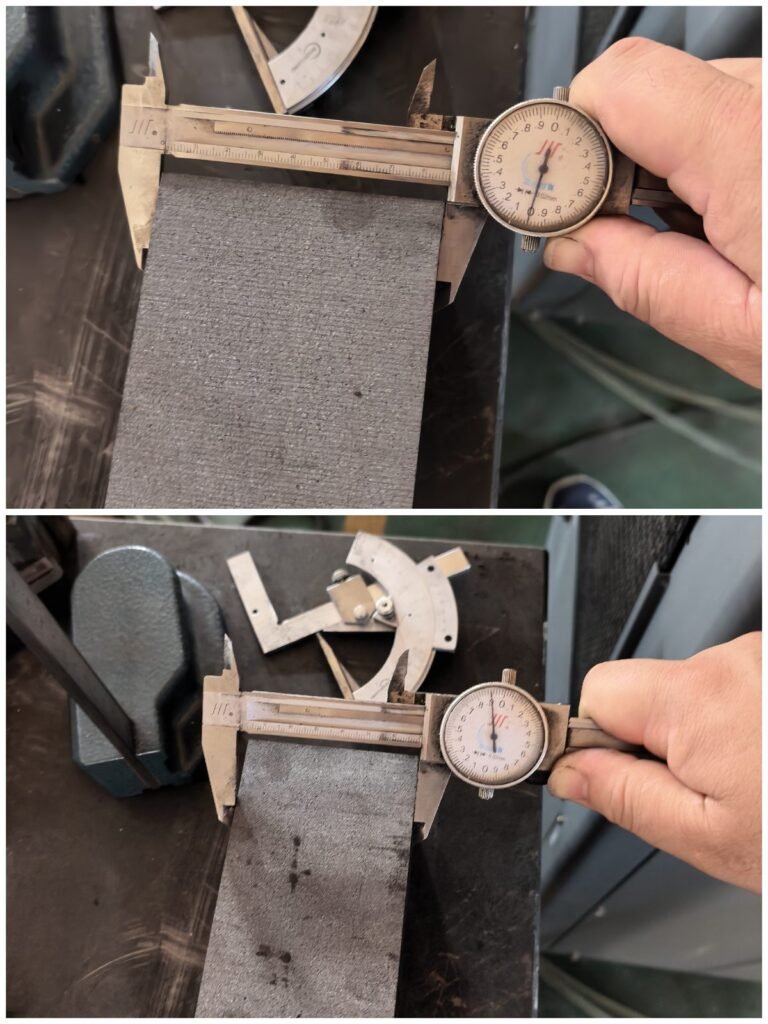
The available essai de barre droite n'est pas un cas de contour mesuré. Il a produit une barre de nuance 2554 de 500 × 87 × 70 mm nominale sur une SVI250-80, avec compensation désactivée.
Les relevés de largeur ont augmenté de 87,00 à 87,30 mm. L'épaisseur variait de 69,90 à 70,10 mm. Les relevés séparés de l'équerrage variaient de 0,09 à 0,15 mm. Ces mesures décrivent différentes caractéristiques du même échantillon.
Le manque de largeur documenté illustre pourquoi une seule taille acceptable ne peut pas établir la précision du profil du graphite. Le relevé de la barre ne fournit aucun résultat de forme d'angle, aucune mesure d'ouverture interne ni aucune carte de profil de contour traversant.
Utilisez-le pour formuler la question d'inspection, pas pour revendiquer la performance du contour. Un relevé de terrain spécifique au profil nécessite le contour réel, les mesures des caractéristiques critiques et l'alignement d'inspection. Jusqu'alors, une capacité de profil numérique reste non qualifiée.
Différencier l'erreur de coupe des différences d'évaluation
Si deux rapports divergent, comparez leurs définitions de référence avant de modifier le programme. Vérifiez si l'un a utilisé un alignement par meilleur ajustement et l'autre a contraint le composant à ses références fonctionnelles.
Examinez également l'état de la pièce. Le nettoyage, la manipulation, le support et la retenue peuvent modifier la configuration de mesure. Un contact sur un bord ébréché peut également mesurer une région physique différente de celle prévue par le dessin.
Inspectez ensuite l'historique du processus : état du fil, révision du programme, compensation, avance et arrangement du montage. Considérez-les comme des influences candidates. Un schéma géométrique peut guider une enquête sans identifier de manière unique sa cause.
Le guide de coupe de graphite de haute précision couvre des questions de tolérance plus larges. Pour les références de plaques planes, la la planéité et le parallélisme de tranchage guident aborde un ensemble de caractéristiques connexe mais différent.
Décider s'il faut corriger la coupe ou finir la caractéristique
Comparez la déviation mesurée avec le rôle prévu de la ébauche. Si le contour de coupe est final, il doit répondre à l'exigence applicable. S'il s'agit d'une préforme, déterminez si le matériau restant permet l'opération de finition spécifiée.
Ne récupérez pas une seule caractéristique en déplaçant la référence sans vérifier les autres relations. Une correction qui améliore une dimension extérieure peut déplacer une caractéristique intérieure ou consommer du stock de finition ailleurs.
Utilisez une répétition représentative pour évaluer les changements proposés. Préservez le dessin, le matériau, le montage et les conditions d'inspection dans la mesure du possible, et enregistrez les différences inévitables. Cela maintient la discussion sur la précision du profil du graphite connectée aux preuves plutôt qu'à une succession de modifications de programme.
Pour les commandes répétées, ajoutez des enregistrements de localisation et de coupe répétés. Un échantillon mesuré n'établit pas une distribution statistique ni une capacité sur la durée de vie du fil et les lots de matériaux.
Known Limitations / Trade-offs
L'échantillonnage de contour dense prend du temps, et certaines caractéristiques restent difficiles à atteindre. Une inspection simplifiée peut être raisonnable pour une ébauche intermédiaire si l'opération de réception l'accepte, mais elle ne doit pas être présentée comme une vérification complète de la pièce finale.
Une déviation signalée plus petite peut également résulter d'une méthode d'alignement différente plutôt que d'une meilleure coupe. Préservez la définition d'évaluation lors de la comparaison d'équipements, de réglages ou de fournisseurs.
Cet article n'établit pas de tolérance garantie ni de rayon minimum universel. Ceux-ci nécessitent un test spécifique au profil et une méthode de mesure appropriée au dessin. Les relevés de barre droite ci-dessus ne peuvent pas fournir ces résultats manquants.
Rédiger une demande d'acceptation d'échantillon spécifique à la caractéristique
Commencez la demande avec le dessin contrôlé et l'étape de sortie. Marquez quelles régions de contour sont finales telles que coupées et lesquelles recevront une finition. Incluez les surfaces de référence et les relations de caractéristiques qui doivent survivre à ce travail ultérieur.
Demandez une carte de mesure plutôt qu'un titre de précision. La carte doit identifier les régions couvertes, la méthode d'alignement, les faces pertinentes sur l'épaisseur et toute caractéristique que l'équipement disponible ne peut pas évaluer. Gardez les unités et la convention de signe suffisamment claires pour qu'un autre inspecteur puisse les suivre.
Demandez les conditions de processus qui définissent matériellement l'échantillon : identité du matériau, épaisseur du stock, montage, état du fil, révision du programme et interventions. Ce n'est pas une demande de chaque valeur du contrôleur ; c'est une façon de préserver les conditions nécessaires pour interpréter le résultat.
Si l'échantillon est accepté, indiquez ce que couvre l'acceptation. Elle peut établir la faisabilité pour un contour et une méthode d'inspection sans démontrer une distribution de lot ou une autre nuance de matériau. Si l'acceptation est conditionnelle à la finition, conservez cette condition à côté de la caractéristique pertinente.
Enfin, conservez une règle de décision pour les résultats ambigus. Convenez qui examinera un désaccord et quelle mesure supplémentaire est appropriée. Cela empêche une petite différence entre les rapports de se transformer en une affirmation non étayée sur le système de coupe.
Questions avant d'accepter un échantillon de profil
La largeur globale est-elle suffisante pour juger du contour ?
Non, sauf si c'est vraiment la seule caractéristique requise. Vérifiez séparément la forme locale, la position de la caractéristique et les relations pertinentes à travers l'épaisseur. Marquez les régions fonctionnelles avant que l'échantillon ne soit coupé.
Un rapport par meilleur ajustement peut-il être utilisé pour chaque pièce ?
Utilisez l'évaluation requise par le dessin et la procédure d'acceptation convenue. L'analyse par meilleur ajustement peut aider à comprendre la forme, mais elle ne vérifie pas automatiquement le composant par rapport à ses références fonctionnelles.
Que faut-il demander avec une revendication de précision ?
La révision du dessin, le matériau, l'épaisseur, la configuration, le système de mesure, l'alignement de référence, les résultats bruts et le nombre d'échantillons. C'est l'information nécessaire pour interpréter la précision du profil du graphite sans confondre une lecture favorable avec une capacité de production qualifiée.
Envoyez un dessin marqué via notre page de demande d'inspection de profil. Identifiez le contour, l'ouverture ou la relation de référence qui déterminera l'acceptation.