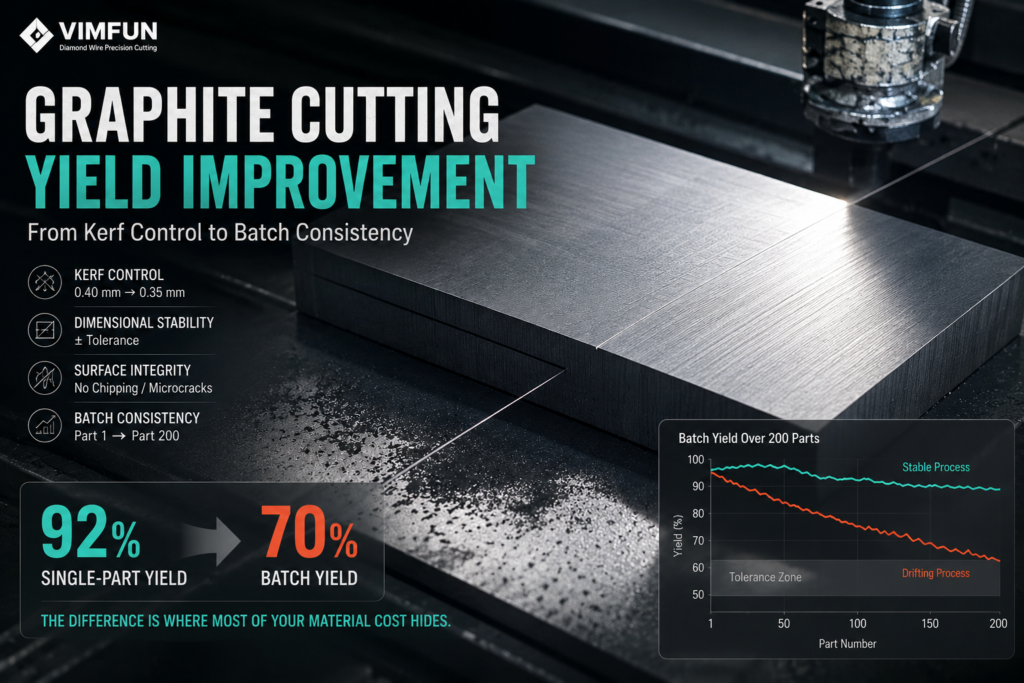
Операция резки графита с выходом 92% для одной детали может легко упасть до 70% выхода партии в течение производственного цикла из 200 деталей — разница заключается в том, где скрывается большая часть ваших затрат на материал. Улучшение выхода резки графита заключается не в улучшении одного разреза; она заключается в контроле разброса для каждого разреза в партии. На этой странице рассматривается, почему выход для одной детали никогда не предсказывает выход партии точно, четыре рычага, которые фактически влияют на выход партии (контроль пропила, стабильность размеров, целостность поверхности, согласованность партии), и последовательность диагностики, которую следует использовать при падении выхода, вместо того чтобы сначала винить материал.
Для инженеров по производству и технологическим процессам, graphite cutting yield improvement означает рассмотрение каждой потери выхода как сигнала — дрейфа пропила, ухудшения размеров, дефектов поверхности или износа оснастки — и устранение самого сильного сигнала в первую очередь. Следующее описание предполагает, что вы уже имеете базовое понимание экономики пропила из резки графита с малым пропилом; эта страница начинается там, где заканчивается оценка затрат и начинается измерение результатов.
Почему выход резки графита отличается от выхода механической обработки
Выход резки графита измеряется как полезный выход, деленный на объем исходного материала, и, в отличие от механической обработки металлов, материал, удаленный самим пропилом, является постоянной, невосполнимой потерей. Механическая обработка генерирует стружку, которая не несет повторно используемой геометрии; резка создает две пригодные для использования детали, разделенные пропилом, поэтому каждый миллиметр пропила является измеримой потерей материала.
Это различие имеет значение, потому что выход в контексте механической обработки может быть восстановлен за счет лучших траекторий инструмента или более тонких проходов для чистовой обработки. При резке графита, как только пропил сделан, он исчезает — это означает, что graphite cutting yield improvement ограничен как физическим пропилом, так и согласованностью процесса вокруг него.
Выход также отличается от коэффициента использования материала. Использование измеряет, насколько эффективно геометрия вашей детали вписывается в исходный блок. Выход измеряет, насколько последовательно ваш процесс преобразует это теоретическое использование в отгружаемые детали. Дизайн с высоким использованием, но плохим контролем процесса все равно дает низкий выход.
Рычаг выхода 1: Контроль пропила
Потери на пропил напрямую ограничивают максимальный теоретический выход любой операции резки графита. Если ваш средний пропил составляет 0,4 мм при нарезке с целевыми деталями 5 мм, примерно 8% вашего материала навсегда теряется в пропиле до того, как в уравнение войдет какая-либо другая переменная.
Нюанс: само по себе уменьшение пропила редко значительно улучшает выход, если ваш процесс непоследователен. Уменьшение среднего пропила с 0,4 мм до 0,35 мм выглядит как улучшение пропила на 12%, но если ваше стандартное отклонение пропила составляет 0,05 мм — что означает, что отдельные разрезы варьируются от 0,30 мм до 0,40 мм — фактический прирост выхода снижается из-за деталей, которые вы бракуете из-за дрейфа размеров.
Для получения подробных операционных рекомендаций по контролю пропила см. нашу сопутствующую статью о как уменьшить потери на пропил при резке графита. Для graphite cutting yield improvement, рассматривайте пропил как необходимый, но недостаточный рычаг — уменьшайте его, но всегда наряду с работой по обеспечению согласованности.
Рычаг выхода 2: Стабильность размеров в партии
Стабильность размеров часто является самым большим скрытым рычагом выхода, особенно в операциях, где пропил уже находится под контролем. Разрезы, которые проходят проверку первой детали, могут отклоняться от спецификации в середине партии по мере износа инструмента, смещения оснастки или изменения тепловых условий.
Типичная схема отказа: ваши первые 20 деталей соответствуют целевым размерам с жесткими допусками, но к 100-й детали ваши размеры сместились на 0,1 мм в одном направлении, а к 180-й детали вы сместились настолько, что это привело к отклонениям размеров. Проверка первой детали показала, что процесс способен, но выход партии говорит об обратном.
Мы столкнулись именно с таким режимом отказа при нарезке блоков для заказчика, который производил изостатические графитовые блоки для заготовок для полупроводниковых CVD-подставок. Измерения первой детали выглядели идеально. Оператор запустил партию на ночь. К утру примерно треть деталей в конце партии была на 0,08 мм больше требуемого размера — недостаточно, чтобы заметить при визуальном осмотре, но достаточно, чтобы не пройти последующую шлифовку. Причиной было смещение оснастки из-за теплового расширения контура рециркуляции охлаждающей жидкости, которое мы обнаружили только путем установки датчиков температуры оснастки во время повторного запуска. Решением была регулировка потока охлаждающей жидкости; урок заключался в том, что ночные партии требуют выборки в середине партии, зарегистрированной по времени.
Практические проверки стабильности включают:
- Выборка размеров в середине партии — измеряйте каждые 30–50 деталей, а не только первую и последнюю
- Отслеживание износа инструмента — записывайте совокупное время резки на инструмент, коррелируйте с дрейфом размеров
- Мониторинг температуры — длительные разрезы могут нагревать оснастку настолько, что смещение установки составит десятки микрон
- Графики размеров после резки — диаграмма рассеяния размеров в зависимости от номера детали выявляет закономерности дрейфа, которые скрывают средние значения
Стабильность размеров — это то место, где graphite cutting yield improvement перестает быть о резке и становится о производственной системе вокруг резки.
Рычаг выхода 3: Целостность поверхности
Дефекты поверхности — микротрещины, сколы, заусенцы по краям и зоны разрушения — вызывают потери выхода, которые никогда не появляются при проверке размеров. Деталь может измеряться в пределах допуска, но не пройти визуальный осмотр или последующую проверку интеграции из-за проблем с поверхностью.
Для большинства марок графита, используемых в промышленных приложениях, целостность поверхности зависит от взаимодействия между скоростью резки, остротой инструмента и скоростью подачи. Агрессивные подачи на более мягких марках графита приводят к сколам, которые делают детали непригодными для предполагаемого применения. Консервативные подачи на более твердых марках могут не вызывать сколов, но приводят к чрезмерному износу инструмента, который позже вызывает дрейф размеров — пример компромисса, который делает улучшение выхода более сложным, чем любая оптимизация по одной переменной.
Микротрещины труднее всего обнаружить, потому что они могут появиться только при последующем воздействии напряжения или термическом циклировании. Некоторые производители принимают дефекты поверхности на стадии резки и полагаются на последующую проверку, но это смещает потери выхода с резки на более поздние стадии — общая проблема выхода не исчезает, она просто меняет категорию. См. повреждение поверхности при обработке графита для связанного обсуждения.
Рычаг выхода 4: Стабильность партии (скрытый убийца)
Выход годных изделий по отдельным деталям почти всегда выше, чем выход годных изделий по партии, и именно на этой разнице большинство операций с графитом теряют деньги. Процесс, производящий 95% годных деталей при первых 10 резах, может произвести 75% годных деталей к 200-му резу — по причинам, которые не всегда очевидны в реальном времени.
Драйверы снижения выхода годных изделий по партии обычно включают:
| Фактор согласованности | Типичное влияние на выход партии |
|---|---|
| Износ инструмента (изменение размеров) | Потеря выхода 5–15% за срок службы инструмента |
| Ползучесть приспособления (сдвиг настройки) | Потеря выхода 3–8% за партию |
| Загрязнение или истощение охлаждающей жидкости | Потеря выхода 2–6% при пренебрежении охлаждающей жидкостью |
| Термический дрейф (длительные производственные циклы) | Потеря выхода 2–5% при расширенных партиях |
| Вариабельность оператора (многосменные операции) | Сдвиг вариации выхода 3–10% от смены к смене |
Кумулятивный эффект — вот что затрудняет улучшение выхода партии. Даже 3% потери выхода от каждого из четырех факторов не складываются в 12%; взаимодействие факторов может привести к фактическим потерям выше 20% при неконтролируемых операциях. Именно поэтому кампании по оптимизации одной переменной часто разочаровывают — вы устраняете один фактор, а другие расширяются, чтобы занять его место.
Для работы по обеспечению согласованности партий, наше связанное обсуждение стабильность производства графита охватывает основы управления процессами, которые напрямую применимы к поддержанию выхода.
Как систематически отслеживать и диагностировать выход резки графита
Прежде чем вы сможете улучшить выход, вам нужно измерить его таким образом, чтобы отделить сигнал от шума. Самая распространенная ошибка в graphite cutting yield improvement проектах — это погоня за анекдотическими проблемами выхода без базовых показателей.
Установите базовый уровень выхода (данные за 4 недели с скользящим средним):
- Точно определите выход — количество отгруженных пригодных деталей ÷ объем исходного материала, а не “годные детали ÷ общее количество деталей”
- Сегментируйте по типу продукта — единое число выхода скрывает, где находится проблема
- Отслеживайте ежедневно, просматривайте еженедельно — ежедневные цифры показывают шум, еженедельные средние показывают тенденции
- Записывайте контекст — смены инструмента, смена оператора, партия материала, настройка приспособления
Когда выход падает, диагностируйте в следующей последовательности:
- Сначала распределение размеров — детали начали отклоняться от целевых размеров, или они всегда отклонялись?
- Затем шаблон поверхностных дефектов — новый тип дефекта или тот же дефект с более высокой частотой?
- Затем дрейф пропила — ваш пропил дрейфует в середине партии?
- Затем приспособление и износ инструмента — совокупное время работы обоих с момента последней замены
- Наконец, партия материала — вариативность материала реальна, но обычно является наименьшим фактором
Инстинкт винить материал в первую очередь распространен, но часто ошибочен. Авторитетные поставщики графита, такие как SGL Carbon и Toyo Tanso публикуют спецификации материалов с жесткими допусками; потеря выхода, вызванная материалом, обычно проявляется как сдвиги на уровне партии, а не постепенный дрейф внутри партии.
Влияние улучшения выхода резки графита на затраты
Улучшение выхода на 5% при работе с 1000 кг графита в месяц означает восстановление 50 кг материала — но реальное влияние на затраты зависит от того, какую плотность стоимости несет этот материал. Восстановление графита низкого качества измеряется десятками долларов за килограмм сэкономленного материала; высококачественный изостатический графит для полупроводниковых применений может измеряться сотнями.
Улучшение выхода усугубляется снижением пропила. Увеличение выхода на 5% в сочетании со снижением пропила на 10% для дорогостоящего графита обеспечивает экономию материала, которая обычно окупает инвестиции в улучшение процесса в течение финансового квартала — но только если процесс сохраняется достаточно долго, чтобы накопить экономию. Именно поэтому работа по поддержанию (документированные процедуры, обучение операторов, статистическое управление процессами) обычно важнее, чем разовые технические достижения.
Для отделов закупок, оценивающих компромиссы по затратам, практическое следствие: поставщик или процесс, предлагающий на 3% более высокий выход при на 2% более высокой стоимости в час, обычно выигрывает по общей стоимости материала. Экономика выхода редко благоприятствует самой низкой почасовой цене. См. наш P4 Pillar по низкопропильному резанию графита для полного представления о затратах.
Реалистичные цели улучшения выхода
Для операций с базовым управлением процессом, улучшение выхода партии на 3–8% является реалистичной 3-месячной целью за счет комбинированного контроля пропила и работы по обеспечению согласованности. Более значительные достижения обычно требуют перепроектирования оборудования или приспособлений, а не просто настройки процесса.
Для операций без базового контроля (no yield baseline, no dimensional tracking, no tool wear logs), the first 30–60 days should focus on establishing visibility, not chasing gains. Trying to improve what you cannot measure produces false wins and hides real problems.
A practical engineering judgment: if you can only work on one lever this quarter, work on согласованность партии, not average kerf. Reducing kerf standard deviation by 30% typically moves yield more than reducing average kerf by 10%. The math is not intuitive, but the field evidence is consistent.
Related Resources for Yield Improvement Work
- Low-Kerf Graphite Cutting Pillar — cost and economic framing of kerf loss
- How to Reduce Kerf Loss in Graphite Cutting — operational how-to for the kerf lever
- Graphite Machining Surface Damage — surface integrity failure modes
- Graphite Manufacturing Stability — process control fundamentals for batch consistency
For occupational safety considerations in graphite cutting operations, refer to OSHA guidelines on respiratory protection for dust exposure.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
What is a good yield rate for graphite cutting?
Yield rates vary by material value and cutting geometry. For high-value graphite in precision applications, batch yield above 85% is generally considered healthy. Below 75% usually indicates a process control issue rather than a material issue. The absolute number matters less than whether your process is stable — an operation running consistently at 82% is easier to improve than one bouncing between 70% and 90%.
Is kerf reduction the same as yield improvement?
No. Kerf reduction is one lever, but yield also depends on dimensional stability, surface integrity, and batch consistency. Reducing kerf without improving consistency rarely moves yield significantly. In our experience, teams that optimize kerf in isolation often see disappointing yield numbers because kerf reduction exposes the consistency problems that kerf loss was masking.
Why is batch yield often lower than single-part yield?
Because single-part yield captures your best process moments, while batch yield includes tool wear, fixture drift, and coolant changes. Batch consistency is the harder problem — first-article success proves the process is capable in ideal conditions; batch yield proves it is capable in production conditions. The gap between the two is your consistency problem.
How do I diagnose a yield drop?
Start with the sequence: dimensional distribution → surface defect pattern → kerf drift → fixture and tool wear. Do not start with material — material is usually the last cause, not the first. Instinctively blaming material feels productive but rarely finds the real cause. Fixture creep and coolant issues are the two causes we see most often in operations that jumped to “the material must be inconsistent.”
What yield improvement is realistic in 3 months?
For most operations with basic process control already in place, 3–8% batch yield improvement is a realistic 3-month target through kerf control and consistency work. Larger gains typically require equipment or fixture redesign. Operations without any process control baseline should spend the first 30–60 days establishing visibility rather than chasing gains — you cannot improve what you do not measure.