Cắt tấm và cắt bản
Cấp đầu cắt xuống qua khối để tách các tấm hoặc cắt các phần.

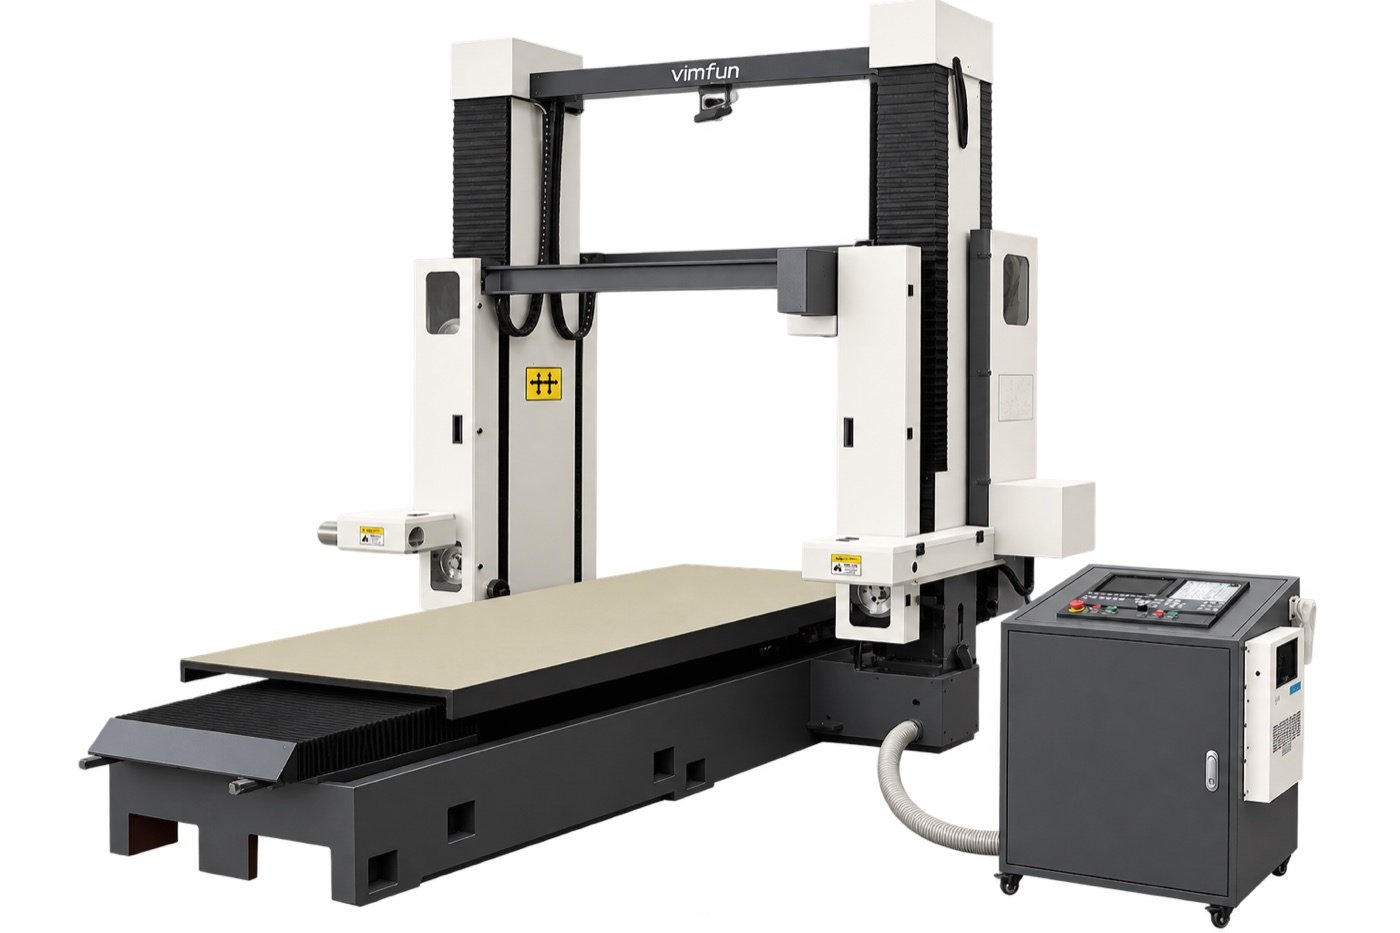
The SHG series cuts large graphite blocks into slabs, plates and profiled blanks. Separate horizontal and vertical cutting heads travel above a low, stationary table, so the block can stay in the same setup when switching cutting directions.
Choose from four standard models by the required cutting mode and full block dimensions. Standard capacity reaches 3,300 mm in a single mode and 2,500 mm in combined mode.
Use the SHG as a graphite block slabbing machine for straight cuts. Compare the working envelopes for horizontal and vertical graphite cutting before choosing a model.
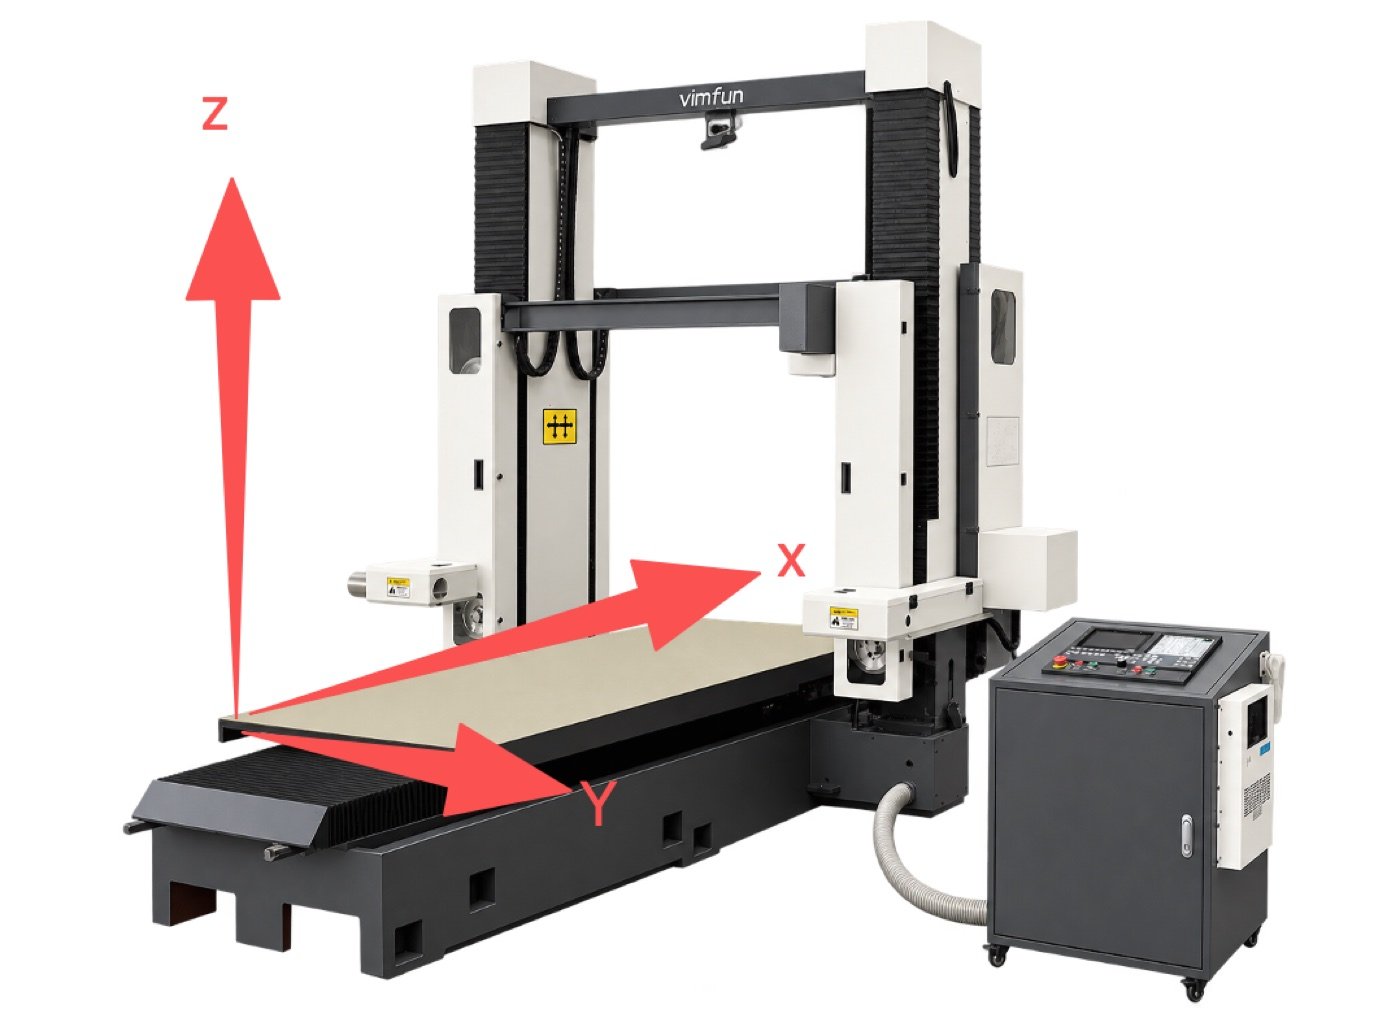
The SHG holds the graphite block stationary on a low table. Two independent cutting assemblies move on the gantry, each with its own closed-loop cutting wire. The numbers in the schematic match the component list below.
| Axis | Arrow in schematic | What moves | Function |
|---|---|---|---|
| X | Front to back, along the block length | Cutting assemblies travel front to back along the block length; both units share this longitudinal travel. | Squaring, trimming and long straight cuts. |
| Y | Left to right, across the block width (along the beam) | Cutting assemblies move across the width of the workpiece. | Positioning the cut across the width of the block. |
| Z | Thẳng đứng | Vertical travel of the cutting assembly. | Top-down feed for slabbing and separating sections. |
| X + Z | Coordinated motion | Both axes move at the same time under CNC control. | Cắt biên dạng theo chương trình cho phôi định hình. |
Chia sẻ bản vẽ biên dạng để Vimfun có thể xác nhận tính khả thi và khoảng hở gá kẹp.
m/s. Dây tuần hoàn nhanh như thế nào trong vòng lặp của nó. Nó được đặt bởi bộ truyền động dây.
Dải máy: 0–50 m/s. Khoảng ban đầu cho than chì đẳng tĩnh và hạt mịn: 30–40 m/s.
mm/phút. Tốc độ di chuyển CNC của cụm cắt so với khối, tức là tốc độ cắt tiến qua than chì.
Dải máy: X 0,01–3000 mm/phút; Y và Z 0,01–5000 mm/phút. Khoảng ban đầu cho than chì đẳng tĩnh và hạt mịn: 50–100 mm/phút.
Tốc độ dây là chuyển động của chính dụng cụ cắt. Tốc độ tiến dao là chuyển động của các trục. Ở khoảng ban đầu, dây di chuyển xa hơn khoảng 18.000 đến 48.000 lần mỗi phút so với đầu tiến dao. Tăng tốc độ dây không làm tiến dao cắt, và tăng tốc độ tiến dao không làm dây chạy nhanh hơn. Đặt cả hai trong quá trình vận hành thử cho loại vật liệu và kích thước mặt cắt thực tế.
Chiều dài chế độ đơn khớp với hành trình X của mẫu. Khi các bộ phận ngang và dọc hoạt động trong cùng một thiết lập, cả hai cụm đều chia sẻ cùng một hành trình X thay vì mỗi bộ phận có toàn bộ hành trình. Do đó, khối phải phù hợp với một phạm vi ngắn hơn. Trên các mẫu tiêu chuẩn, chiều dài chế độ kết hợp ngắn hơn 600 đến 800 mm so với chiều dài chế độ đơn.
Một khối 2.400 × 1.400 × 1.200 mm yêu cầu cả hai hướng đặt SHG300-170 vào danh sách rút gọn. Chiều dài và chiều rộng chế độ kết hợp của nó khớp với kích thước khối danh nghĩa. Xác nhận chiều cao sử dụng được, kích thước vật liệu thực tế và khoảng hở hỗ trợ trước khi chọn nó. SHG330-120 có chiều rộng chế độ kết hợp 1.200 mm, vì vậy khối này vượt quá giới hạn chiều rộng của nó.
Định vị khối từ một điểm tham chiếu ổn định, kiểm tra hỗ trợ bên dưới phần cắt, và cho phép không gian để hút bụi và xử lý trước lần cắt đầu tiên.
Những hình ảnh này đến từ khuyến nghị thiết bị SHG. Sử dụng chúng với bảng công suất khi kiểm tra hoạt động dự kiến.
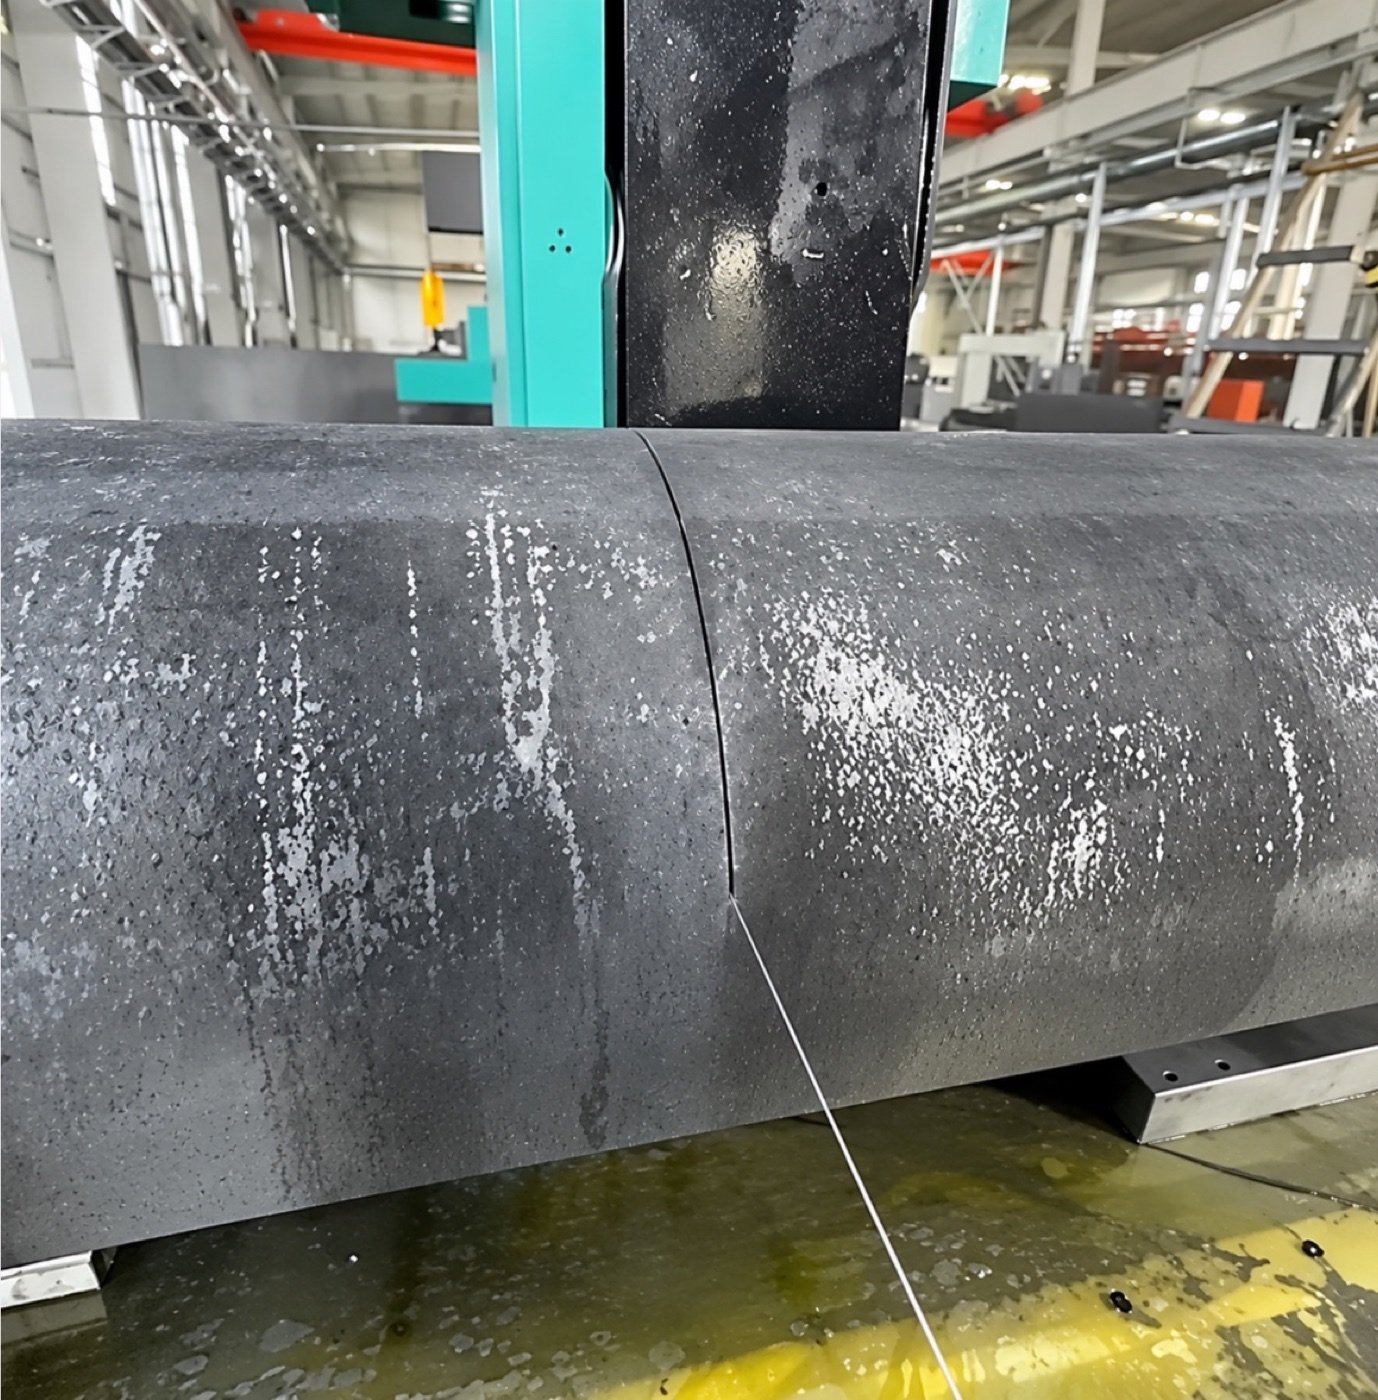
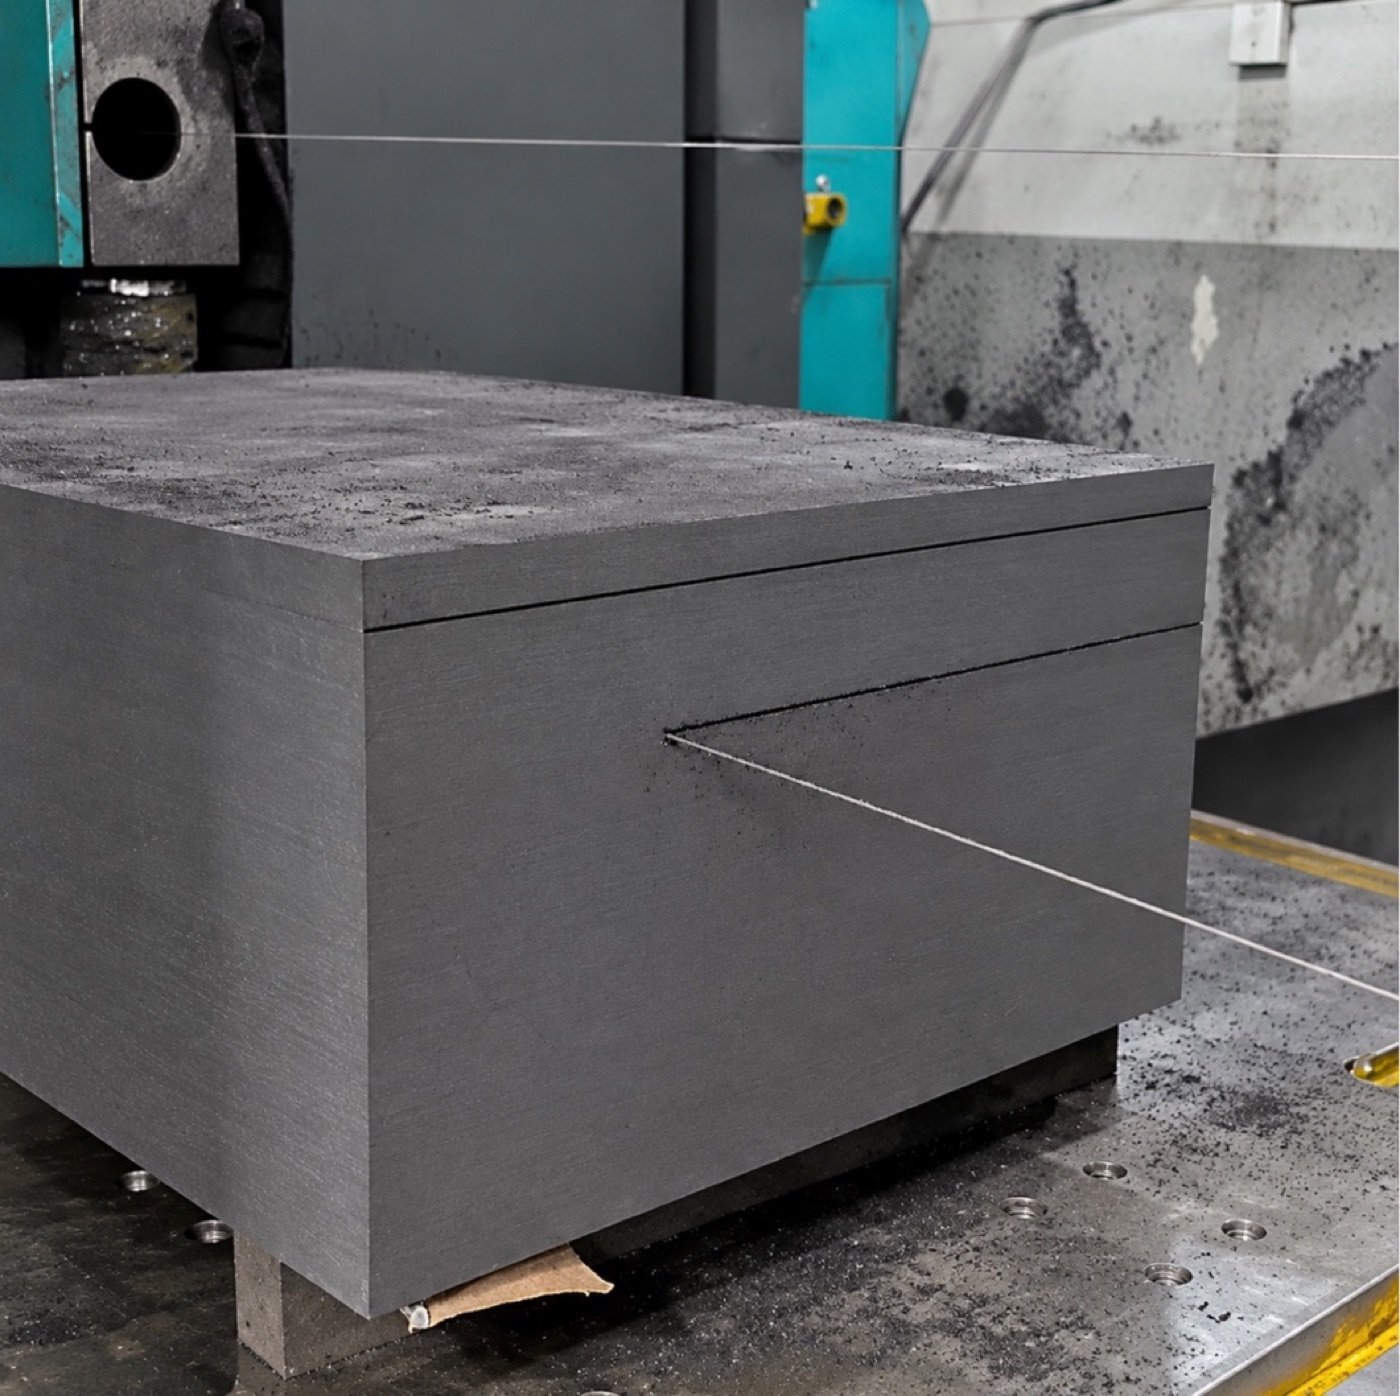
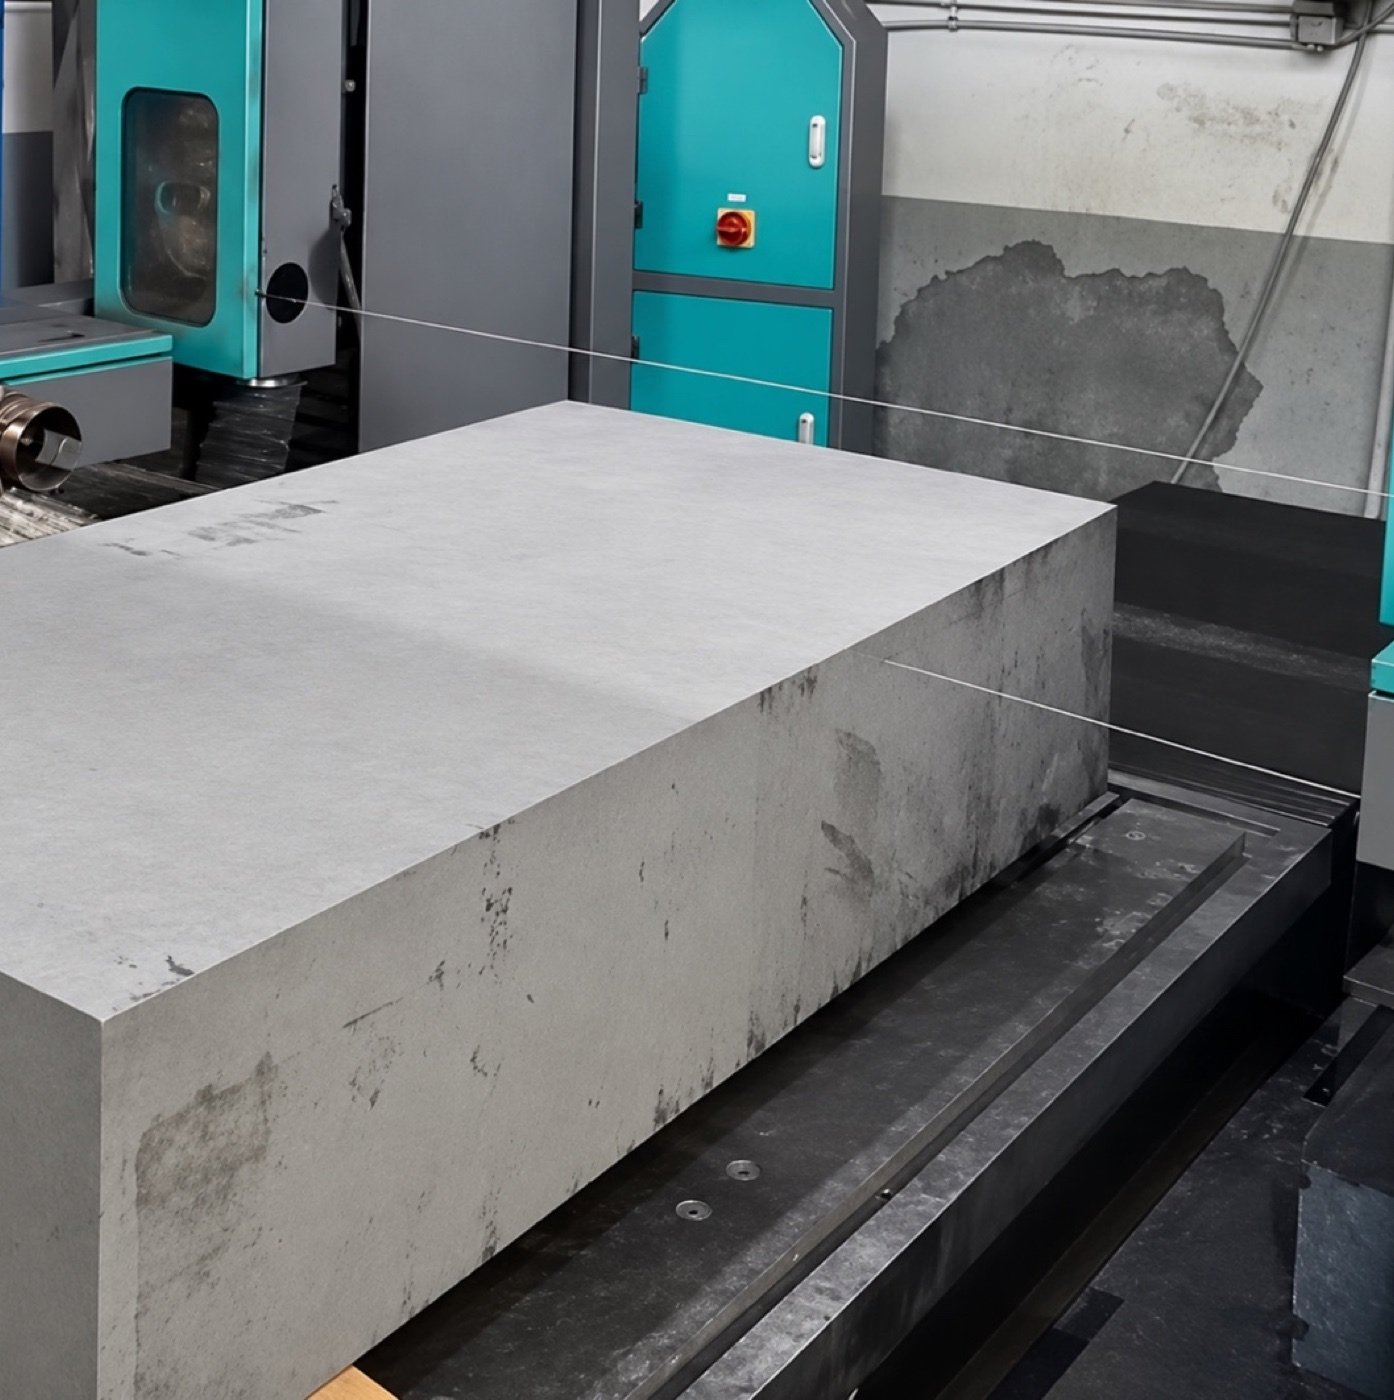
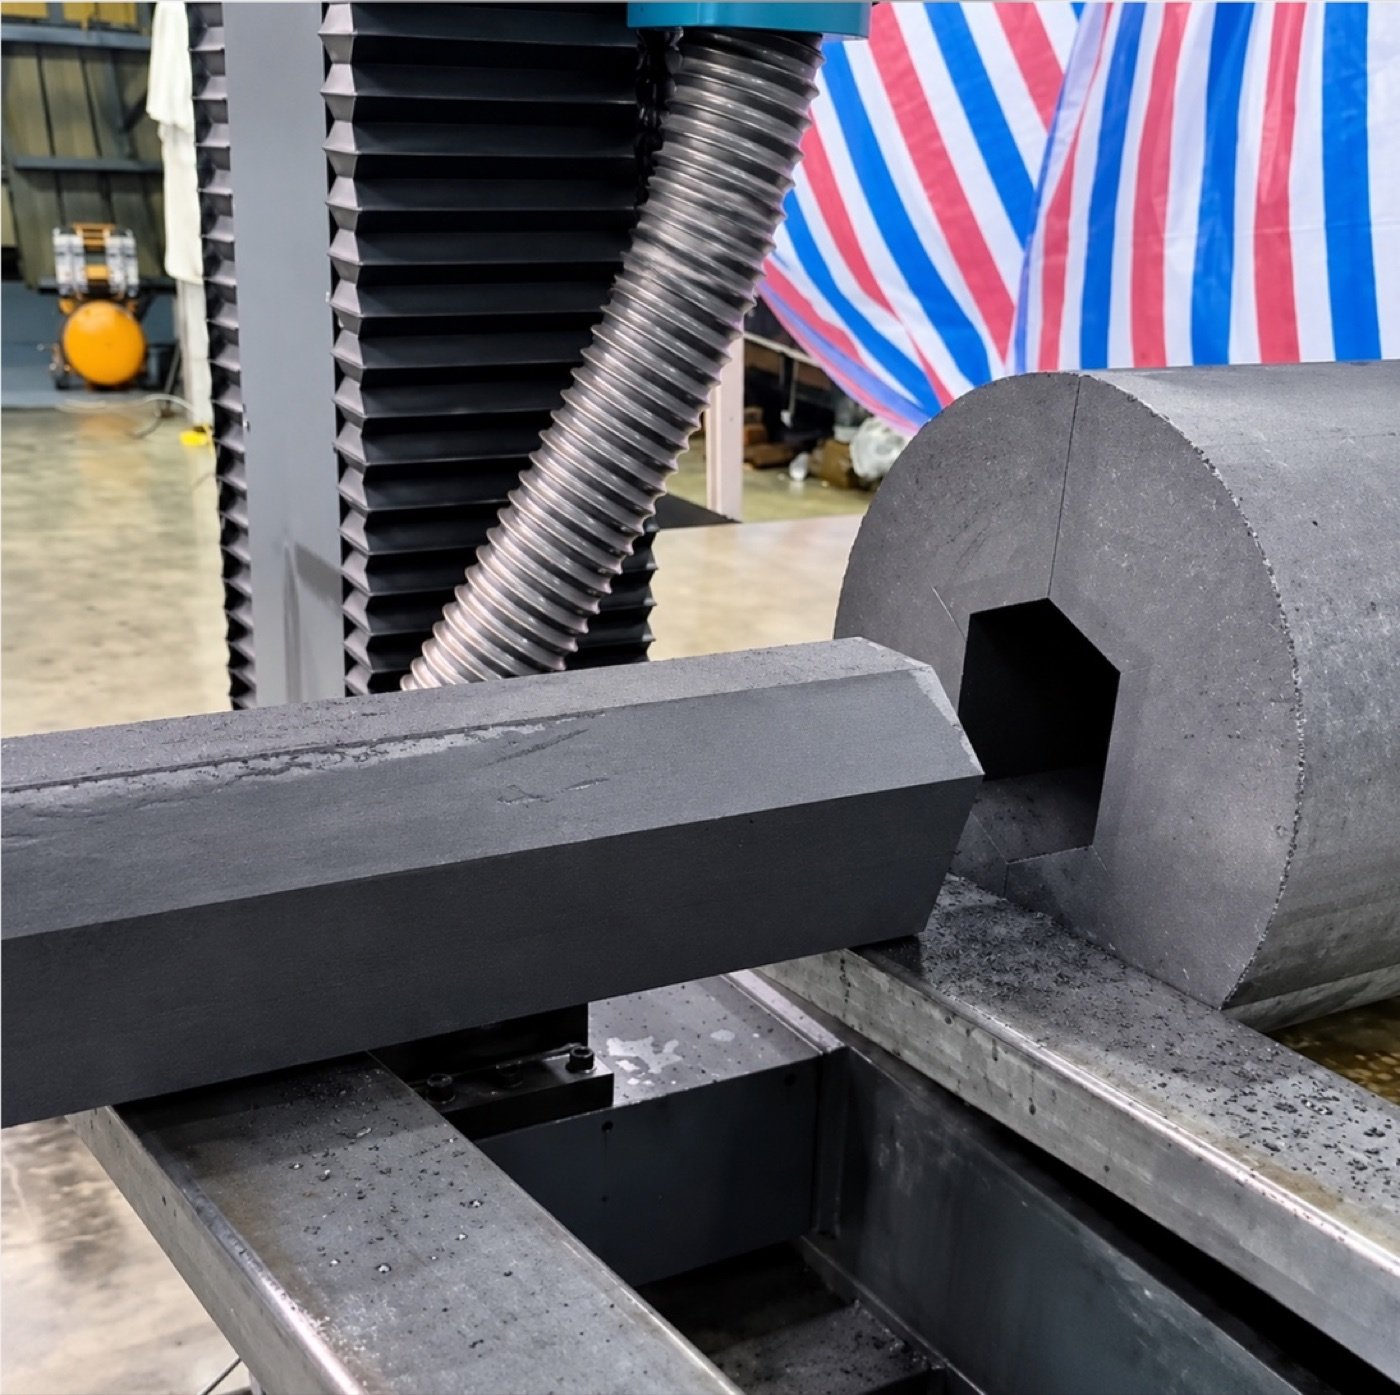
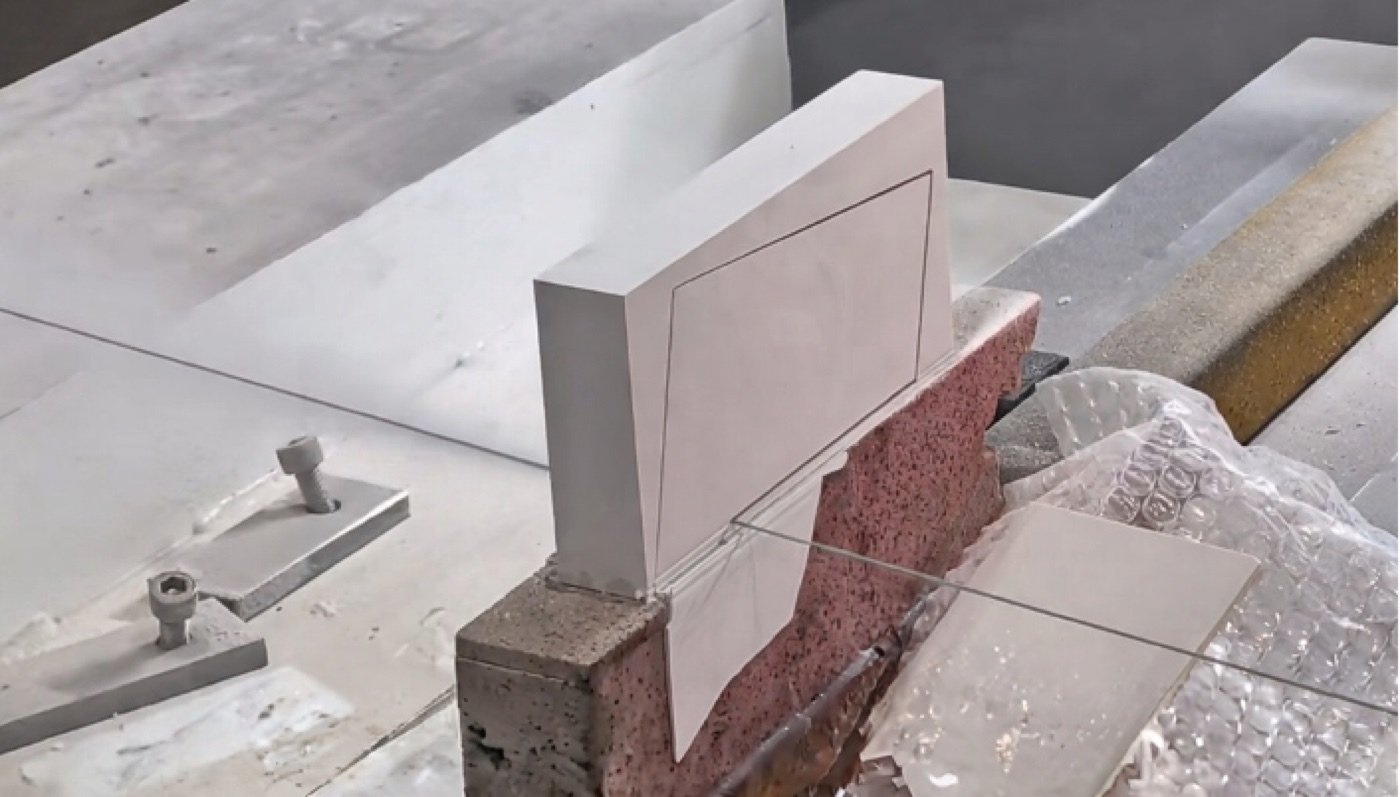
Thống nhất kích thước phôi hoàn thiện và dung sai gia công trước khi chọn hướng cắt hoặc tốc độ tiến dao. Kiểm tra mặt tham chiếu, tình trạng cạnh và sai lệch kích thước tại các vị trí đã thống nhất. Ghi lại cấp độ graphite, hướng cắt và giá đỡ để kết quả có thể lặp lại.