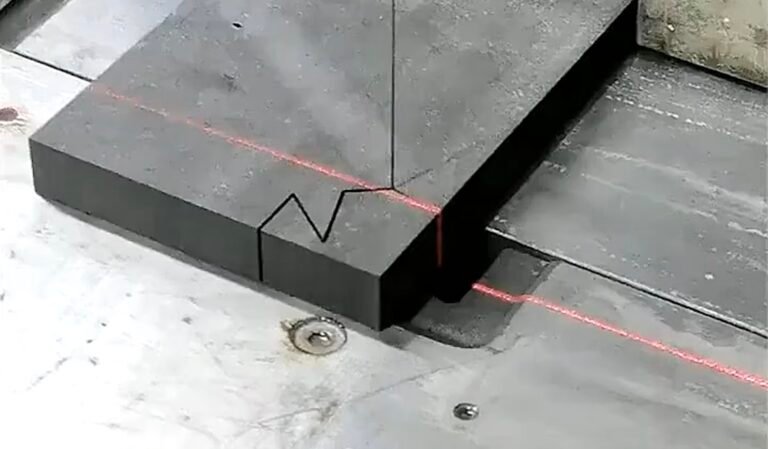
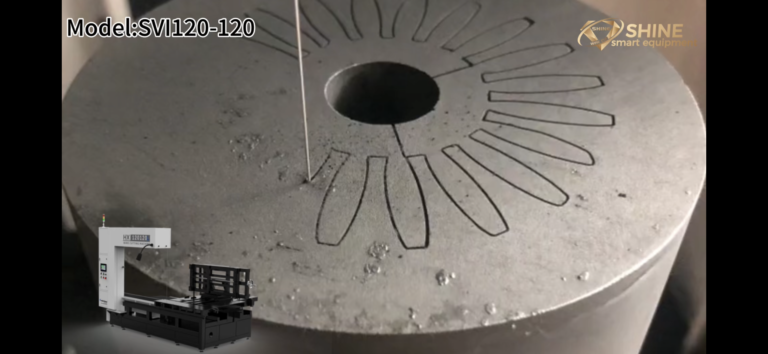
Die Graphitprofil-Kantenqualität ist eine lokale Anforderung. Eine Kontur kann eine saubere Längsseite aufweisen, während Beschädigungen am Austritt, an der Innenecke oder an einem schmalen Merkmal den Rohling für die Nachbearbeitung ungeeignet machen.
Ordnen Sie die kritischen Kanten vor dem Schneiden zu und vereinbaren Sie, welche Beschädigungen im Lieferzustand akzeptabel sind. Eine Kante, die für die Bearbeitung vorgesehen ist, erfordert eine andere Beurteilung als eine funktionale Kante, die im unbearbeiteten Zustand verbleiben muss.
Die Graphitprofil-Schneid-Themenseite deckt Zugang und Ausrüstungsauswahl ab. Dieser Leitfaden konzentriert sich darauf, wo und wie Konturkanten inspiziert werden, ohne jedem Graphitteil einen universellen Spanlimit zuzuweisen.

Definieren Sie die Graphitprofil-Kantenqualität in der Zeichnung
Identifizieren Sie die Kanten, die für die Montage, Handhabung, Abdichtung oder nachfolgende Bearbeitung wichtig sind. Kennzeichnen Sie interne und externe Bereiche separat, wenn sich deren Zugang oder Funktion unterscheidet.
Geben Sie an, ob sich die Anforderung auf sichtbare Beschädigungen, den funktionalen Umriss, einen gemessenen Kantenbruch oder ein anderes spezifiziertes Merkmal bezieht. Vermeiden Sie eine undifferenzierte Anweisung wie “keine Späne”, wenn weder Prüfverfahren noch Akzeptanzmaßstab vereinbart wurden.
Bewahren Sie die Material- und Dickenidentifikation mit dem Kantenbericht auf. SGL Carbon unterscheidet Eigenschaften zwischen isostatischen Graphitqualitäten. Ein Kantenergebnis von einer Sorte und einem Querschnitt sollte nicht auf jedes gelieferte Material verallgemeinert werden.
Wenn die Kante später bearbeitet wird, zeigen Sie den endgültigen Umriss und die Zugabe an. Das Vorhandensein eines sichtbaren Spans und der Verlust von benötigtem Material sind verwandte, aber unterschiedliche Beobachtungen.
Teilen Sie die Kontur in Inspektionszonen auf
Kennzeichnen Sie den Start, Austritt, gerade Segmente, Kurven, Ecken, interne Öffnungen und schmale Merkmale. Fügen Sie die Bereiche hinzu, in denen sich die Unterstützung ändert oder das zurückbehaltene Teil frei wird.
Inspizieren Sie diese Zonen konsistent an jeder Probe. Eine Fotografie der besten geraden Seite repräsentiert nicht den gesamten Umriss. Behalten Sie genügend Orientierungsinformationen, um jedes Foto mit der Zeichnung in Beziehung zu setzen.
Überprüfen Sie relevante Kanten an beiden zugänglichen Flächen, wo die Spezifikation dies erfordert. Beschädigungen sind möglicherweise nicht aus jeder Blickrichtung gleich sichtbar. Definieren Sie Beleuchtung und Vergrößerung, wenn diese das Urteil wesentlich beeinflussen.
Für die Graphitprofil-Kantenqualität ist ein standortcodierter Datensatz nützlicher als ein allgemeiner Kommentar “gute Oberfläche”. Er hilft der Prozessüberprüfung, ein wiederkehrendes lokales Problem von zufälligen Beobachtungen in nicht zusammenhängenden Bereichen zu unterscheiden.
Überprüfen Sie die Unterstützung beim Eintritt und bei der endgültigen Trennung
Verfolgen Sie, wie das Werkstück während des Schnitts gehalten wird. Identifizieren Sie die Rückhaltung des zurückbehaltenen Teils und des Abfalls, bevor die endgültige Verbindung verschwindet.
Behandeln Sie unzureichende Unterstützung als möglichen Einflussfaktor, wo die Geometrie und die Beobachtungen dies nahelegen. Schließen Sie nicht daraus, dass die Unterstützung einen Defekt verursacht hat, nur weil sich der Defekt in der Nähe der Trennung befindet. Überprüfen Sie den Eingangszustand, den Handhabungsbericht und andere relevante Prozessfaktoren.
Jede Vorrichtungsänderung muss die Drahtfreiheit und die erforderlichen Bezugsflächen erhalten. Mehr Rückhaltung ist nicht automatisch besser, wenn sie konzentrierten Kontakt einführt oder den Weg behindert.
Die Überprüfung der Graphitprofil-Kantenqualität sollte die tatsächliche Schnittsequenz umfassen. Eine Setup-Fotografie vor dem Schneiden kann den physischen Zustand auslassen, der besteht, wenn die endgültige Kante gebildet wird.
Erfassen Sie die Graphitprofil-Kantenqualität in einem Formular, das die Akzeptanz unterstützt
| Erfasster Punkt | Was zu erfassen ist | Warum es hilft |
|---|---|---|
| Kantenidentität | Bezugszeichen der Zeichnung und Konturzone | Verbindet die Beobachtung mit der Funktion |
| Position der Beschädigung | Eintritt, Austritt, Ecke oder eine andere zugeordnete Region | Zeigt wiederkehrende lokale Muster auf |
| Beobachtetes Ausmaß | Vereinbarte Abmessungen und Messmethode | Unterstützt eine konsistente Akzeptanzentscheidung |
| Verhältnis zur Zugabe | Beschädigung relativ zum endgültigen Umriss | Zeigt an, ob die Nachbearbeitung sie beheben kann |
| Entdeckungsstadium | Vor dem Schneiden, nach dem Schneiden oder nach dem Transfer | Verhindert Annahmen über den Zeitpunkt ohne Grundlage |
| Fotografie | Orientierung, Maßstab bei Bedarf und nützliche Beleuchtung | Bewahrt Beweise für den Vergleich |
Reduzieren Sie nicht alle Beschädigungen auf eine einzige Schwerezahl, es sei denn, das Akzeptanzverfahren definiert diese Zahl. Ein kleiner Defekt an einem kritischen Merkmal kann wichtiger sein als ein größerer in Material, das entfernt wird.
Die Leitlinien von NIST zur Messprozessführung befassen sich mit Wiederholbarkeit. Verwenden Sie konsistente Inspektionsbedingungen, damit eine Änderung der Graphitprofil-Kantenqualität nicht nur eine Änderung der Art und Weise ist, wie die Probe untersucht wurde.
Trennen Sie Kantenschäden von Konturabweichungen
Eine Kontur kann von der Zeichnung abweichen, ohne sichtbare Absplitterungen. Eine Kante kann auch lokale Beschädigungen aufweisen, während der verbleibende gemessene Umriss korrekt positioniert ist. Erfassen Sie beides, wo es die Akzeptanz beeinflusst.
Behandeln Sie Oberflächenrauheit, Kantenbeschaffenheit und Profilgenauigkeit nicht als Synonyme. Sie erfordern unterschiedliche Messdefinitionen und können unterschiedlich auf eine Prozessänderung reagieren.
Verwenden Sie die Hochpräziser Graphit-Schneidführer für Toleranzen von Merkmalen. Die graphite slicing defects guide provides related plate context, but contour edges need their own mapped acceptance regions.
If a report contains only an overall size and a photograph, request the missing local observations before accepting a claim about the whole profile.
Video: Graphite cut-surface appearance
Watch on YouTube · Vimfun Endless Diamond Wire Saw
This is a surface-appearance reference, not a close-up defect inspection. Chip dimensions, edge acceptance and roughness still require the checks described in the article.
Field Notes: Keep Unmeasured Edge Performance Out of the Claim
Der verfügbare SVI250-80 trial documents a nominal 500 × 87 × 70 mm grade 2554 bar. It reports 0.8 mm wire, 50 m/s wire speed and 42 mm/min feed with compensation off.
Width increased from 87.00 to 87.30 mm, a recorded geometry shortcoming. The report does not provide a contour-edge damage map, a quantified chip distribution or a matched before-and-after edge study.
Those limits matter. The trial cannot supply a demonstrated graphite profile edge quality figure, and its width taper should not be relabeled as an edge-chipping failure. Different characteristics require different evidence.
For a contour-specific field note, retain real close-up photographs, the marked outline and agreed damage measurements. Until that record exists, the appropriate output is an inspection and investigation method, not an invented floor experience.
Investigate a Repeated Edge Problem
Begin with the observation and its timing. Confirm whether the damage was visible before cutting, appeared immediately after separation or was first found after handling. Preserve the sample where practical before finishing removes the evidence.
Review the material, wire condition, path, feed, support and interruption record. These are possible contributors to examine. Change one relevant condition at a time where feasible, using a comparable sample and the same inspection method.
Inspect the complete critical region after each change. An improvement at exit does not establish that a narrow internal feature is still acceptable. Keep the graphite profile edge quality comparison tied to the full acceptance map.
If the damage remains inside finishing stock, evaluate whether the current route is already suitable. Additional process tuning may offer little value if the required finished edge is reliably produced by the planned next operation.
Decide Between Process Adjustment and Finishing
Use as-cut acceptance where the edge meets the application requirement under the agreed inspection. Use a defined finishing operation where the drawing requires a condition the cut edge does not supply.
Compare the material and time consequences. Adding allowance may improve recoverability but reduce nesting efficiency. A finishing pass may stabilize the final edge while adding another locating and inspection step.
Do not repair a local feature informally without checking the resulting contour and final dimensions. Rework needs its own acceptance decision, especially near narrow sections or functional corners.
Known Limitations / Trade-offs
There is no universal acceptable chip size for every graphite contour. Grade, geometry, application and delivery condition determine the requirement. Any numerical threshold needs the drawing or an agreed customer specification.
A photograph is useful evidence of appearance but may not establish depth, subsurface condition or a full edge distribution. State what the inspection can and cannot resolve.
This guide provides no measured profile-chip reduction percentage or proven setting range. Those require representative contour tests. Do not transfer block-cutting measurements or plate-specific observations into such a claim.
Preserve a Useful Edge Sample Record
Keep the marked outline, images and inspection result together with the process revision. Label any photographs taken after handling or finishing so they are not confused with the immediate as-cut condition.
Where a defect was accepted within finishing stock, retain that reasoning. The next order may use a smaller allowance or a different final envelope, making the earlier decision inapplicable. An accepted exception should not become a universal edge limit by repetition.
Also record what improved after a controlled change and what remained unmeasured. If only the exit region was examined, do not describe the result as an improvement across the whole contour. A limited but well-defined finding is more useful for the next trial than a broad claim with missing coverage.
This sample record supports later discussion with the customer, cutting operator and finishing team while keeping the observed edge condition separate from its proposed cause.
Questions for an Edge Review
Should every visible chip cause rejection?
Use the applicable requirement. Identify whether the damage affects the final envelope, functional edge or planned finishing stock. Reject or rework according to that condition rather than appearance alone.
Can a slower feed be assumed to solve the problem?
No. Review the complete evidence and qualify any change on a representative sample. Feed is one recorded variable among material, wire, geometry, support and handling conditions.
What should I send for troubleshooting?
The drawing, grade, thickness, marked damage locations, useful close-up photographs, discovery stage and actual process conditions. Those details make a graphite profile edge quality review specific enough to guide a controlled trial.
Share the marked contour through our Seite für technische Anfragen. Include which edges are final and which will be machined later.