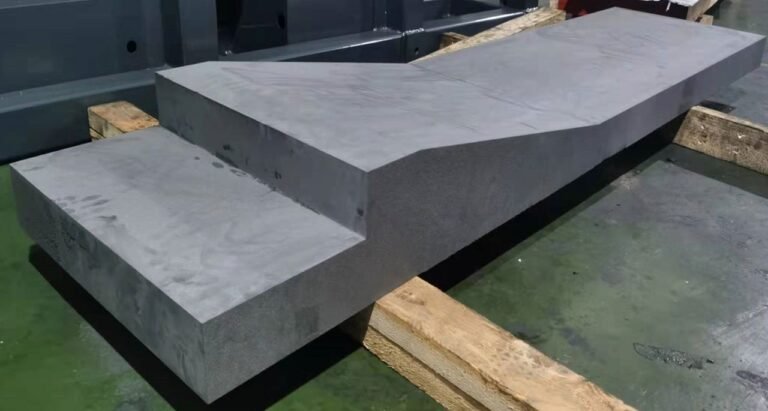
Ein Graphitprofil-Schneidprozess beginnt mit einer Zugangsfrage: Kann das ausgewählte Drahtsystem die erforderliche Kontur erreichen, während das zurückbehaltene Teil gestützt bleibt? Eine Zeichnung, die in der Draufsicht einfach aussieht, kann eine interne Öffnung, eine Sacklochfunktion oder eine Lösungsbedingung enthalten, die den Weg komplett verändert.
Definieren Sie das Ergebnis als Schnittling oder Fertigteil, bevor Sie eine Zykluszeitabschätzung anfordern. Das sind unterschiedliche Aufgaben. Ein durchgängiger Zuschnitt kann immer noch Löcher, Nuten, Anschlagvorbereitung oder Oberflächenbearbeitung erfordern.
Die Graphitprofil-Schneid-Themenseite erklärt die breitere Anwendung. Dieser Artikel folgt dem Graphitprofil-Schneidprozess von der Zeichnungsrevision bis zum Inspektionsprotokoll, ohne davon auszugehen, dass jede Kontur auf jeder Maschine machbar ist.

Definieren Sie die Ausgabe des Graphitprofil-Schneidprozesses
Trennen Sie die Abmessungen des eingehenden Materials, die Schnittgeometrie und die Anforderungen der Endzeichnung. Markieren Sie, welche Oberflächen der Draht erzeugen soll und welche Merkmale späteren Operationen gehören. Berücksichtigen Sie den Bearbeitungsaufmaß, wo immer die Schnittfläche nicht die fertige Oberfläche ist.
Verwenden Sie eine kontrollierte Zeichnungsrevision. Wenn der Lieferant eine Kontur prüft, während die Produktion einen anderen Radius erhält, gilt die ursprüngliche Machbarkeitsbewertung möglicherweise nicht mehr. Halten Sie die Geometriedatei, die Zeichnung und das Angebot durch die Revision verknüpft.
Identifizieren Sie die Materialgüte, anstatt das Werkstück nur als feinen Graphit zu beschreiben. SGL Carbon unterscheidet isostatische Qualitäten nach ihren Eigenschaften. Die praktische Anforderung hier ist die Materialidentifikation: Ein Versuch sollte Material verwenden, das repräsentativ für die beabsichtigte Bestellung ist.
Identifizieren Sie auch die beabsichtigten Bezugsflächen. Eine Kontur, die korrekt relativ zur Werkstückkante positioniert ist, kann immer noch falsch relativ zum Bezugspunkt des Endbauteils positioniert sein. Der Inspektionsplan sollte diesen Unterschied explizit machen.
Externe und interne Zugänge separat prüfen
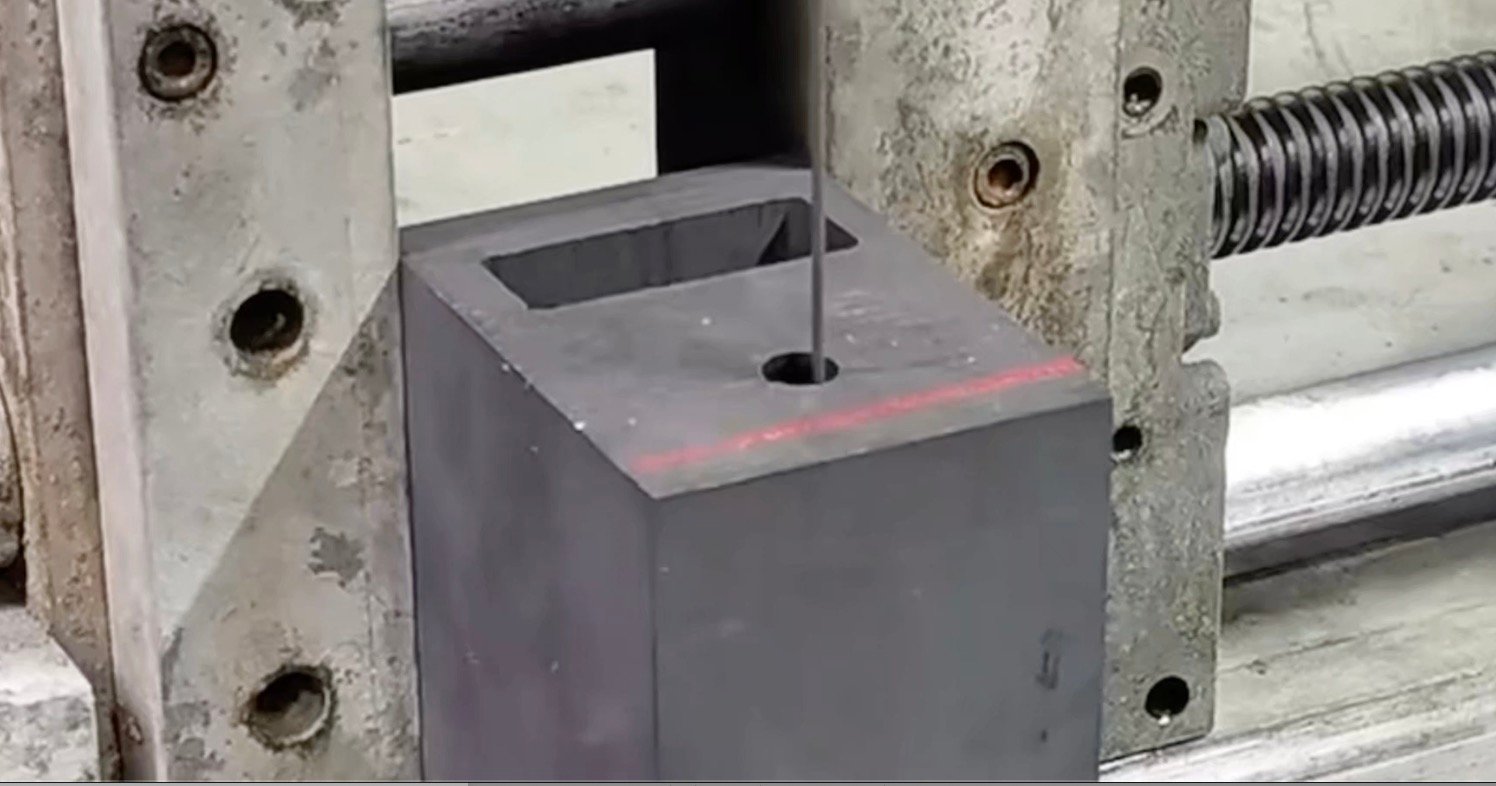
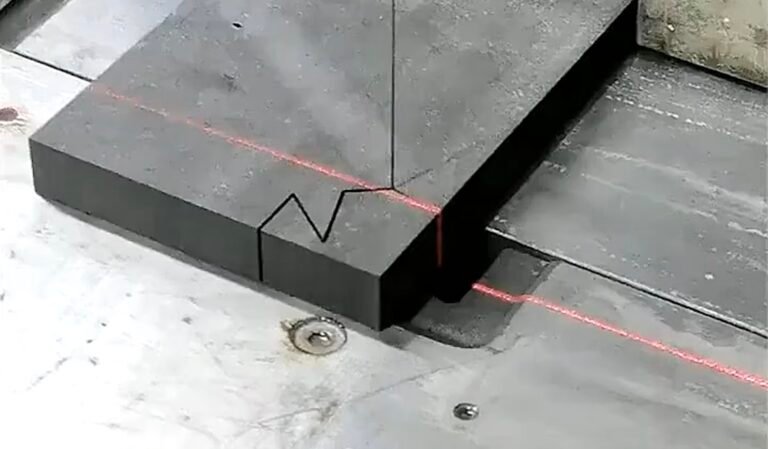
Zeigen Sie für eine externe Kontur an, wo der Draht eintritt, wo er austritt und wie sich der Abfall trennt. Bestätigen Sie die Freiräume um die Vorrichtung und die Ausrichtung des zurückbehaltenen Teils. Ein Pfad, der zu Beginn erreichbar ist, kann später durch eine Stütze oder einen losen Abfall blockiert werden.
Für eine geschlossene interne Kontur holen Sie die Bestätigung der Ein- und Einfädelanordnung vom Ausrüstungslieferanten ein. Eine Endlosschleife geht nicht automatisch durch jede vorhandene Öffnung. Das tatsächliche Drahtsystem, die Verbindungsmethode, wo zutreffend, die Maschinenkonfiguration und die Werkstückgeometrie bestimmen die Machbarkeit.
Verwenden Sie kein generisches Foto des Außenprofils, um ein internes Merkmal zu versprechen. Ebenso leiten Sie keine Sackloch- oder willkürliche dreidimensionale Fähigkeit aus dem Begriff CNC-Drahtsäge ab. Geben Sie das angeforderte Merkmal an und fragen Sie, wie es hergestellt wird.
Überprüfen Sie die Ausrüstung für Außenprofile und Ausrüstung für Innenprofile als separate Ausgangspunkte. Ihre Existenz ist kein Ersatz für eine zeichnungsbasierte Bestätigung.
Stützen Sie die Unterstützung während der Schnittsequenz aufrecht
Markieren Sie das zurückbehaltene Teil und den Schrottbereich, bevor Sie den endgültigen Trennschnitt planen. Bestimmen Sie, was beide Bereiche zurückhält, wenn die verbleibende Materialverbindung klein wird. Die Unterstützung muss wirksam bleiben, ohne den Draht zu behindern oder eine für die Bearbeitung reservierte Oberfläche zu beschädigen.
Vermeiden Sie es, eine dünne Brücke als sicher zu bezeichnen, nur weil sie eine frühere Probe überstanden hat. Ihre Geometrie, Material und Belastungsbedingungen sind wichtig. Behandeln Sie die Brücke als zu bewertendes Merkmal, nicht als universelle Befestigungslösung.
Planen Sie die Reihenfolge der internen und externen Konturen zusammen mit den Zugangs- und Unterstützungsanforderungen. Es gibt keine allgemeine Regel, dass jedes interne Merkmal immer zuerst geschnitten werden muss; der gewählte Weg muss die für nachfolgende Durchgänge benötigten Referenzen und Rückhaltungen erhalten.
Ein nützliches Arbeitsblatt für den Graphitprofil-Schneidprozess enthält eine einfache Sequenzskizze. Nummerieren Sie die Durchgänge und identifizieren Sie, wo sich die Vorrichtung ändert. Dies ist einfacher zu überprüfen als eine Pfaddatei ohne Erklärung der physischen Einrichtung.
Qualifizieren Sie die Einstellungen für den Graphitprofil-Schneidprozess
Zeichnen Sie Drahttyp und -zustand, Geschwindigkeit, Spannung, Vorschub, relevante Kompensation und die Programmrevision auf. Parameternamen und Einheiten sollten mit der Maschinendokumentation übereinstimmen. Eine Einstellung, die aus einem Blockteilungsversuch kopiert wurde, ist keine qualifizierte Kontureinstellung.
Achten Sie während der Probe auf Übergänge und kleine Merkmale. Vergleichen Sie, was auf geraden Abschnitten passiert, mit dem Verhalten in der Nähe von Ecken, Ein- und Ausgängen und ungestützten Bereichen. Wenn die Probe nur über ihr äußeres Rechteck gemessen wird, können diese lokalen Unterschiede aus dem Bericht verschwinden.
Wenn Sie eine Bedingung ändern, identifizieren Sie, was der Test lösen soll. Vergleichen Sie nach Möglichkeit Proben mit einem kontrollierten Unterschied. Weisen Sie eine Verbesserung nicht der Pfadkompensation zu, wenn die Vorrichtung, das Material und der Draht gleichzeitig geändert wurden.
Führen Sie Aufzeichnungen über Eingriffe des Bedieners. Eine akzeptierte Probe, die unprotokollierte manuelle Korrekturen erforderte, kann nicht allein aus dem Nominalprogramm reproduziert werden. Es ist der tatsächliche Prozess, der qualifiziert werden muss, nicht nur der Dateiname.
Bauen Sie den Inspektionsplan um die Kontur herum auf
Vereinbaren Sie, wie die gemessene Geometrie mit der Zeichnung abgeglichen wird. Eine freie Best-Fit-Ausrichtung und eine bezugsbasierte Auswertung können unterschiedliche Fragen beantworten. Verwenden Sie die Ausrichtung, die von der Bauteilspezifikation gefordert wird, und berichten Sie sie neben dem Ergebnis.
| Merkmal | Vorgeschlagene Überprüfung | Zu behaltender Datensatz |
|---|---|---|
| Gerade und gekrümmte Kontur | Vergleichen Sie die tatsächliche Kontur mit der spezifizierten Geometrie | Messabdeckung und Ausrichtung |
| Innere Öffnung | Bewerten Sie zugangskritische und funktionale Bereiche | Identifizierung von Öffnungen und lokale Abweichungen |
| Ecke oder schmaler Bereich | Lokale Form und Kantenschäden inspizieren | Positionsmarkierte Beobachtungen |
| Durchgehende Geometrie | Relevante Schnitte oder Flächen vergleichen | Probenmethode und Flächenidentität |
| Bearbeitungsaufmaß | Überprüfen Sie das für spätere Arbeiten reservierte Material | Verbleibender Aufmaß an kritischer Oberfläche |
Die Richtlinien von NIST für Messprozesse decken Wiederholbarkeit und Stabilität ab. Wenden Sie dieses Prinzip an, indem Sie prüfen, ob die Prüfanordnung konsistente Ergebnisse liefert, bevor Sie einen kleinen Unterschied als Schnittänderung interpretieren.
Für die Unterscheidung zwischen Größe, Geometrie und Abnahmekriterien verwenden Sie die Hochpräziser Graphit-Schneidführer. Behalten Sie den Inspektionsplan dieses Artikels spezifisch für die Konturfertigung bei.
Video: Graphitschneiden und interne Konturen
Watch on YouTube · Vimfun Endless Diamond Wire Saw
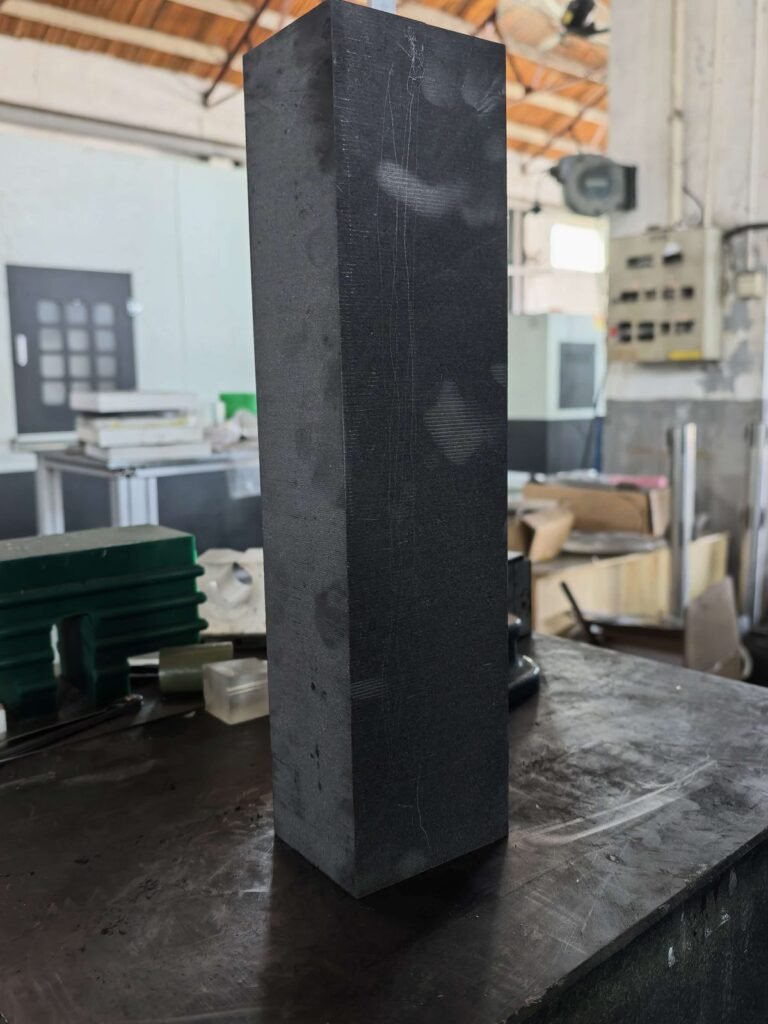
Diese Prozessmontage umfasst einen aufrechten Block und eine interne Kontur in Rundmaterial. Zugang, Gewindeschneiden und Abnahmeanforderungen müssen für die tatsächliche Zeichnung noch geprüft werden.
Feldnotizen: Was der verfügbare Test beweist und was nicht
Der verfügbare SVI250-80 Graphitstab-Datensatz ist ein Versuch mit einem geradeseitigen Rohling, keine Profilqualifizierung. Er verwendete einen 0,8-mm-Draht und eine Vorschubgeschwindigkeit von 42 mm/min an einem nominalen 500 × 87 × 70 mm Stab mit ausgeschalteter Kompensation.
Seine Breite nahm entlang der Probe von 87,00 auf 87,30 mm zu. Dieser dokumentierte Mangel ist als Inspektionswarnung relevant: eine erfolgreiche Abmessung etabliert nicht die gesamte Geometrie. Sie etabliert keinen Konturradius, keine interne Öffnungsfähigkeit und keinen Profilschneidvorschubbereich.
Für einen neuen Graphitprofilschneidprozess muss die entsprechende Feldnachweis aus einer repräsentativen Kontur stammen. Beziehen Sie dessen schwieriges Merkmal, die Bezugsdefinition, die Vorrichtung und die Messungen ein. Bis dieser Nachweis vorliegt, verwenden Sie den Blockdatensatz nur für die begrenzte metrologische Lektion, die er tatsächlich unterstützt.
Entscheiden Sie, was nach dem Schneiden fertiggestellt werden muss
Listen Sie die Merkmale auf, die nach der Trennung der Kontur verbleiben. Eine Sackbohrung, ein Gewindeloch oder eine spezifizierte fertige Oberfläche erfordern möglicherweise eine weitere Maschine. Reservieren Sie Positionierungsflächen und Material für diese Operationen bei der Auslegung der Kontur.
Wählen Sie Drahtschneiden, wo es einen nützlichen zugänglichen Rohling erzeugen kann, und verwenden Sie Bearbeitung, wo das Merkmal oder die Endanforderung dies erfordert. Vergleichen Sie diese Sequenz mit der Alternative, die vollständige Form aus größerem Material zu bearbeiten.
Der relevante Vergleich umfasst Einrichtung, Verbrauchsmaterialien, Inspektion, akzeptierte Teile und nachgelagerte Arbeiten. Es ist nicht nur der Drahtvorschub gegen den Spindelvorschub. Die Seite Graphitbearbeitungsalternativen bietet den breiteren Routenvergleich.
Bestätigen Sie vor der Freigabe einer Charge, dass das Fertigungsteam die Rohlingsdefinition akzeptiert. Eine Kontur kann auf einem Foto korrekt aussehen, aber an einer kritischen Ecke zu wenig Material für die Herstellung des Fertigteils übrig lassen.
Known Limitations / Trade-offs
Ein Graphitprofilschneidprozess, der für eine zugängliche externe Kontur qualifiziert ist, qualifiziert nicht automatisch eine geschlossene interne Öffnung. Materialstärke, lokale Geometrie, Unterstützung und die Drahtanordnung können das Ergebnis ändern oder die Route gänzlich verhindern.
Zusätzliche Unterstützung und zurückbehaltene Brücken können die Kontrolle bewahren, aber zusätzlichen Entfernungs- oder Nachbearbeitungsaufwand verursachen. Ein großzügigeres Aufmaß kann die Rohlingsablehnung reduzieren, während es Material und Bearbeitungszeit verbraucht. Lösen Sie diese Kompromisse gegen die Fertigungszeichnung auf.
Kein universeller Mindestradius, kein maximales freitragendes Merkmal und keine garantierte Profiltoleranz werden durch diesen Arbeitsablauf festgelegt. Diese Zahlen erfordern gerätespezifische Daten und repräsentative Tests. Das Fehlen einer gemessenen Grenze sollte zu einer expliziten Qualifizierungsfrage führen, nicht zu einer erfundenen Fähigkeitsaussage.
Bereiten Sie die Probenübergabe vor
Beschriften Sie die Probe mit ihrer Ausrichtung und Revisionsnummer der Zeichnung, bevor sie den Schneidbereich verlässt. Fügen Sie die Karte der kritischen Merkmale bei und identifizieren Sie, welche Oberflächen unfertig bleiben. Der empfangende Inspektor sollte die Auswertungsrichtung nicht aus einem Foto ableiten müssen. Halten Sie jede vorläufige Abnahmebedingung sichtbar, bis die erforderliche Nachbearbeitung und die endgültigen Prüfungen abgeschlossen sind.
Fragen zur Zeichnungsprüfung
Reicht eine CAD-Umrisszeichnung zum Starten aus?
Sie kann die Diskussion beginnen, aber geben Sie Materialgüte, Rohlingsabmessungen und -dicke, Bezugspunkte, Endtoleranzen und die Oberflächen an, die später fertiggestellt werden. Die Konturdatei allein beschreibt normalerweise nicht die vollständige Fertigungsanforderung.
Sollte ich nach dem kleinsten Merkmal im ersten Versuch fragen?
Beziehen Sie die Merkmale ein, die die Machbarkeit bestimmen, zusammen mit repräsentativer Unterstützung und Dicke. Ein winziger isolierter Coupon kann die Einschränkung oder das Zugangsproblem, das am realen Teil auftritt, weglassen. Vereinbaren Sie eine handhabbare Probe, die diese Bedingungen beibehält.
Kann eine akzeptierte Probe zum Produktionsprogramm werden?
Erst nachdem die tatsächliche Einrichtung, die Bedingungen, die Inspektion und alle Eingriffe dokumentiert wurden. Überprüfen Sie wiederholte Positionierung und Drahtzustand, wenn die Bestellung mehrere Teile erfordert. Halten Sie den Graphitprofilschneidprozess mit der Zeichnungsrevision und dem akzeptierten Probenprotokoll verknüpft.
Senden Sie Ihre Zeichnung über unsere Seite für Profilschneidanfragen. Markieren Sie die internen Öffnungen, lokalen Radien und Endbearbeitungsflächen, damit die Überprüfung das reale Teil adressieren kann.