Un procédé de découpe de profilés en graphite commence par une question d'accès : le système de fil sélectionné peut-il atteindre le contour requis tout en maintenant la pièce conservée ? Un plan qui semble simple en vue de dessus peut contenir une ouverture interne, une caractéristique borgne ou une condition de libération qui modifie complètement la trajectoire.
Définissez le résultat comme une ébauche découpée ou un composant fini avant de demander une estimation du temps de cycle. Ce sont des travaux différents. Une ébauche à contour traversant peut encore nécessiter des trous, des rainures, une préparation de datum ou une finition de surface.
Le page thématique sur la découpe de profilés en graphite explique l'application plus large. Cet article suit le procédé de découpe de profilés en graphite, de la révision du plan à l'enregistrement de l'inspection, sans présumer que chaque contour est réalisable sur chaque machine.

Définir le résultat du procédé de découpe de profilés en graphite
Séparez les dimensions du stock entrant, la géométrie de coupe et les exigences du plan final. Indiquez quelles surfaces le fil doit produire et quelles caractéristiques appartiennent à des opérations ultérieures. Incluez la marge de stock partout où la surface coupée n'est pas la surface finie.
Utilisez une révision contrôlée du plan. Si le fournisseur examine un contour tandis que la production reçoit un autre rayon de coin, l'évaluation de faisabilité initiale peut ne plus s'appliquer. Conservez le fichier de géométrie, le plan et le devis liés par la révision.
Identifiez la nuance de matériau plutôt que de décrire la pièce uniquement comme du graphite fin. SGL Carbon distingue les nuances isostatiques par leurs propriétés. L'exigence pratique ici est l'identification du matériau : un essai doit utiliser un stock représentatif de la commande prévue.
Identifiez également les faces de datum prévues. Un contour positionné correctement par rapport au bord du stock peut toujours être mal positionné par rapport au datum du composant final. Le plan d'inspection doit rendre cette distinction explicite.
Vérifier séparément l'accès externe et interne
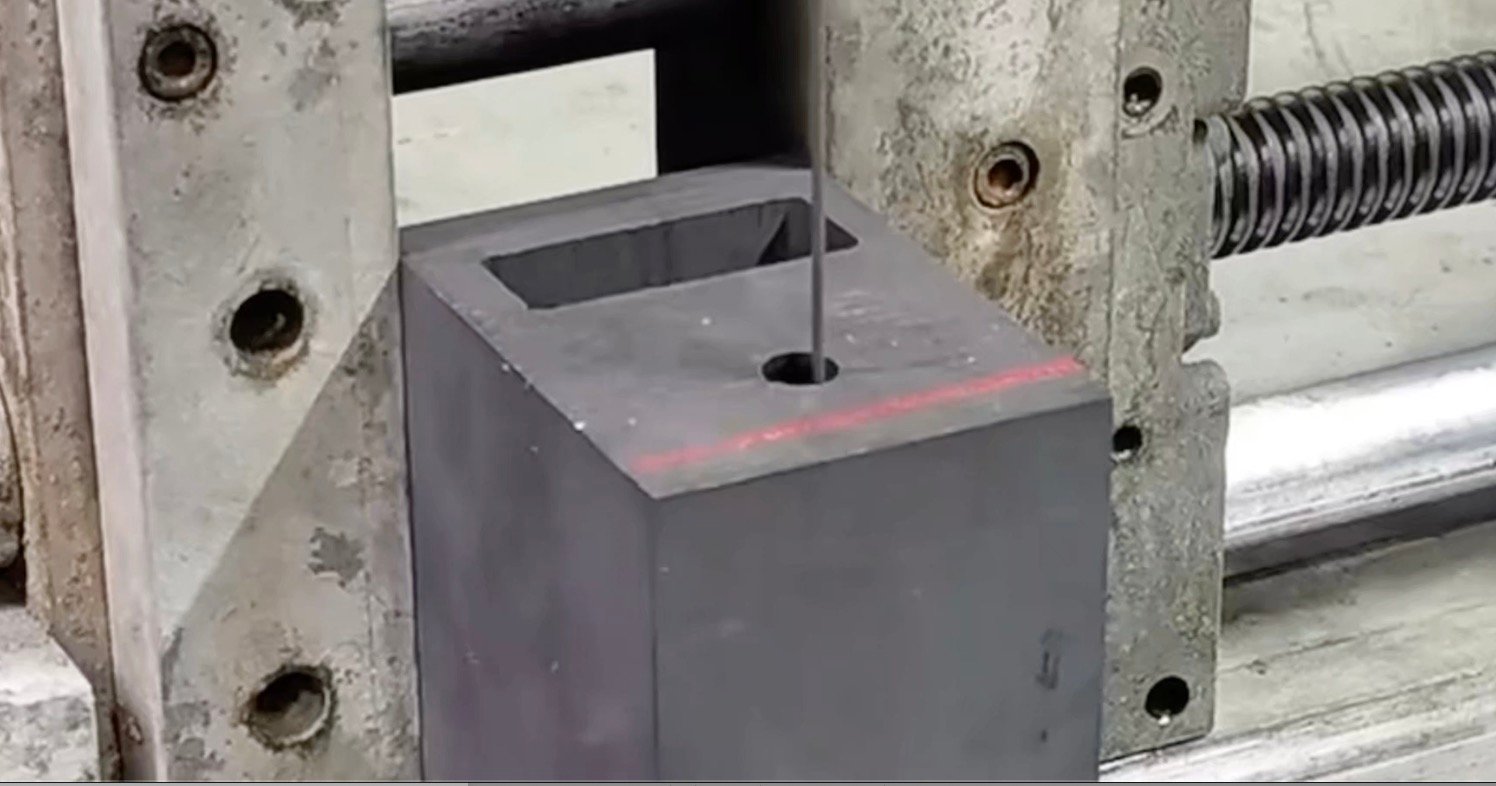
Pour un contour externe, indiquez où le fil entre, où il sort et comment la pièce détachée se sépare. Confirmez le dégagement autour du montage et l'orientation de la pièce conservée. Une trajectoire accessible au début peut être obstruée plus tard par un support ou une pièce détachée lâche.
Pour un contour interne fermé, obtenez la confirmation de l'arrangement d'entrée et de filetage auprès du fournisseur d'équipement. Une boucle sans fin ne passe pas automatiquement par chaque ouverture préexistante. Le système de fil réel, la méthode de jonction le cas échéant, la configuration de la machine et la géométrie du stock déterminent la faisabilité.
N'utilisez pas une photographie générique du profil extérieur pour promettre une caractéristique interne. De même, n'inférez pas de capacité de poche borgne ou tridimensionnelle arbitraire de l'expression scie à fil CNC. Spécifiez la caractéristique demandée et demandez comment elle sera produite.
Examinez le équipement de profil extérieur et équipement de profil intérieur comme points de départ distincts. Leur existence ne remplace pas la confirmation basée sur le plan.
Préserver le support tout au long de la séquence de coupe
Marquez la pièce conservée et la zone de rebut avant de planifier le passage de séparation final. Déterminez ce qui retient les deux régions lorsque la connexion matérielle restante devient petite. Le support doit rester efficace sans obstruer le fil ni endommager une surface réservée à la finition.
Évitez de décrire un pont fin comme sûr simplement parce qu'il a survécu à un échantillon précédent. Sa géométrie, son matériau et ses conditions de charge sont importants. Traitez le pont comme une caractéristique à évaluer, pas comme une solution de montage universelle.
Planifiez l'ordre des contours internes et externes en tenant compte des exigences d'accès et de support. Il n'y a pas de règle universelle selon laquelle chaque caractéristique interne doit toujours être coupée en premier ; la trajectoire sélectionnée doit préserver les références et la retenue nécessaires aux passes ultérieures.
Une feuille utile de procédé de découpe de profilés en graphite comprend un croquis de séquence simple. Numérotez les passes et identifiez où le montage change. C'est plus facile à examiner qu'un fichier de trajectoire sans explication de la configuration physique.
Qualifier les paramètres du procédé de découpe de profilés en graphite
Enregistrez le type et l'état du fil, la vitesse, la tension, l'avance, la compensation pertinente et la révision du programme. Les noms des paramètres et les unités doivent correspondre à la documentation de la machine. Un paramètre copié à partir d'un test de division de bloc n'est pas un paramètre de contour qualifié.
Portez une attention particulière aux transitions et aux petites caractéristiques pendant l'échantillon. Comparez ce qui se passe sur les sections droites avec le comportement près des coins, des entrées, des sorties et des régions non supportées. Si l'échantillon est mesuré uniquement sur son rectangle extérieur, ces différences locales peuvent disparaître du rapport.
Lors du changement d'une condition, identifiez ce que le test est censé résoudre. Comparez les échantillons avec une différence contrôlée lorsque cela est possible. N'attribuez pas une amélioration à la compensation de trajectoire si le montage, le matériau et le fil ont été changés en même temps.
Conservez un enregistrement des interventions de l'opérateur. Un échantillon accepté qui a nécessité des corrections manuelles non enregistrées ne peut pas être reproduit à partir du programme nominal seul. C'est le procédé réel qui doit être qualifié, pas seulement le nom du fichier.
Construire le plan d'inspection autour du contour
Convenez de la manière dont la géométrie mesurée sera alignée sur le plan. Un alignement libre par meilleur ajustement et une évaluation basée sur un datum peuvent répondre à des questions différentes. Utilisez l'alignement requis par la spécification du composant et rapportez-le avec le résultat.
| Fonctionnalité | Revue suggérée | Enregistrement à conserver |
|---|---|---|
| Contour droit et courbe | Comparez le contour réel avec la géométrie spécifiée | Couverture de mesure et alignement |
| Ouverture interne | Évaluez les régions critiques d'accès et fonctionnelles | Identification de l'ouverture et déviations locales |
| Coin ou région étroite | Inspectez la forme locale et les dommages aux bords | Observations marquées par position |
| Géométrie traversante | Comparez les sections ou faces pertinentes | Méthode d'échantillonnage et identité de la face |
| Marge de finition | Vérifiez le matériau réservé pour les travaux ultérieurs | Allowance remaining by critical surface |
NIST’s measurement-process guidance covers repeatability and stability. Apply that principle by checking whether the inspection setup gives consistent results before interpreting a small difference as a cutting change.
For the distinction between size, geometry and acceptance conditions, use the guide de coupe de graphite de haute précision. Keep this article’s inspection plan specific to contour production.
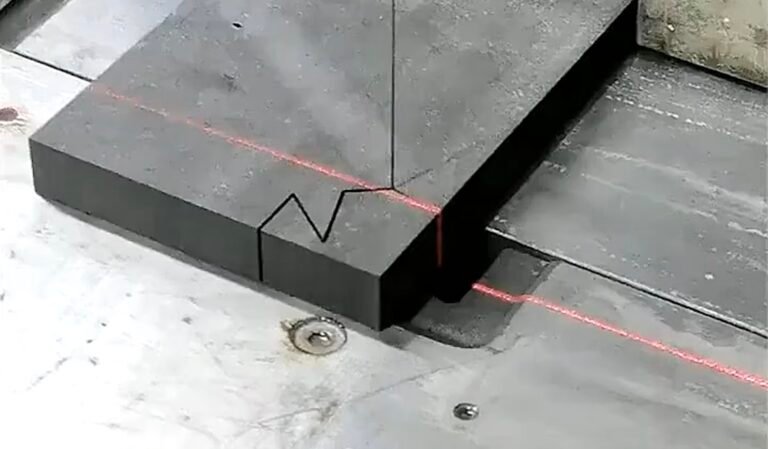
Video: Graphite slicing and internal contours
Watch on YouTube · Vimfun Endless Diamond Wire Saw
This process montage includes an upright block and an internal contour in round stock. Access, threading and acceptance requirements must still be checked for the actual drawing.
Field Notes: What the Available Test Does and Does Not Prove
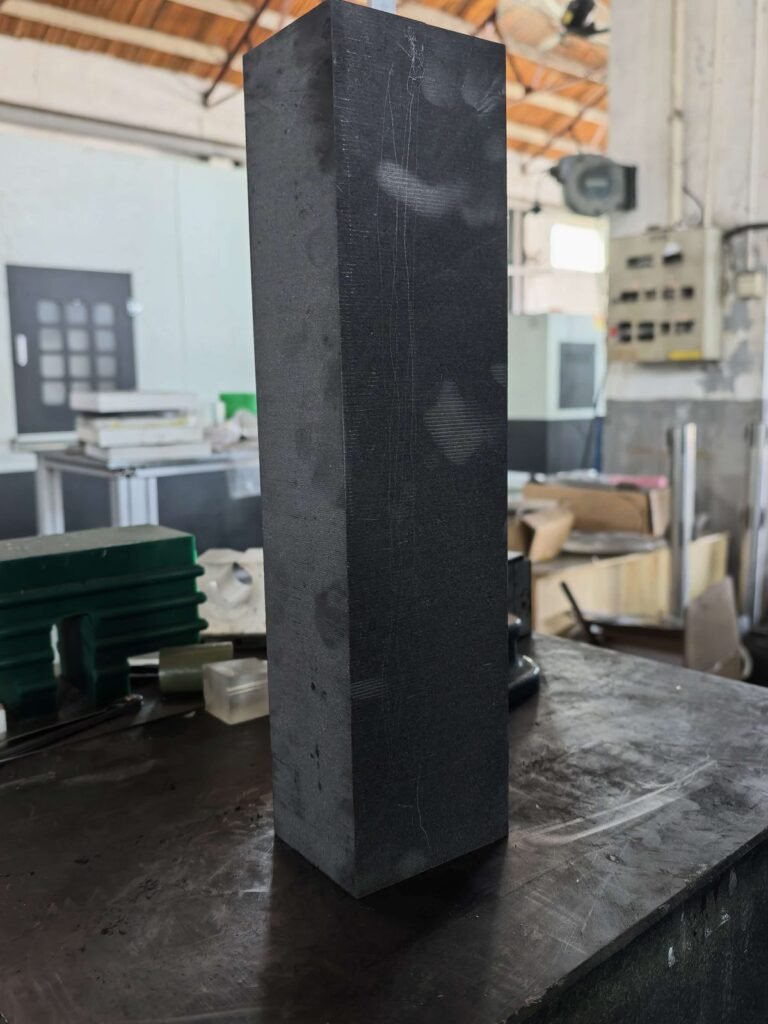
The available SVI250-80 graphite bar record is a straight-sided blank trial, not a profile qualification. It used 0.8 mm wire and 42 mm/min feed on one nominal 500 × 87 × 70 mm bar with compensation off.
Its width increased from 87.00 to 87.30 mm along the sample. That documented shortcoming is relevant as an inspection warning: one successful dimension does not establish the whole geometry. It does not establish a contour radius, internal-opening capability or a profile-cutting feed range.
For a new graphite profile cutting process, the corresponding field evidence must come from a representative contour. Include its difficult feature, datum definition, fixture and measurements. Until that evidence exists, use the block record only for the limited metrology lesson it actually supports.
Decide What Must Be Finished After Cutting
List the features that remain after the contour is separated. A blind recess, threaded hole or specified finished surface may still require another machine. Reserve locating surfaces and stock for those operations when laying out the contour.
Choose wire cutting where it can produce a useful accessible blank, and use machining where the feature or final requirement calls for it. Compare that sequence with the alternative of machining the complete shape from larger stock.
The relevant comparison includes setup, consumables, inspection, accepted pieces and downstream work. It is not simply wire feed against spindle feed. The graphite machining alternatives page provides the wider route comparison.
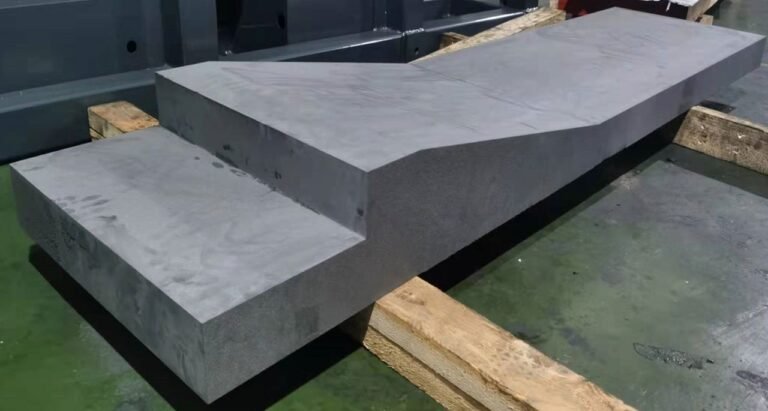
Before releasing a batch, confirm that the finishing team accepts the blank definition. A contour can look correct in a photograph while leaving too little stock at one critical corner to produce the finished part.
Known Limitations / Trade-offs
A graphite profile cutting process qualified for one accessible external contour does not automatically qualify a closed internal opening. Stock thickness, local geometry, support and the wire arrangement may change the result or prevent the route entirely.
Extra support and retained bridges can preserve control but add removal or finishing work. A more generous allowance can reduce blank rejection while consuming material and machining time. Resolve those trade-offs against the finished drawing.
No universal minimum radius, maximum unsupported feature or guaranteed profile tolerance is established by this workflow. Those figures require equipment-specific data and representative testing. The absence of a measured limit should lead to an explicit qualification question, not an invented capability statement.
Prepare the Sample Handover
Label the sample with its orientation and drawing revision before it leaves the cutting area. Attach the critical-feature map and identify which surfaces remain unfinished. The receiving inspector should not have to infer the evaluation direction from a photograph. Keep any provisional acceptance condition visible until the required finishing and final checks are complete.
Questions for the Drawing Review
Is a CAD outline enough to start?
It can start the discussion, but provide material grade, stock dimensions and thickness, datums, final tolerances and the surfaces that will be finished later. The contour file alone usually does not describe the complete manufacturing requirement.
Should I ask for the smallest feature in the first trial?
Include the features that determine feasibility, together with representative support and thickness. A tiny isolated coupon may omit the restraint or access problem found on the real part. Agree a manageable sample that preserves those conditions.
Can an accepted sample become the production program?
Only after the actual setup, conditions, inspection and any interventions have been documented. Review repeated locating and wire condition when the order requires multiple parts. Keep the graphite profile cutting process linked to the drawing revision and accepted sample record.
Send your drawing through our profile-cutting enquiry page. Mark the internal openings, local radii and final-machining surfaces so the review can address the real part.