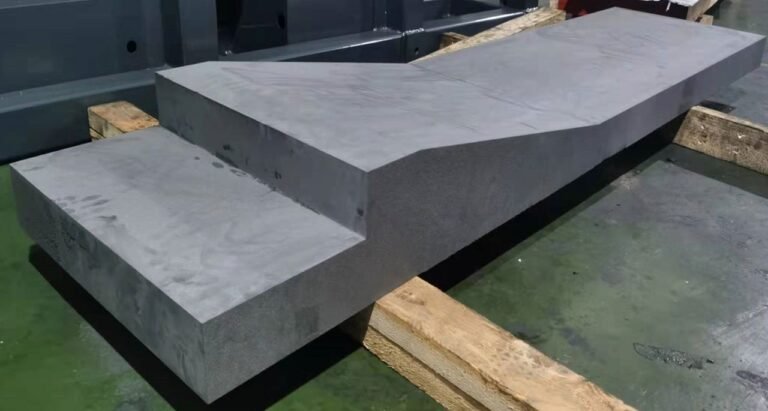
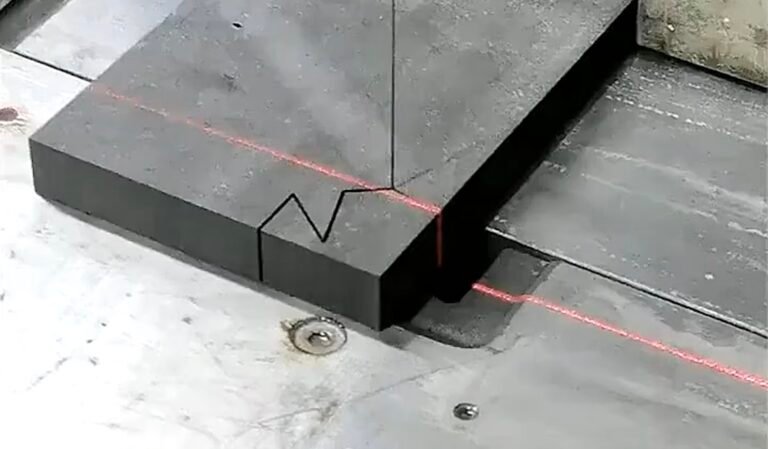
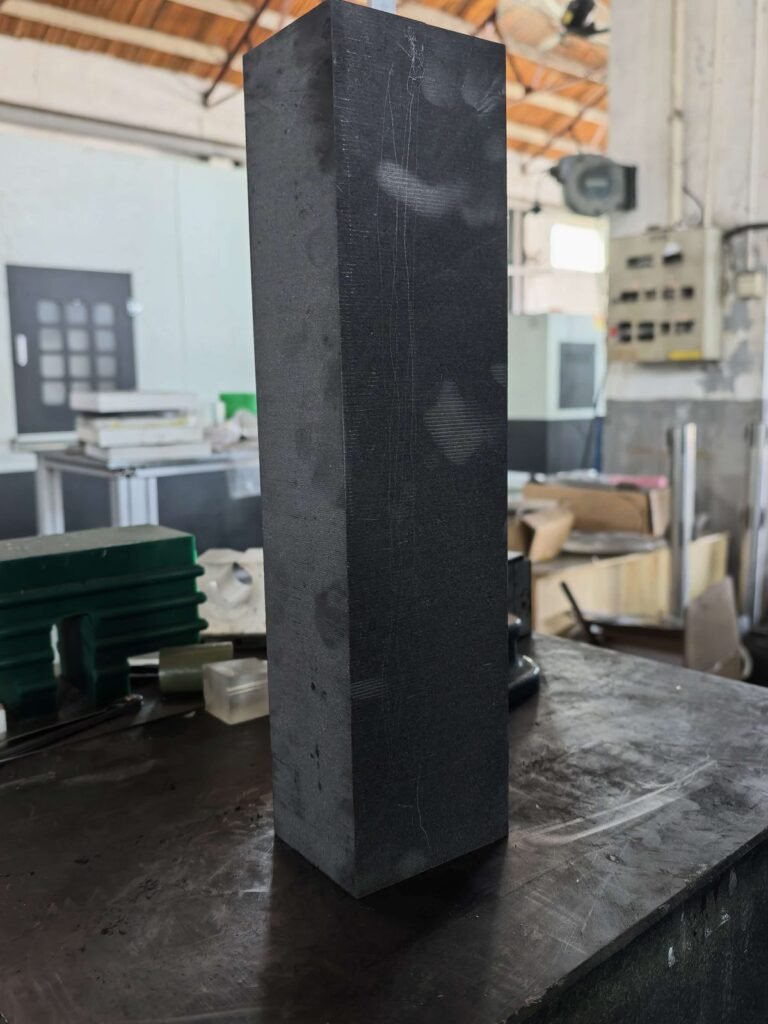
Выбирайте между резкой графитовых блоков и резкой на пластины, определяя следующий пригодный к использованию выходной продукт. Если задача требует меньших заготовок, начните с разделения; если требуются повторяющиеся пластины, определите маршрут резки. Формованный сквозной контур создает отдельную проблему доступа и контроля.
Эти операции могут принадлежать к одной производственной цепочке. Рассмотрение их как конкурирующих названий одной и той же возможности машины затрудняет сравнение коммерческих предложений и может исключить критическую финишную операцию из маршрута.
Данное руководство сравнивает выходные данные, настройку и доказательства приемки для каждой операции. По теме подготовки исходного материала см. резка промышленных графитовых блоков.
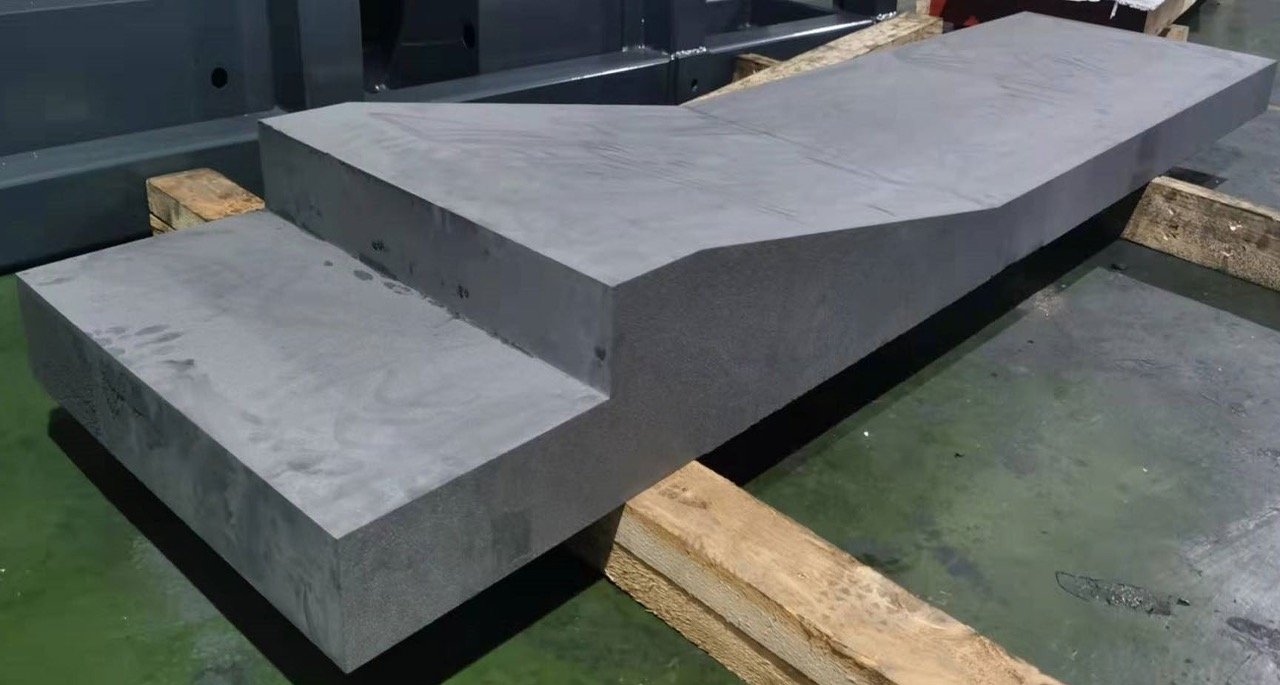
Резка графитовых блоков против резки на пластины начинается с выходного продукта
Разделение блока преобразует входящий материал в управляемые заготовки, бруски или секции. Вопрос приемки заключается в том, содержит ли новая заготовка требуемую геометрию и припуск, и может ли она быть позиционирована для следующей операции.
Резка на пластины производит пластины из материала с заданной толщиной и взаимным расположением поверхностей. Количество пластин, вариация толщины, состояние кромок и обработка становятся частью производственного требования. Секция, подходящая для грубой подготовки заготовки, может потребовать дальнейшей доработки перед тем, как ее можно будет разрезать по назначению.
Контурная резка следует по контуру, а не просто производит меньший прямоугольный контур. Маршрут должен учитывать доступ проволоки, локальную геометрию, поддержку оставшейся детали и то, как измеренный контур относится к чертежу.
Идентичность материала остается актуальной для всех трех. SGL Carbon поставляет различные изостатические марки с различными свойствами. Сохраняйте информацию о марке и партии при перемещении материала между операциями, а не применяйте один общий рецепт графита.
Сравнивайте резку графитовых блоков против резки на пластины и контурной резки на равных условиях
Используйте одно и то же конечное требование при сравнении резки графитовых блоков против резки на пластины и контурной резки. Если одно предложение заканчивается грубой заготовкой, а другое включает контроль и финишную обработку, их время цикла и цены описывают разные конечные продукты.
| Требование | Разделение блоков | Нарезка | Контурная резка |
|---|---|---|---|
| Основной выходной продукт | Меньшая секция материала или заготовка | Пластина или повторяющиеся пластины | Доступный контур реза |
| Ключевая ссылка | Взаимное расположение опорной и режущей поверхностей | Ссылка на толщину и геометрия поверхности | Базы чертежа и выравнивание контура |
| Основной вопрос обработки | Поддержка до и после разделения | Поддержка и снятие пластин | Удержание оставшейся детали и обрезка |
| Акцент на контроле | Размер, геометрия и финишный материал | Толщина, взаимное расположение поверхностей и повреждения | Локальный контур и положение элементов |
| Типичный следующий шаг | Дальнейшая резка или механическая обработка | Контурная резка или финишная обработка | Отверстия, базы или финишная обработка по мере необходимости |
Таблица является пособием по выбору процесса, а не диаграммой возможностей каждой машины. Ход оборудования, схема загрузки и доступные элементы требуют отдельного подтверждения.
Когда разделение блока является полезной первой операцией
Выбирайте разделение, когда входящий блок больше, чем материал, требуемый для следующего этапа. Планируйте разрезы вокруг пригодных заготовок, доступа к оснастке и доступного материала, а не просто максимального количества прямоугольников, которые помещаются на чертеже.
Отметьте любые поверхности, необходимые в качестве баз. Перемещение после начального разреза изменяет цепь позиционирования, и обрезка, которая кажется пригодной, может не иметь подходящей поверхности для следующей операции. Установите эту поверхность в маршруте или оставьте запас материала для последующего изготовления.
Включите загрузку и выгрузку в обзор. Короткий цикл резки не устанавливает практичный процесс, если разделенную деталь нельзя удержать или снять с использованием утвержденной схемы обработки.
Для резки графитовых блоков против резки на пластины, разделение часто является вопросом предварительной подготовки: какую секцию материала фактически получит операция резки на пластины? Согласуйте эту секцию с командой по резке на пластины перед вырезанием ее припуска на позиционирование.
Когда резка на пластины должна определять маршрут
Выбирайте маршрут с ведущей резкой на пластины, когда требуется производство повторяющихся пластин. Укажите толщину пластины, вариацию толщины, взаимное расположение поверхностей, требуемое количество и поверхности, которые будут финишными.
Определите, является ли указанная толщина "как вырезано" или после шлифовки. Пластина, соответствующая целевому значению "как вырезано", может не содержать достаточного запаса для коррекции своей геометрии и при этом соответствовать конечному размеру. Держите эти состояния отдельно в чертеже и отчете о контроле.
Сравните однопроволочные и многопроволочные установки с фактическим требованием, а не рассматривайте многопроволочные как автоматическое улучшение. Конфигурация, подходящая для производства повторяющихся пластин, может не быть правильным выбором для различных размеров заготовок или сложного контура.
Используйте руководстве по прецизионной резке графита для вопросов квалификации, специфичных для пластин. Данное сравнение не присваивает универсальную минимальную толщину или производительность ни одной из конфигураций оборудования.
Когда требуется этап контурной резки

Добавьте контурную резку, когда пластина или блок должны стать доступным контуром. Определите предполагаемое направление резки, внутренние отверстия, локальные углы и области, которые требуют удержания вблизи окончательного разделения.
The manufacturing sequence may be division, slicing, profiling and then finishing. Another drawing may be better served by profiling a thicker blank before a later operation. Compare the actual access and support conditions instead of assuming one sequence always wins.
An internal opening requires its own entry and threading review. A blind pocket is a different feature again. Do not infer either from a photograph of an external outline or a generic statement about CNC control.
Сайт graphite profile cutting topic page provides the drawing-review framework. Keep the profile stage visible in the quotation, including its inspection and the finishing it does not replace.
Video: Different graphite cutting operations
Watch on YouTube · Vimfun Endless Diamond Wire Saw
Use the process views to distinguish cutting routes. They are not a matched comparison of cycle time, tolerance or material recovery.
Field Notes: Why One Bar Is Not a Plate Capability Study
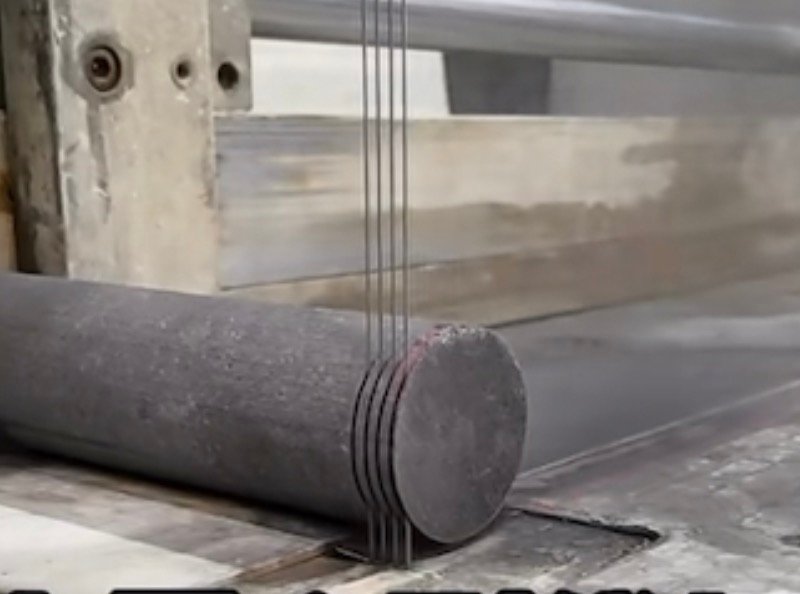
Сайт published graphite bar trial used an SVI250-80 to produce a nominal 500 × 87 × 70 mm blank. It recorded 0.8 mm wire, 50 m/s wire speed and 42 mm/min feed with wire-diameter compensation off.
Width increased from 87.00 to 87.30 mm, while thickness ranged from 69.90 to 70.10 mm. That width taper is a documented shortcoming relevant to downstream stock planning. It prevents the result being summarized responsibly as one generic precision number.
The test did not qualify thin repeated plates, a complex contour or the minimum internal radius. Its measured dimensions are useful evidence for the blank it produced; transferring them to another geometry would change the claim.
For graphite block cutting vs slicing, request the evidence appropriate to the selected output. A photographed bar cannot stand in for a plate-thickness distribution, and a plate-thickness report cannot prove an internal contour.
Compare Accepted Output and Downstream Work
Build a route sheet containing setup, cutting, repositioning, inspection, finishing and expected material categories. Keep the figures attached to the stage they describe. Otherwise the same kerf or allowance may be counted twice.
For block preparation, record accepted blanks and usable remnants. For slicing, record accepted plates and their thickness condition. For profiling, distinguish a separated outline from a contour that passes its drawing requirements.
Use comparable inspection rules. NIST discusses variability in the measurement process. A route comparison should therefore identify any change in gauge, support or evaluation method rather than interpreting every reading difference as a process improvement.
Do not assume a lower kerf automatically gives a lower delivered-part cost. Stock that later requires more correction can consume that advantage. Compare the whole route using measured output and realistic next-operation requirements.
A Practical Selection Sequence
First, classify the required intermediate output: section, plate or contour. Second, identify the datum and surfaces needed by the next operation. Third, check whether the proposed equipment can reach and support the required geometry.
Then define the acceptance sheet before requesting a trial. Include the feature that determines feasibility, not only convenient dimensions. If the job needs both a thin plate and a difficult outline, retain both requirements in the sample plan.
Finally, compare candidate routes at the same delivery point. Ask which operations are included, what remains to be machined and how nonconforming output is recorded. That’s where an apparently simple graphite block cutting vs slicing decision becomes a credible production choice.
Known Limitations / Trade-offs
No single route is best for all graphite grades, stock sizes and drawings. A convenient starting blank may cost more material; a tightly nested layout may complicate support; a plate-first sequence may improve one setup while making another more fragile.
This comparison does not establish minimum plate thickness, guaranteed contour tolerance or a production rate. Those require configuration-specific documentation and representative tests. Keep provisional cycle-time estimates separate from measured cutting records.
The operations also have different evidence needs. A first sample establishes limited feasibility. Repeated output, changing wire condition and routine repositioning require a broader qualification before a supplier can make a production claim.
Buyer Questions
Can one machine perform all three operations?
Possibly, depending on its configuration and the geometry. Confirm the actual operations, fixtures and access arrangements. A machine name or axis count alone does not define a complete manufacturing route.
Should profiling always follow slicing?
No. Review the workpiece support, thickness, access and downstream requirements for both sequences. The selected route should explain how it preserves the critical features, rather than relying on a universal order of operations.
What should a comparison quotation include?
Give suppliers the same material, stock size, finished requirement, intermediate allowance and quantity. Require an explicit boundary between as-cut and finished output, plus the measurement method and operations included. This makes graphite block cutting vs slicing a comparison of useful deliverables.
Send the drawing and proposed route through our process-review contact page. Mark whether the immediate requirement is a blank, a plate or a contour.