How to Reduce Kerf Loss in Graphite Cutting: 5 Controllable Factors
高純度等方性グラファイトの500×300mmブロックにおいて、カーフ幅が0.1mm増えるごとに、20回の切断で回収不能な材料が約200mm³発生します。これは、すでに支払い済みの材料であり、月次のコストレビューでスクラップとして計上される材料です。高付加価値グレードでは、それはそうではありません

高純度等方性グラファイトの500×300mmブロックにおいて、カーフ幅が0.1mm増えるごとに、20回の切断で回収不能な材料が約200mm³発生します。これは、すでに支払い済みの材料であり、月次のコストレビューでスクラップとして計上される材料です。高付加価値グレードでは、それはそうではありません
Why do two shops offering the same graphite machining services get different results on the same job? After years of watching graphite parts move from the CNC machine to the inspection table, one thing is clear. The answer is almost always hardware. Not luck. This article is about what the
Walk into any graphite shop and you will notice fine black dust on every surface. This happens quickly. It’s worse than a mess. It can harm the lungs. In some cases it can even catch fire. In this article, we discuss how efficient graphite electrode machining suppliers deal with dust.
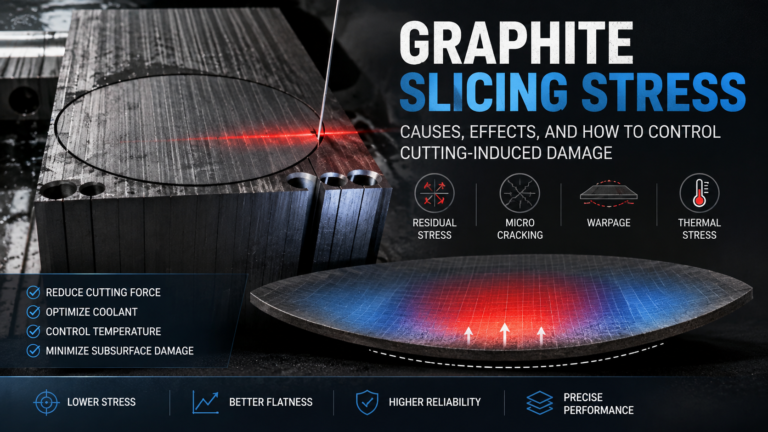
グラファイトスライシングの応力は、機械的な切断の避けられない結果ですが、管理することは可能です。ブレードまたはワイヤーがグラファイトビレットを通過するたびに、機械的な力が生成され、完成したウェーハに残留応力が生じます。制御されていないグラファイトスライシング応力は、反り、微細亀裂、および寸法の不安定性を引き起こします。
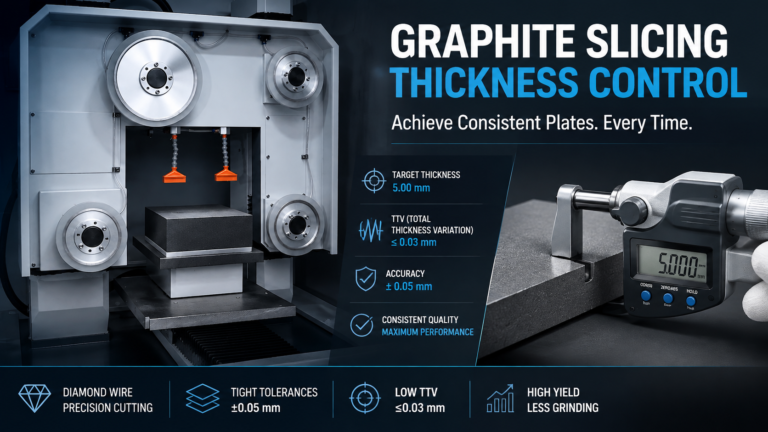
グラファイトを一日中スライスできますが、プレート間で0.3mm、あるいは単一のプレートでさえ厚さが異なる場合、下流のプロセスがその代償を払うことになります。研削に時間がかかり、材料が無駄になり、不良率が上昇します。グラファイトスライシングの厚さ制御は

EDM(放電加工)の作業では、数ミクロンは大きな問題です。部品が金型に適合しない場合があります。このため、ハイエンドのグラファイトを加工することはできません。精密作業には、高度なグラファイト加工が不可欠です。グラファイト加工業者は一つのことを知っています。切削工具として使用されるグラファイトは
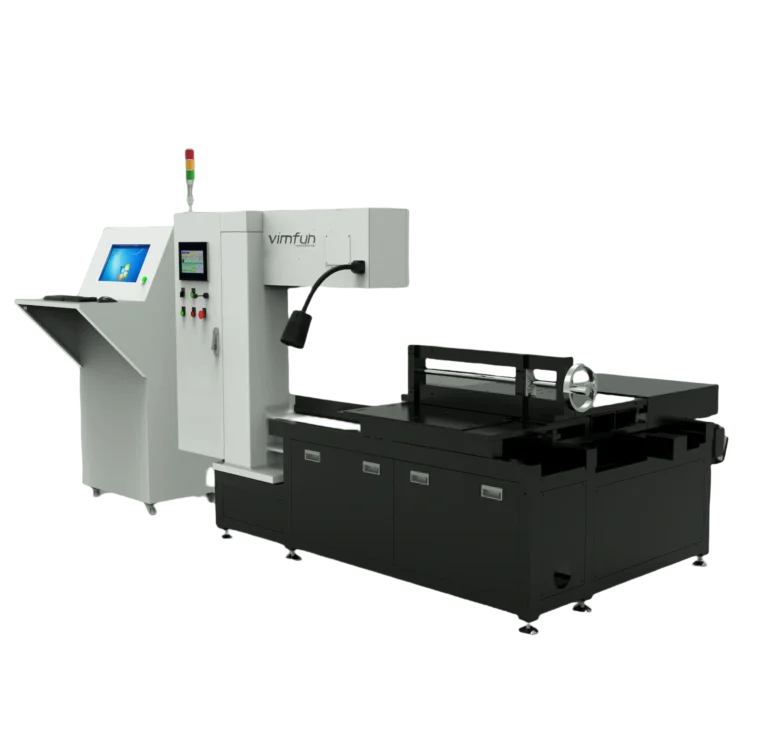
金属切削スピンドルは、グラファイト作業を1週間持ちこたえることができるでしょうか?それとも、粉塵が数時間でそれを食い尽くしてしまうのでしょうか?グラファイトは木材や金属のように切断されるものではありません。その粉塵は粗く、構造は脆いです。異なる種類の応力スピンドルが必要です。グラファイトに間違ったCNCマシンを選択すると、しばしば
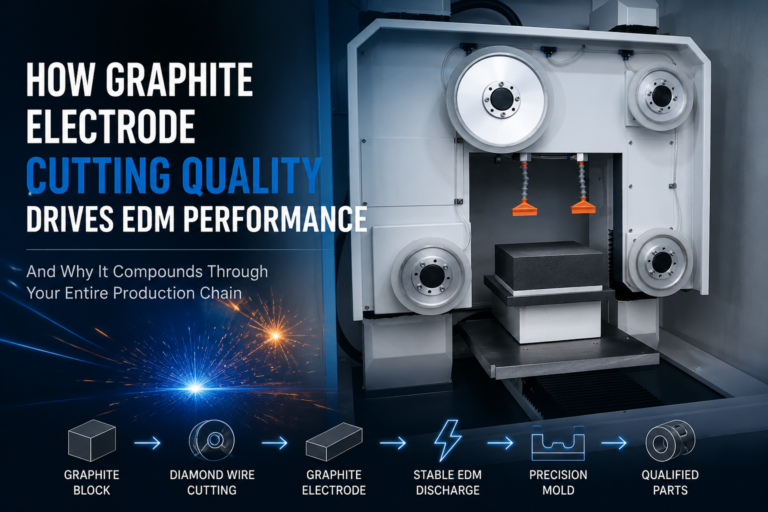
グラファイト電極の切削品質は、寸法精度以上のものを決定します。それは、EDM放電安定性から金型表面仕上げ、生産歩留まりに至るまで、すべての後続プロセスのパフォーマンス上限を設定します。切削中に導入された欠陥は電極に留まりません。それらは製造チェーン全体に連鎖し、各段階で増幅されます。
グラファイト電極の表面品質は、仕上げの問題ではなく、切削の結果です。電極がEDMマシンに到達するまでには、その表面状態は、ブランクを生成した切削プロセスによってすでに決定されています。仕上げ作業は、切削がもたらすものを洗練させることはできますが、根本的に
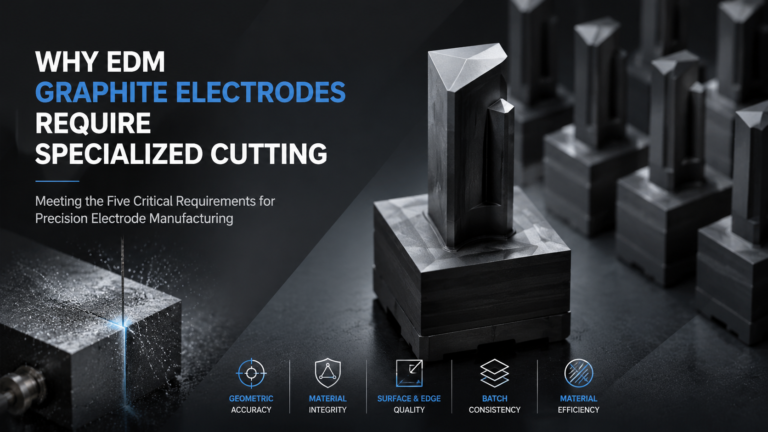
EDMグラファイト電極は、成形や仕上げの不良が原因で失敗するのではなく、プロセスの開始時に切削要件が完全に満たされなかったために失敗します。形状、材料の挙動、表面の状態、およびバッチの一貫性は、電極がCNCマシンに到達する前に従来の