グラファイトのスライス応力は、機械的な切断の避けられない結果ですが、管理することは可能です。ブレードまたはワイヤーがグラファイトビレットを通過するたびに、完成したウェーハに残留応力を発生させる機械的な力が生じます。制御されていないグラファイトのスライス応力は、反り、微小亀裂、および寸法不安定性を引き起こし、EDM電極、半導体キャリア、燃料電池バイポーラプレートなどの精密用途にはウェーハを使用できなくなります。.
このガイドでは、スライス応力がどこから来るのか、ウェーハの品質にどのように影響するのか、そして生産における応力関連の損傷を軽減するプロセス調整について説明します。.
グラファイトのスライス応力の原因は何ですか?
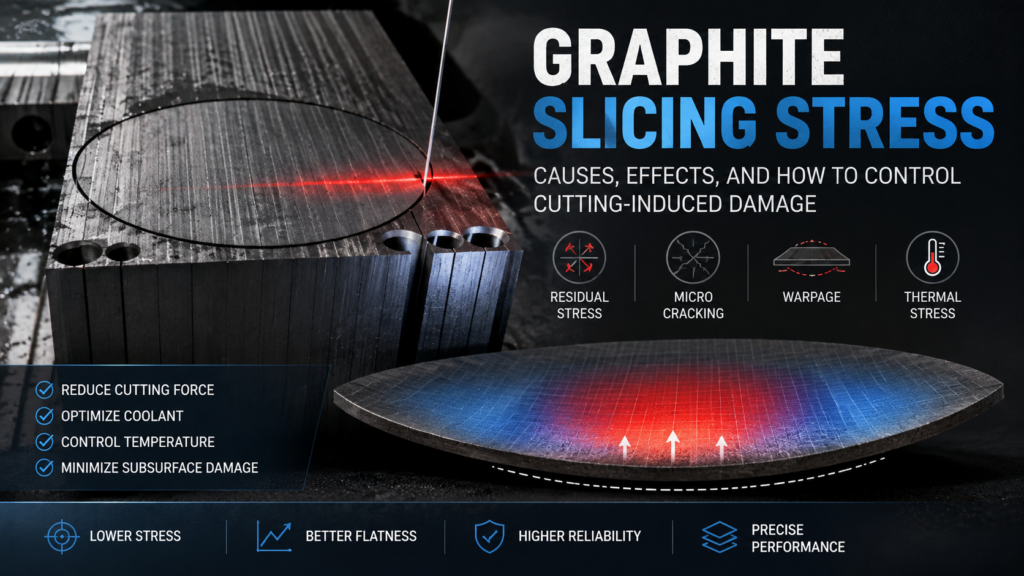
グラファイトのスライス応力は、切断プロセス中の3つの機械的相互作用に由来します。
切断力の分布
ダイヤモンドワイヤーまたはブレードがグラファイトビレットに入ると、切削刃の前方に圧縮力、後方に引張力が作用します。切断直下の材料は、微視的なスケールで塑性変形を経験します。グラファイト粒子は破壊され、変位し、薄いサブサーフェスダメージ層に圧縮されます。.
このダメージ層には、残留圧縮応力が保持されます。ダメージゾーンが深く延びるほど、より多くの応力がウェーハ表面に閉じ込められます。微細粒子の等方性グラファイト(粒径≤10μm)では、均一な微細構造がきれいに破壊されるため、ダメージゾーンは通常浅く、10〜50μmです。より粗いグラファイトグレードは、より深く不規則なダメージゾーンを発達させます。.
熱効果
切削要素とグラファイト間の摩擦は、局所的な熱を発生させます。グラファイトは金属と比較して熱伝導率が比較的低いため、熱はビレット全体に急速に放散するのではなく、切断面付近に集中します。この局所的な加熱は、熱膨張の差を引き起こします。暖かい表面層が膨張し、冷たいバルク材料がそれを拘束するため、熱応力が発生します。.
クーラント供給が不十分な場合、表面温度が上昇し、表面近くの領域に熱衝撃を引き起こす可能性があります。これにより、ウェーハを弱め、応力集中点を作成する微小亀裂のネットワークが生成されます。適切なクーラント管理が不可欠です。 OSHAのグラファイト加工ガイドライン 粉塵と熱の制御のために、適切な湿式切断慣行も強調してください。.
クランプと固定応力
スライス中は、ビレットをしっかりと保持する必要があります。過度のクランプ圧力、不均一な固定面、またはビレットとマウントブロック間の接着不良は、切断が始まる前に外部応力を導入します。この予応力は、切断によって誘発される応力と組み合わされ、薄いウェーハの反りを増幅する可能性があります。.
グラファイトのスライス応力がウェーハの品質にどのように影響するか
スライスからの残留応力は、いくつかの測定可能な品質の問題として現れます。
ウェーハの反り(弓形)。. ウェーハの両面の応力の非対称性により、ウェーハが湾曲します。上面の圧縮応力が下面よりも高い場合、ウェーハは上に反ります。厚さ1mm未満のウェーハでは、わずかな応力の不均衡でも目に見える反りを引き起こします。これは直接的に侵害します flatness and parallelism 仕様。.
微小亀裂。. 過度の切断力または熱衝撃は、サブサーフェスダメージ層に亀裂を引き起こします。これらの亀裂は肉眼では見えない場合がありますが、下流の処理(ラッピング、取り扱い)中または最終用途での熱サイクル中に進行します。微小亀裂は最も重要なものの一つです スライシングの欠陥 予測不可能な部品の故障を引き起こすためです。.
寸法安定性。. 残留応力は、時間とともに、またはウェーハが後続の処理中に加熱されるときに緩和される可能性があります。応力が解放されると、ウェーハの寸法が変化します。厚さが不均一になり、エッジが移動し、以前は平らだった表面に曲率が発生します。これは、タイトなものを必要とするアプリケーションにとって特に問題となります thickness control.
機械的強度の低下。. サブサーフェスダメージ層は、ウェーハの効果的な断面を弱めます。両面に50μmのダメージがある0.5mmのウェーハでは、厚さのわずか80%しか構造荷重を負担しません。薄いグラファイト基板の場合、この強度の低下は、取り扱いと組み立てのオプションを制限します。.

グラファイトのスライス応力の測定
残留応力を定量化することは、プロセスの問題を特定し、改善を検証するのに役立ちます。
サーフェスプロファイロメトリー
サーフェスプロファイロメーターまたは座標測定機(CMM)でウェーハの弓形(反り)を測定することは、間接的ですが実用的な応力指標を提供します。弓形の値が高いほど、応力の非対称性が大きいことを示します。プロセスのドリフトを検出するために、生産バッチ全体で弓形の測定値を追跡します。.
ラマンスペクトル
ラマンスペクトルは、Gバンドピーク(〜1580 cm⁻¹)のシフトを検出することにより、グラファイトの応力を測定できます。圧縮応力はピークをより高い波数にシフトさせ、引張応力はそれを低くシフトさせます。この技術は、ウェーハ表面全体の局所的な応力マッピングを提供し、応力集中ゾーンを特定します。.
層除去法
曲率の変化を測定しながら、ウェーハの一方の面から材料を段階的に除去する(ラッピングまたはエッチングによる)と、応力の深さプロファイルが明らかになります。応力のある材料が除去されると、ウェーハの曲率が変化し、各深さでの応力の大きさを計算できます。この破壊的な方法は、生産監視ではなく、プロセス開発に使用されます。.
生産におけるグラファイトのスライス応力を削減する方法
送り速度と切削速度の最適化
送り速度は、切削力、したがってスライス応力に最も大きな影響を与えます。送り速度を下げると、切削要素にかかる単位長さあたりの力が減少し、機械的損傷の深さと熱発生の両方が減少します。.
ただし、送り速度を下げすぎるとサイクル時間が長くなり、ワイヤーまたはブレードが1つの位置に留まる可能性があり、局所的な熱ダメージが発生する可能性があります。最適な送り速度は、次のバランスをとります。
- サブサーフェスダメージの深さ(送り速度が低いほどダメージは浅くなる)
- 熱入力(中程度の送り速度=滞留熱が少ない)
- スループット(生産速度要件)
ほとんどの等方性グラファイトグレードでは、最大安定切削速度から20〜30%の送り速度を下げると、スループットに大きな影響を与えることなく、測定可能な応力低減が通常得られます。.
適切なクーラント戦略を使用する
クーラントは2つの応力低減機能を提供します。それは、切削ゾーンから熱を除去し、切削抵抗を増大させる切りくずを洗い流すことです。.
応力制御のための効果的なクーラント管理:
- 流速: 切削インターフェース全体に連続的な膜を維持するのに十分な量。入り口だけでなく。
- 温度: クーラント温度は安定しているべきです。変動は加工品に可変の熱応力を引き起こします。
- ノズル位置: ワイヤー/ブレードの切り込みおよび切り出しの両方のポイントにクーラントを直接当ててください。
- ろ過: 再循環クーラントは、研磨摩耗を増加させるグラファイト粒子を除去するためにろ過する必要があります。
~によると SGLカーボン社の特殊グラファイトの加工推奨事項, 、適切なクーラント流量でのウェットカットは、微粒グレードの表面完全性を維持するために不可欠です。.
適切なワイヤーまたはブレードパラメータを選択してください
一般に、薄い切断要素は、材料の除去量が少なく、総切断力が低いため、応力を低くします。ただし、薄いワイヤーはたわみやすいため、非対称な応力パターンが発生する可能性があります。.
主要なパラメータの関係:
| パラメータ | 応力への影響 | Trade-off |
|---|---|---|
| ワイヤー径↓ | 材料除去力が少なくなる→応力が低下する | たわみのリスクが高まる |
| ダイヤモンド砥粒サイズ↓ | カット表面が細かくなる→ダメージが浅くなる | 切断速度が遅くなる |
| ワイヤー張力↑ | たわみが少なくなる→応力が均一になる | ワイヤー破損のリスクが高まる |
| ワイヤー速度↑ | 砥粒あたりの力が少なくなる→局所的な応力が低下する | 熱発生が増加する |
目標は、単一のパラメータを最小限に抑えることではなく、特定のグラファイトグレードとウェーハジオメトリに対して最も低い総応力を生成する組み合わせを見つけることです。この最適化は、 精密グラファイトスライス プロセスセットアップの核となります。.
ビレットの取り付けと固定を制御する
取り付け関連の応力は、適切な技術で完全に回避できます。
- 均一な接着剤層を使用する ビレットと取り付けブロックの間 — 空気ギャップや接着剤の厚さが不均一だと、応力集中点が発生します
- 取り付けブロックの材質を合わせる グラファイトの熱膨張特性に合わせる — 膨張率が異なると、温度変化中に応力が発生します
- 最小限のクランプ力を加える — 切断中の移動を防ぐのに十分な力のみ。過度の力はビレットに応力を予荷重します
- 取り付け後に応力緩和時間を設ける 切断を開始する前に — 接着剤の硬化は一時的な応力を引き起こす可能性があります
スライス後の応力緩和
残留応力を可能な限り低くする必要がある用途では、スライス後の処理で応力レベルを下げることができます。
アニーリング。. ウェーハを不活性雰囲気中で中程度の温度(グラファイトの場合、グレードとバインダー含有量に応じて通常200〜400°C)に加熱すると、残留応力が微細構造の再配置によって緩和されます。新しい熱応力を導入しないようにゆっくり冷却します。.
両面ラップ加工。. ウェーハの両面から等量の材料を除去すると、弓状の原因となる非対称な損傷層がなくなります。軽いラップ加工(片面あたり20〜50μmを除去)でも、応力による反りを大幅に軽減できます。これはまた、 kerf loss を考慮します — ラップ加工で除去される総材料量は、スライス計画に考慮に入れる必要があります。.
グラファイトグレード別のグラファイトスライス応力制御
すべてのグラファイトが切断応力に等しく応答するわけではありません。グラファイトグレードは、スライス応力の大きさの両方と適切な緩和戦略を決定します。
等方性グラファイト(粒径≤10μm): 微細で均一な微細構造は、浅く一貫した損傷領域を生成します。これらのグレードは、粗いグレードよりも積極的な切断パラメータに耐えます。応力制御は主に熱管理とワイヤー張力に関するものです。.
押出グラファイト(粒径0.5〜2 mm): 異方性構造は、切断方向によって応力挙動が異なることを意味します。押出方向に対して垂直に切断すると、通常、応力が高くなります。より遅い送り速度と慎重な配向計画により、応力関連の問題が軽減されます。.
成形グラファイト(粒径0.1〜0.5 mm): 押出グレードよりも等方性の特性を持つ中程度の粒径。応力レベルは、等方性と押出の中間に位置します。送り速度とクーラントの標準的な最適化により、通常、適切な応力制御が得られます。.
特定のグラファイトグレードの挙動を理解することは、適切なスライスパラメータを設定するために不可欠です。 スライスプロセス.