La contrainte de sciage du graphite est une conséquence inévitable de la coupe mécanique — mais elle peut être gérée. Chaque fois qu'une lame ou un fil traverse une billette de graphite, il génère des forces mécaniques qui créent une contrainte résiduelle dans la tranche finie. Une contrainte de sciage du graphite non contrôlée provoque des déformations, des microfissures et une instabilité dimensionnelle qui peuvent rendre les tranches inutilisables pour des applications de précision telles que les électrodes EDM, les supports de semi-conducteurs et les plaques bipolaires de piles à combustible.
Ce guide explique l'origine de la contrainte de sciage, son impact sur la qualité des tranches et les ajustements de processus qui réduisent les dommages liés à la contrainte en production.
Qu'est-ce qui cause la contrainte de sciage du graphite ?
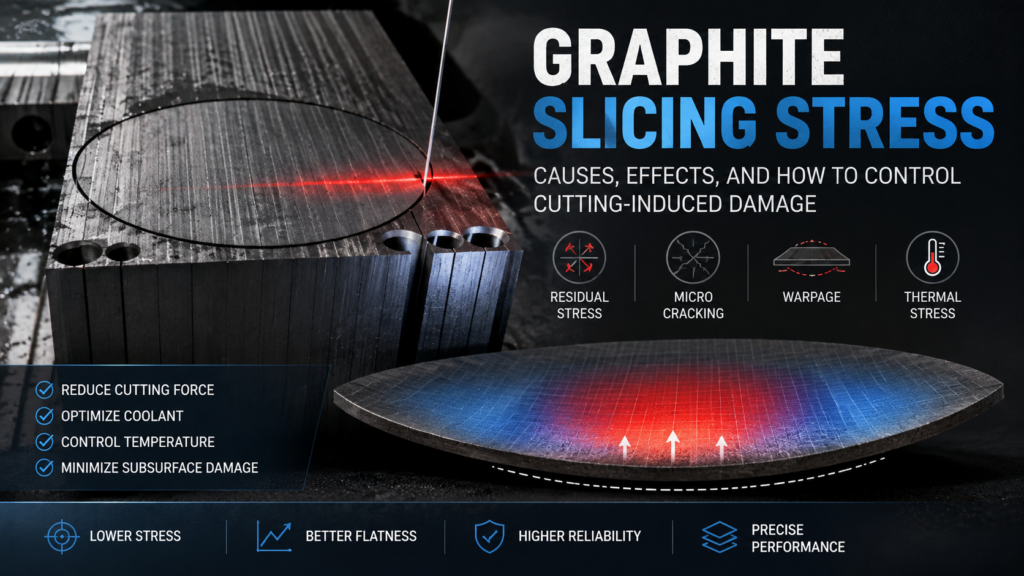
La contrainte de sciage dans le graphite provient de trois interactions mécaniques pendant le processus de coupe :
Distribution de la force de coupe
Lorsqu'un fil diamanté ou une lame entre dans la billette de graphite, il applique une force de compression devant le tranchant et une force de traction derrière celui-ci. Le matériau directement sous la coupe subit une déformation plastique à l'échelle microscopique — les grains de graphite sont fracturés, déplacés et comprimés dans une fine couche de dommages sous-jacente.
Cette couche endommagée conserve une contrainte de compression résiduelle. Plus la zone de dommages s'étend en profondeur, plus la contrainte est emprisonnée dans la surface de la tranche. Dans le graphite isostatique à grain fin (taille de grain ≤10 μm), la zone de dommages est généralement peu profonde — 10 à 50 μm — car la microstructure uniforme se fracture proprement. Les nuances de graphite plus grossières développent des zones de dommages plus profondes et plus irrégulières.
Effets thermiques
Le frottement entre l'élément de coupe et le graphite génère de la chaleur localisée. Le graphite a une conductivité thermique relativement faible par rapport aux métaux, de sorte que la chaleur se concentre près de la surface de coupe au lieu de se dissiper rapidement dans la billette. Ce chauffage localisé provoque une dilatation thermique différentielle — la couche de surface chaude se dilate tandis que le matériau de masse plus froid la contraint, créant une contrainte thermique.
Si l'apport de liquide de refroidissement est insuffisant, les températures de surface peuvent augmenter suffisamment pour provoquer un choc thermique dans la région proche de la surface. Cela produit un réseau de microfissures qui affaiblissent la tranche et créent des points de concentration de contraintes. Une gestion adéquate du liquide de refroidissement est essentielle — OSHA’s graphite processing guidelines soulignez également les pratiques de coupe humide adéquates pour le contrôle de la poussière et de la chaleur.
Contrainte de serrage et de bridage
La billette doit être maintenue rigide pendant le sciage. Une pression de serrage excessive, des surfaces de bridage inégales ou une mauvaise liaison adhésive entre la billette et le bloc de montage introduisent une contrainte externe avant même le début de la coupe. Cette précontrainte se combine à la contrainte induite par la coupe et peut amplifier la déformation des tranches minces.
Comment la contrainte de sciage du graphite affecte la qualité de la tranche
La contrainte résiduelle due au sciage se manifeste par plusieurs problèmes de qualité mesurables :
Déformation de la tranche (voile). L'asymétrie des contraintes entre les deux faces d'une tranche provoque sa courbure. Si la surface supérieure présente une contrainte de compression plus élevée que la surface inférieure, la tranche se courbe vers le haut. Pour les tranches de moins de 1 mm d'épaisseur, même de légers déséquilibres de contraintes produisent une déformation visible. Cela compromet directement les flatness and parallelism spécifications.
Microfissuration. Une force de coupe excessive ou un choc thermique crée des fissures dans la couche de dommages sous-jacente. Ces fissures peuvent ne pas être visibles à l'œil nu mais se propagent pendant le traitement ultérieur (rodage, manipulation) ou sous des cycles thermiques dans les applications finales. La microfissuration est l'un des problèmes les plus critiques slicing defects car elle provoque des défaillances imprévisibles des pièces.
Instabilité dimensionnelle. La contrainte résiduelle peut se relâcher avec le temps ou lorsque la tranche est chauffée lors des traitements ultérieurs. Au fur et à mesure que la contrainte se libère, les dimensions de la tranche changent — l'épaisseur devient inégale, les bords se déplacent et les surfaces précédemment plates développent une courbure. Ceci est particulièrement problématique pour les applications nécessitant des tolérances serrées thickness control.
Réduction de la résistance mécanique. La couche de dommages sous-jacente affaiblit la section transversale effective de la tranche. Une tranche de 0,5 mm avec 50 μm de dommages de chaque côté n'a que 80% de son épaisseur qui supporte la charge structurelle. Pour les substrats de graphite minces, cette réduction de résistance limite les options de manipulation et d'assemblage.

Mesure de la contrainte de sciage du graphite
La quantification de la contrainte résiduelle permet d'identifier les problèmes de processus et de vérifier les améliorations :
Profilométrie de surface
La mesure du voile (déformation) de la tranche avec un profilomètre de surface ou une machine à mesurer tridimensionnelle (MMT) fournit un indicateur de contrainte indirect mais pratique. Des valeurs de voile plus élevées indiquent une plus grande asymétrie des contraintes. Suivez les mesures de voile sur les lots de production pour détecter la dérive du processus.
Spectroscopie Raman
La spectroscopie Raman peut mesurer la contrainte dans le graphite en détectant les décalages du pic de la bande G (~1580 cm⁻¹). La contrainte de compression décale le pic vers des nombres d'onde plus élevés ; la contrainte de traction le décale vers le bas. Cette technique fournit une cartographie localisée de la contrainte sur la surface de la tranche, identifiant les zones de concentration de contraintes.
Méthode de retrait de couche
Le retrait progressif de matière d'une face de la tranche (par rodage ou gravure) tout en mesurant le changement de courbure révèle le profil de profondeur de la contrainte. Au fur et à mesure que le matériau sous contrainte est retiré, la courbure de la tranche change, permettant de calculer l'amplitude de la contrainte à chaque profondeur. Cette méthode destructive est utilisée pour le développement de processus plutôt que pour le suivi de la production.
Comment réduire la contrainte de sciage du graphite en production
Optimiser la vitesse d'avance et la vitesse de coupe
La vitesse d'avance a la plus forte influence sur la force de coupe — et donc sur la contrainte de sciage. La réduction de la vitesse d'avance diminue la force par unité de longueur sur l'élément de coupe, ce qui réduit à la fois la profondeur des dommages mécaniques et la génération de chaleur.
Cependant, une réduction excessive de la vitesse d'avance prolonge le temps de cycle et peut faire en sorte que le fil ou la lame s'attarde dans une position, créant des dommages thermiques localisés. La vitesse d'avance optimale équilibre :
- Profondeur des dommages sous-jacents (vitesse d'avance plus faible = dommages moins profonds)
- Apport thermique (vitesse d'avance modérée = moins de chaleur stagnante)
- Débit (exigence de vitesse de production)
Pour la plupart des nuances de graphite isostatique, une réduction de la vitesse d'avance de 20 à 30% par rapport au taux de coupe stable maximal produit généralement une réduction mesurable de la contrainte sans pénalité significative de débit.
Utiliser une stratégie de refroidissement appropriée
Le liquide de refroidissement remplit deux fonctions de réduction du stress : il évacue la chaleur de la zone de coupe et élimine les copeaux qui augmenteraient la résistance à la coupe.
Pratiques de refroidissement efficaces pour le contrôle du stress :
- Débit : Suffisant pour maintenir un film continu sur toute l'interface de coupe — pas seulement le point d'entrée
- Température : La température du liquide de refroidissement doit être stable ; les fluctuations provoquent un stress thermique variable dans la pièce
- Nozzle positioning: Direct coolant at both the wire/blade entry and exit points of the cut
- Filtration: Recirculated coolant must be filtered to remove graphite particles that increase abrasive wear and force
According to SGL Carbon’s machining recommendations for specialty graphites, wet cutting with adequate coolant flow is essential for maintaining surface integrity in fine-grained grades.
Select Appropriate Wire or Blade Parameters
Thinner cutting elements generally produce less stress because they remove less material and apply lower total cutting force. However, thinner wires are more susceptible to deflection, which can create asymmetric stress patterns.
Key parameter relationships:
| Paramètre | Effect on Stress | Trade-off |
|---|---|---|
| Wire diameter ↓ | Less material removal force → lower stress | More deflection risk |
| Diamond grit size ↓ | Finer cut surface → shallower damage | Slower cutting speed |
| Wire tension ↑ | Less deflection → more uniform stress | Higher wire breakage risk |
| Wire speed ↑ | Less force per grit → lower local stress | More heat generation |
The goal is not to minimize any single parameter but to find the combination that produces the lowest total stress for your specific graphite grade and wafer geometry. This optimization is a core part of the découpe de graphite de précision process setup.
Control Billet Mounting and Fixturing
Mounting-related stress is entirely preventable with proper technique:
- Use uniform adhesive layers between billet and mounting block — air gaps or uneven adhesive thickness create stress concentration points
- Match mounting block material to graphite’s thermal expansion characteristics — dissimilar expansion rates create stress during temperature changes
- Apply minimum clamping force — only enough to prevent movement during cutting; excessive force pre-loads the billet with stress
- Allow stress relief time after mounting before starting the cut — adhesive curing can introduce temporary stress
Post-Slicing Stress Relief
For applications requiring the lowest possible residual stress, post-slicing treatments can reduce stress levels:
Annealing. Heating wafers to moderate temperature (typically 200–400°C for graphite, depending on grade and binder content) in an inert atmosphere allows residual stress to relax through microstructural rearrangement. Cool slowly to avoid introducing new thermal stress.
Lapping both faces. Removing equal amounts of material from both wafer faces eliminates the asymmetric damage layer that causes bow. Even a light lapping pass (removing 20–50 μm per face) significantly reduces stress-induced warping. This also addresses kerf loss considerations — the total material removed in lapping should be factored into your slicing plan.
Graphite Slicing Stress Control Across Different Graphite Grades
Not all graphite responds equally to cutting stress. The graphite grade determines both the magnitude of slicing stress and the appropriate mitigation strategy:
Isostatic graphite (grain size ≤10 μm): Fine, uniform microstructure produces shallow, consistent damage zones. These grades tolerate aggressive cutting parameters better than coarse grades. Stress control is primarily about thermal management and wire tension.
Extruded graphite (grain size 0.5–2 mm): Anisotropic structure means stress behavior varies with cutting direction. Cutting perpendicular to the extrusion direction typically produces higher stress. Slower feed rates and careful orientation planning reduce stress-related problems.
Molded graphite (grain size 0.1–0.5 mm): Moderate grain size with more isotropic properties than extruded grades. Stress levels fall between isostatic and extruded. Standard optimization of feed rate and coolant usually provides adequate stress control.
Comprendre le comportement de votre nuance de graphite spécifique est essentiel pour définir des paramètres de tranchage appropriés dans votre slicing process.