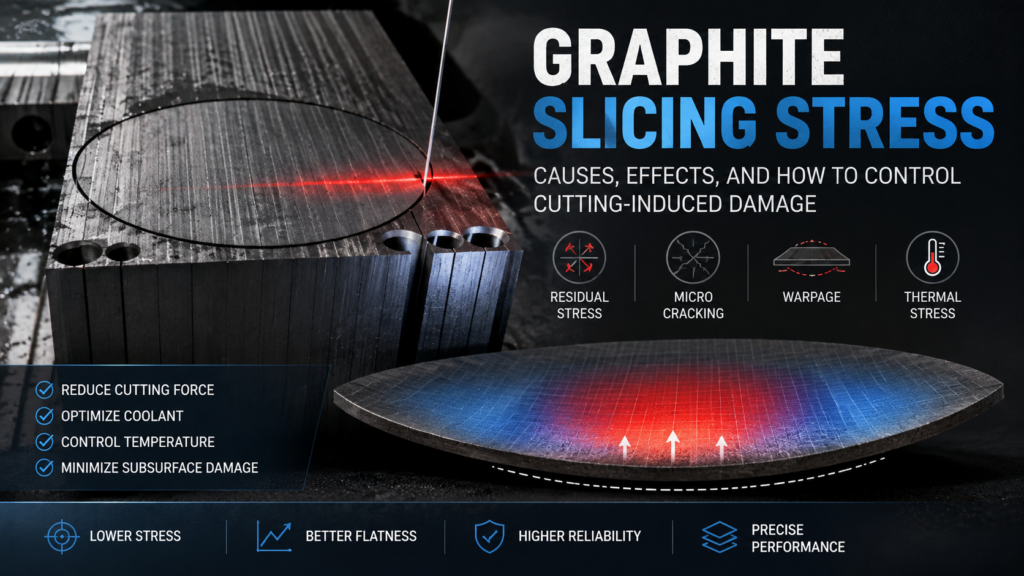
Напряжение при резке графита является неизбежным следствием механической резки, но им можно управлять. Каждый раз, когда лезвие или проволока проходят через графитовый заготовку, они создают механические силы, которые вызывают остаточное напряжение в готовой пластине. Неконтролируемое напряжение при резке графита вызывает коробление, микротрещины и нестабильность размеров, которые могут сделать пластины непригодными для использования в прецизионных приложениях, таких как электроды для электроэрозионной обработки, полупроводниковые держатели и биполярные пластины топливных элементов.
В этом руководстве объясняется, откуда берется напряжение при резке, как оно влияет на качество пластины и какие корректировки процесса снижают повреждения, связанные с напряжением, в производстве.
Что вызывает напряжение при резке графита?
Напряжение при резке графита возникает из-за трех механических взаимодействий в процессе резки:
Распределение силы резки
Когда алмазная проволока или лезвие входит в графитовый заготовку, оно прикладывает сжимающую силу перед режущей кромкой и растягивающую силу позади нее. Материал непосредственно под разрезом подвергается пластической деформации на микроуровне — зерна графита разрушаются, смещаются и сжимаются в тонкий слой повреждений под поверхностью.
Этот поврежденный слой сохраняет остаточное сжимающее напряжение. Чем глубже простирается зона повреждения, тем больше напряжения запирается в поверхности пластины. В изостатическом графите с мелким зерном (размер зерна ≤10 мкм) зона повреждения обычно неглубокая — 10–50 мкм — потому что однородная микроструктура чисто разрушается. Более грубые сорта графита развивают более глубокие и нерегулярные зоны повреждения.
Тепловые эффекты
Трение между режущим элементом и графитом генерирует локализованное тепло. Графит имеет относительно низкую теплопроводность по сравнению с металлами, поэтому тепло концентрируется вблизи поверхности реза, а не быстро рассеивается по заготовке. Это локализованное нагревание вызывает дифференциальное тепловое расширение — теплый поверхностный слой расширяется, в то время как более холодный основной материал ограничивает его, создавая термическое напряжение.
Если подача охлаждающей жидкости недостаточна, температура поверхности может подняться настолько, что вызовет термический шок в приповерхностной области. Это создает сеть микротрещин, которые ослабляют пластину и создают точки концентрации напряжений. Правильное управление охлаждающей жидкостью имеет важное значение — Руководство OSHA по обработке графита также подчеркните адекватные практики влажной резки для контроля пыли и тепла.
Напряжение от зажима и крепления
Заготовку необходимо жестко удерживать во время резки. Чрезмерное давление зажима, неровные поверхности крепления или плохое клеевое соединение между заготовкой и монтажным блоком вводят внешнее напряжение еще до начала резки. Это предварительное напряжение сочетается с напряжением, вызванным резкой, и может усилить коробление тонких пластин.
Как напряжение при резке графита влияет на качество пластины
Остаточное напряжение от резки проявляется в нескольких измеримых проблемах качества:
Коробление пластины (изгиб). Асимметрия напряжения между двумя поверхностями пластины вызывает ее изгиб. Если верхняя поверхность имеет более высокое сжимающее напряжение, чем нижняя, пластина изгибается вверх. Для пластин толщиной менее 1 мм даже небольшие дисбалансы напряжения вызывают видимое коробление. Это напрямую нарушает flatness and parallelism спецификации.
Микротрещины. Чрезмерная сила резки или термический шок создают трещины в слое повреждений под поверхностью. Эти трещины могут быть невидимы невооруженным глазом, но распространяются во время последующей обработки (шлифовки, обращения) или при термическом циклировании в конечных применениях. Микротрещины являются одним из наиболее критических дефекты нарезки поскольку они вызывают непредсказуемый отказ детали.
Нестабильность размеров. Остаточное напряжение может сниматься со временем или при нагреве пластины во время последующей обработки. По мере снятия напряжения размеры пластины изменяются — толщина становится неравномерной, края смещаются, а ранее плоские поверхности приобретают кривизну. Это особенно проблематично для приложений, требующих точного thickness control.
Сниженная механическая прочность. Слой повреждений под поверхностью ослабляет эффективное поперечное сечение пластины. Пластина толщиной 0,5 мм с повреждением 50 мкм на каждой стороне имеет только 80% своей толщины, несущей структурную нагрузку. Для тонких графитовых подложек такое снижение прочности ограничивает возможности обращения и сборки.

Измерение напряжения при резке графита
Количественная оценка остаточного напряжения помогает выявить проблемы процесса и подтвердить улучшения:
Профилометрия поверхности
Измерение изгиба пластины (коробления) с помощью профилометра или координатно-измерительной машины (КИМ) дает косвенный, но практичный показатель напряжения. Более высокие значения изгиба указывают на большую асимметрию напряжения. Отслеживайте измерения изгиба по производственным партиям, чтобы обнаружить дрейф процесса.
Рамановская спектроскопия
Рамановская спектроскопия может измерять напряжение в графите, обнаруживая сдвиги в пике G-полосы (~1580 см⁻¹). Сжимающее напряжение сдвигает пик в сторону более высоких волновых чисел; растягивающее напряжение сдвигает его ниже. Этот метод обеспечивает локализованное картирование напряжений по поверхности пластины, выявляя зоны концентрации напряжений.
Метод удаления слоев
Последовательное удаление материала с одной стороны пластины (путем шлифовки или травления) при одновременном измерении изменения кривизны выявляет профиль напряжения по глубине. По мере удаления напряженного материала кривизна пластины изменяется, что позволяет рассчитать величину напряжения на каждой глубине. Этот разрушающий метод используется для разработки процесса, а не для мониторинга производства.
Как снизить напряжение при резке графита в производстве
Оптимизация скорости подачи и скорости резки
Скорость подачи оказывает наибольшее влияние на силу резки — и, следовательно, на напряжение при резке. Снижение скорости подачи уменьшает силу на единицу длины режущего элемента, что уменьшает как глубину механического повреждения, так и тепловыделение.
Однако чрезмерное снижение скорости подачи увеличивает время цикла и может привести к тому, что проволока или лезвие будут задерживаться в одном положении, создавая локализованное термическое повреждение. Оптимальная скорость подачи обеспечивает баланс между:
- Глубина повреждений под поверхностью (более низкая скорость подачи = более мелкие повреждения)
- Тепловая нагрузка (умеренная скорость подачи = меньше тепла от задержки)
- Пропускная способность (требование к скорости производства)
For most isostatic graphite grades, a feed rate reduction of 20–30% from the maximum stable cutting rate typically produces measurable stress reduction without significant throughput penalty.
Use Proper Coolant Strategy
Coolant serves two stress-reduction functions: it removes heat from the cutting zone and flushes away swarf that would increase cutting resistance.
Effective coolant practices for stress control:
- Flow rate: Sufficient to maintain a continuous film across the entire cutting interface — not just the entry point
- Температура: Температура охлаждающей жидкости должна быть стабильной; колебания вызывают переменные термические напряжения в заготовке
- Позиционирование сопла: Направляйте охлаждающую жидкость как на входные, так и на выходные точки резки проволоки/лезвия
- Фильтрация: Рециркулируемая охлаждающая жидкость должна фильтроваться для удаления частиц графита, которые увеличивают абразивный износ и силу
Согласно Рекомендациям SGL Carbon по механической обработке специальных графитов, мокрая резка с адекватным потоком охлаждающей жидкости необходима для поддержания целостности поверхности в мелкозернистых сортах.
Выберите подходящие параметры проволоки или лезвия
Более тонкие режущие элементы обычно создают меньшее напряжение, поскольку они удаляют меньше материала и прилагают меньшую общую силу резки. Однако более тонкие проволоки более подвержены отклонению, что может привести к асимметричным моделям напряжений.
Ключевые взаимосвязи параметров:
| Параметр | Влияние на напряжение | Trade-off |
|---|---|---|
| Диаметр проволоки ↓ | Меньшая сила удаления материала → меньшее напряжение | Больший риск отклонения |
| Размер зерна алмаза ↓ | Более гладкая поверхность реза → меньшее повреждение | Более низкая скорость резки |
| Натяжение проволоки ↑ | Меньшее отклонение → более равномерное напряжение | Более высокий риск обрыва проволоки |
| Скорость проволоки ↑ | Меньшая сила на зерно → меньшее локальное напряжение | Большее тепловыделение |
Цель состоит не в том, чтобы минимизировать какой-либо один параметр, а в том, чтобы найти комбинацию, которая создает наименьшее общее напряжение для вашего конкретного сорта графита и геометрии пластины. Эта оптимизация является основной частью прецизионная нарезка графита настройки процесса.
Контролируйте монтаж и крепление заготовки
Напряжение, связанное с монтажом, полностью предотвратимо при правильной технике:
- Используйте равномерные слои клея между заготовкой и монтажным блоком — воздушные зазоры или неравномерная толщина клея создают точки концентрации напряжения
- Подберите материал монтажного блока к характеристикам теплового расширения графита — различные коэффициенты расширения создают напряжение при изменении температуры
- Приложите минимальное усилие зажима — только достаточное, чтобы предотвратить движение во время резки; чрезмерное усилие предварительно нагружает заготовку напряжением
- Дайте время для снятия напряжения после монтажа перед началом резки — отверждение клея может вызвать временное напряжение
Снятие напряжения после резки
Для применений, требующих минимально возможного остаточного напряжения, пост-обработка после резки может снизить уровни напряжения:
Отжиг. Нагрев пластин до умеренной температуры (обычно 200–400°C для графита, в зависимости от сорта и содержания связующего) в инертной атмосфере позволяет остаточному напряжению расслабиться за счет перестройки микроструктуры. Медленно охлаждайте, чтобы избежать возникновения нового термического напряжения.
Шлифовка обеих сторон. Удаление равного количества материала с обеих сторон пластины устраняет асимметричный слой повреждений, вызывающий коробление. Даже легкая шлифовка (удаление 20–50 мкм с каждой стороны) значительно снижает деформацию, вызванную напряжением. Это также учитывает kerf loss соображения — общее количество материала, удаленного при шлифовке, должно быть учтено в вашем плане резки.
Контроль напряжения при резке графита для различных сортов графита
Не все графиты одинаково реагируют на напряжение при резке. Сорт графита определяет как величину напряжения при резке, так и соответствующую стратегию смягчения:
Изостатический графит (размер зерна ≤10 мкм): Мелкая, однородная микроструктура создает мелкие, равномерные зоны повреждения. Эти сорта лучше переносят агрессивные параметры резки, чем крупнозернистые сорта. Контроль напряжения в основном связан с управлением температурой и натяжением проволоки.
Экструдированный графит (размер зерна 0,5–2 мм): Анизотропная структура означает, что поведение напряжения варьируется в зависимости от направления резки. Резка перпендикулярно направлению экструзии обычно создает более высокое напряжение. Более низкие скорости подачи и тщательное планирование ориентации снижают проблемы, связанные с напряжением.
Формованный графит (размер зерна 0,1–0,5 мм): Умеренный размер зерна с более изотропными свойствами, чем у экструдированных марок. Уровни напряжения находятся между изостатическими и экструдированными. Стандартная оптимизация скорости подачи и охлаждающей жидкости обычно обеспечивает адекватный контроль напряжения.
Понимание поведения вашей конкретной марки графита имеет важное значение для установки соответствующих параметров нарезки в вашем процесс резки.