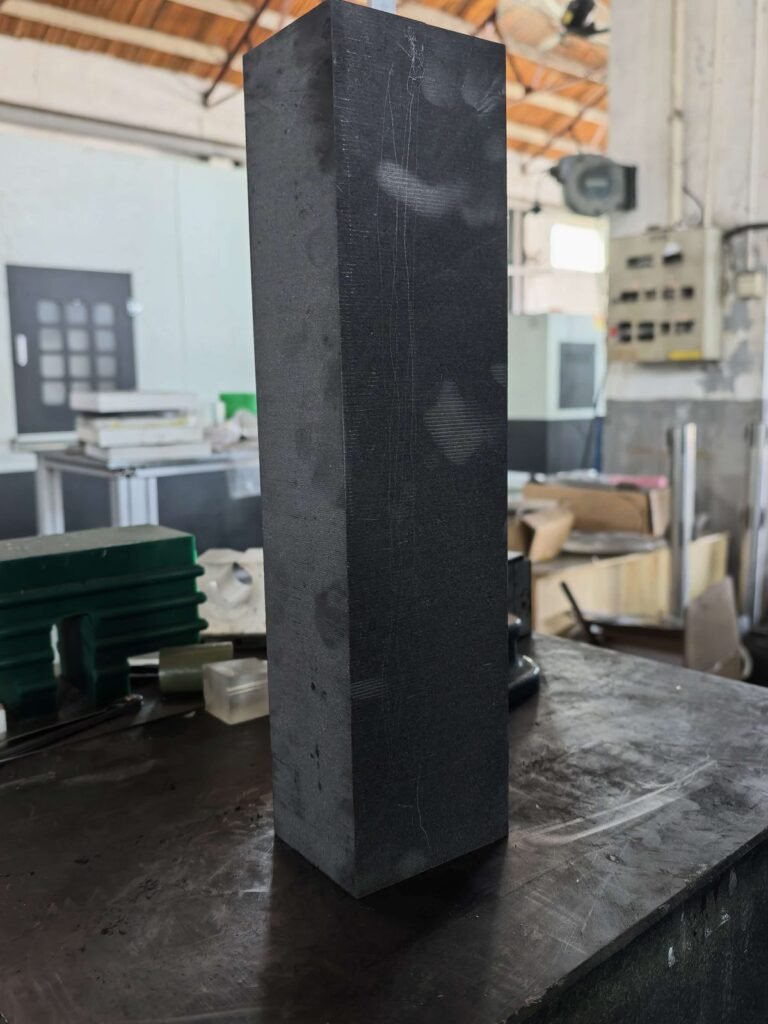
等方性黒鉛ブロック切断試験:500 mmバーにおける平面度、直角度、寸法の測定
等方性黒鉛ブロック切断テスト Vimfun SVI250-80:寸法 500 × 87 × 70 mm のバー 1 本、6 回切断、平面度、直角度、寸法を測定。全データ。.

等方性黒鉛ブロック切断テスト Vimfun SVI250-80:寸法 500 × 87 × 70 mm のバー 1 本、6 回切断、平面度、直角度、寸法を測定。全データ。.
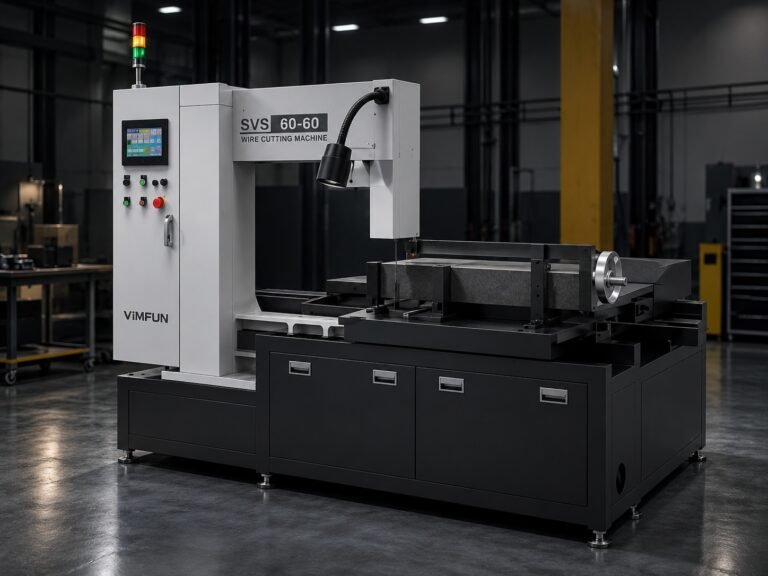
もしワイヤーソーで黒鉛の±0.01mmの精度が出せると言われたら、そのデータを見せてください。当社のSV60-60およびSH60-60機を用いた等方性黒鉛およびファイングレイン黒鉛での経験では、プロセスがグレードに対して認定された後のワイヤーソー切断における持続的な生産公差は±0.03mmとなります。

半導体拡散炉(12インチ)で1つのグラファイトボートが故障すると、ウェーハバッチ全体がスクラップになり、計画外のライン停止が発生し、数日間続く根本原因調査が必要になる場合があります。その規模の歩留まり損失は、材料品質の問題ではありません。かなりの割合のケースでは、その故障は、原因が...に遡るのではなく
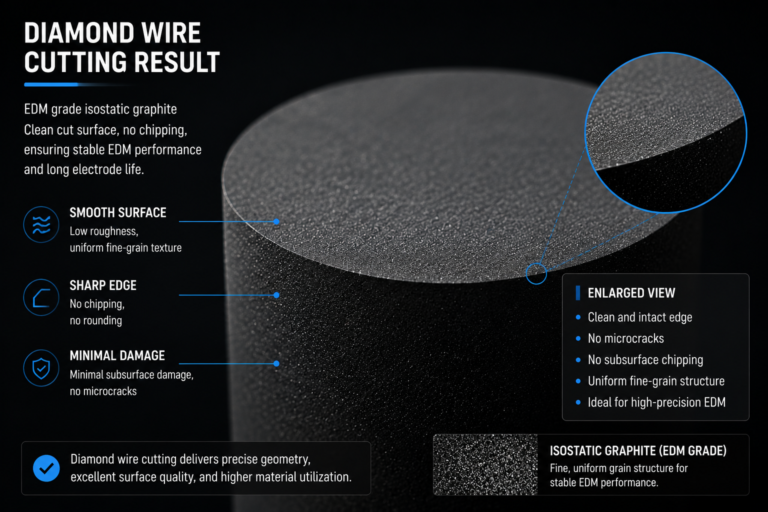
100 mm の切断長を取り、それを公称 5 mm のスライスに分割します。1.0 mm のカーフを仮定すると、ジオメトリでは 16 個の完全なスライスが可能ですが、0.5 mm のカーフを仮定すると、18 個が可能になります。これはジオメトリの例であり、生産ベンチマークではありませんが、なぜ低
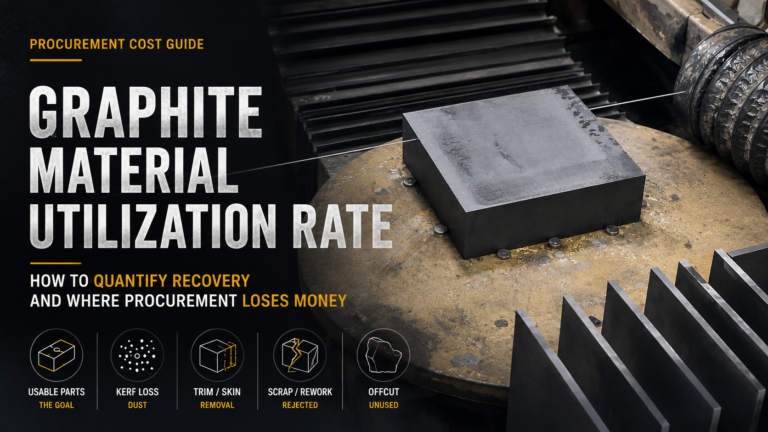
等方性黒鉛ブロックの見積もり、切断、完成品としての納品が行われます。ブロックの請求書と完成品の在庫の間で、材料のかなりの部分が切りくず、トリミング、端材となります。そのギャップが黒鉛材料利用率であり、しばしば見過ごされがちです。
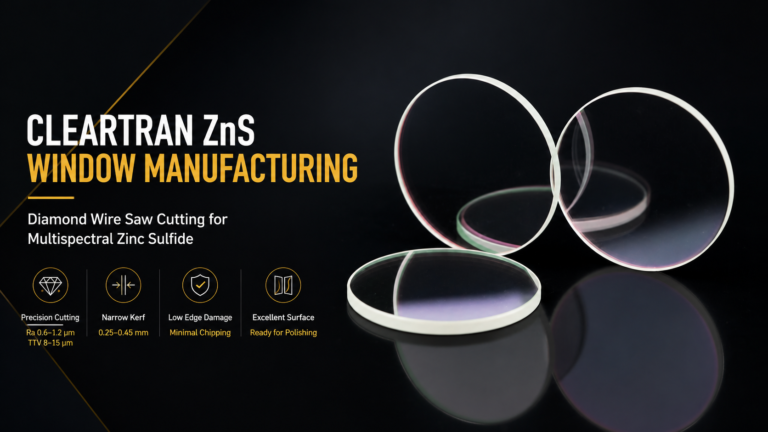
Cleartran ZnS は、標準的な CVD ZnS よりも厳密な切断制御を必要とする、より高密度で高耐久性の硫化亜鉛グレードです。標準的なパラメータで切断すると、許容できる寸法が得られますが、基板下の損傷が増加します。これは、完成した窓の散乱として後で現れます。Cleartran ZnS 窓の製造が完了しました
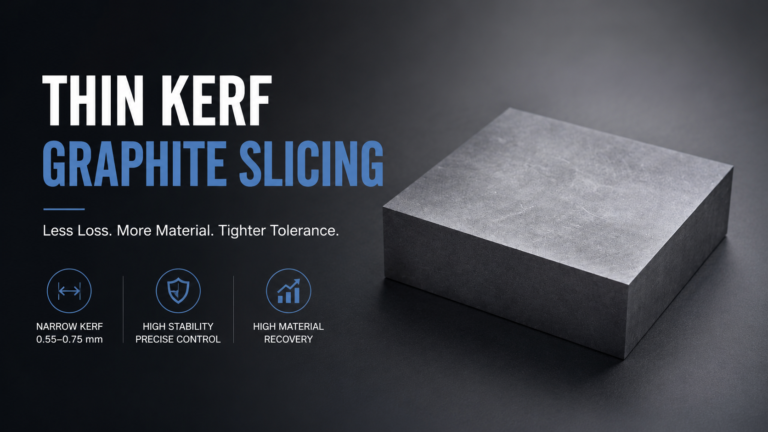
薄刃グラファイトスライスは、標準スライスよりも狭いカット幅を生成します—ブロックあたりの材料回収率を高め、バッチ全体でより厳密な寸法公差を維持します。このプロセスは、パラメータが特定のグラファイトグレードとジオメトリに一致している場合にうまく機能します。一致しない場合、障害モードは迅速かつ困難になります。
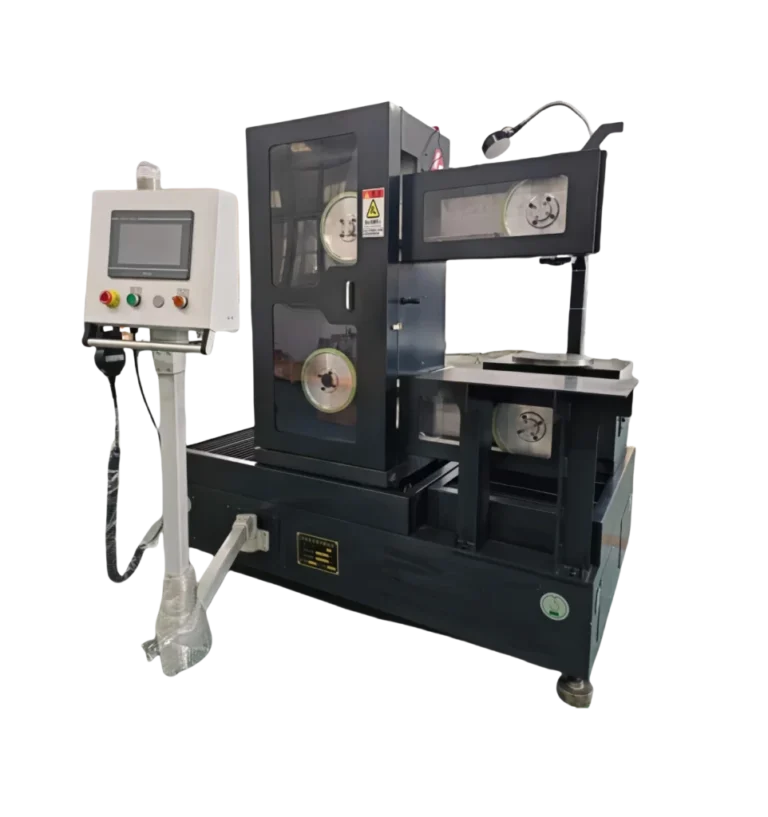
Graphite passes all tests. However, several chips can be harmed. This can happen if it removes faulty trace bits during use. The damage usually appears after shipping. Years of negotiating with graphite suppliers provide that. It’s apparent that semiconductor purchasers hold graphite machining companies to greater standards than other industries.
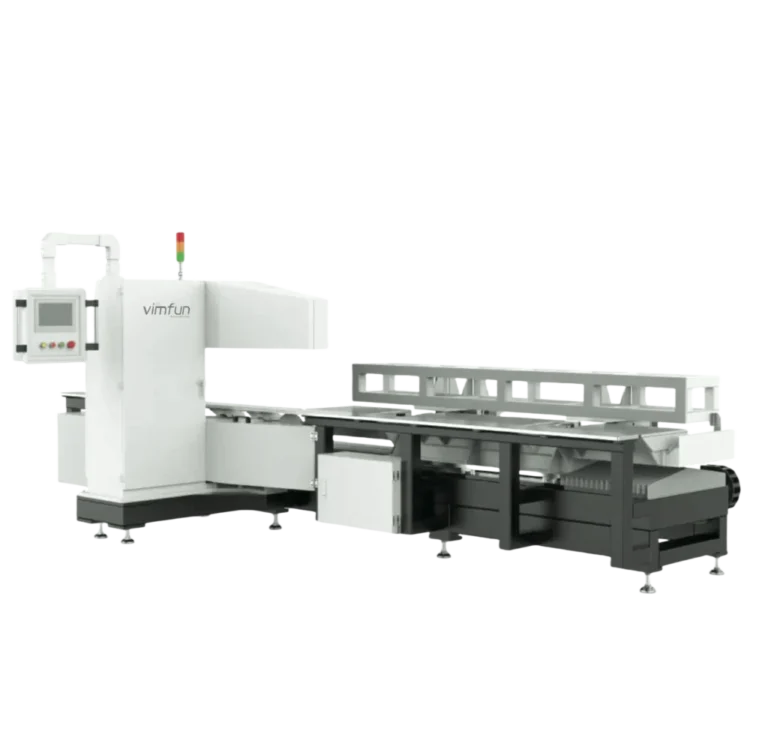
Most cutting machine accidents don’t happen during the cut. These occur when material slides unexpectedly while loading or setting. Vertical cutting machines improve material handling safety, one of three key benefits. Fixture systems secure material while cutting. Second, support structures prevent weight-driven sliding or falling. Third, the control systems adjust
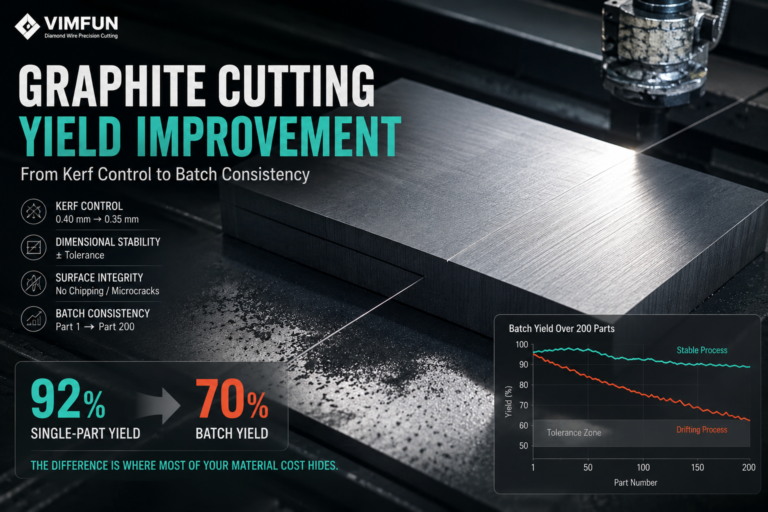
A graphite cutting operation running at 92% single-part yield can easily drop to 70% batch yield across a 200-part production run — the difference is where most of your material cost hides. Graphite cutting yield improvement is not about improving one cut; it is about controlling the variance across every